Produsen Kain Rajut Sejak 2009 · Tiongkok

Produsen Kain Rajut Sejak 2009 · Tiongkok

Gauge adalah parameter paling penting dalam kain rajut cable knit — namun justru inilah yang paling sering tidak ditentukan hingga sampling sudah berjalan. Bagi merek pakaian yang memesan koleksi sweater dalam jumlah besar, gauge yang belum ditetapkan berarti definisi tekstur tali yang tidak konsisten, variasi lebar kain antar rol, dan biaya sampling ulang yang mempersempit jadwal pengembangan. Panduan ini membahas apa yang harus ditentukan, dan mengapa, sebelum sampel pertama keluar dari pabrik.
Gauge (disingkat GG) mengacu pada jumlah jarum per inci pada mesin rajut flat-bed atau circular. Dalam produksi kain rajut cable knit, angka ini secara langsung mengontrol seberapa jelas struktur pilinan tali terlihat pada permukaan kain jadi.
Konstruksi gauge rendah — sekitar 3 GG hingga 7 GG — menghasilkan rajut yang terbuka dan bertekstur kuat, di mana setiap pilinan cable lebar dan tiga dimensi. Ini sangat cocok untuk sweater musim dingin tebal dan rajutan bergaya outerwear di mana tekstur visual menjadi fitur komersial utama. Konstruksi gauge lebih tinggi — dari sekitar 10 GG ke atas — menghasilkan rajut yang lebih halus dan padat di mana pola cable tetap ada tetapi lebih rapi; cocok untuk atasan berlapis ketebalan sedang atau rajutan terstruktur dengan pegangan kain yang rapi.
Implikasi pengadaan yang penting: desain cable yang dikembangkan pada 7 GG akan terlihat sangat berbeda jika direproduksi pada 12 GG — bukan hanya lebih halus, tetapi berbeda secara struktural dalam cara puntiran berada di atas rajutan dasarnya. Inilah sebabnya gauge harus ditetapkan dalam tech pack sebelum sampling dimulai, bukan disesuaikan dengan mesin yang tersedia setelah sampel tiba. Kain cable knit dari Runtang tersedia dalam berbagai rentang gauge tergantung kebutuhan benang dan struktur — konfirmasikan target GG Anda pada tahap brief.
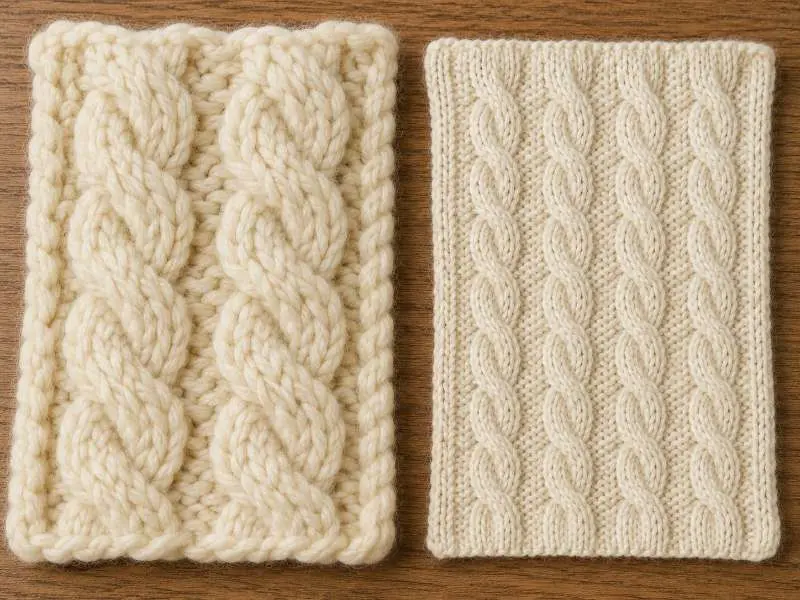
Kepadatan jahitan menggambarkan berapa banyak courses (baris horizontal) dan wales (kolom vertikal) yang muncul per satuan luas kain. Untuk rajut polos, kepadatan relatif dapat diprediksi setelah gauge dan benang ditetapkan. Struktur cable berperilaku berbeda: setiap ulangan cable dapat menarik kain ke dalam secara horizontal, masalah produksi yang umumnya dikelola sebagai cable pull-in selama sampling dan persetujuan massal.
Secara praktis, panel kain rajut cable knit akan berukuran lebih sempit daripada rajut polos yang diproduksi pada mesin dan gauge yang sama, karena setiap pilinan cable mengonsumsi benang horizontal tambahan untuk melakukan persilangan. Tingkat pull-in bergantung pada lebar ulangan cable, frekuensi persilangan, dan tegangan benang selama produksi. Semua variabel ini dapat bergeser sedikit antara sampling dan produksi massal, itulah sebabnya lebar kain jadi harus diukur setelah relaksasi — bukan langsung dari mesin — dan ditentukan dalam tech pack sebagai dimensi dalam keadaan relaksasi.
Tim pengadaan kain sebaiknya meminta pengukuran lebar dalam kondisi rileks dan sedikit ditarik. Kepadatan jahitan yang konsisten di seluruh produksi massal itulah yang menentukan apakah panel potongan dari rol berbeda akan cocok pada sambungannya. Kain purl menggunakan struktur saling kunci yang terkait dan menghadapi tantangan variasi kepadatan serupa — meskipun tanpa puntiran cable, perilaku penyempitannya tidak begitu menonjol.
Pilihan benang memengaruhi performa struktural kain cable knit, bukan hanya estetikanya. Benang dengan twist lebih tinggi — yaitu saat ply individual dililit lebih kencang — cenderung menghasilkan profil cable yang lebih rapi dan lebih jelas karena twist mempertahankan bentuknya di bawah tegangan. Benang yang lebih lembut dengan twist lebih rendah dapat menghasilkan definisi cable yang lebih kabur, terutama pada gauge yang lebih halus di mana skala stitch lebih kecil. Arah benang yang tepat bergantung pada maksud desain dan harus disepakati pada tahap brief, bukan dibiarkan terbuka.
Mengenai GSM: kain cable knit umumnya berada dalam rentang yang lebih luas dibanding struktur rajut sirkular karena ulangan cable itu sendiri menambah kedalaman material. Konstruksi cable chunky dengan gauge rendah dapat mencapai 400 GSM atau lebih; struktur fine mid-gauge dapat berada di bawah 300 GSM. Yang penting, dua kain pada GSM yang sama dapat terasa dan berperforma sangat berbeda tergantung gauge dan kepadatan cable — GSM saja bukan spesifikasi yang memadai. Merek sebaiknya memperlakukan GSM sebagai salah satu parameter bersama gauge, lebar ulangan cable, dan lebar kain jadi, bukan sebagai deskriptor utama. Semua nilai GSM harus dipahami bergantung pada konstruksi dan finishing; konfirmasi angka pasti selama lab dip dan persetujuan pra-produksi.
Komposisi serat juga memengaruhi kejelasan cable, pemulihan, dan konsistensi bulk. Benang wol dan campuran wol dapat mendukung pemulihan dimensional pada beberapa konstruksi sweater, sedangkan benang katun, akrilik, dan campuran mungkin memerlukan kontrol tegangan yang lebih ketat agar ulangan cable tetap konsisten di seluruh rol. Rasio campuran yang tepat harus dikonfirmasi selama pengembangan berdasarkan target pegangan kain, gauge, GSM, dan persyaratan penyusutan.
Untuk pilihan kain rajut berstruktur yang sebanding, kain jacquard menghasilkan tekstur permukaan melalui pola warna atau jahitan terprogram, bukan melalui pengulangan cable yang dipuntir, dan memiliki pertimbangan gauge serta waktu tunggu sampling yang berbeda.
Spec sheet cable knit yang lengkap harus mengonfirmasi hal-hal berikut sebelum sampling dipesan. Setiap poin menjawab mode kegagalan berbeda yang umum muncul antara persetujuan sampel dan pengiriman bulk.
| Parameter | Yang Harus Dispesifikasikan | Mengapa Penting |
|---|---|---|
| Gauge (GG) | Rentang GG target; konfirmasi jenis mesin yang tersedia di pabrik | Menentukan relief cable dan skala stitch; tidak dapat diubah setelah produksi |
| Lebar ulangan cable | Jumlah stitch per ulangan cable; frekuensi persilangan | Mengontrol tingkat pull-in dan lebar panel akhir |
| Lebar kain jadi setelah relaksasi | Diukur setelah relaksasi 24 jam dari mesin | Kesesuaian sambungan dan hasil potong panel bergantung pada lebar jadi yang konsisten |
| Standar penyusutan | Referensikan AATCC TM135-2025 atau ISO 6330 bila berlaku; tentukan siklus pencucian dan toleransi lulus | Struktur cable dapat bergerak berbeda searah wale dan course setelah pencucian |
| Konsistensi warna pada tekstur cable | Persetujuan shade band yang mencakup area cable dan area dasar rajut | Permukaan cable yang timbul dan dasar yang cekung dapat menyerap zat warna pada laju berbeda |
Poin konsistensi warna ini spesifik untuk cable knit dan sering terlewat dalam checklist QC standar. Karena tali cable berada timbul di atas kain dasar, kedua bidang permukaan dapat menyerap zat warna pada laju yang sedikit berbeda tergantung tegangan benang dan kondisi finishing. Persetujuan shade band harus secara eksplisit mencakup area cable dan area dasar — bukan mengevaluasi warna hanya pada kain dasar.
Bagi merek yang mengembangkan koleksi sweater lengkap, pengadaan kain sweater mencakup keputusan pengadaan tingkat garmen yang lebih luas — cable knit adalah salah satu struktur dalam kerangka tersebut.
Tidak ada satu ukuran standar — kisaran yang sesuai bergantung pada berat benang, ukuran ulangan cable, dan penggunaan akhir yang dituju. Sweater musim dingin yang tebal umumnya menggunakan konstruksi gauge rendah (sekitar 3 GG hingga 7 GG) di mana tekstur cable menonjol dan pegangan kainnya padat. Rajutan berukuran sedang atau peralihan mungkin cocok dengan gauge yang lebih halus (sekitar 10 GG hingga 14 GG) dengan profil cable yang lebih rapat. GG yang tepat untuk koleksi Anda harus dikonfirmasi selama brief desain dan ditetapkan sebelum sampling dipesan. Kami memproduksi kain rajut cable di berbagai kisaran gauge — minta sampel untuk memastikan kesesuaiannya dengan konstruksi spesifik Anda.
Struktur cable menarik kain ke dalam secara horizontal karena setiap persilangan puntiran menghabiskan benang yang seharusnya berkontribusi pada lebar panel. Besarnya tarikan bervariasi sesuai lebar ulangan cable, frekuensi persilangan, dan tegangan benang. Dalam produksi massal, variasi kecil pada salah satu faktor ini dapat menghasilkan ketidakkonsistenan lebar antar-rol yang menyebabkan ketidaksejajaran panel potong pada sambungan jahitan. Itulah sebabnya lebar jadi harus diukur dalam keadaan rileks — bukan langsung dari mesin — dan ditetapkan sebagai kisaran toleransi dalam tech pack. Pemantauan kepadatan jahitan yang konsisten selama produksi adalah titik kendali utama. Untuk pengujian perubahan dimensi, merek pakaian dapat mengacu pada metode uji perubahan dimensi AATCC TM135 atau menyesuaikan dengan prosedur ISO yang disyaratkan pembeli sebelum persetujuan produksi massal.
Gauge, kepadatan jahitan, dan pengulangan cable semuanya dapat dikonfirmasi pada tahap sampling — tetapi hanya jika ditentukan sejak awal. Minta Sampel dari rangkaian cable knit kami untuk memverifikasi konstruksi sesuai tech pack Anda sebelum produksi massal dimulai.
 Wawasan Industri
4 Jenis Kain Pakaian yang Umum
BACA SELENGKAPNYA Kain
Kain Rib: Menambah Tekstur dan Dimensi pada Pakaian Anda
BACA SELENGKAPNYA Perbandingan Kain
Kain Scuba vs Neoprene: Apa Arti Perbedaan Konstruksi Sebelum Anda Membuat Sampel
BACA SELENGKAPNYA Kain
Polyester vs. Nilon: Memahami Perbedaannya
BACA SELENGKAPNYA Kain
Kain Tricot: Bahan Pelapis Rajut Lusi dengan Ciri Rajutan Khas
BACA SELENGKAPNYA