Kötött kelme gyártó 2009 óta · Kína

Kötött kelme gyártó 2009 óta · Kína

A gépszám a kötött kábelmintás anyag legmeghatározóbb paramétere – mégis leggyakrabban éppen ez marad meghatározatlan, amíg a mintázás már javában tart. Azoknak a ruházati márkáknak, amelyek pulóverkollekciókat rendelnek tömeggyártásban, a rögzítetlen gépszám következetlen kábeltextúra-meghatározást, tekercsenként változó szélességet és az újramintázás költségeit jelenti, amelyek összenyomják a fejlesztési ütemtervet. Ez az útmutató bemutatja, mit kell meghatározni – és miért –, mielőtt az első minta elhagyja az üzemet.
A gépszám (rövidítve GG) a síkkötő- vagy körkötőgépen egy hüvelykre jutó tűk számát jelöli. A kötött kábelmintás anyag gyártásában ez a szám közvetlenül meghatározza, milyen tisztán olvasható a kábelcsavar-struktúra a kész anyag felületén.
Az alacsonyabb gépszámú szerkezetek – nagyjából 3 GG-tól 7 GG-ig – nyitott, erősen texturált kötött anyagot adnak, amelyeken az egyes kábelcsavarok szélesek és háromdimenziósak. Ezek kiválóan alkalmasak vaskos téli pulóverekhez és a felsőruházathoz közel álló kötöttáruhoz, ahol a vizuális textúra elsődleges kereskedelmi jellemző. A magasabb gépszámú szerkezetek – körülbelül 10 GG-től felfelé – finomabb, sűrűbb kötött anyagot adnak, amelyen a kábelminta jelen van, de kifinomultabb; közepes vastagságú rétegződarabokhoz vagy szabott kézérzetű, strukturált kötöttáruhoz alkalmazhatók.
A beszerzés szempontjából a lényeg: egy 7 GG-n kifejlesztett kábelminta alapvetően másképp fog kinézni, ha 12 GG-n reprodukálják – nemcsak finomabb lesz, hanem szerkezetében is más, ahogy a csavar a báziskötéshez simul. Ezért a gépszámot a mintázás megkezdése előtt kell rögzíteni a műszaki csomagban, nem pedig a rendelkezésre álló gépekhez igazítani, miután a minta megérkezett. A Runtang kötött kábelmintás anyag szerkezetei a fonal- és szerkezeti követelményektől függően különböző gépszámtartományokban érhetők el – a cél-GG-t már az ajánlatkérés szakaszában erősítse meg.
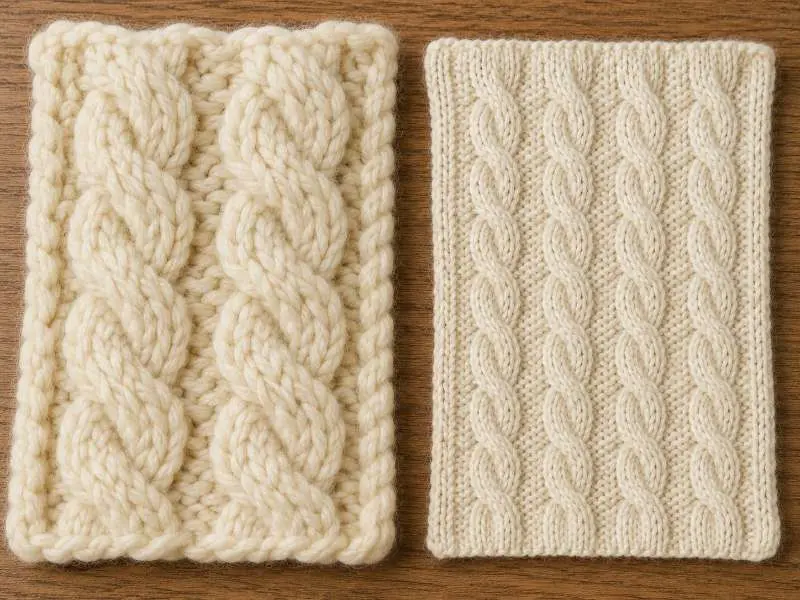
Az öltéssűrűség azt írja le, hány sort (vízszintes sorok) és hány oszlopot (függőleges oszlopok) tartalmaz az anyag egységnyi területe. Sima kötés esetén a sűrűség viszonylag kiszámítható, ha a gépszám és a fonal rögzített. A kábelszerkezetek másképp viselkednek: minden kábelismétlődés vízszintesen befelé húzhatja az anyagot – ez a gyártási jelenség a mintázás és a tömeggyártási jóváhagyás során kábelbehúzásként kezelt.
Gyakorlatban egy kötött kábelmintás anyagpanel keskenyebb lesz, mint az ugyanazon a gépen, ugyanazzal a gépszámmal készült sima kötés, mert minden kábelcsavar további vízszintes fonalat fogyaszt a keresztezés kivitelezéséhez. A behúzás mértéke a kábelismétlődés szélességétől, a keresztezés gyakoriságától és a gyártás közbeni fonalfeszességtől függ. Ezek a változók mind kissé elmozdulhatnak a mintázás és a tömeggyártás között, ezért a kész szélességet relaxált állapotban kell megmérni – nem közvetlenül a gépről lejövő anyagon –, és a műszaki csomagban relaxált méretként kell megadni.
A beszerző csapatoknak a szélességet relaxált és enyhén nyújtott állapotban is kérniük kell. A tömeggyártási tétel során végig egyenletes öltéssűrűség dönti el, hogy a különböző tekercsekből kivágott panelek illeszkednek-e a varrásnál. A fordított kötött anyag rokon csomósodó szerkezetet használ, és hasonló sűrűségváltozási kihívásokkal néz szembe – bár a kábelcsavar hiányában a behúzási viselkedése kevésbé kifejezett.
A fonalválasztás nemcsak esztétikailag, hanem szerkezetileg is befolyásolja a kábelkötött anyag viselkedését. A nagyobb sodratú fonalak – amelyeknél az egyes sodrott szálak szorosabban tekerednek – tisztább, határozottabb kábelprofilt eredményeznek, mert a sodrat feszültség alatt is megtartja formáját. A lágyabb, kisebb sodratú fonalak elmosódottabb kábelrajzolatot adhatnak, különösen finomabb gépsűrűségnél, ahol a szemméret kisebb. A megfelelő fonalirányt a tervezési szándék határozza meg, és azt már a brief szakaszában rögzíteni kell, nem szabad nyitva hagyni.
A GSM-ről: a kábelkötött anyagok jellemzően szélesebb tartományba esnek, mint a körkötött szerkezetek, mert maga a kábelismétlés mélységet ad az anyagnak. Egy vaskos, alacsony gépsűrűségű kábelszerkezet elérheti a 400 GSM-t vagy annál is többet; egy finom, közepes gépsűrűségű szerkezet 300 GSM alatt lehet. Fontos, hogy két azonos GSM-ű anyag a gépsűrűségtől és a kábelsűrűségtől függően nagyon eltérően érezhető és viselkedhet – a GSM önmagában nem elegendő specifikáció. A márkáknak a GSM-et egy paraméterként kell kezelniük a gépsűrűség, a kábelismétlés szélessége és a kész szél szélessége mellett, nem pedig elsődleges jellemzőként. Minden GSM-értéket úgy kell értelmezni, hogy az a szerkezettől és a kikészítéstől függ; a pontos értékeket a laborszínminta és a gyártás előtti jóváhagyás során kell megerősíteni.
A szálösszetétel a kábelek tisztaságát, a rugalmas visszaalakulást és a tömeg egyenletességét is befolyásolja. A gyapjú- és gyapjúkeverék-fonalak bizonyos pulóverszerkezetekben támogathatják a méret visszaalakulását, míg a pamut-, akril- és kevert fonalak szorosabb feszültségszabályozást igényelhetnek ahhoz, hogy a kábelismétlés a tekercsek között egyenletes maradjon. A pontos keverési arányokat a fejlesztés során kell megerősíteni a célzott kézérzet, gépsűrűség, GSM és zsugorodási követelmények alapján.
Hasonló szerkezetű kötött megoldások közül a jacquard kötött anyag programozott szín- vagy szemmintázással éri el a felületi textúrát, nem sodrott kábelismétlésekkel, és eltérő gépsűrűségi és mintavételi átfutási idő szempontokat hordoz.
A teljes kábelkötött specifikációnak a mintavétel megrendelése előtt meg kell erősítenie a következőket. Minden pont egy-egy jellegzetes hibamódot kezel, amely a minta jóváhagyása és a tömeggyártás szállítása között gyakran felmerül.
| Paraméter | Mit kell megadni | Miért fontos |
|---|---|---|
| Gépsűrűség (GG) | Célzott GG-tartomány; erősítsük meg a gyárban elérhető géptípust | Meghatározza a kábel domborúságát és a szemméretet; gyártás után nem módosítható |
| Kábelismétlés szélessége | A kábelismétlésenkénti szemek száma; a keresztezés gyakorisága | Szabályozza a behúzás mértékét és a végső panel szélességét |
| Relaxált szél szélessége | A gépből kivéve, 24 órás relaxálás után mérve | Az összeillesztés és a szabott panelek kihozatala az egyenletes kész szélességtől függ |
| Zsugorodási szabvány | Adott esetben hivatkozzunk az AATCC TM135-2025 vagy az ISO 6330 szabványra; határozzuk meg a mosási ciklust és az elfogadási tűrést | A kábelszerkezetek mosás után eltérően mozdulhatnak el a szem- és a sorszirányban |
| Színegyenletesség a kábelfelület mentén | Árnyalatband-jóváhagyás, amely kiterjed mind a kábeles, mind az alapkötött területekre | A kiemelkedő kábelfelület és a mélyebben fekvő alap eltérő mértékben veheti fel a festéket |
A színegyenletesség pontja kifejezetten a kábelkötés sajátja, és a szokásos minőségellenőrzési listákban gyakran kimarad. Mivel a kábelköteg az alapanyag fölé emelkedik, a két felületi sík a fonalfeszültségtől és a kikészítési körülményektől függően kissé eltérő mértékben veheti fel a festéket. Az árnyalatband-jóváhagyásnak kifejezetten ki kell terjednie mind a kábeles területre, mind az alapra – a színt nem csak az alapanyagon szabad értékelni.
A teljes pulóverkollekciókat fejlesztő márkáknál a pulóver kötött anyag beszerzése a tágabb ruhadarab-szintű beszerzési döntéseket fedi le – a kábelkötés e keretrendszer egyik szerkezete.
Nincs egyetlen szabványos kötésfinomság — a megfelelő tartomány a fonal vastagságától, a kábelismétlés méretétől és a tervezett felhasználástól függ. A vaskos téli pulóverek jellemzően alacsonyabb kötésfinomságú szerkezeteket használnak (kb. 3 GG és 7 GG között), ahol a kábeltextúra hangsúlyos és a kézérzet tömör. A közepesen nehéz vagy átmeneti kötöttáru finomabb kötésfinomsághoz illeszkedhet (kb. 10 GG és 14 GG között), tömörebb kábelprofillal. A kollekciójához megfelelő GG-t a formatervezési megbeszélés során kell megerősíteni, és a mintagyártás megrendelése előtt véglegesíteni kell. Kábelkötésű kötött anyagot kötésfinomsági tartományokban gyártunk — kérjen mintát, hogy megerősítse az adott szerkezethez való alkalmasságát.
A kábelszerkezetek vízszintesen befelé húzzák az anyagot, mert minden kereszteződés olyan fonalat fogyaszt, amely egyébként a panel szélességéhez járulna hozzá. A behúzódás mértéke a kábelismétlés szélességétől, a kereszteződések gyakoriságától és a fonal feszességétől függ. A tömeggyártásban ezek bármelyikének kis eltérése tekercsről tekercsre szélességbeli következetlenséget okozhat, ami a szabott panelek elcsúszásához vezet a varrásnál. Ezért a kész szélességet lazított állapotban kell megmérni — nem a gépnél —, és tűrési tartományként kell megadni a technikai csomagban. A gyártás során a kötéssűrűség folyamatos ellenőrzése a fő szabályozási pont. A méretváltozás vizsgálatához a márkák hivatkozhatnak az AATCC TM135 méretváltozás vizsgálati módszerére, vagy igazodhatnak a vevő által megkövetelt ISO-eljáráshoz a tömeggyártás jóváhagyása előtt.
A kötésfinomság, a kötéssűrűség és a kábelismétlés mind megerősíthető a mintavételi szakaszban — de csak akkor, ha előre megadják őket. Kérjen mintát kábelkötésű választékunkból, hogy ellenőrizze a szerkezetet a technikai csomagja alapján a tömeggyártás megkezdése előtt.
 Anyagkalauz
Pointelle kötött anyag: áttört stabilitás, fonalválasztás és amit a tömeggyártás előtti mintavétel előtt ellenőrizni kell
TOVÁBB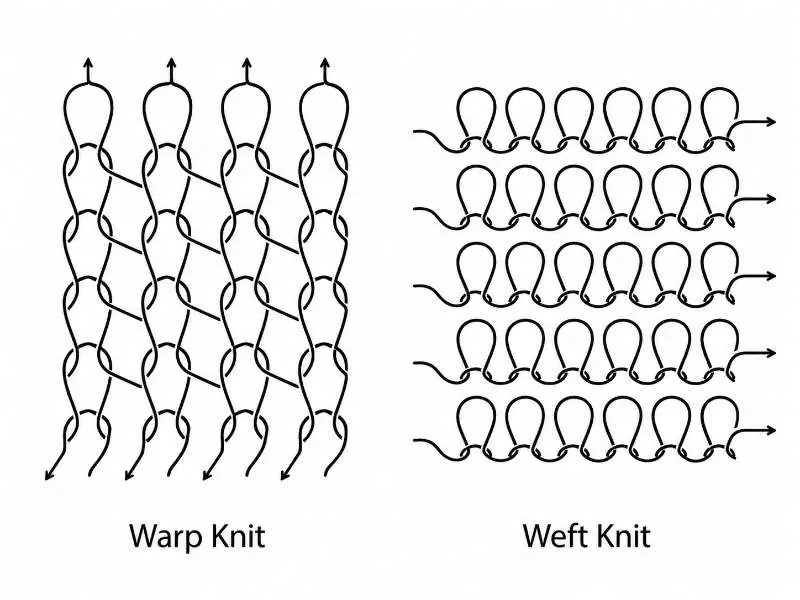 Technikai tudnivalók
Lánchurkolás vs. vetülékchurkolás: Tricot, mesh és dzsörzé szerkezetek összehasonlítása ruházati felhasználásra
TOVÁBB Anyagok
Mozgás szabadságban: A szivacskelmék funkcionalitásának feltárása
TOVÁBB Technikai tudnivalók
Színtartóság-vizsgálat kötött anyagon: mit ellenőriznek a márkavásárlók a tömeggyártási jóváhagyás előtt
TOVÁBB Gyártói betekintő
Körkötőgépek: cső alakú anyagok precíziós gyártása
TOVÁBB