2009 से बुना कपड़ा निर्माता · चीन

2009 से बुना कपड़ा निर्माता · चीन

केबल निट कपड़े में गेज सबसे महत्वपूर्ण पैरामीटर है — फिर भी अक्सर इसे तब तक अनिर्दिष्ट छोड़ दिया जाता है जब तक सैंपलिंग शुरू न हो चुकी हो। थोक में स्वेटर कलेक्शन ऑर्डर करने वाले अपैरल ब्रांड्स के लिए, अनलॉक्ड गेज का अर्थ है असंगत रस्सी-बनावट की परिभाषा, रोल्स के बीच डोर-चौड़ाई में अंतर, और रीसैंपलिंग लागत जो डेवलपमेंट टाइमलाइन को सिकोड़ देती है। यह गाइड बताती है कि पहला सैंपल मिल से निकलने से पहले क्या निर्दिष्ट करना चाहिए, और क्यों।
गेज (संक्षिप्त रूप में GG) से तात्पर्य फ्लैट-बेड या सर्कुलर निटिंग मशीन पर प्रति इंच सुइयों की संख्या से है। केबल निट उत्पादन में, यह संख्या सीधे नियंत्रित करती है कि तैयार कपड़े की सतह पर रस्सी-बटी हुई बनावट कितनी स्पष्ट दिखाई देती है।
कम गेज वाली बनावटें — लगभग 3 GG से 7 GG — खुली, अधिक बनावट वाली निट पैदा करती हैं जिनमें अलग-अलग केबल बटी चौड़ी और त्रि-आयामी होती हैं। ये मोटे शीतकालीन स्वेटर और आउटरवियर के करीब की निटवियर के लिए अच्छी तरह उपयुक्त हैं जहां दृश्य बनावट एक प्रमुख व्यावसायिक विशेषता होती है। अधिक गेज वाली बनावटें — लगभग 10 GG से ऊपर — बारीक, सघन निट पैदा करती हैं जिनमें केबल पैटर्न मौजूद होता है पर अधिक परिष्कृत; ये मध्यम वजन वाले लेयरिंग पीस या सधे हुए हाथ के साथ संरचित निटवियर के लिए उपयुक्त हैं।
सोर्सिंग का मुख्य निहितार्थ: 7 GG पर विकसित एक केबल डिज़ाइन 12 GG पर दोहराए जाने पर मूल रूप से अलग दिखेगा — केवल बारीक नहीं, बल्कि इस बात में भी संरचनात्मक रूप से अलग कि बटी आधार निट के सापेक्ष कैसे बैठती है। इसी कारण सैंपलिंग शुरू होने से पहले गेज को टेक पैक में लॉक करना चाहिए, न कि सैंपल आने के बाद उपलब्ध मशीनरी से मिलाने के लिए उसे समायोजित करना चाहिए। Runtang में केबल निट कपड़ा बनावटें धागे और संरचना की आवश्यकताओं के आधार पर विभिन्न गेज रेंज में उपलब्ध हैं — ब्रीफ चरण में ही अपना लक्षित GG पुष्ट करें।
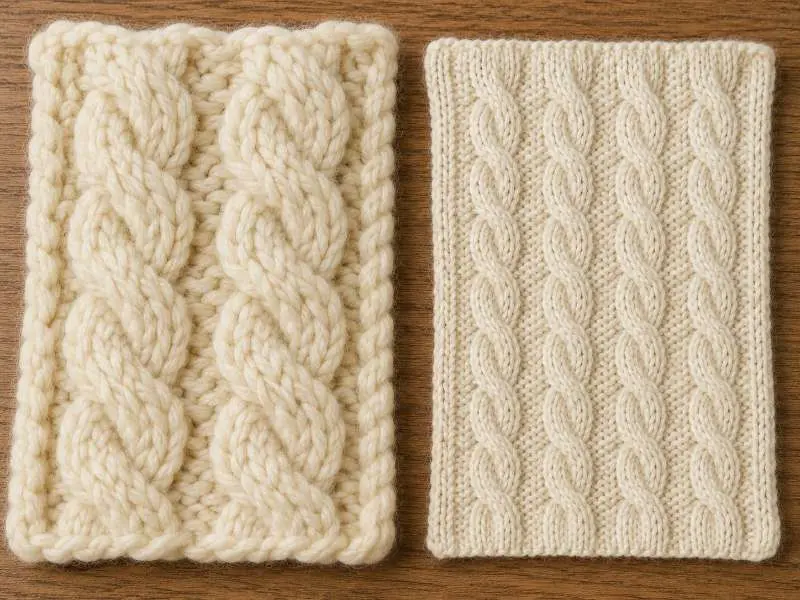
सिलाई घनत्व बताता है कि कपड़े के प्रति इकाई क्षेत्र में कितनी कोर्स (क्षैतिज पंक्तियां) और वेल्स (ऊर्ध्वाधर स्तंभ) आती हैं। प्लेन निट के लिए, गेज और धागा तय होने पर घनत्व अपेक्षाकृत अनुमानित होता है। केबल संरचनाएं अलग व्यवहार करती हैं: प्रत्येक केबल रिपीट कपड़े को क्षैतिज रूप से अंदर की ओर खींच सकती है, यह एक उत्पादन मुद्दा है जिसे सैंपलिंग और थोक स्वीकृति के दौरान आमतौर पर केबल पुल-इन के रूप में प्रबंधित किया जाता है।
व्यावहारिक रूप में, एक केबल निट कपड़े का पैनल उसी मशीन पर समान गेज पर बने प्लेन निट की तुलना में संकरा मापा जाएगा, क्योंकि प्रत्येक केबल बटी क्रॉसिंग को पूरा करने के लिए अतिरिक्त क्षैतिज धागा लेती है। पुल-इन की मात्रा केबल रिपीट की चौड़ाई, क्रॉसिंग की आवृत्ति और उत्पादन के दौरान धागे के तनाव पर निर्भर करती है। ये सभी चर सैंपलिंग और थोक के बीच थोड़ा बदल सकते हैं, इसीलिए तैयार डोर चौड़ाई को रिलैक्सेशन के बाद मापना चाहिए — मशीन से सीधे नहीं — और टेक पैक में रिलैक्स्ड-स्टेट आयाम के रूप में निर्दिष्ट करना चाहिए।
सोर्सिंग टीमों को रिलैक्स्ड और हल्के से खींचे गए दोनों अवस्थाओं में चौड़ाई के माप का अनुरोध करना चाहिए। थोक रन में एकसमान सिलाई घनत्व ही यह निर्धारित करता है कि विभिन्न रोल्स से कटे पैनल सीम पर मेल खाएंगे या नहीं। पर्ल निट कपड़ा एक संबंधित इंटरलॉकिंग संरचना का उपयोग करता है और समान घनत्व भिन्नता चुनौतियों का सामना करता है — हालांकि केबल बटी के बिना, इसका पुल-इन व्यवहार कम स्पष्ट होता है।
धागे का चयन इस बात को प्रभावित करता है कि केबल निट कपड़ा संरचनात्मक रूप से कैसा प्रदर्शन करेगा, केवल सौंदर्य की दृष्टि से नहीं। अधिक ट्विस्ट वाले धागे — जिनमें अलग-अलग प्लाई अधिक कसकर लिपटे होते हैं — आम तौर पर अधिक साफ़ और स्पष्ट केबल प्रोफ़ाइल बनाते हैं, क्योंकि ट्विस्ट तनाव में अपना आकार बनाए रखता है। अधिक मुलायम, कम ट्विस्ट वाले धागे केबल की परिभाषा को अधिक धुँधला बना सकते हैं, विशेष रूप से बारीक गेज में जहाँ स्टिच का पैमाना छोटा होता है। उपयुक्त धागे की दिशा डिज़ाइन के इरादे पर निर्भर करती है और इसे ब्रीफ़ चरण में ही तय किया जाना चाहिए, खुला नहीं छोड़ना चाहिए।
GSM पर: केबल निट कपड़े आम तौर पर सर्कुलर-निट संरचनाओं की तुलना में व्यापक रेंज में आते हैं क्योंकि केबल रिपीट स्वयं सामग्री की गहराई जोड़ता है। चंकी लो-गेज केबल संरचना 400 GSM या अधिक तक पहुँच सकती है; एक बारीक मिड-गेज संरचना 300 GSM से नीचे हो सकती है। महत्वपूर्ण बात यह है कि एक ही GSM पर दो कपड़े गेज और केबल घनत्व के आधार पर बहुत अलग तरह से महसूस हो सकते हैं और प्रदर्शन कर सकते हैं — अकेले GSM पर्याप्त स्पेसिफिकेशन नहीं है। ब्रांड्स को GSM को गेज, केबल रिपीट चौड़ाई और फिनिश्ड डोर चौड़ाई के साथ एक पैरामीटर के रूप में मानना चाहिए, न कि प्राथमिक विवरणक के रूप में। सभी GSM मानों को संरचना और फिनिशिंग पर निर्भर माना जाना चाहिए; लैब डिप और प्री-प्रोडक्शन अप्रूवल के दौरान सटीक आंकड़ों की पुष्टि करें।
फाइबर संरचना भी केबल की स्पष्टता, रिकवरी और बल्क की निरंतरता को प्रभावित करती है। ऊन और ऊन-मिश्रित धागे कुछ स्वेटर संरचनाओं में आयामी रिकवरी का समर्थन कर सकते हैं, जबकि कॉटन, ऐक्रेलिक और मिश्रित धागों को रोल्स में केबल रिपीट को सुसंगत बनाए रखने के लिए अधिक सख्त टेंशन नियंत्रण की आवश्यकता हो सकती है। सटीक ब्लेंड अनुपात की पुष्टि विकास के दौरान लक्षित हाथ का अहसास, गेज, GSM और सिकुड़न आवश्यकताओं के आधार पर की जानी चाहिए।
तुलनीय स्ट्रक्चर्ड-निट विकल्पों के लिए, जैक्वार्ड निट कपड़ा घुमाए हुए केबल रिपीट के बजाय प्रोग्राम किए गए रंग या स्टिच पैटर्निंग के माध्यम से सतह बनावट प्राप्त करता है, और इसमें गेज तथा सैंपलिंग लीड टाइम के अलग विचार शामिल होते हैं।
सैंपलिंग शुरू करने से पहले एक पूरी केबल निट स्पेक शीट में निम्नलिखित की पुष्टि की जानी चाहिए। प्रत्येक बिंदु उस अलग विफलता मोड को संबोधित करता है जो आम तौर पर सैंपल अप्रूवल और थोक उत्पादन डिलीवरी के बीच सामने आता है।
| पैरामीटर | क्या निर्दिष्ट करें | यह क्यों मायने रखता है |
|---|---|---|
| गेज (GG) | लक्षित GG रेंज; मिल में उपलब्ध मशीन प्रकार की पुष्टि करें | केबल रिलीफ़ और स्टिच स्केल निर्धारित करता है; उत्पादन के बाद इसे बदला नहीं जा सकता |
| केबल रिपीट चौड़ाई | प्रति केबल रिपीट स्टिच की संख्या; क्रॉसिंग की आवृत्ति | पुल-इन की मात्रा और अंतिम पैनल चौड़ाई को नियंत्रित करता है |
| रिलैक्स्ड डोर चौड़ाई | मशीन से 24 घंटे के रिलैक्सेशन के बाद मापा गया | सीम मैचिंग और कट पैनल यील्ड सुसंगत फिनिश्ड चौड़ाई पर निर्भर करते हैं |
| सिकुड़न मानक | जहाँ लागू हो, AATCC TM135-2025 या ISO 6330 का संदर्भ लें; धुलाई चक्र और पास सहनशीलता परिभाषित करें | धुलाई के बाद केबल संरचनाएँ वेल और कोर्स दिशाओं में अलग-अलग तरीके से बदल सकती हैं |
| केबल बनावट में रंग की एकरूपता | शेड बैंड अप्रूवल जो केबल और ग्राउंड निट दोनों क्षेत्रों को कवर करे | उभरी हुई केबल सतह और धँसा हुआ ग्राउंड अलग-अलग दरों पर डाई सोख सकते हैं |
रंग एकरूपता का बिंदु केबल निट के लिए विशिष्ट है और मानक QC चेकलिस्ट में अक्सर छूट जाता है। चूँकि केबल रस्सी आधार कपड़े से ऊपर उभरी रहती है, दोनों सतह तल धागे के टेंशन और फिनिशिंग स्थितियों के आधार पर थोड़ी अलग दरों पर डाई ले सकते हैं। शेड बैंड अप्रूवल में स्पष्ट रूप से केबल क्षेत्र और ग्राउंड दोनों का संदर्भ होना चाहिए — केवल ग्राउंड कपड़े पर रंग का मूल्यांकन न करें।
पूरी स्वेटर कलेक्शन विकसित करने वाले ब्रांड्स के लिए, स्वेटर निट कपड़ा सोर्सिंग व्यापक गारमेंट-स्तरीय सोर्सिंग निर्णयों को कवर करती है — केबल निट उस ढाँचे के भीतर एक संरचना है।
कोई एकल मानक गेज नहीं है — उपयुक्त सीमा यार्न के वजन, केबल रिपीट के आकार और इच्छित अंतिम उपयोग पर निर्भर करती है। मोटे सर्दियों के स्वेटर आमतौर पर निम्न-गेज संरचनाओं (लगभग 3 GG से 7 GG) का उपयोग करते हैं, जिनमें केबल बनावट प्रमुख होती है और हाथ का अहसास भारी होता है। मध्यम-वजन या संक्रमणकालीन निटवियर अधिक महीन गेज (लगभग 10 GG से 14 GG) के लिए उपयुक्त हो सकता है, जिसमें केबल प्रोफ़ाइल अधिक सघन होती है। आपके कलेक्शन के लिए सही GG की पुष्टि डिज़ाइन ब्रीफ़ के दौरान की जानी चाहिए और सैंपलिंग शुरू होने से पहले उसे लॉक किया जाना चाहिए। हम गेज रेंज में बुना हुआ केबल निट कपड़ा बनाते हैं — अपनी विशिष्ट संरचना के लिए उपयुक्तता की पुष्टि हेतु नमूना अनुरोध करें।
केबल संरचनाएँ कपड़े को क्षैतिज रूप से अंदर की ओर खींचती हैं क्योंकि प्रत्येक ट्विस्ट क्रॉसिंग उस यार्न का उपभोग करती है जो अन्यथा पैनल की चौड़ाई में योगदान देता। पुल-इन की मात्रा केबल रिपीट की चौड़ाई, क्रॉसिंग की आवृत्ति और यार्न के तनाव के साथ बदलती है। थोक उत्पादन में, इनमें से किसी भी कारक में छोटी भिन्नताएँ रोल-दर-रोल चौड़ाई की असंगति उत्पन्न कर सकती हैं, जिससे सीम पर कट-पैनल का गलत संरेखण होता है। इसलिए तैयार डोर चौड़ाई को आराम की स्थिति में मापा जाना चाहिए — मशीन से उतरते समय नहीं — और टेक पैक में सहनशीलता सीमा के रूप में निर्दिष्ट किया जाना चाहिए। उत्पादन के दौरान लगातार सिलाई घनत्व की निगरानी प्राथमिक नियंत्रण बिंदु है। आयामी परिवर्तन परीक्षण के लिए, ब्रांड AATCC TM135 आयामी परिवर्तन परीक्षण विधि का संदर्भ ले सकते हैं या थोक अनुमोदन से पहले खरीदार की आवश्यक ISO प्रक्रिया के साथ तालमेल कर सकते हैं।
गेज, सिलाई घनत्व और केबल रिपीट सभी सैंपलिंग चरण में पुष्टि योग्य हैं — लेकिन केवल तभी जब उन्हें शुरू में ही निर्दिष्ट किया गया हो। थोक उत्पादन शुरू होने से पहले अपने टेक पैक के मुकाबले संरचना की पुष्टि के लिए हमारी केबल निट रेंज से नमूना अनुरोध करें।
 कपड़ा
पर्ल निट की मूल बातें: विशेषताएँ, उपयोग और स्टाइलिंग टिप्स
और पढ़ें कपड़ा
इंटरलॉक कपड़े की संपूर्ण गाइड: गुण, उपयोग और लाभ
और पढ़ें तकनीकी जानकारी
निट एक्टिववियर के लिए कम्प्रेशन फैब्रिक स्पेक्स
और पढ़ें तकनीकी जानकारी
निट में फैब्रिक पिलिंग: फाइबर ब्लेंड, कंस्ट्रक्शन और थोक उत्पादन से पहले QC निर्णय
और पढ़ें तकनीकी जानकारी
बुने हुए कपड़े की वायु पारगम्यता: परीक्षण विधियाँ और स्पोर्ट्सवियर प्रदर्शन पर प्रभाव
और पढ़ें