2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

ગેજ એ કેબલ નીટ ફેબ્રિકમાં સૌથી વધુ પરિણામકારી પરિમાણ છે — તેમ છતાં સૌથી વધુ વાર તે જ અનિર્દિષ્ટ રહે છે, જ્યાં સુધી સેમ્પલિંગ શરૂ થઈ ન જાય. જે એપેરલ બ્રાન્ડ્સ બલ્કમાં સ્વેટર કલેક્શન ઓર્ડર કરે છે, તેમના માટે અનલોક કરેલો ગેજ એટલે અસંગત દોરડા-ટેક્સચરની સ્પષ્ટતા, રોલ્સ વચ્ચે ડોર-વિડ્થમાં ફેરફાર, અને ફરીથી સેમ્પલિંગનો ખર્ચ જે ડેવલપમેન્ટ ટાઇમલાઇનને સંકોચે છે. આ માર્ગદર્શિકા જણાવે છે કે પહેલું સેમ્પલ મિલમાંથી નીકળે તે પહેલાં શું અને કેમ નિર્દિષ્ટ કરવું.
ગેજ (સંક્ષિપ્તમાં GG) એ ફ્લેટ-બેડ અથવા સર્ક્યુલર નીટિંગ મશીન પર પ્રતિ ઇંચ સોયની સંખ્યા દર્શાવે છે. કેબલ નીટ ઉત્પાદનમાં, આ સંખ્યા સીધી રીતે નિયંત્રિત કરે છે કે તૈયાર ફેબ્રિકની સપાટી પર દોરડા-વળાંકનું બંધારણ કેટલું સ્પષ્ટ દેખાય છે.
નીચા-ગેજના બંધારણો — આશરે 3 GG થી 7 GG — ખુલ્લા, ભારે ટેક્સચરવાળા નીટ બનાવે છે જેમાં વ્યક્તિગત કેબલ વળાંક પહોળા અને ત્રિ-પરિમાણીય હોય છે. આ જાડા શિયાળુ સ્વેટર અને આઉટરવેરની નજીકના નીટવેર માટે સારી રીતે અનુકૂળ છે, જ્યાં દૃશ્ય ટેક્સચર મુખ્ય વ્યાપારી લક્ષણ છે. ઊંચા-ગેજના બંધારણો — આશરે 10 GG થી ઉપર — વધુ બારીક, ગાઢ નીટ બનાવે છે જેમાં કેબલ પેટર્ન હાજર હોય છે પણ વધુ શુદ્ધ; મધ્યમ વજનના લેયરિંગ પીસ અથવા ટેલર્ડ હાથવાળા સ્ટ્રક્ચર્ડ નીટવેર માટે લાગુ પડે છે.
સોર્સિંગનો મુખ્ય અર્થ: 7 GG પર વિકસાવેલી કેબલ ડિઝાઇન 12 GG પર ફરીથી બનાવવામાં આવે તો મૂળભૂત રીતે અલગ દેખાશે — ફક્ત વધુ બારીક નહીં, પણ વળાંક બેઝ નીટ સામે કેવી રીતે બેસે છે તેમાં બંધારણીય રીતે અલગ. તેથી જ સેમ્પલિંગ શરૂ થાય તે પહેલાં ટેક પેકમાં ગેજ લોક કરવો જોઈએ, સેમ્પલ આવ્યા પછી ઉપલબ્ધ મશીનરી સાથે મેળ કરવા તેને ગોઠવવો નહીં. Runtang ખાતે કેબલ નીટ ફેબ્રિક ના બંધારણો યાર્ન અને સ્ટ્રક્ચરની જરૂરિયાતોને આધારે ગેજ રેન્જમાં ઉપલબ્ધ છે — બ્રીફના તબક્કે તમારો લક્ષ્ય GG નક્કી કરો.
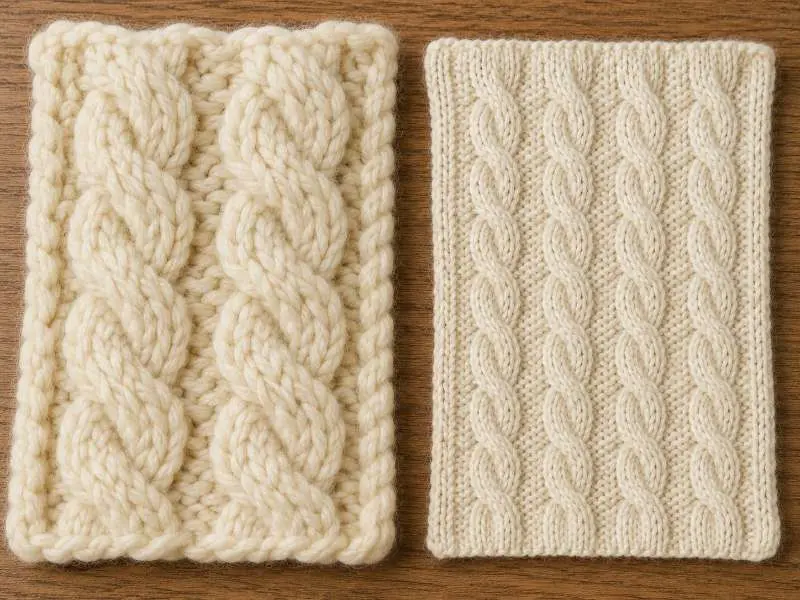
સ્ટિચ ડેન્સિટી દર્શાવે છે કે ફેબ્રિકના એકમ ક્ષેત્રફળ દીઠ કેટલા કોર્સ (આડી હરોળો) અને વેલ્સ (ઊભા સ્તંભો) દેખાય છે. સાદા નીટ માટે, ગેજ અને યાર્ન નક્કી થાય પછી ડેન્સિટી પ્રમાણમાં અનુમાનિત હોય છે. કેબલ સ્ટ્રક્ચર અલગ રીતે વર્તે છે: દરેક કેબલ રિપીટ ફેબ્રિકને આડી રીતે અંદર ખેંચી શકે છે — આ ઉત્પાદન સમસ્યા સેમ્પલિંગ અને બલ્ક મંજૂરી દરમિયાન સામાન્ય રીતે કેબલ પુલ-ઇન તરીકે સંભાળવામાં આવે છે.
વ્યવહારિક રીતે, કેબલ નીટ ફેબ્રિકનો પેનલ એ જ મશીન પર સમાન ગેજે બનેલા સાદા નીટ કરતાં સાંકડો માપાશે, કારણ કે દરેક કેબલ વળાંક ક્રોસિંગ કરવા માટે વધારાનું આડું યાર્ન વાપરે છે. પુલ-ઇનની માત્રા કેબલ રિપીટની પહોળાઈ, ક્રોસિંગની આવૃત્તિ અને ઉત્પાદન દરમિયાન યાર્ન ટેન્શન પર આધાર રાખે છે. આ બધા ચલો સેમ્પલિંગ અને બલ્ક વચ્ચે થોડા બદલાઈ શકે છે, તેથી જ તૈયાર ડોર વિડ્થ રિલેક્સેશન પછી માપવી જોઈએ — મશીન પરથી સીધી નહીં — અને ટેક પેકમાં રિલેક્સ્ડ-સ્ટેટ પરિમાણ તરીકે નિર્દિષ્ટ કરવી જોઈએ.
સોર્સિંગ ટીમોએ પહોળાઈના માપ રિલેક્સ્ડ અને હળવા ખેંચેલા બંને સ્થિતિમાં માંગવા જોઈએ. બલ્ક રન દરમિયાન સુસંગત સ્ટિચ ડેન્સિટી જ નક્કી કરે છે કે અલગ રોલ્સમાંથી કાપેલા પેનલ સીમ પર મેળ ખાશે કે નહીં. પર્લ નીટ ફેબ્રિક સંબંધિત ઇન્ટરલોકિંગ સ્ટ્રક્ચર વાપરે છે અને સમાન ડેન્સિટી ભિન્નતાના પડકારોનો સામનો કરે છે — જોકે કેબલ વળાંક વિના, તેનું પુલ-ઇન વર્તન ઓછું સ્પષ્ટ હોય છે.
યાર્નની પસંદગી કેબલ નીટ ફેબ્રિક કેવી રીતે માળખાકીય રીતે કામ કરે છે તેને અસર કરે છે, ફક્ત દેખાવ પર નહીં. વધુ ટ્વિસ્ટ ધરાવતા યાર્ન — જ્યાં વ્યક્તિગત પ્લાય વધુ ચુસ્તપણે વળેલા હોય છે — સ્વચ્છ, વધુ સ્પષ્ટ કેબલ પ્રોફાઇલ બનાવે છે કારણ કે ટ્વિસ્ટ તણાવ હેઠળ તેનો આકાર જાળવી રાખે છે. નરમ, ઓછા ટ્વિસ્ટવાળા યાર્ન વધુ ઝાંખી કેબલ વ્યાખ્યા ઉત્પન્ન કરી શકે છે, ખાસ કરીને ઝીણા ગેજમાં જ્યાં સ્ટિચ સ્કેલ નાનું હોય છે. યોગ્ય યાર્ન દિશા ડિઝાઇનના ઉદ્દેશ પર આધાર રાખે છે અને તેને બ્રીફ તબક્કે જ સહમત કરવી જોઈએ, ખુલ્લી ન છોડવી જોઈએ.
GSM પર: કેબલ નીટ ફેબ્રિક સામાન્ય રીતે સર્ક્યુલર-નીટ સ્ટ્રક્ચર કરતાં વિશાળ શ્રેણીમાં આવે છે કારણ કે કેબલ રિપીટ પોતે જ સામગ્રીની ઊંડાઈ ઉમેરે છે. ચંકી ઓછા-ગેજ કેબલ બાંધણી 400 GSM અથવા વધુ સુધી પહોંચી શકે છે; ઝીણું મધ્ય-ગેજ સ્ટ્રક્ચર 300 GSM થી નીચે હોઈ શકે છે. મહત્વપૂર્ણ બાબત એ છે કે, સમાન GSM પરના બે ફેબ્રિક ગેજ અને કેબલ ઘનતા પર આધાર રાખીને ખૂબ જ અલગ અનુભવ અને પ્રદર્શન આપી શકે છે — ફક્ત GSM પૂરતું સ્પેક નથી. બ્રાન્ડ્સે GSM ને ગેજ, કેબલ રિપીટ પહોળાઈ અને ફિનિશ્ડ ડોર વિડ્થ સાથે એક પરિમાણ તરીકે ગણવું જોઈએ, પ્રાથમિક વર્ણન તરીકે નહીં. તમામ GSM મૂલ્યો બાંધણી અને ફિનિશિંગ પર આધારિત સમજવા જોઈએ; લેબ ડીપ અને પ્રી-પ્રોડક્શન મંજૂરી દરમિયાન ચોક્કસ આંકડા પુષ્ટિ કરો.
ફાઇબર કમ્પોઝિશન કેબલની સ્પષ્ટતા, રિકવરી અને બલ્ક સુસંગતતાને પણ અસર કરે છે. ઊન અને ઊન-મિશ્રિત યાર્ન કેટલાક સ્વેટર બાંધણીમાં પરિમાણીય રિકવરીને ટેકો આપી શકે છે, જ્યારે કોટન, એક્રેલિક અને મિશ્રિત યાર્નને રોલ્સમાં કેબલ રિપીટ સુસંગત રાખવા માટે વધુ ચુસ્ત ટેન્શન નિયંત્રણની જરૂર પડી શકે છે. ચોક્કસ બ્લેન્ડ રેશિયો લક્ષ્ય હાથનો સ્પર્શ, ગેજ, GSM અને સંકોચનની જરૂરિયાતોના આધારે ડેવલપમેન્ટ દરમિયાન પુષ્ટિ કરવા જોઈએ.
તુલનાત્મક સ્ટ્રક્ચર્ડ-નીટ વિકલ્પો માટે, જેક્વાર્ડ નીટ ફેબ્રિક વળેલા કેબલ રિપીટને બદલે પ્રોગ્રામ કરેલા રંગ અથવા સ્ટિચ પેટર્નિંગ દ્વારા સપાટીની ટેક્સચર પ્રાપ્ત કરે છે, અને તેમાં અલગ ગેજ અને સેમ્પલિંગ લીડ ટાઇમની બાબતો હોય છે.
સેમ્પલિંગનો ઓર્ડર આપતા પહેલાં સંપૂર્ણ કેબલ નીટ સ્પેક શીટે નીચેની બાબતોની પુષ્ટિ કરવી જોઈએ. દરેક મુદ્દો એક અલગ નિષ્ફળતા મોડને સંબોધે છે જે સામાન્ય રીતે સેમ્પલ મંજૂરી અને બલ્ક ઉત્પાદન ડિલિવરી વચ્ચે દેખાય છે.
| પરિમાણ | શું સ્પષ્ટ કરવું | તે કેમ મહત્વપૂર્ણ છે |
|---|---|---|
| ગેજ (GG) | લક્ષ્ય GG શ્રેણી; મિલ ખાતે ઉપલબ્ધ મશીન પ્રકારની પુષ્ટિ કરો | કેબલ રિલીફ અને સ્ટિચ સ્કેલ નક્કી કરે છે; ઉત્પાદન પછી બદલી શકાતું નથી |
| કેબલ રિપીટ પહોળાઈ | પ્રતિ કેબલ રિપીટ સ્ટિચની સંખ્યા; ક્રોસિંગ ફ્રીક્વન્સી | પુલ-ઇનની ડિગ્રી અને અંતિમ પેનલ પહોળાઈ નિયંત્રિત કરે છે |
| રિલેક્સ્ડ ડોર વિડ્થ | મશીનમાંથી 24-કલાક રિલેક્સેશન પછી માપવામાં આવે છે | સીમ મેચિંગ અને કટ પેનલ યીલ્ડ સુસંગત ફિનિશ્ડ પહોળાઈ પર આધાર રાખે છે |
| સંકોચન માનક | લાગુ પડે ત્યારે AATCC TM135-2025 અથવા ISO 6330 નો સંદર્ભ લો; ધોવાનું ચક્ર અને પાસ સહનશીલતા નક્કી કરો | ધોવા પછી કેબલ સ્ટ્રક્ચર વેલ અને કોર્સ દિશાઓ સાથે અલગ રીતે ખસી શકે છે |
| કેબલ ટેક્સચરમાં રંગની સુસંગતતા | કેબલ અને ગ્રાઉન્ડ નીટ બંને વિસ્તારોને આવરી લેતી શેડ બેન્ડ મંજૂરી | ઊપસેલી કેબલ સપાટી અને ઊંડા ગ્રાઉન્ડ અલગ દરે ડાઇ શોષી શકે છે |
રંગ સુસંગતતાનો મુદ્દો કેબલ નીટ માટે વિશિષ્ટ છે અને ઘણી વખત પ્રમાણભૂત QC ચેકલિસ્ટમાં ચૂકી જવાય છે. કારણ કે કેબલ રસ્સો બેઝ ફેબ્રિક ઉપર ઊપસેલો રહે છે, બે સપાટીના સ્તર યાર્ન ટેન્શન અને ફિનિશિંગની સ્થિતિના આધારે થોડા અલગ દરે ડાઇ લઈ શકે છે. શેડ બેન્ડ મંજૂરીએ સ્પષ્ટપણે કેબલ વિસ્તાર અને ગ્રાઉન્ડ બંનેનો સંદર્ભ લેવો જોઈએ — ફક્ત ગ્રાઉન્ડ ફેબ્રિક પર રંગનું મૂલ્યાંકન ન કરવું જોઈએ.
સંપૂર્ણ સ્વેટર કલેક્શન વિકસાવતી બ્રાન્ડ્સ માટે, સ્વેટર નીટ ફેબ્રિક સોર્સિંગ વ્યાપક ગાર્મેન્ટ-સ્તરીય સોર્સિંગ નિર્ણયોને આવરી લે છે — કેબલ નીટ તે ઢાંચામાં એક બાંધણી છે.
એક જ પ્રમાણભૂત ગેજ નથી — યોગ્ય શ્રેણી યાર્નના વજન, કેબલ રિપીટના કદ અને ઇચ્છિત અંતિમ ઉપયોગ પર આધાર રાખે છે. જાડા શિયાળુ સ્વેટર સામાન્ય રીતે નીચા ગેજની રચનાઓ (લગભગ 3 GG થી 7 GG) વાપરે છે જ્યાં કેબલની પોત વિશેષ દેખાય છે અને હાથનો સ્પર્શ ઘન હોય છે. મધ્યમ વજનનાં અથવા પરિવર્તનકાળી નીટવેર વધુ ચુસ્ત કેબલ પ્રોફાઇલ સાથે વધુ બારીક ગેજ (લગભગ 10 GG થી 14 GG) માટે યોગ્ય હોઈ શકે છે. તમારા કલેક્શન માટે યોગ્ય GG ડિઝાઇન બ્રીફ દરમિયાન નક્કી કરવું જોઈએ અને સેમ્પલિંગ શરૂ કરતાં પહેલાં લોક કરવું જોઈએ. અમે ગેજ શ્રેણીઓમાં કેબલ નીટ ગૂંથેલું કાપડ ઉત્પન્ન કરીએ છીએ — તમારી ચોક્કસ રચના માટે યોગ્યતા નક્કી કરવા સેમ્પલ મંગાવો.
કેબલ રચનાઓ કાપડને આડી રીતે અંદર ખેંચે છે કારણ કે દરેક વળાંક ક્રોસિંગ એ યાર્ન વાપરે છે જે અન્યથા પેનલની પહોળાઈમાં ફાળો આપતું. ખેંચાણનું પ્રમાણ કેબલ રિપીટની પહોળાઈ, ક્રોસિંગની આવૃત્તિ અને યાર્નના તણાવ સાથે બદલાય છે. બલ્ક ઉત્પાદનમાં, આમાંથી કોઈપણ પરિબળમાં નાની ભિન્નતા રોલ-થી-રોલ પહોળાઈની અસંગતિ ઊભી કરી શકે છે જે સીમ પર કટ પેનલની ગેરસંરેખણનું કારણ બને છે. તેથી જ તૈયાર ડોર પહોળાઈ શિથિલ અવસ્થામાં માપવી જોઈએ — મશીન પરથી નહીં — અને ટેક પેકમાં સહનશીલતાની શ્રેણી તરીકે નિર્દિષ્ટ કરવી જોઈએ. ઉત્પાદન દરમિયાન સતત સ્ટિચ ડેન્સિટીનું નિરીક્ષણ એ મુખ્ય નિયંત્રણ બિંદુ છે. પરિમાણીય પરિવર્તન પરીક્ષણ માટે, બ્રાન્ડ્સ AATCC TM135 પરિમાણીય પરિવર્તન પરીક્ષણ પદ્ધતિનો સંદર્ભ લઈ શકે છે અથવા બલ્ક મંજૂરી પહેલાં ખરીદનારની જરૂરી ISO પ્રક્રિયા સાથે સુસંગત થઈ શકે છે.
ગેજ, સ્ટિચ ડેન્સિટી અને કેબલ રિપીટ — બધા સેમ્પલિંગ તબક્કે નિશ્ચિત કરી શકાય છે — પણ જો તે અગાઉથી નિર્દિષ્ટ કરવામાં આવે તો જ. બલ્ક ઉત્પાદન શરૂ થાય તે પહેલાં તમારા ટેક પેક સામે રચના ચકાસવા અમારી કેબલ નીટ શ્રેણીમાંથી સેમ્પલ મંગાવો.
 ઉદ્યોગ આંતરદૃષ્ટિ
કપડાંના કાપડની 4 મહત્વપૂર્ણ સામગ્રી
વધુ વાંચો ફેબ્રિક
ટ્રિકોટ કાપડ: અલગ ગૂંથણ સાથેનું વાર્પ-નીટ અસ્તર સામગ્રી
વધુ વાંચો ફેબ્રિક
ટેરી ક્લોથ: આ શોષક અને બહુમુખી કાપડ માટેની અંતિમ માર્ગદર્શિકા
વધુ વાંચો ટેકનિકલ જ્ઞાન
નીટિંગ મશીન ગેજ: તે હાથનો સ્પર્શ, ટાંકા ઘનતા અને ઉત્પાદન ગતિ કેવી રીતે નક્કી કરે છે
વધુ વાંચો ફેબ્રિક
એક્ટિવવેર માટે ટોચના ગૂંથેલા કાપડ: આરામ અને શૈલી:
વધુ વાંચો