Breidstoffabrikant sûnt 2009 · Sina

Breidstoffabrikant sûnt 2009 · Sina

In fabryk neamt 24G of 28G op in spesifikaasjeblêd, en de measte sourcingteams geane fierder. Mar dat getal is gjin lyts technysk detail — it kin beslisse oft de klear stof by jo oanfielingsreferinsje past, oft it GSM-doel realistysk is, en oft de bulkproduksje ticht by it goedkarde staal bliuwt. Hjir is wat jo kontrolearje moatte foar't jo goedkarre.
Gauge — útdrukt yn needles per inch (NPI) — beskriuwt hoefolle needden yn ien lineêre inch yn 'e silinder of it bed fan in breimasjine set binne. In heger gaugenûmer betsjut dat de needden tichter byinoar steane; in leger gaugenûmer betsjut wiidere ôfstân tusken de needden.
Foar rûne breimasjines dy't brûkt wurde yn standert produksje fan breidstof, rint gauge breed fan iensiferske wearden foar swierdere struktueren oant 40-gauge en heger foar fyngekonstruearre stoffen. CottonWorks merkt op dat standert breisels faak yn it berik fan 20–44 gauge falle, wêrby't fyn-gauge-konstruksjes fierder geane ôfhinklik fan glêstried en tapassing.
Wat gauge jo net direkt fertelt, is it definitive stofgewicht of de glêstriedynhâld — dy wurde bepaald troch glêstried, konstruksje, steklingte en ôfwurking. Wat it wol fêststelt, is it ramt fan needôfstân: hoe ticht oft needden lussen foarmje kinne, hokker glêstriedfynheid de masjine oan kin, en hoe fyn of iepen de stofstruktuer realistysk wurde kin. Fanút sourcing eachpunt is gauge in beheining fan 'e masjine, gjin fariabele dy't jo fabryk frij oanpasse kin fan run nei run.
It tafiele karakter fan in breidstof — oft it glêd en ferfine oandocht of tekstuerearre en iepen — wurdt sterk beynfloede troch stektedichtheid, en gauge is ien fan de wichtichste masjineynstellingen efter dy tichtheid.
Op masjines mei heger gauge betsjutte mear needden per inch mear yninoar ferstriklike lussen yn itselde oerflak. It resultaat is in tichere konstruksje: fynere oerflakttekstuer, flakker oantlit, en in oanfieling dy't nei glêd en behearske giet. Dit is de typyske útfier foar strukturearre jersey en interlock dy't brûkt wurde yn oanpastende klean en baselagen.
Op masjines mei leger gauge skept de wiidere needôfstân in mear iepen lusstruktuer. It stofoerflak hat mear sichtbere tekstuer, gruttere sykhelberens, en in oanfieling dy't sêfter en ûntspannen oandocht — ôfhinklik fan glêstried. Dit is gewoan by ribbreisel-konstruksjes en beskate fleece-struktueren.
De gefolgen foar sourcing binne direkt: as jo brief in glêd, flak jersey-oerflak freget, mar de oanbeane masjine-gauge better past by in iepen, tekstuerearre konstruksje, kin it staal al struktureel ferkeard wêze. Glêstriedkar en ôfwurking kinne de definitive oanfieling oanpasse, mar se kinne in gauge-mismatch meastentiids net folslein oerstimme. It befêstigjen fan gauge yn 'e samplingfaze — en freegje oft bulkproduksje deselde masjinespesifikaasje brûkt — is ien fan 'e dúdlikste manieren om fariaasje yn oanfieling tusken staalgoedkarring en levering te ferminderjen.

Gauge en GSM binne keppele, mar se binne gjin ien-op-ien konverzje. Masjine-gauge beheint it berik fan glêstriedfynheid dat in fabryk rinne kin, wylst steklingte, konstruksje en ôfwurking noch it definitive stofgewicht beynfloedzje. Foar keapers betsjut dit dat in oanbean gaugenûmer altyd tegearre mei glêstriedfynheid en doel-GSM kontrolearre wurde moat, net as in op himsels steand technysk detail.
Masjinen mei heger gaugen binne boud om finere garens te ferwurkjen. Finere garens jouwe by gelykblijvende oare konstruksjefariabelen oer it algemien lichtere stofgewichten. Masjinen mei leger gaugen binne geskikt foar swierdere, grovere garens dy't hegere GSM-útkomsten opsmite kinne. Dit is in rjochtingferbân — it spesifike GSM-berik dat op in masjine helber is, hinget ôf fan konstruksje, luslingte en ôfwurking, dy't per fabryk en produksjerige ferskille.
Foar keapers liedt dit ta in praktysk kontrôlepunt: as in ûntwikkeleftich in doel-GSM oanjout dy't bûten it berik leit dat in bepaalde kombinaasje fan gauge en garêntal realistysk produsearje kin, moat it fabryk óf de konstruksjefariabelen oanpasse (wat ynfloed hawwe kin op de oanfieling), óf de spesifikaasje moat op 'e nij besjoen wurde foardat de samples knipt wurde. Dizze fraach foar de earste sample besteld wurdt oanhelje — net nei trije rûnden ôfwizingen — sparret in protte levertiid.
De relevante fjilden om mei jo kontaktpersoan by it fabryk te befêstigjen binne: masjinegauge, bedoeld garêntalberik en ferwachte GSM by de doelkonstruksje. As dy trije ynputten oerienkomme, hat de sample in ridlike kâns om de gewichtsspesifikaasje te heljen. As se net op ien line binne, sil gjin inkelde oanpassing yn 'e ôfwurking it gat tichtsje. Benammen by ûntwikkelingen fan jersey breidstof kinne GSM-doelen breed ferskille ôfhinklik fan it einbrûk — lichtgewicht stylen foar simmertees wurkje neffens folslein oare gauge-en-garenlogika as swierdere jersey foar binnenkanten fan strukturearre bûtenklean.
Gauge kin ynfloed hawwe op de produksjeplanning, mar moat net as de iennichste driuwfear foar snelheid sjoen wurde. De werklike útfier hinget ôf fan it masjintype, de silinderdiameter, it oantal aktive feeders, it gedrach fan it garen, de steklingte en it tolerânsjenivo dat de oarder freget. In ûntwikkeling fan fyn-gauge jersey kin strangere kontrôle fereaskje, wylst in swierdere rib- of interlock-oarder beheind wurde kin troch garênbeskikberens of masjinetawizing yn stee fan gauge allinnich.
Foar sourcingteams is de praktyske fraach net simpelwei "hokker gauge is flugger?". Freegje oft de bulkproduksje op deselde gauge rinne sil as de goedkarde sample, oft it garen al beskikber is en oft it masjineslot reservearre is. Dizze kontrôles meitsje levertiidtafusings betrouberder as in algemiene skatting fan 'e produksjesnelheid.
Gauge wurket net los fan it masjintype. De twa haadkategoryen masjinen dy't by de produksje fan breidstof brûkt wurde — rûnbreimasjines en flakbreimasjines — hawwe ferskillende gaugeberiken, ferskillende produksje-útfier en ferskillende stofmooglikheden.
Rûnmasjines binne it wichtichste platfoarm foar produksje fan breidstof yn grutte folumes: jersey, interlock, rib en har farianten. Se rinne kontinu en binne tige geskikt foar bulkproduksje fan stof. Gaugeberiken op rûnmasjines rinne fan grove konstruksjes foar swiergewichtige breidstof oant fyn-gauge-konfiguraasjes foar lichte, glêde stoffen.
Flakbreimasjines wurde dêrfoaroer faak brûkt foar foarmjûne kleanpanelen, truistruktueren, kragen en dekoratyf stikwurk. In protte fan dizze ûntwikkelingen brûke grovere gauge-ynstellingen as de produksje fan fyn rûnbreide jersey, mar it krekte gauge hinget noch altyd ôf fan it masjinemodel, it garêntal en it stikûntwerp.
Foar de measte ynkeap fan breidstof — wêrûnder ribbreisel, interlock-breisel en standert jersey — binne sirkelmakines it relevante platfoarm, en de mjitkar-seleksje binnen dat platfoarm bepaalt it karakter fan de stof. It begripen fan it ferskil tusken machinetypes foarkomt ferkearde ferwachtings by it beoardieljen fan kapasiteitsferklearrings fan fabriken. Foar in djipgong yn hoe't sirkel- en flakbreidproduksje ferskille yn útfier en tapassing, sjoch ús oersjoch fan sirkelbreisel vs flakbreiselproduksje.
Ja — en it is ien fan de meast foarkommende oarsaken fan ferskil yn oanfieling tusken in goedkard staal en de bulkleverje. As de bulkopdracht op in masine mei in oare mjitkar rint as it staal, feroaret de lusdstensiteit, wat de oerflaktekstuer, it gewicht en de fal feroarje kin sels as itselde garen brûkt wurdt. Befestigje altyd by jo fabryk dat de bulkopdracht op deselde mjitkarspecifikaasje rint as it goedkarde staal.
Mjitkarberikken ferskille per fabryk en konstruksjedoel, dus spesifike sifers moatte yn de samplingfaze befestige wurde. As rjochtingjouwende referinsje: fynere jersey- en interlockkonstruksjes foar oanslutende klean rinne meast op sirkelmakines mei hegere mjitkar, wylst ribkonstruksjes en swierdere jersey op legere mjitkarkonfiguraasjes rinne kinne, ôfhinklik fan garenmêd en doel-GSM. Jo kontaktpersoan by it fabryk moat de masjinemjitkar befestigje kinne foar elke oanbean konstruksje.
Runtang Textile produsearret jersey, interlock en ribbreisel yn ferskate mjitkarspecifikaasjes foar kleanmerken yn Europa, Noard-Amearika en Austraalje. Freegje in staal oan of freegje in offerte om jo ynkeapproses te begjinnen.
 Stof
Pique breidstof: de perfekte kar foar ademjende en stylfolle sportklaai
LÊS MEAR Technysk Know-How
Breimasjine-gauge: hoe't dat oanfieling, stektedichtheid en produksjesnelheid bepaalt
LÊS MEAR Yndustry Ynsichten
Breide stoffen wurde benammen makke fan fiberen fan hokker komposysje
LÊS MEAR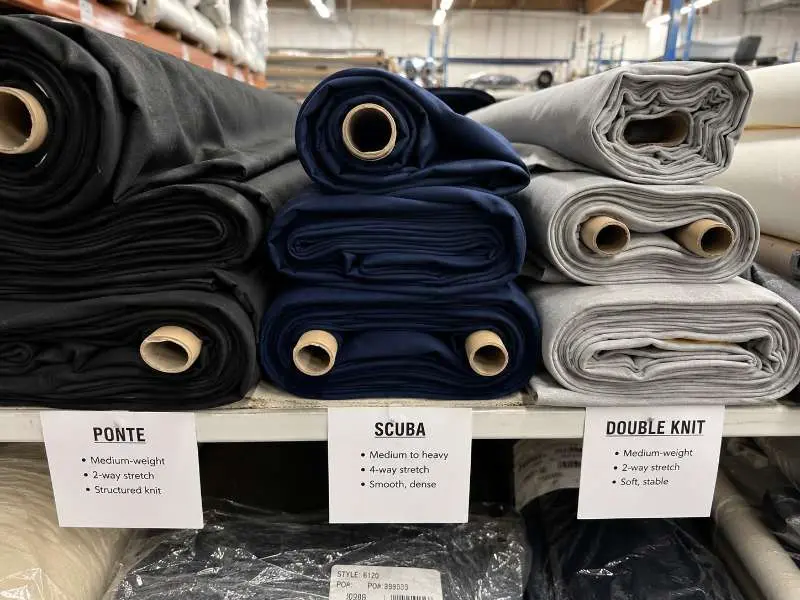 Technysk Know-How
Stofstabiliteit yn breide klean: wêrom Ponte, Scuba en dûbelbreisel foarm hâlde
LÊS MEAR Stof
Kwaliteit en noarmen fan breidstof begripe
LÊS MEAR