Breidstoffabrikant sûnt 2009 · Sina

Breidstoffabrikant sûnt 2009 · Sina

Gauge is de ienige meast bepalende parameter yn kabelbreidstof — dochs is it krekt dy ien dy't it faakst net spesifisearre wurdt oant it meitsjen fan proefmonsters al begûn is. Foar kleanmerken dy't truikolleksjes yn bulkproduksje bestelle, betsjuttet in net fêstleine gauge ûngelykje yn de definysje fan it tou-tekstuer, ferskowing yn doarbreedte tusken rollen, en kosten foar nij meitsjen fan proefmonsters dy't de ûntwikkelingstydline ynkrimpe. Dizze gids behannelet wat jo spesifisearje moatte, en wêrom, foardat it earste proefmonster de fabryk ferlit.
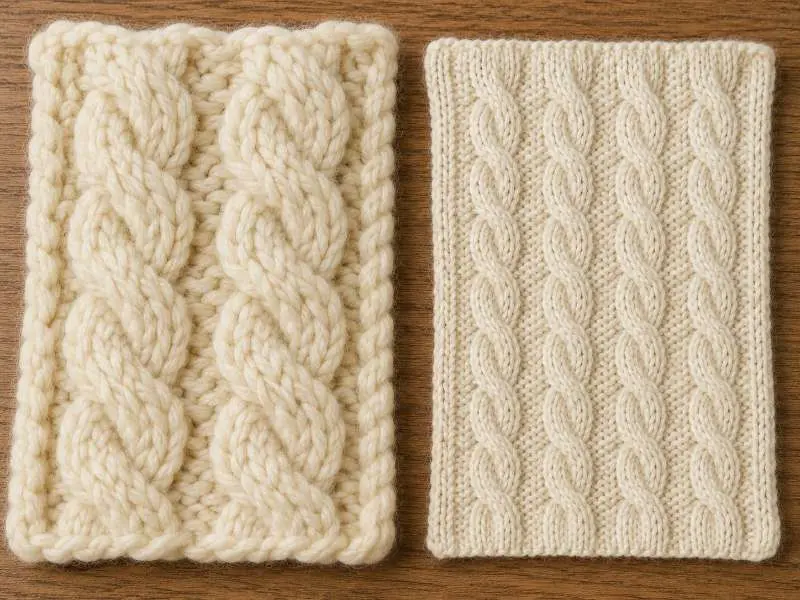
Gauge (ôfkoarte GG) ferwiist nei it oantal naalden per inch op in flakbêd- of rûnbriedmasine. By de produksje fan kabelbreisel bepaalt dit getal direkt hoe dúdlik de tou-draaistruktuer op it oerflak fan de ôfwurke stof te sjen is.
Legere gauge-konstruksjes — sawat 3 GG oant 7 GG — leverje iepen, swier teksturearre breisels op wêrby't de yndividuele kabeldraaingen breed en trijediminsjonaal binne. Dizze binne tige geskikt foar tsjokke wintertruien en knitwear tsjin bûtenklean oan, wêrby't fisuele tekstuer in wichtich kommersjeel skaaimerk is. Hegere gauge-konstruksjes — fan sawat 10 GG ôf — leverje fynere, tichtere breisels op wêrby't it kabelpatroan oanwêzich is, mar ferfine; geskikt foar middelgewicht lagen of strukturearre knitwear mei in ferfine oanfieling.
De wichtichste ymplikaasje foar it ynkeapjen: in kabelûntwerp dat ûntwikkele is op 7 GG sil der yn de basis oars útsjen as it reprodusearre wurdt op 12 GG — net allinnich finer, mar struktureel oars yn hoe't de draaiing tsjin it basisbreisel leit. Dêrom moat de gauge fêstlein wurde yn it tech pack foardat it meitsjen fan proefmonsters begjint, en net oanpast wurde oan de beskikbere masines nei't it proefmonster oankommen is. Kabelbreidstof konstruksjes by Runtang binne beskikber oer ferskate gauge-berikken ôfhinklik fan garen- en struktuerfrasken — befêstigje jo doel-GG yn 'e briefingsfaze.
Stitchtichtheid beskriuwt hoefolle courses (horizontale rigen) en wales (fertikale kolommen) per ienheid stofoerflak foarkomme. Foar glêde breisels is de tichtheid relatyf foarsisber as gauge en garen ienris fêstlein binne. Kabelstruktueren gedrage har oars: elke kabelherhelling kin de stof horizontaal nei binnen lûke, in produksjeprobleem dat by it meitsjen fan proefmonsters en de bulkgoedkarring meastentiids beheard wurdt as cable pull-in.
Praktysk betsjut dit dat in paniel kabelbreidstof smeller útkomt as in glêd breisel dat op deselde masine by deselde gauge makke is, om't elke kabeldraaiing ekstra horizontaal garen ferbrûkt om de krusing út te fieren. De mjitte fan pull-in hinget ôf fan de breedte fan de kabelherhelling, de krúsingsfrekwinsje en de garenspanning by de produksje. Al dizze fariabelen kinne tusken it meitsjen fan proefmonsters en de bulkproduksje licht ferskowe, dêrom moat de úteinlike doarbreedte metten wurde nei relaksaasje — net direkt fan de masine — en yn it tech pack as ôfmjitting yn relaksearre steat spesifisearre wurde.
Ynkeapteams moatte breedtemjittingen freegje yn sawol relaksearre as licht útlutsen steat. Konsistinte stitchtichtheid oer in bulkrún is wat bepaalt oft snijdpanielen fan ferskate rollen by de naad byinoar passe. Purlbreidstof brûkt in besibbe yninoar ferstrutsen struktuer en stiet foar ferlykbere útdagings by fariaasje yn tichtheid — al is it pull-in-gedrach sûnder de kabeldraaiing minder útsprutsen.
De kar fan garen beynfloedet hoe't breide kabelstof struktureel prestearret, net allinnich estetysk. Garens mei hegere twist — wêrby't de yndividuele plies strakker opwinde binne — tendearje skjennere, better definiearre kabelprofielen te meitsjen, om't de twist ûnder spanning syn foarm hâldt. Sêftere garens mei legere twist kinne in fager kabeldefinysje meitsje, benammen by finere gauges wêrby't de stekskaal lytser is. De passende garenrjochting hinget ôf fan 'e bedoeling fan it ûntwerp en moat yn in briefstadium ôfpraat wurde, net iepen litten wurde.
Oer GSM: breide kabelstoffen falle typysk yn in breder berik as rûnbreide struktueren, om't de kabelherhelling sels materiaaldjipte tafoeget. In grove kabelkonstruksje mei lege gauge kin 400 GSM of heger berikke; in fyn mid-gauge-struktuer kin ûnder 300 GSM lizze. Wichtich: twa stoffen mei deselde GSM kinne hiel oars oanfiele en prestearje, ôfhinklik fan gauge en kabelltichtheid — GSM allinnich is gjin foldwaande spesifikaasje. Merken moatte GSM as ien parameter behannelje njonken gauge, breedte fan 'e kabelherhelling en klearmakke doarbreedte, net as de primêre omskriuwing. Alle GSM-wearden moatte begrepen wurde as ôfhinklik fan konstruksje en ôfwurking; befêstigje de krekte sifers by lab dip en pre-produksje-goedkarring.
De fiberkomposysje beynfloedet ek de kabelskjendheid, it herstel en de gearhing fan 'e bulk. Wol- en wolmingsgarens kinne dimensjoneel herstel stypje yn guon sweaterkonstruksjes, wylst katoen-, acryl- en mingsgarens mear kontrôle oer de spanning nedich wêze kinne om de kabelherhelling oer alle rollen konsekwint te hâlden. De krekte mingsferhâldings moatte by ûntwikkeling befêstige wurde op basis fan 'e winske oanfieling, gauge, GSM en krimp-easken.
Foar ferlykbere opsjes fan strukturearre breisel berikt jacquard breidstof oerflaktekstuer troch programmeare kleur- of stekpatroanen ynstee fan twirre kabelherhellings, en hat it oare omtinkens foar gauge en levertiid foar sampling.
In folsleine spesifikaasje foar breide kabelstof moat it folgjende befêstigje foardat sampling besteld wurdt. Elk punt behannelet in apart faalmodus dat faak foarkomt tusken sample-goedkarring en levering fan 'e bulk.
| Parameter | Wat te spesifisearjen | Wêrom't it fan belang is |
|---|---|---|
| Gauge (GG) | Doelberik foar GG; befêstigje hokker machinetype by de fabryk beskikber is | Bepaalt it reliëf fan 'e kabel en de stekskaal; kin nei produksje net mear feroare wurde |
| Breedte fan 'e kabelherhelling | Oantal stekken per kabelherhelling; krúsingsfrekwinsje | Kontrolearret de mjitte fan yntrekken en de úteinlike panielbreedte |
| Untspande doarbreedte | Metten nei 24 oeren ûntspanning fan 'e masine | Naden opinoar ôfstimme en de opbringst fan snijd panielen hingje ôf fan in konsekwinte klearmakke breedte |
| Krimpstandert | Ferwize nei AATCC TM135-2025 of ISO 6330 wêr fan tapassing; definiearje de waskcycle en de tolerânsje foar slagjen | Kabelstruktueren kinne nei it waskjen oars bewege yn 'e rjochting fan 'e wale en de koers |
| Kleurkerens oer de kabeltekstuer hinne | Goedkarring fan 'e kleurbân dy't sawol de kabel- as de grûnbreide gebieten beslacht | It ferhege kabeloerflak en de fertrape grûn kinne ferve yn ferskillende maten opnimme |
It punt fan kleurkerens is spesifyk foar breide kabelstof en wurdt faak mist yn standert QC-klisjees. Om't it kabeltou ferhege boppe de basisstof leit, kinne de beide oerflakflakken ferve yn wat ferskillende maten opnimme, ôfhinklik fan garenspanning en ôfwurkingsbetingsten. Goedkarring fan 'e kleurbân moat eksplisyt ferwize nei sawol it kabelgebiet as de grûn — en net de kleur allinnich op 'e grûnstof beoardielje.
Foar merken dy't folsleine sweaterkolleksjes ûntwikkelje, behannelet sourcing fan breidstof foar sweaters de bredere besluten op kleasterminnend nivo foar it hiele kleasterminnend — breide kabelstof is ien struktuer binnen dat ramt.
Der is gjin inkele standertgauge — it passende berik hinget ôf fan it jirringewicht, de grutte fan 'e kabelherhelling en it bedoelde ein gebrûk. Dikke winterse sweaters brûke gewoanlik legere gauge-konstruksjes (rûchwei 3 GG oant 7 GG) wêrby't de kabeltekstuer opfallend is en de oanfieling substansjeel. Mid-swier of oergongsbreigoed kin in fynere gauge passe (sa'n 10 GG oant 14 GG) mei in kompakter kabelprofyl. De krekte GG foar jo kolleksje moat befêstige wurde yn 'e design brief en fêstlein wurde foardat it meitsjen fan stalen opdracht wurdt. Wy produsearje kabelbreidstof oer gauge-berikken — freegje in staal oan om geskiktheid foar jo spesifike konstruksje te befêstigjen.
Kabelstruktueren lûke de stof horizontaal nei binnen, om't elke twistkrusing jirring ferbrûkt dy't oars bydroegen hie oan 'e panielbreedte. De mjitte fan ynlûken ferskilt mei de breedte fan 'e kabelherhelling, de krúsingsfrekwinsje en de jirringspanning. Yn bulkproduksje kinne lytse farianten yn ien fan dizze faktoaren rol-op-rol-ynkonsistinsje yn 'e breedte feroarsaakje, wat misalignment fan snijpanielen by de naad jout. Dêrom moat de einbreedte by de doar metten wurde yn in ûntspande steat — net fuort fan 'e masine — en as tolerânsjeberik yn it tech pack oantsjut wurde. It konsekwint monitoarjen fan 'e stektichtheid by de produksje is it wichtichste kontrôlepunt. Foar it testen fan dimensjonele feroaring kinne merken ferwize nei de AATCC TM135 testmetoade foar dimensjonele feroaring of har oanslute by de troch de keaper fereaske ISO-proseduere foardat bulk goedkard wurdt.
Gauge, stektichtheid en kabelherhelling binne allegear befêstigber yn 'e stalefaze — mar allinnich as se foarôf spesifisearre binne. Freegje in staal oan út ús kabelbreidstofassortimint om de konstruksje tsjin jo tech pack te ferifiearjen foardat de bulkproduksje begjint.
 Yndustry Ynsichten
6 redenen wêrom't jo kieze moatte foar katoen-polyester fleece breidstof
LÊS MEAR Technysk Know-How
Fochtôfwikkende breidstof: kar fan glêstried, struktuer en ôfwikselingen by de ôfwurking
LÊS MEAR Technysk Know-How
Kleur yn katoenwaskwet: kleurôflitting, kleurde pluzen en ferfaging
LÊS MEAR Yndustry Ynsichten
Wat is katoen-spandex breide frottéstof en wêr wurdt it foar brûkt
LÊS MEAR Ynkeargids
Stof foar yoga- en pilateswear: herstel, sêftens en gedrach fan de rek by bulk
LÊS MEAR