Silmkoekanga tootja alates 2009. aastast · Hiina

Silmkoekanga tootja alates 2009. aastast · Hiina

Masina number on silmuskoelise palmikkude kanga puhul kõige olulisem parameeter — ometi jäetakse see kõige sagedamini täpsustamata alles siis, kui proovitöö on juba käimas. Rõivabrändidele, kes tellivad kampsunikollektsioone hulgitootmises, tähendab täpsustamata masina number ebaühtlast köietekstuuri määratlust, rullide erinevat laiust ja uuesti proovimise kulusid, mis kahandavad arendusgraafikut. See juhend käsitleb seda, mida tuleb täpsustada ja miks, enne kui esimene proov tehasest väljub.
Masina number (lühend GG) näitab nõelte arvu tolli kohta tasapinnalisel või ringkoelmasinal. Palmikkude kudumite tootmises määrab see number otseselt, kui selgelt köiepalmiku struktuur valmis kanga pinnal eristub.
Madalama masinanumbriga konstruktsioonid — ligikaudu 3 GG kuni 7 GG — annavad avatud, tugevalt tekstuurseid kudumeid, kus üksikud palmikukeerdud on laiad ja kolmemõõtmelised. Need sobivad hästi jämedatele talvekampsunitele ja ülerõivastega seotud kudumitele, kus visuaalne tekstuur on peamine kommertstunnus. Kõrgema masinanumbriga konstruktsioonid — alates umbes 10 GG — annavad peenemaid ja tihedamaid kudumeid, kus palmikumuster on olemas, kuid peenem; need sobivad keskmise raskusega kihitoodetele või struktuursetele kudumitele, millel on rätsepalik käetunne.
Peamine hankimisjäreldus: 7 GG juures välja töötatud palmikudisain näeb 12 GG juures reprodutseerituna põhimõtteliselt teistsugune välja — mitte ainult peenem, vaid struktuurselt erinev selles, kuidas palmik paikneb vastu põhikudumit. Seetõttu tuleb masina number kinnitada tehnilises paketis enne proovitöö algust, mitte kohandada saadaoleva masinapargiga pärast proovi saabumist. Runtangis on silmuskoeline palmikkude kangas saadaval erinevates masinanumbrite vahemikes sõltuvalt lõnga ja struktuuri nõuetest — kinnitage soovitud GG juba brief'i etapis.
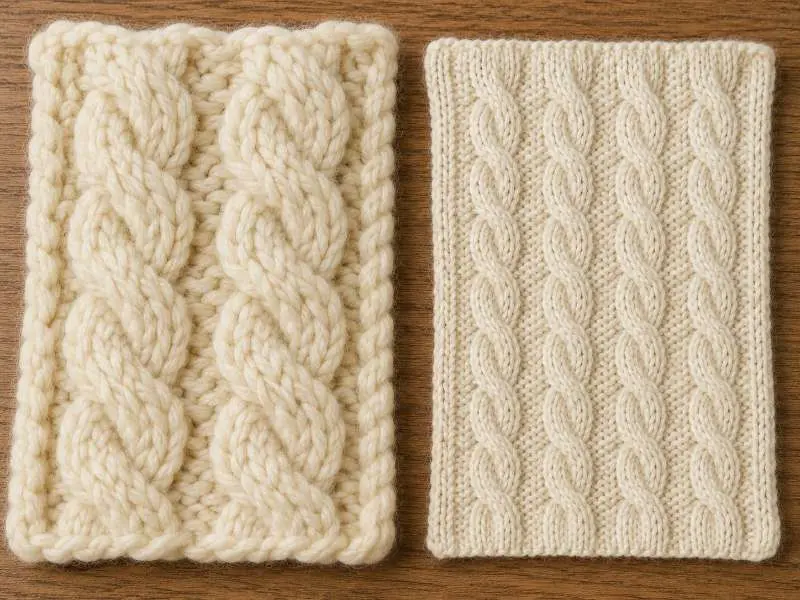
Silmustihedus näitab, kui palju ridu (horisontaalsed read) ja silmusveerge (vertikaalsed veerud) esineb kanga pindalaühiku kohta. Siledate kudumite puhul on tihedus suhteliselt prognoositav, kui masina number ja lõng on paika pandud. Palmikustruktuurid käituvad teisiti: iga palmikukordus võib kangast horisontaalselt kokku tõmmata — tootmisprobleem, mida proovitöö ja hulgitootmise kinnitamise käigus tavaliselt käsitletakse palmiku kokkutõmbumisena.
Praktikas mõõdetakse silmuskoeline palmikkude kanga paneel kitsamaks kui samal masinal ja sama masinanumbriga toodetud sile kudum, sest iga palmikukeerd kulutab ristumise teostamiseks täiendavat horisontaalset lõnga. Kokkutõmbumise määr sõltub palmikukorduse laiusest, ristumise sagedusest ja lõnga pingest tootmise ajal. Kõik need muutujad võivad proovitöö ja hulgitootmise vahel veidi muutuda, mistõttu tuleb valmis laiust mõõta pärast lõõgastumist — mitte otse masinalt — ja täpsustada tehnilises paketis lõõgastunud oleku mõõduna.
Hankemeeskonnad peaksid küsima laiuse mõõtmisi nii lõõgastunud kui ka kergelt venitatud olekus. Ühtlane silmustihedus kogu hulgitootmise partii ulatuses määrab, kas erinevatest rullidest lõigatud paneelid sobivad õmblusel kokku. Pahempidine silmuskoeline kangas kasutab suguluses olevat põimstruktuuri ja seisab silmitsi sarnaste tiheduse varieerumise väljakutsetega — kuid ilma palmikukeeruta on selle kokkutõmbumine vähem väljendunud.
Lõnga valik mõjutab silmkoelise palmikkokanga struktuurset käitumist, mitte ainult välimust. Suurema keerdusega lõngad — kus üksikud kiud on tihedamalt kokku keeratud — annavad tavaliselt puhtama ja selgemalt piiritletud palmikumustri, sest keerd hoiab pinge all oma kuju. Pehmemad ja väiksema keerdusega lõngad võivad anda hägusama palmikudefinitsiooni, eriti peenemates masinategemistes, kus silmuse mõõtkava on väiksem. Sobiv lõngasuund sõltub disainiideest ja see tuleks kokku leppida juba ülesande püstitamise etapis, mitte jätta lahtiseks.
GSM-i kohta: silmkoelised palmikkokangad jäävad tavaliselt laiemasse vahemikku kui ringkoelised struktuurid, sest palmikukordus ise lisab materjalile sügavust. Jämeda madala masinategemisega palmikkokonstruktsioon võib ulatuda 400 GSM-ini või kõrgemale; peen keskmise masinategemisega struktuur võib jääda alla 300 GSM-i. Oluline on see, et kaks sama GSM-iga kangast võivad tunda ja käituda väga erinevalt sõltuvalt masinategemest ja palmikutihedusest — GSM üksi ei ole piisav spetsifikatsioon. Brändid peaksid käsitlema GSM-i ühe parameetrina koos masinategemega, palmikukorduse laiusega ja valmis ukse laiusega, mitte peamise kirjeldajana. Kõiki GSM-i väärtusi tuleks mõista sõltuvana konstruktsioonist ja viimistlusest; täpsed näitajad tuleb kinnitada värviproovi ja eeltootmise kinnitamise käigus.
Kiudude koostis mõjutab samuti palmiku selgust, taastumist ja mahu ühtlust. Villa- ja villasegu lõngad võivad mõnes kampsunikonstruktsioonis toetada mõõtmete taastumist, samas kui puuvilla-, akrüül- ja segulõngad võivad vajada täpsemat pingekontrolli, et hoida palmikukordust rullide lõikes ühtlasena. Täpsed segusuhted tuleks kinnitada arenduse käigus, lähtudes soovitud käetundest, masinategemest, GSM-ist ja kokkutõmbumise nõuetest.
Võrreldavate struktuursete silmkoevariantide puhul saavutatakse žakaarsilmkoeline kangas pinnatekstuuri programmeeritud värvi või silmusmustri kaudu, mitte keeratud palmikukorduste abil, ning selle puhul tuleb arvestada teistsuguse masinategeme ja proovivõtu tarneajaga.
Täielik palmikkokoe spetsifikatsioonileht peaks enne proovide tellimist kinnitama järgmised punktid. Iga punkt käsitleb eraldi vearežiimi, mis ilmneb tavaliselt proovi kinnitamise ja hulgitarne vahel.
| Parameeter | Mida täpsustada | Miks see oluline on |
|---|---|---|
| Masinategeme (GG) | Siht-GG vahemik; kinnitage veskis saadaolev masinatüüp | Määrab palmiku reljeefsuse ja silmuse mõõtkava; ei ole võimalik pärast tootmist muuta |
| Palmikukorduse laius | Silmuste arv palmikukorduse kohta; ristumissagedus | Juhib kokkutõmbumise astet ja lõpliku paneeli laiust |
| Lõdvestatud ukse laius | Mõõdetud 24-tunnise lõdvestamise järel masinast | Õmbluste sobitamine ja lõigatud paneelide saagikus sõltuvad ühtlasest valmis laiusest |
| Kokkutõmbumise standard | Viide AATCC TM135-2025 või ISO 6330, kui asjakohane; määrake pesutsükkel ja lubatud tolerants | Palmikkostruktuurid võivad pärast pesemist käituda erinevalt silmus- ja reasihilises suunas |
| Värvi ühtlus üle palmikupinna | Toonivahemiku kinnitamine, mis hõlmab nii palmiku- kui ka põhipinna alasid | Tõstetud palmikupind ja süvistatud põhipind võivad värvi imada erineva kiirusega |
Värvi ühtluse punkt on omane palmikkoele ja jääb sageli tavapärastes kvaliteedikontrolli kontrollnimekirjades märkamata. Kuna palmikunöör asub põhikangast kõrgemal, võivad kaks pinnataset võtta värvi vastu veidi erineva kiirusega, sõltuvalt lõnga pingest ja viimistlustingimustest. Toonivahemiku kinnitamine peaks selgelt viitama nii palmiku alale kui ka põhipinnale — mitte hindama värvi ainult põhikangal.
Brändidele, kes arendavad terviklikke kampsunikollektsioone, katab kampsunisilmkoe kangaste hankimine laiemad rõivastasandi hankimisotsused — palmikkude on üks struktuur selles raamistikus.
Ühtset standardset masinatihedust ei ole — sobiv vahemik sõltub lõnga jämedusest, palmikmustri korduse suurusest ja kavandatud lõppkasutusest. Jämedates talvekampsunites kasutatakse tavaliselt madalama tihedusega konstruktsioone (umbes 3 GG kuni 7 GG), kus palmiktekstuur on esile tõstetud ja käetunne on tugev. Keskmise raskusega või üleminekuhooaja kootud rõivaste puhul võib sobida peenem tihedus (umbes 10 GG kuni 14 GG) kompaktsema palmikprofiiliga. Õige GG teie kollektsiooni jaoks tuleks kinnitada disainibriifingul ja lukustada enne, kui tellitakse proovide valmistamine. Me toodame silmuskoelist kangast erinevates tihedusvahemikes — küsige proovi, et kinnitada selle sobivus teie konkreetse konstruktsiooni jaoks.
Palmikkonstruktsioonid tõmbavad kangast horisontaalselt sissepoole, kuna iga keerdumine neelab lõnga, mis muidu annaks paneele laiusele. Sissetõmbumise suurus varieerub sõltuvalt palmikukorduse laiusest, keerdumiste sagedusest ja lõnga pingest. Hulgitootmises võivad väikesed kõikumised ükskõik millises neist teguritest põhjustada rullidevahelist laiuse ebakõla, mis põhjustab lõigatud paneelide nihkumist õmbluses. Seetõttu tuleks valmis kanga laiust mõõta lõdvestunud olekus — mitte otse masinalt — ja määrata tehnilises paketis tolerantsivahemikuna. Silma tõhususe järjekindel jälgimine tootmise ajal on peamine kontrollpunkt. Mõõtmemuutuste testimiseks võivad kaubamärgid kasutada AATCC TM135 mõõtmemuutuste katse meetodit või järgida ostja nõutavat ISO protseduuri enne hulgitootmise kinnitamist.
Masinatihedust, silmade tihedust ja palmikukordust saab kõiki kinnitada proovide valmistamise etapis — kuid ainult siis, kui need on eelnevalt täpsustatud. Küsige proovi meie palmikkoeliste kangaste valikust, et kontrollida konstruktsiooni vastavust teie tehnilisele paketile enne hulgitootmise algust.
 Kangas
Prantsuse frotee: mugav silmuskoeline kangas, mida tasub proovida
LOE ROHKEM Kangas
Kunstkiust silmuskootud kangad: kõik, mida on vaja teada
LOE ROHKEM Tehniline oskusteave
Polüesterkangas ja OEKO-TEX standard: pühendumus ohutusele ja jätkusuutlikkusele
LOE ROHKEM Kangas
Mitmekesine silmuskoelise kanga tarnija, kes tagab ülemaailmse kvaliteedi tööstusstandarditele vastavale rõivatööstusele
LOE ROHKEM Hankejuhend
Rõivabrändide kangahankeprotsess: tehnilisest paketist hulgitootmise kinnitamiseni
LOE ROHKEM