Fabricant de teixits de punt des de 2009 · Xina

Fabricant de teixits de punt des de 2009 · Xina

La majoria de comandes de teixit de punt es torcen abans que comenci la producció. Objectius de GSM imprecisos, controls d'encongiment omesos i rondes de mostra de tint sense resoldre'n són els veritables culpables. Aquesta guia traça el flux de treball de compra de teixits que fan servir els equips de compres de les marques de moda per tancar aquesta bretxa: des de redactar una fitxa d'especificacions sobre la qual un fabricant de teixits de punt pugui actuar, fins a aprovar la producció en sèrie abans que aquesta comenci.
Resposta ràpida: el flux de treball de compra de teixits de punt d'un cop d'ull
Un procés fiable de compra de teixits per a moda de punt passa per cinc punts de decisió:
Cada punt detecta una classe diferent de problema. Ometre'n qualsevol trasllada aquell problema al tall i confecció, on arreglar-lo costa diverses vegades més.
El punt de fallada més habitual en la compra de teixits de punt no és un mal fabricant, sinó un brief incomplet. Quan un equip de compres envia una petició vaga («punt de camiseta de cotó, pes mitjà, per a samarretes»), el que rep és una selecció de mostres, no una confirmació de compra. El fabricant endevina què necessita realment la marca, i la marca avalua les mostres segons uns criteris que encara no ha posat per escrit.
Aquest bucle —petició, mostra, contrapetició— pot afegir temps de mostreig extra i acostar l'aprovació del color al termini de lliurament de la producció en sèrie. Per a programes de temporada amb dates de llançament fixes, no és només un problema de planificació; pot endarrerir decisions de llançament de producte.
Les causes arrel són consistents en la majoria de marques que s'inicien en la compra de teixits de punt o que creixen cap a noves categories:
Cap d'aquestes no és una decisió de disseny. Són decisions d'enginyeria i pertanyen al brief del teixit, no a la conversa de mostreig.
Un fabricant de teixits de punt calcula preus, mostres i planificació a partir de la informació que rep a la consulta inicial. Com més completa i tècnicament específica sigui aquesta informació, més precisa serà la resposta del fabricant —i menys rondes de revisió requerirà el procés de compra.
Les dimensions d'especificació següents són el mínim necessari per obrir una conversa estructurada de compra de teixits de punt:
| Dimensió d'especificació | Què cal especificar | Per què és important |
|---|---|---|
| Composició de fibres | Fibra principal + fibra(es) secundària(es) + % d'elastà, amb un interval de tolerància de ±2–3%. | Determina el tacte, l'elasticitat, la tintabilitat i l'elegibilitat per a certificacions. |
| Objectiu de GSM | Un objectiu direccional amb una tolerància de ±10–15 GSM, no un interval de més de 100 GSM. | Controla el cost del teixit, el rendiment per rotllo i la idoneïtat per a l'ús final. |
| Amplada tallable | Amplada tallable mínima en cm, basada en la peça de tall més ampla del vostre patró | Influeix directament en el rendiment del teixit i en el càlcul del cost per peça |
| Tipus de construcció | Punt de camiseta/interlock/canalé/piqué /etc. | Determina la màquina de teixir i el MOQ; no tots els fabricants treballen totes les estructures |
| Acabats funcionals | Llista tots els acabats requerits (perxat, antipilling, transpirabilitat, enzimàtic) | Els requisits d'acabat afecten el recorregut a la tintoreria i el termini de lliurament |
| Referència de color | Codi Pantone TCX o mostra física de referència | Sense això, les rondes d'aprovació de mostra de tint augmenten per defecte |
| Requisits de certificació | OEKO-TEX® Standard 100 / GRS / GOTS — confirmeu l'abast del certificat abans de mostrejar. | L'abast de la certificació afecta la compra de fil i l'elegibilitat del fabricant |
| Tolerància del MOQ | La vostra comanda mínima per color i si podeu consolidar combinacions de colors | Afecta si el fabricant pot assumir la comanda o no |
Una regla pràctica: si un paràmetre d'aquesta llista queda en blanc, assumiu que el fabricant el completarà segons el que sigui més fàcil de produir, no segons el que sigui millor per a la vostra peça. La fitxa d'especificacions és el principal mecanisme de control de la marca en el procés de compra de teixits.
L'elecció de la construcció també s'ha de confirmar abans de mostrejar. Per als tops més lleugers, el teixit de punt de camiseta normalment es revisa com a opció d'un sol punt; per a una millor opacitat i estabilitat dimensional, el teixit de punt interlock sovint és el punt de partida més segur. Tots dos s'han de comprovar amb els mateixos requisits de GSM, amplada, encongiment i aprovació de color abans de la producció en sèrie.
Per a les marques que treballen diverses categories —tops de punt, peces de baix, folres per a abrics—, val la pena mantenir una plantilla mestra d'especificacions per categoria, actualitzada després de cada cicle de compra. El temps invertit en aquesta plantilla es recupera en cada temporada següent.
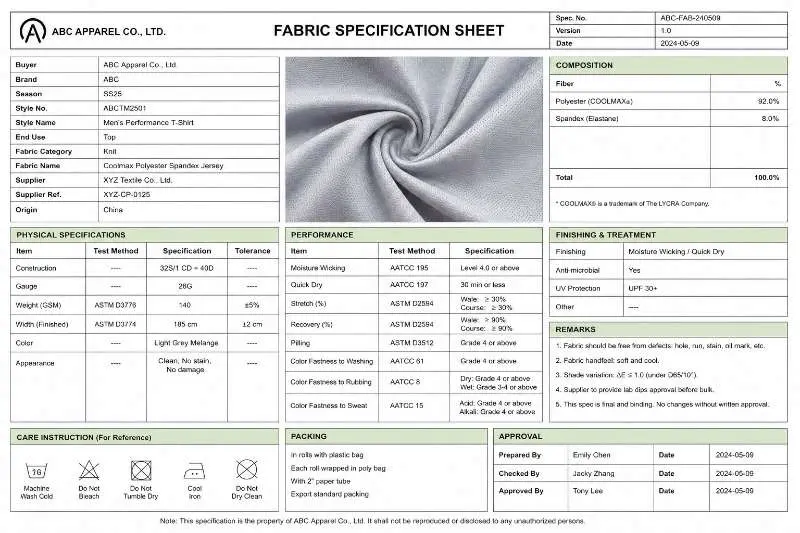
El mostreig físic és el moment en què el procés de compra de teixits passa dels documents als materials. Una mostra que supera la revisió visual no és una mostra que ha superat la qualificació de compra. Els teixits de punt es comporten de manera diferent dels teixits de calada sota tensió, rentat i tall — i aquests comportaments només es fan visibles amb les proves.
Les comprovacions següents s'han de fer a cada mostra de punt abans de prendre una decisió de compra:
| Comprovació | Què cal buscar |
|---|---|
| Verificació del GSM | Peseu la mostra de teixit segons el mètode de prova acordat i compareu-la amb l'objectiu de GSM aprovat. |
| Estabilitat dimensional (encongiment) | Renteu i assequeu una mostra segons la instrucció de cura prevista. Marqueu una àrea de prova mesurada abans de rentar i compareu el resultat després de la prova de cura. Alguns teixits de punt poden presentar més encongiment que els teixits teixits, de manera que el rang acceptable s'ha de confirmar segons la construcció, l'ús final i la tolerància del comprador. |
| Estirament i recuperació | Estireu la mostra fins a un percentatge definit d'elasticitat en les direccions de curs i de columna, manteniu-la i allibereu-la. Mesureu la recuperació segons el mètode de prova acordat amb el comprador o l'estàndard intern de control de qualitat. Una recuperació deficient indica un contingut d'elastà insuficient o problemes de tensió del fil. |
| Espiralitat (torque) | Esteneu la mostra rentada en pla. Observeu si les costures laterals es torcen cap endavant. Una espiralitat superior a la tolerància aprovada pel comprador pot causar que la peça es torci durant l'ús i s'ha de revisar abans de l'aprovació de la producció en sèrie. |
| Solidesa del color (preliminar) | Comproveu si la mostra destenyeix quan es frega amb un drap blanc (en sec i humit). És una comprovació de camp, no un estàndard de laboratori — la prova formal de solidesa del color es fa més endavant. |
| Consistència superficial | Inspeccioneu tota la peça de mostra per detectar formació de boles, tall desigual, línies d'agulla o forats. Són defectes de producció en fase de mostra que es multiplicaran en la producció en sèrie. |
| Tacte vs. intenció de l'especificació | Compareu el tacte de la mostra amb la vostra mostra de referència. «Més suau del previst» o «més rígid del previst» són tots dos motius de rebuig si la intenció de l'especificació és clara. |
Per a la verificació formal del GSM, el pes del teixit s'ha de comprovar amb el mètode de prova acordat, com ara ASTM D3776/D3776M, que cobreix la prova de massa per unitat de superfície per a la majoria de teixits. Una mostra que no supera una o més comprovacions s'ha de retornar amb comentaris escrits específics — no només amb un missatge de «si us plau, reviseu». Com més precisa sigui la informació, més ràpid es resoldrà el problema en la ronda següent.
La majoria de processos de subministrament de teixit de punt requereixen dues o tres rondes de mostres per a desenvolupaments personalitzats. Els teixits estàndard en estoc d'un fabricant amb qui la marca ja ha treballat poden aprovar-se en una sola ronda. Planifiqueu el calendari en conseqüència.
Una nota sobre el metratge de mostra: val la pena el cost addicional de demanar prou teixit per tallar una peça prototip completa — no només un cupó de laboratori. Les proves a escala de peça revelen el comportament de tall, el rendiment de les costures i problemes de registre d'estampació que una mostra de laboratori de 30cm × 30cm no pot detectar.
L'aprovació de la mostra de tint és l'etapa més sistemàticament subestimada de tot el calendari de subministrament de teixit de punt. També és l'etapa on s'originen la majoria de retards de les comandes de producció en sèrie — no perquè el fabricant sigui lent, sinó perquè el procés d'aprovació es gestiona de manera reactiva en lloc de proactiva.
Una mostra de tint és una prova de tintatge a petita escala sobre la construcció de teixit objectiu, que es presenta a la marca abans de començar el tintatge en sèrie. La seva funció és confirmar que la tintoreria de producció pot assolir el color objectiu dins de la tolerància abans de comprometre rotllos sencers.
Els problemes estructurals que creen retards en aquesta etapa:
Les marques que gestionen bé l'aprovació de la mostra de tint la tracten com un flux de treball paral·lel que avança al costat de l'aprovació de la mostra, no després. L'objectiu de color s'ha de fixar i enviar a la tintoreria al mateix temps que es revisa la mostra estructural. Això escurça el termini global de proveïment sense reduir la qualitat de cap de les dues revisions.
Per a un desglossament detallat de les toleràncies de la mostra de tint, els fluxos d'aprovació i els problemes habituals de color en la producció en sèrie, consulteu la nostra guia: Aprovació de la mostra de tint per a teixit de punt: flux de treball, toleràncies i problemes habituals de color en la producció en sèrie.
La inspecció de recepció de la producció en sèrie és el darrer punt de control del procés de proveïment de teixit abans que aquest passi al tall i confecció. També és el punt on les marques descobreixen més sovint que el que es va aprovar a la mostra no coincideix amb el que s'ha lliurat en la producció en sèrie, perquè tots dos es van produir en condicions diferents.
Causes habituals de desviació entre la producció en sèrie i la mostra en teixits de punt:
La seqüència d'inspecció de la producció en sèrie següent aborda aquests riscos per ordre de dificultat de detecció:
| Pas d'inspecció | Mètode |
|---|---|
| Mostreig a l'extrem del rotlle | Talleu 1–2 metres de cada extrem de rotlle. No mostregeu només la capa exterior: pot haver estat exposada a la llum o a danys de manipulació que no representen el cos del rotlle. |
| Bandes de to | Talleu tires de rotlles representatius, cosiu-les una al costat de l'altra i inspeccioneu-les amb la font de llum aprovada pel comprador. Els rotlles que es vegin clarament diferents de l'estàndard de producció en sèrie aprovat s'han de marcar. |
| Comprovació puntual del GSM | Peseu talls segons un pla de mostreig de rotlles acordat. Compareu-los amb el pes de la mostra aprovada i la tolerància de la comanda de compra. Qualsevol desviació fora de tolerància ha de fer ampliar la comprovació a més rotlles. |
| Correlació de l'encongiment | Renteu i mesureu un tall dels rotlles de la producció en sèrie amb el mateix protocol utilitzat durant l'aprovació de la mostra. Compareu els resultats. Una diferència significativa pot indicar un canvi en l'acabat, molt probablement en la temperatura o la tensió del termofixatge. |
| Inspecció visual AQL | Inspeccioneu els rotlles de teixit per detectar defectes superficials amb il·luminació controlada. El nivell d'inspecció, la classificació de defectes i el límit de qualitat acceptable s'han de definir a la comanda de compra abans que comenci la inspecció. |
Les marques que no fan bandes de to a la recepció de la producció en sèrie descobreixen sovint la variació de to després de tallar els panells, moment en què les úniques opcions són assumir la inconsistència visible de la peça o llençar el material. Cap de les dues és recuperable des del punt de vista de cost o de calendari.
El procés de proveïment de teixit acaba quan s'ha inspeccionat la producció en sèrie, s'han complert els criteris de sortida i el teixit s'ha aprovat formalment per a la producció. Qualsevol rotlle que no superi la inspecció s'ha de posar en quarantena i documentar, no apartar informalment per utilitzar-lo en una comanda posterior.
Com a mínim: composició de fibres amb rangs de tolerància, un GSM objectiu (no un rang ampli), amplada tallable, tipus de construcció, requisits d'acabat, una referència de color (Pantone TCX o mostra física), requisits de certificació i paràmetres de MOQ. Una fitxa tècnica a la qual falti qualsevol d'aquests elements deixa marge al fabricant per prendre decisions que haurien de correspondre a la marca.
Els desenvolupaments personalitzats de teixits de punt solen requerir dues o tres rondes: una per a l'estructura i el tacte, i una o més per als ajustos de color i acabament. Els teixits en estoc d'una relació existent amb un fabricant poden aprovar-se en una sola ronda. Incloure com a mínim dues rondes al calendari del projecte evita la compressió dels terminis quan cal una revisió.
Sí, i és recomanable. Envieu l'objectiu de color a la tintoreria al mateix temps que s'avalua la mostra estructural, no després. Les dues revisions són independents i es poden fer en paral·lel sense risc. La majoria de retards en el lliurament del teixit a l'etapa de la mostra de tint es deuen a fluxos de treball seqüencials en lloc de paral·lels.
Esteu a punt per iniciar una consulta de teixits de punt? Compartiu amb nosaltres la vostra fitxa d'especificacions o el vostre tech pack per rebre una proposta estructurada de mostres, incloent-hi opcions de GSM, recomanacions de construcció i termini de lliurament.
Exploreu la nostra gamma de teixits de punt | Sol·liciteu una mostra
 Guia de teixits
Teixit de punt slub per a samarretes: textura del fil, opcions de GSM i compatibilitat amb l'estampació
LLEGEIX-NE MÉS Teixit
Cotó merceritzat: un teixit sedós i brillant per a la roba de llit
LLEGEIX-NE MÉS Teixit
 piqué: aconsegueix l'aspecte clàssic de la camisa polo
LLEGEIX-NE MÉS Coneixements tècnics
Teixit de punt amb absorció i transpiració de la humitat: elecció de fibres, estructura i compromisos en els acabats
LLEGEIX-NE MÉS Teixit
 per a roba esportiva: la gestió de la suor redefinida per a la indumentària
LLEGEIX-NE MÉS