ከ2009 ጀምሮ የተጣመሙ ጨርቆች አምራች · ቻይና

ከ2009 ጀምሮ የተጣመሙ ጨርቆች አምራች · ቻይና

ጌጅ በተጠለፈ ጨርቅ ውስጥ ብቸኛው እጅግ ወሳኝ መለኪያ ነው — ነገር ግን ናሙና አሰራር ከመጀመሩ በፊት ብዙውን ጊዜ ያልተገለጸ የሚቀረው እሱ ነው። ሹራብ ስብስቦችን በጅምላ የሚያዙ የልብስ ብራንዶች ያልተወሰነ ጌጅ ማለት ወጥ ያልሆነ የገመድ ሸንኮል ግልጽነት፣ በጥቅልሎች መካከል የስፋት ልዩነት እና የልማት ጊዜን የሚያሳጥሩ የድጋሚ ናሙና ወጪዎች ማለት ነው። ይህ መመሪያ የመጀመሪያው ናሙና ከፋብሪካው ከመውጣቱ በፊት ምን መግለጽ እንዳለብዎት እና ለምን እንደሆነ ይሸፍናል።
ጌጅ (በአጭሩ GG) በጠፍጣፋ ወይም በክብ ሹራብ ማሽን ላይ በአንድ ኢንች የሚገኙ መርፌዎችን ቁጥር ያመለክታል። በተጠለፈ ጨርቅ ምርት ውስጥ ይህ ቁጥር የገመድ ሽክርክሪት አወቃቀሩ በተጠናቀቀው የጨርቅ ገጽ ላይ ምን ያህል ግልጽ እንደሚታይ በቀጥታ ይቆጣጠራል።
ዝቅተኛ ጌጅ ያላቸው አወቃቀሮች — በግምት ከ3 GG እስከ 7 GG — ሰፊና በጣም የተሸካራኩ ሹራቦችን ያመነጫሉ፤ በእነዚህ ውስጥ እያንዳንዱ የገመድ ሽክርክሪት ሰፊና ባለ ሶስት አቅጣጫ ነው። እነዚህ ለወፍራም የክረምት ሹራቦች እና ከውጪ ልብስ ጋር በሚቀራረቡ ሹራቦች ላይ ተስማሚ ናቸው፤ በእነዚህ ውስጥ የእይታ ሸካራነት ዋና የንግድ ገጽታ ነው። ከፍተኛ ጌጅ ያላቸው አወቃቀሮች — ከ10 GG ገደማ ወደ ላይ — ቀጭንና ጥቅጥቅ ያሉ ሹራቦችን ያመነጫሉ፤ በእነዚህ ውስጥ የገመድ ንድፉ ቢኖርም የበለጠ የተጣራ ነው፤ ለመካከለኛ ክብደት ተደራቢ ልብሶች ወይም ለተዘጋጀ የእጅ ስሜት ላላቸው የተዋቀሩ ሹራቦች ተስማሚ ናቸው።
ዋናው የግዢ ግንዛቤ፡ በ7 GG የተሰራ የገመድ ንድፍ በ12 GG እንደገና ከተሰራ መሰረታዊ ልዩነት ይኖረዋል — ቀጭን ብቻ ሳይሆን ሽክርክሪቱ ከመሰረቱ ሹራብ ጋር በሚኖረው ግንኙነት ስትራክቸራዊ ልዩነት አለው። ለዚህም ነው ጌጁ ናሙና ከመጀመሩ በፊት በቴክ ፓክ ውስጥ መወሰን ያለበት፣ ናሙናው ከደረሰ በኋላ ካለው ማሽን ጋር እንዲስማማ መስተካከል የለበትም። በRuntang Textile የሚገኙ የተጠለፈ ጨርቅ አወቃቀሮች እንደ ክርና መዋቅር መስፈርቶች በተለያዩ የጌጅ ክልሎች ይገኛሉ — የሚፈልጉትን GG በመጀመሪያ ትእዛዝ ደረጃ ያረጋግጡ።
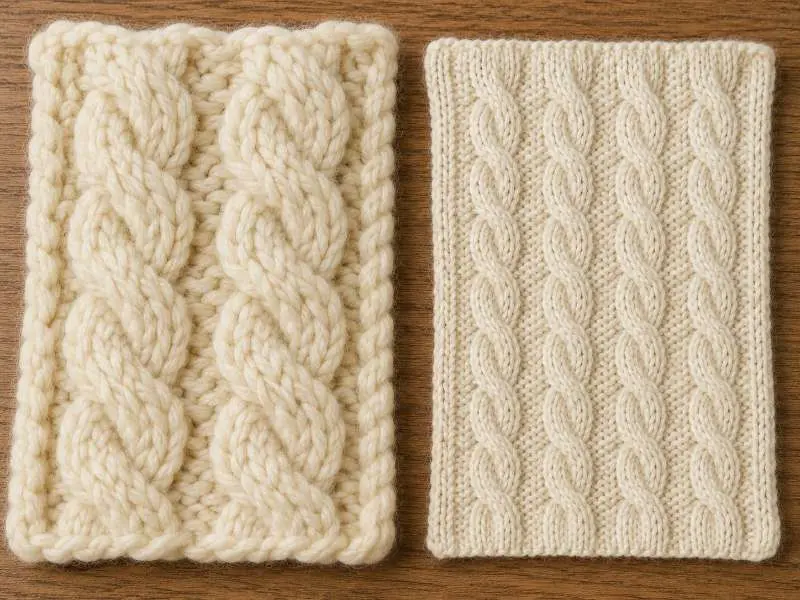
የስፌት ጥግግት በአንድ የጨርቅ ስፋት አሃድ ስንት ኮርሶች (አግድም ረድፎች) እና ዌልሶች (ቁልቁል አምዶች) እንደሚታዩ ይገልጻል። ለተራ ሹራቦች ጌጁና ክሩ ከተወሰነ በኋላ ጥግግቱ በአንጻራዊነት ሊተነበይ ይችላል። የገመድ አወቃቀሮች ግን በተለየ መንገድ ይሠራሉ፡ እያንዳንዱ የገመድ ድግግሞሽ ጨርቁን በአግድም ወደ ውስጥ ሊጎትተው ይችላል፤ ይህ የምርት ጉዳይ በናሙና እና በጅምላ ምርት ማጽደቅ ወቅት የገመድ መጎተት ተብሎ ይተዳደራል።
በተግባራዊ አነጋገር፣ የተጠለፈ ጨርቅ ፓነል በተመሳሳይ ማሽንና በተመሳሳይ ጌጅ ከተመረተ ተራ ሹራብ ጠባብ ይሆናል፤ ምክንያቱም እያንዳንዱ የገመድ ሽክርክሪት መሻገሪያውን ለማከናወን ተጨማሪ አግድም ክር ይወስዳል። የመጎተቱ መጠን በገመድ ድግግሞሽ ስፋት፣ በመሻገሪያ ድግግሞሽ እና በምርት ወቅት ባለው የክር ውጥረት ላይ ይመሰረታል። እነዚህ ተለዋዋጮች በናሙና እና በጅምላ መካከል በትንሹ ሊለዋወጡ ይችላሉ፤ ለዚህም ነው የተጠናቀቀው ስፋት ከማሽኑ ላይ በቀጥታ ሳይሆን ከተዝናና በኋላ መለካት ያለበት፣ በቴክ ፓክ ውስጥም እንደ በተዝናና ሁኔታ ስፋት መግለጽ ያለበት።
የግዢ ቡድኖች ስፋቱን በተዝናናና በትንሹ በተዘረጋ ሁኔታ ሁለቱንም መጠየቅ አለባቸው። በጅምላ ምርት ውስጥ ወጥ የሆነ የስፌት ጥግግት ከተለያዩ ጥቅልሎች የተቆረጡ ፓነሎች በስፌት መገናኛ ላይ መገጣጠማቸውን የሚወስነው ነው። የፐርል ሹራብ ጨርቅ ተዛማጅ የተጠላለፈ መዋቅር ይጠቀማል እና ተመሳሳይ የጥግግት ልዩነት ችግሮችን ያጋጥመዋል — ሆኖም የገመድ ሽክርክሪት ስለሌለው የመጎተት ባህሪው ያነሰ ጎልቶ ይታያል።
የፈትል ምርጫ የኬብል ሹራብ ጨርቅ በአወቃቀራዊ አፈጻጸም ላይ ተጽዕኖ ያሳድራል፣ በውበት ብቻ አይደለም። ከፍተኛ ጠመዝማዛ ያላቸው ፈትሎች — የግለሰብ ጥቅሎቹ በበለጠ የተጠመዙበት — ጠመዝማዛው በጠንካራ ግጭት ሥር ቅርጹን ስለሚጠብቅ የበለጠ ግልጽ እና የተለየ የኬብል ገጽታ ይፈጥራሉ። ለስላሳ እና አነስተኛ ጠመዝማዛ ያላቸው ፈትሎች የበለጠ ደብዘዝ ያለ የኬብል ገጽታ ሊያመጡ ይችላሉ፣ በተለይ የስፌት መጠኑ አነስተኛ በሆነው ጥቃቅን ጋውጅ ውስጥ። ተገቢው የፈትል አቅጣጫ በንድፍ ዓላማው ላይ የተመሠረተ ሲሆን በመጀመሪያው የመረጃ ደረጃ ላይ መስማማት አለበት፣ ክፍት መተው የለበትም።
በGSM ላይ፦ የኬብል ሹራብ ጨርቆች የኬብሉ ድግግሞሽ ራሱ ተጨማሪ የቁስ ጥልቀት ስለሚጨምር ከክብ ሹራብ አወቃቀሮች የበለጠ ሰፊ ክልል ውስጥ ይገኛሉ። ወፍራም እና ዝቅተኛ ጋውጅ የኬብል አወቃቀር 400 GSM ወይም ከዚያ በላይ ሊደርስ ይችላል፤ ጥቃቅን መካከለኛ ጋውጅ አወቃቀር ከ300 GSM በታች ሊሆን ይችላል። በጣም አስፈላጊው ነገር፣ በአንድ GSM ላይ ያሉ ሁለት ጨርቆች በጋውጅ እና በኬብል ጥግግት ላይ ተመሥርተው በእጅ ስሜት እና በአፈጻጸም በጣም የተለያዩ ሊሆኑ ይችላሉ — GSM ብቻውን በቂ መግለጫ አይደለም። ብራንዶች GSM ከጋውጅ፣ ከኬብል ድግግሞሽ ስፋት እና ከተጠናቀቀው የበር ስፋት ጋር አንድ ግቤት አድርገው መውሰድ አለባቸው፣ እንደ ዋና መግለጫ አይደለም። ሁሉም የGSM እሴቶች በአወቃቀር እና በማጠናቀቅ ላይ የተመሠረቱ እንደሆኑ መረዳት አለባቸው፤ ትክክለኛ ቁጥሮችን በላብ ዲፕ እና ከምርት በፊት በሚደረግ ማረጋገጫ ወቅት ያረጋግጡ።
የፋይበር ውህደት በተጨማሪም የኬብሉን ግልጽነት፣ መመለስ እና የጅምላ ወጥነት ይነካል። የሱፍ እና የሱፍ ውህድ ፈትሎች በአንዳንድ የሹራብ አወቃቀሮች ውስጥ ልኬታዊ መመለስን ሊደግፉ ይችላሉ፣ ጥጥ፣ አክሬሊክ እና ውህድ ፈትሎች ግን በጥቅሎች ሁሉ ላይ የኬብሉ ድግግሞሽ ወጥ እንዲሆን የበለጠ የጠንካራነት ቁጥጥር ሊያስፈልጋቸው ይችላል። ትክክለኛው የውህደት መጠን በልማት ወቅት በዒላማ የእጅ ስሜት፣ በጋውጅ፣ በGSM እና በማኮማተር መስፈርቶች ላይ ተመሥርቶ መረጋገጥ አለበት።
ለንፋስ ተመሳሳይ የተዋቀሩ የሹራብ አማራጮች፣ ጃኳርድ ሹራብ ጨርቅ የገጽ ሸካራነትን በተዘጋጀ ቀለም ወይም በስፌት ንድፍ አማካኝነት ከተጠመዘዙ የኬብል ድግግሞች ይልቅ ያሳካል፣ እንዲሁም የተለያዩ የጋውጅ እና የናሙና የመሪ ጊዜ ግምት ውስጥ ያስገባል።
የተሟላ የኬብል ሹራብ መግለጫ ሉህ ናሙና ከመዘጋጀቱ በፊት የሚከተሉትን ማረጋገጥ አለበት። እያንዳንዱ ነጥብ በናሙና ማጽደቅ እና በጅምላ ማድረስ መካከል በተለምዶ የሚታየውን የተለየ የውድቀት ዓይነት ይመለከታል።
| መለኪያ | ምን መግለጽ አለበት | ለምን አስፈላጊ ነው |
|---|---|---|
| ጋውጅ (GG) | የዒላማ GG ክልል፤ በፋብሪካው የሚገኘውን የማሽን ዓይነት ያረጋግጡ | የኬብል ጎልቶ መታየትን እና የስፌት መጠንን ይወስናል፤ ከምርት በኋላ ሊቀየር አይችልም |
| የኬብል ድግግሞሽ ስፋት | በአንድ የኬብል ድግግሞሽ ውስጥ ያሉ የስፌት ብዛት፤ የመሻገሪያ ድግግሞሽ | የመሳብ መጠንን እና የመጨረሻውን የፓነል ስፋት ይቆጣጠራል |
| የተዘናጋ የበር ስፋት | ከማሽኑ ከ24 ሰዓት የዘናጋ ጊዜ በኋላ ይለካል | የስፌት መገጣጠም እና የተቆረጠ ፓነል ምርት በወጥ በሆነ የተጠናቀቀ ስፋት ላይ የተመሠረተ ነው |
| የማኮማተር መስፈርት | በሚመለከተው ጊዜ AATCC TM135-2025 ወይም ISO 6330 ያመልክቱ፤ የማጠቢያ ዑደትን እና የማለፊያ ቶለራንስን ይግለጹ | የኬብል አወቃቀሮች ከታጠቡ በኋላ በዌል እና በኮርስ አቅጣጫዎች ላይ በተለያየ መንገድ ሊንቀሳቀሱ ይችላሉ |
| በኬብል ሸካራነት ላይ ያለ የቀለም ወጥነት | የኬብል እና የመሠረት ሹራብ ክፍሎችን የሚሸፍን የቀለም ደረጃ ማጽደቅ | ጎልቶ የሚታየው የኬብል ገጽ እና የተዘበራረቀው መሠረት ቀለምን በተለያየ መጠን ሊወስዱ ይችላሉ |
የቀለም ወጥነት ነጥብ ለኬብል ሹራብ ልዩ የሆነ ሲሆን በመደበኛ የQC ማረጋገጫ ዝርዝሮች ውስጥ ብዙ ጊዜ ይዘነጋል። የኬብል ገመዱ ከመሠረቱ ጨርቅ በላይ ጎልቶ ስለሚቀመጥ፣ ሁለቱ የገጽ ንጣፎች በፈትል ጠንካራነት እና በማጠናቀቅ ሁኔታዎች ላይ ተመሥርተው ቀለምን በትንሹ በተለያየ መጠን ሊወስዱ ይችላሉ። የቀለም ደረጃ ማጽደቅ የኬብል ክፍሉንም ሆነ መሠረቱን በግልጽ ማመልከት አለበት — ቀለምን በመሠረቱ ጨርቅ ላይ ብቻ መገምገም የለበትም።
ሙሉ የሹራብ ስብስቦችን ለሚያዘጋጁ ብራንዶች፣ የሹራብ ጨርቅ ምንጭ አቅርቦት ሰፋ ያለውን በልብስ ደረጃ የምንጭ አቅርቦት ውሳኔዎችን ይሸፍናል — ኬብል ሹራብ በዚያ ማዕቀፍ ውስጥ አንድ አወቃቀር ነው።
አንድ መደበኛ መለኪያ (gauge) የለም — ተስማሚው ክልል በክር ክብደት፣ በኬብል ድግግሞሽ መጠን እና በታሰበው የመጨረሻ አጠቃቀም ላይ ይመሰረታል። ወፍራም የክረምት ሹራቦች በተለምዶ ዝቅተኛ መለኪያ ያላቸውን አሠራሮች (በግምት 3 GG እስከ 7 GG) ይጠቀማሉ፤ በዚህ ጊዜ የኬብል ሸካራነት ጎልቶ ይታያል፤ የእጅ ስሜቱም ትልቅ ነው። መካከለኛ ክብደት ያላቸው ወይም ሽግግራዊ የሹራብ ልብሶች ይበልጥ የተጠጋጋ የኬብል መገለጫ ያለው ቀጭን መለኪያ (በግምት 10 GG እስከ 14 GG) ሊስማሙ ይችላሉ። ለስብስብዎ ትክክለኛው GG በንድፍ መግለጫው ወቅት መረጋገጥ እና ናሙና ከመዘጋጀቱ በፊት መወሰን አለበት። እኛ በተለያዩ የመለኪያ ክልሎች የተጠለፈ የኬብል ጨርቅ እናመርታለን — ለልዩ አሠራርዎ ተስማሚነቱን ለማረጋገጥ ናሙና ይጠይቁ።
የኬብል አሠራሮች ጨርቁን በአግድመት አቅጣጫ ወደ ውስጥ ይጎትቱታል፤ ምክንያቱም እያንዳንዱ የተጠመደ መሻገሪያ ለፓነል ስፋት የሚያገለግል ክር ይወስዳል። የመጎተት መጠኑ በኬብል ድግግሞሽ ስፋት፣ በመሻገሪያ ድግግሞሽ እና በክር ውጥረት ላይ ይለያያል። በጅምላ ምርት ወቅት ከእነዚህ ምክንያቶች ውስጥ በአንዱ ላይ የሚከሰቱ ትንንሽ ልዩነቶች ከጥቅል እስከ ጥቅል የስፋት አለመጣጣም ያስከትላሉ፤ ይህም በመገጣጠሚያው ላይ የተቆረጡ ፓነሎች እንዳይጣጣሙ ያደርጋል። ለዚህም ነው የተጠናቀቀው የበር ስፋት በተዘናጋ ሁኔታ — ከማሽኑ ላይ ሳይሆን — መለካት ያለበት፤ በቴክ ፓክ ውስጥም እንደ ቶለራንስ ክልል መገለጽ አለበት። በምርት ወቅት የስፌት ጥግግትን በተከታታይ መከታተል ዋናው የቁጥጥር ነጥብ ነው። ለመጠን ለውጥ ምርመራ፣ ብራንዶች AATCC TM135 የመጠን ለውጥ የምርመራ ዘዴን ማጣቀስ ወይም ከጅምላ ማጽደቅ በፊት ከገዢው ከሚፈለገው የ ISO አሠራር ጋር መጣጣም ይችላሉ።
መለኪያ (gauge)፣ የስፌት ጥግግት እና የኬብል ድግግሞሽ ሁሉም በናሙና ደረጃ ሊረጋገጡ ይችላሉ — ነገር ግን ከመጀመሩ በፊት ከተገለጹ ብቻ። ከኬብል ጨርቅ ክልላችን ናሙና ይጠይቁ እና የጅምላ ምርት ከመጀመሩ በፊት አሠራሩን ከቴክ ፓክዎ ጋር ያረጋግጡ።
 ቴክኒካል እውቀት
በጀርሲ የተጠለፈ ጨርቅ ውስጥ ጥቅም ላይ የሚውሉ የፋይበር ዓይነቶች
ተጨማሪ ያንብቡ የማምረት መመሪያ
ለቲሸርት ምርጥ ጨርቅ፦ በጀርሲ፣ ኢንተርሎክ እና ስለብ መካከል እንዴት መምረጥ እንደሚቻል
ተጨማሪ ያንብቡ የጨርቅ ንጽጽር
ጥጥ ከጥጥ-ስፓንዴክስ ጀርሲ ጋር፦ በጅምላ ምርት ውስጥ የመለጠጥ፣ የመመለስ እና የወጪ ልውውጦች
ተጨማሪ ያንብቡ ጨርቅ
ፈረንሣይ ቴሪ፡ ልትሞክሩት የሚገባው ምቹ የተጠለፈ ጨርቅ
ተጨማሪ ያንብቡ የጨርቅ መመሪያ
ለሹራብ ልብስ የሚያገለግል የፐርል ተጠልፎ ጨርቅ፦ በሁለት ጎን የሚታይ ሸካራነት፣ የመለጠጥ ባህሪ እና የምርት ችግሮች
ተጨማሪ ያንብቡ