Nhà sản xuất vải dệt kim từ năm 2009 · Trung Quốc
Nhà sản xuất vải dệt kim từ năm 2009 · Trung Quốc

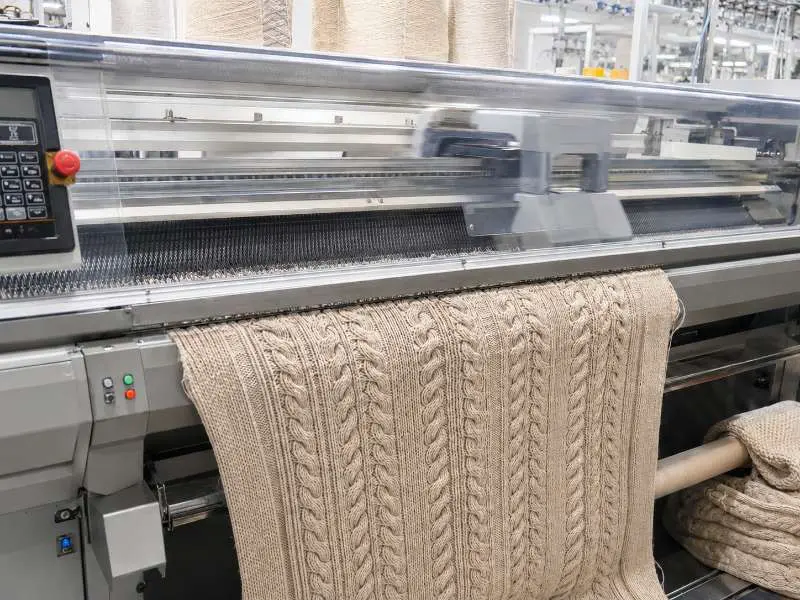
Quá trình phát triển vải đan vặn thừng thường gặp vấn đề trước khi bắt đầu sản xuất bulk. Nếu gauge, chiều rộng repeat và độ co rút ngang (draw-in) không được kiểm tra ở giai đoạn mẫu kỹ thuật, thiết kế có thể cần thêm nhiều vòng lấy mẫu trước khi chuyển sang bulk. Đối với đội thu mua vải, các biến số này cần được xác nhận trước khi đặt yêu cầu mẫu đầu tiên.
Định lượng kim (gauge), được đo bằng số kim trên một inch trên máy dệt kim phẳng, là một trong những biến số đầu tiên định hình độ rõ nét của đường vặn thừng, định lượng vải và độ ổn định của tấm vải trong vải đan vặn thừng. Các dải định lượng kim thấp hơn, như 5GG đến 7GG, có thể dùng sợi dày hơn và tạo ra độ nổi đường vặn thừng rõ hơn cho hàng dệt kim cỡ lớn. Các dải định lượng kim cao hơn, như 10GG đến 14GG, thường yêu cầu sợi mảnh hơn và tạo ra các tấm vải vặn thừng chặt hơn. Kết quả cuối cùng vẫn phụ thuộc vào chi số sợi, mật độ mũi đan và quá trình hoàn thiện, vì vậy nên xác nhận định lượng kim bằng một mẫu phát triển thay vì chỉ chọn từ hình ảnh tham khảo.
Mối quan hệ giữa gauge và định lượng vải không tuyến tính và cũng không cố định: GSM có thể thay đổi tùy theo cấu trúc, độ xoắn sợi và mật độ mũi đan, do đó mọi mục tiêu định lượng cần được xác nhận trên mẫu vải thay vì chỉ suy ra từ gauge. Tuy nhiên, như một chỉ dẫn định hướng, các cấu trúc gauge thấp trong vải đan vặn thừng có xu hướng cho định lượng thành phẩm nặng hơn, phù hợp với áo khoác ngoài và hàng dệt kim có cấu trúc, trong khi các cấu trúc gauge cao tạo ra lựa chọn nhẹ hơn, phù hợp hơn với các lớp mặc xếp lớp và bộ sưu tập giữa mùa.
Đối với mục đích phát triển, việc lựa chọn gauge phải được xác nhận trước khi gửi tech pack. Thay đổi gauge sau mẫu đầu tiên đồng nghĩa với việc thiết lập lại cấu hình máy, tính lại lượng sợi tiêu hao và trong hầu hết trường hợp phải làm mẫu mới từ đầu. Quyết định này nằm ở thượng nguồn của mọi việc khác.
Một thiết kế vải đan vặn thừng được xây dựng từ các đơn vị panel lặp lại. Mỗi panel vặn thừng chiếm một số kim cố định — đó là chiều rộng repeat. Tổng số lần lặp trên toàn khổ vải phải chia đều vào số kim khả dụng của máy, nếu không thiết kế không thể sản xuất đối xứng. Nếu repeat không chia hết, các lựa chọn là điều chỉnh số mũi đan của panel, thay đổi số lần lặp, hoặc thay đổi chiều rộng vải mục tiêu. Không điều chỉnh nào trong số này là đơn giản một khi đã bắt đầu lấy mẫu.
Sự không khớp của chu kỳ lặp là lý do thường gặp khiến mẫu vặn thừng phải chỉnh sửa. Một thiết kế có thể trông cân đối trên bản phác thảo hoặc tệp CAD nhưng vẫn không lặp lại đúng trên khổ vải dự định nếu chiều rộng chu kỳ lặp không khớp với thiết lập máy. Chu kỳ lặp theo chiều dọc cũng quan trọng: càng cần nhiều hàng ngang (course rows) để hoàn thành một chu kỳ vặn thừng, thì chiều dài mẫu cần thiết để đánh giá toàn bộ cấu trúc càng lớn. Với các bố cục vặn thừng phức tạp, đội sản xuất nên xác nhận cả chu kỳ lặp ngang và dọc trước khi lấy mẫu, giống như việc phải kiểm tra vị trí chu kỳ lặp trong quá trình phát triển vải jacquard trước khi sản xuất hàng loạt.
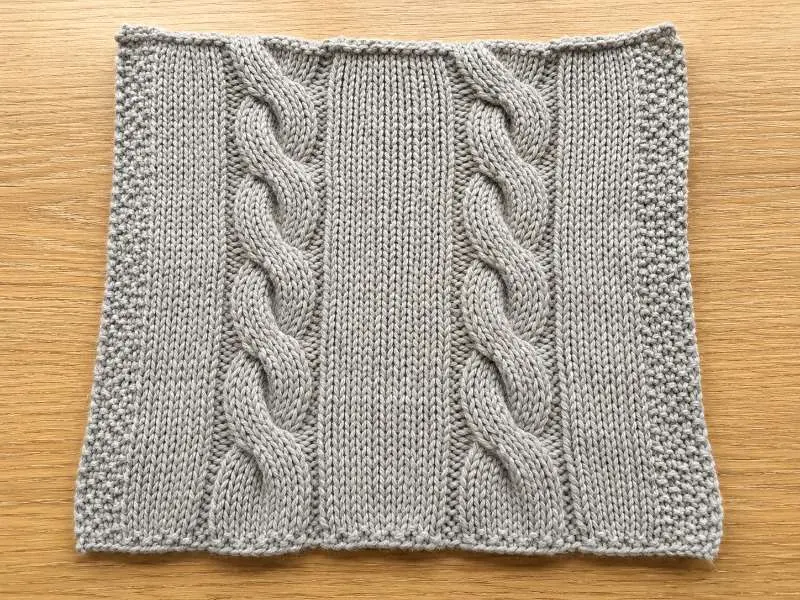
Vải đan vặn thừng có một đặc tính cấu trúc ảnh hưởng trực tiếp đến cắt bulk và kế hoạch hiệu suất: vải bị co rút ngang (draw-in). Mũi đan vắt chéo của đường vặn thừng kéo các vòng đan bên cạnh vào phía trong theo chiều ngang, làm giảm chiều rộng nghỉ của vải so với cấu trúc dệt kim trơn được sản xuất trên cùng máy, cùng gauge. Càng nhiều đường vặn thừng trên một đơn vị chiều rộng và khoảng cách vắt chéo càng ngắn, hiệu ứng draw-in càng rõ rệt.
Điều này có nghĩa là khổ vải đo trên một tấm vải đan vặn thừng thành phẩm sẽ hẹp hơn khổ của một tấm vải single jersey trơn tương đương được sản xuất trên cùng một máy. Các đội phát triển không tính đến độ co ngang (draw-in) khi ghi thông số khổ vải trong tech pack sẽ nhận được mẫu đầu tiên trông có vẻ quá hẹp, dù máy đã được thiết lập đúng.
Để bù cho độ co ngang, cần cộng thêm một lượng dung sai khổ vải vào thiết lập máy, với mức chính xác phụ thuộc vào mật độ vặn thừng, tần suất đan chéo và độ đàn hồi của sợi. Con số này thay đổi theo từng kiểu dệt và cần được xác nhận với đội sản xuất theo từng mẫu thiết kế — đây không phải là một hằng số phổ quát có thể áp dụng cho mọi kiểu vặn thừng khác nhau. Ở quy mô sản xuất hàng loạt, độ co ngang cũng ảnh hưởng đến hiệu suất vải trên mỗi cuộn, vì vậy cần tính đến khi tính toán nguyên liệu trước khi đặt số lượng vải hàng loạt.
Ngoài định lượng kim và chu kỳ lặp, một số ràng buộc phía sản xuất quyết định liệu một thiết kế vải đan vặn thừng có thể được tái tạo nhất quán qua cả lô hàng lớn hay không. Những điều này nên được xác nhận ở giai đoạn mẫu kỹ thuật — không phải sau khi phê duyệt hàng loạt. Để tham khảo cách định lượng kim và mật độ mũi đan tương tác trên toàn bộ bảng thông số, định lượng kim và mật độ mũi đan của vải đan vặn thừng được trình bày chi tiết trong hướng dẫn vải tương ứng.
Việc căn chỉnh tấm vải trong sản xuất cắt may đòi hỏi các tấm vặn thừng tại các điểm đường may phải được định vị sao cho repeat vặn thừng liền mạch về mặt thị giác qua mối nối. Điều này đặt ra yêu cầu về dung sai căn chỉnh khi cắt mà không tồn tại đối với vải single jersey trơn hay vải interlock. Nếu tech pack không quy định căn chỉnh vặn thừng tại các đường may, QC ở cấp sản phẩm có khả năng sẽ đánh dấu lệch căn chỉnh là lỗi trong quá trình phê duyệt trước sản xuất. Thông số căn chỉnh phải được ghi vào trước khi cắt mẫu may thử.
Hướng xoắn sợi vẫn có thể ảnh hưởng đến sự cân bằng thị giác của vải đan vặn thừng, đặc biệt ở các kiểu dệt mà độ nổi của vặn thừng, độ lệch bề mặt và độ phục hồi đều nhìn thấy rõ sau khi hoàn thiện. Tuy nhiên, bản thân hướng đan chéo của vặn thừng phải được kiểm soát thông qua mẫu đã phê duyệt và thiết lập máy. Để đảm bảo nhất quán khi đặt hàng lại, thông số sợi đã phê duyệt, hướng vặn thừng, gauge, chiều rộng repeat và quy trình hoàn thiện đều cần được ghi lại trong hồ sơ sản xuất.
Độ co rút của vải đan vặn thừng cũng phụ thuộc vào kiểu dệt và không nên chỉ suy đoán từ thành phần xơ. Kiểu dệt vặn thừng giãn ra khác so với kiểu dệt trơn sau khi hoàn thiện, và mức độ giãn ra ảnh hưởng đến kích thước tấm vải cuối cùng. Xét nghiệm độ co rút sau giặt trên mẫu kỹ thuật là chuẩn tham chiếu phù hợp cho dung sai hàng loạt — không phải là ước tính độ co rút chung ở cấp xơ.
Tại Runtang Textile, quá trình phát triển vải đan vặn thừng có thể được xem xét từ khâu chọn gauge đến xác nhận repeat và lấy mẫu hàng loạt đã phê duyệt. Đội ngũ của chúng tôi tại Phật Sơn hỗ trợ phát triển vải dệt kim theo yêu cầu cho thương hiệu thời trang, với MOQ màu đơn theo yêu cầu bắt đầu từ 200 kg mỗi màu và đơn phát triển theo yêu cầu bắt đầu từ 1,000 kg. Điều này giúp vải đan vặn thừng phù hợp với các thương hiệu cần hồ sơ lấy mẫu được kiểm soát trước khi đặt đơn hàng hàng loạt theo mùa.
Việc chọn gauge phụ thuộc vào định lượng và độ rõ nét của vặn thừng mong muốn. Các dải gauge thấp hơn (khoảng 5GG đến 7GG) thường được dùng cho kiểu dệt vặn thừng nặng với kết cấu nổi rõ, trong khi gauge tầm trung (khoảng 10GG đến 12GG) phù hợp hơn cho các tấm vặn thừng nhẹ hơn hoặc mịn hơn. Gauge phù hợp cho một thiết kế cụ thể cần được xác nhận dựa trên một mẫu phát triển — không thể suy đoán gauge một cách đáng tin cậy chỉ từ hình ảnh tham khảo. Nếu bạn có vải tham khảo hoặc mục tiêu định lượng, hãy chia sẻ với đội phát triển trước khi hoàn thiện tech pack.
Trước khi sản xuất hàng loạt, hồ sơ đã phê duyệt cần bao gồm gauge, quy cách sợi, chiều rộng mô-típ lặp, hướng đan vặn thừng, khổ vải thành phẩm, kết quả độ co rút và tình trạng phê duyệt màu. Nếu có yêu cầu sợi được chứng nhận hoặc sợi tái chế, các tài liệu chứng minh nguồn gốc vật liệu cũng cần được xác nhận trong quá trình làm mẫu. Có thể tham khảo các tiêu chuẩn của Textile Exchange về yêu cầu chuỗi hành trình và chứng minh nguồn gốc vật liệu trong các chương trình thu mua có trách nhiệm.
Bạn đang xây dựng yêu cầu phát triển vải đan vặn thừng? Hãy chia sẻ mục tiêu gauge, mẫu mô-típ lặp tham chiếu và quy cách khổ vải với đội phát triển của chúng tôi. Chúng tôi xem xét tech pack trước khi làm mẫu để phát hiện sớm các vấn đề về mô-típ lặp và độ co ngang trước khi chúng khiến bạn tốn thêm một vòng làm mẫu. Hãy yêu cầu mẫu hoặc yêu cầu báo giá để bắt đầu.
 Hướng dẫn thu mua
Vì sao màu vải số lượng lớn của bạn bị lệch sau khi duyệt lab dip
ĐỌC THÊM Vải
Những loại vải dệt kim hàng đầu cho đồ thể thao: Thoải mái và phong cách:
ĐỌC THÊM Phát triển bền vững
Dấu chân carbon của vải may mặc dệt kim: Những gì thương hiệu cần theo dõi trước khi đặt hàng số lượng lớn
ĐỌC THÊM Hướng dẫn thu mua
Vải dệt kim single jersey để sản xuất áo thun: Kiểm tra GSM, xơ và độ co rút
ĐỌC THÊM Hướng dẫn vải
Nylon denier cho vải dệt kim đồ thể thao: Chọn thông số 30D / 40D / 70D
ĐỌC THÊM