2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

చాలా నిట్ ఫాబ్రిక్ ఆర్డర్లు ఉత్పత్తి ప్రారంభం కాకముందే తప్పుదారి పడతాయి. అస్పష్టమైన GSM లక్ష్యాలు, దాటవేసిన సంకోచం తనిఖీలు, పరిష్కరించని ల్యాబ్ డిప్ రౌండ్లు వాస్తవ కారణాలు. ఈ గైడ్ అపారెల్ బ్రాండ్లలోని కొనుగోలు బృందాలు ఆ లోటును పూరించడానికి ఉపయోగించే ఫాబ్రిక్ సోర్సింగ్ వర్క్ఫ్లోను వివరిస్తుంది: నిట్ మిల్లు పని చేయగల స్పెక్ షీట్ రాయడం నుండి, ఉత్పత్తి ప్రారంభం కాకముందే బల్క్ను ఆమోదించడం వరకు.
సంక్షిప్త సమాధానం: ఒక చూపులో నిట్ ఫాబ్రిక్ సోర్సింగ్ వర్క్ఫ్లో
నిట్ అపారెల్ కోసం నమ్మకమైన ఫాబ్రిక్ సోర్సింగ్ ప్రక్రియ ఐదు నిర్ణయ దశల గుండా సాగుతుంది:
ప్రతి దశ వేరొక రకమైన సమస్యను పట్టుకుంటుంది. ఏదైనా ఒకటి దాటవేస్తే ఆ సమస్య కట్-అండ్-స్యూలోకి వెళ్తుంది, అక్కడ దాన్ని సరిచేయడం చాలా రెట్లు ఎక్కువ ఖర్చవుతుంది.
నిట్ ఫాబ్రిక్ సోర్సింగ్లో అత్యంత సాధారణ వైఫల్య స్థానం చెడ్డ మిల్లు కాదు — అసంపూర్ణమైన బ్రీఫ్. కొనుగోలు బృందం అస్పష్టమైన అభ్యర్థన పంపినప్పుడు ("కాటన్ జెర్సీ, మధ్యస్థ బరువు, టీ-షర్టుల కోసం"), తిరిగి వచ్చేది సోర్సింగ్ నిర్ధారణ కాదు, స్వాచ్ ఎంపిక. మిల్లు బ్రాండ్కు వాస్తవంగా ఏమి కావాలో ఊహిస్తోంది, బ్రాండ్ ఇంకా రాయని ప్రమాణాలతో స్వాచ్లను అంచనా వేస్తోంది.
ఈ లూప్ — అభ్యర్థన, స్వాచ్, ప్రతి-అభ్యర్థన — అదనపు శాంప్లింగ్ సమయాన్ని జోడించి, రంగు ఆమోదాన్ని బల్క్ గడువు దగ్గరకు నెట్టగలదు. స్థిరమైన డ్రాప్ తేదీలు ఉన్న సీజనల్ ప్రోగ్రామ్లకు, ఇది కేవలం షెడ్యూలింగ్ సమస్య మాత్రమే కాదు; ఇది ఉత్పత్తి ప్రారంభ నిర్ణయాలను ఆలస్యం చేయగలదు.
మొదటిసారి నిట్ ఫాబ్రిక్ సోర్సింగ్లోకి ప్రవేశించే లేదా కొత్త కేటగిరీలలోకి విస్తరిస్తున్న చాలా బ్రాండ్లలో మూల కారణాలు ఒకేలా ఉంటాయి:
ఇవి ఏవీ డిజైన్ నిర్ణయాలు కావు. ఇవి ఇంజనీరింగ్ నిర్ణయాలు, అవి శాంప్లింగ్ సంభాషణలో కాకుండా ఫాబ్రిక్ బ్రీఫ్లో ఉండాలి.
నిట్ మిల్లు తనకు ప్రారంభ విచారణలో అందిన సమాచారం ఆధారంగానే ధర నిర్ణయిస్తుంది, శాంపిల్ చేస్తుంది, షెడ్యూల్ వేస్తుంది. ఆ సమాచారం ఎంత పూర్తిగా, సాంకేతికంగా నిర్దిష్టంగా ఉంటే, మిల్లు స్పందన అంత ఖచ్చితంగా ఉంటుంది — మరియు సోర్సింగ్ ప్రక్రియకు అంత తక్కువ సవరణ రౌండ్లు అవసరమవుతాయి.
నిర్మాణాత్మక నిట్ ఫాబ్రిక్ సోర్సింగ్ సంభాషణను ప్రారంభించడానికి కనీసం అవసరమైన స్పెక్ అంశాలు ఇవి:
| స్పెక్ అంశం | ఏమి పేర్కొనాలి | ఇది ఎందుకు ముఖ్యం |
|---|---|---|
| ఫైబర్ కూర్పు | ప్రధాన ఫైబర్ + ద్వితీయ ఫైబర్(లు) + స్పాండెక్స్ %, ±2–3% టాలరెన్స్ పరిధితో | హ్యాండ్, స్ట్రెచ్, రంగు వేయగలిగే సామర్థ్యం మరియు సర్టిఫికేషన్ అర్హతను నిర్ణయిస్తుంది |
| GSM లక్ష్యం | 100+ GSM పరిధి కాకుండా, ±10–15 GSM టాలరెన్స్తో దిశాత్మక లక్ష్యం | ఫాబ్రిక్ ఖర్చు, రోల్కు యీల్డ్ మరియు తుది వినియోగ అనుకూలతను నియంత్రిస్తుంది |
| కట్ చేయగల వెడల్పు | మీ ప్యాటర్న్లోని అత్యంత వెడల్పైన కట్ పీస్ ఆధారంగా, సెం.మీ.లో కనీస కట్ చేయగల వెడల్పు | ఫాబ్రిక్ దిగుబడి మరియు ప్రతి వస్త్రం ఖర్చు లెక్కింపుపై నేరుగా ప్రభావం చూపుతుంది |
| నిర్మాణ రకం | సింగిల్ జెర్సీ/ఇంటర్లాక్/రిబ్/పిక్యూ /మొదలైనవి. | నిటింగ్ మెషీన్ మరియు MOQని నిర్ణయిస్తుంది; అన్ని మిల్లులు అన్ని నిర్మాణాలను నడపవు |
| ఫంక్షనల్ ఫినిషెస్ | అవసరమైన అన్ని ఫినిషెస్ను జాబితా చేయండి (బ్రషింగ్, యాంటీ-పిల్, వికింగ్, ఎంజైమ్) | ఫినిష్ అవసరాలు డైహౌస్ రూటింగ్ మరియు లీడ్ టైమ్పై ప్రభావం చూపుతాయి |
| రంగు సూచన | Pantone TCX కోడ్ లేదా భౌతిక సూచన స్వాచ్ | ఇది లేకుండా, ల్యాబ్ డిప్ ఆమోదం రౌండ్లు స్వయంచాలకంగా పెరుగుతాయి |
| ధృవీకరణ అవసరాలు | OEKO-TEX® Standard 100 / GRS / GOTS — శాంప్లింగ్కు ముందు సర్టిఫికెట్ పరిధిని నిర్ధారించండి. | సర్టిఫికేషన్ పరిధి నూలు కొనుగోలు మరియు మిల్లు అర్హతపై ప్రభావం చూపుతుంది |
| MOQ టాలరెన్స్ | ప్రతి రంగుకు మీ కనీస ఆర్డర్ మరియు మీరు కలర్వేలను ఏకీకృతం చేయగలరా | మిల్లు ఆర్డర్ను అసలు అందుకోగలదా లేదా అనేదానిపై ప్రభావం చూపుతుంది |
ఒక ఆచరణాత్మక నియమం: ఈ జాబితాలోని ఏదైనా పరామితి ఖాళీగా ఉంచబడితే, మీ వస్త్రానికి ఏది ఉత్తమమో కాకుండా, ఉత్పత్తి చేయడానికి ఏది సులభమో దాని ఆధారంగా మిల్లు దానిని పూరిస్తుందని భావించండి. ఫాబ్రిక్ సోర్సింగ్ ప్రక్రియలో స్పెక్ షీట్ బ్రాండ్ యొక్క ప్రధాన నియంత్రణ యంత్రాంగం.
శాంప్లింగ్కు ముందు నిర్మాణ ఎంపికను కూడా నిర్ధారించాలి. తేలికపాటి టాప్స్ కోసం, జెర్సీ నిట్ ఫాబ్రిక్ సాధారణంగా సింగిల్-నిట్ ఎంపికగా పరిశీలించబడుతుంది; మెరుగైన అపారదర్శకత మరియు పరిమాణ స్థిరత్వం కోసం, ఇంటర్లాక్ నిట్ ఫాబ్రిక్ తరచుగా సురక్షితమైన ప్రారంభ బిందువు. బల్క్ ఆర్డర్ చేయడానికి ముందు రెండింటినీ ఒకే GSM, వెడల్పు, సంకోచం మరియు రంగు ఆమోదం అవసరాలతో పోల్చి పరిశీలించాలి.
బహుళ వర్గాలను — నిట్ టాప్స్, బాటమ్స్, అవుటర్వేర్ లైనర్లు — నిర్వహించే బ్రాండ్లకు, వర్గం వారీగా మాస్టర్ స్పెక్ టెంప్లేట్ను ఉంచుకోవడం విలువైనది, ప్రతి సోర్సింగ్ సైకిల్ తర్వాత దాన్ని నవీకరించాలి. ఆ టెంప్లేట్లో పెట్టిన సమయం ప్రతి తదుపరి సీజన్లో తిరిగి ఫలితమిస్తుంది.
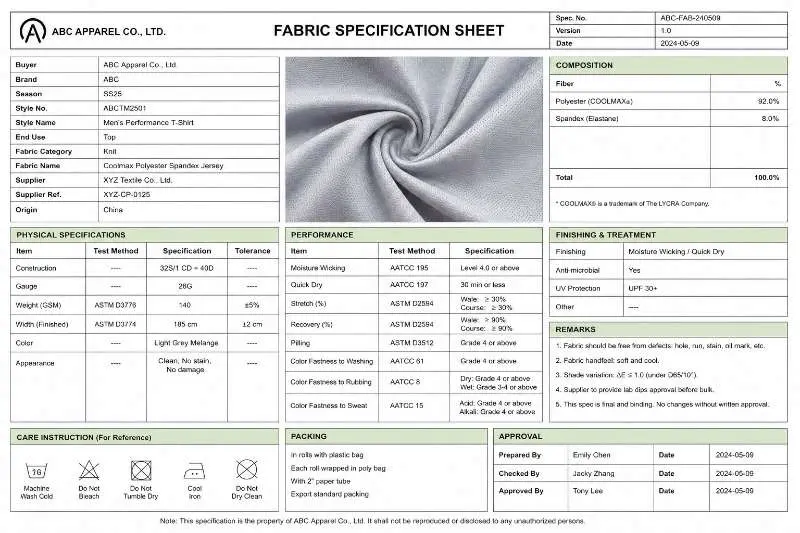
ఫాబ్రిక్ సోర్సింగ్ ప్రక్రియ పత్రాల నుండి మెటీరియల్స్కు మారే ప్రదేశం భౌతిక శాంప్లింగ్. దృశ్య పరిశీలనలో ఉత్తీర్ణమైన శాంపిల్ అనేది సోర్సింగ్ అర్హతలో ఉత్తీర్ణమైన శాంపిల్ కాదు. ఒత్తిడి, ఉతికిడి మరియు కటింగ్ సమయంలో నిట్ ఫాబ్రిక్స్ నేసిన ఫాబ్రిక్స్ కంటే భిన్నంగా ప్రవర్తిస్తాయి — ఆ ప్రవర్తనలు పరీక్షల ద్వారా మాత్రమే కనిపిస్తాయి.
సోర్సింగ్ నిర్ణయం తీసుకునే ముందు ప్రతి నిట్ శాంపిల్పై ఈ క్రింది తనిఖీలు నిర్వహించాలి:
| తనిఖీ | మీరు వెతుకుతున్నది |
|---|---|
| GSM నిర్ధారణ | అంగీకరించిన పరీక్ష పద్ధతి ప్రకారం ఫాబ్రిక్ శాంపిల్ను తూకం వేయండి మరియు ఆమోదించిన GSM లక్ష్యంతో పోల్చండి. |
| పరిమాణ స్థిరత్వం (సంకోచం) | ఉద్దేశించిన సంరక్షణ సూచనల ప్రకారం ఒక నమూనాను ఉతకండి మరియు ఆరబెట్టండి. ఉతకడానికి ముందు కొలిచిన పరీక్ష ప్రాంతాన్ని గుర్తించి, సంరక్షణ పరీక్ష తర్వాత ఫలితాన్ని పోల్చండి. కొన్ని నిట్ నిర్మాణాలు నేత ఫ్యాబ్రిక్ల కంటే ఎక్కువ సంకోచం చూపవచ్చు, కాబట్టి ఆమోదయోగ్యమైన పరిధిని నిర్మాణం, తుది వినియోగం మరియు కొనుగోలుదారు టాలరెన్స్ ద్వారా నిర్ధారించాలి. |
| సాగుదల మరియు పునరుద్ధరణ | నమూనాను కోర్స్ మరియు వేల్ దిశల్లో నిర్దిష్ట శాతం సాగతీత వరకు లాగి, పట్టుకోండి, ఆపై వదలండి. కొనుగోలుదారు అంగీకరించిన పరీక్షా పద్ధతి లేదా అంతర్గత QC ప్రమాణం ప్రకారం రికవరీని కొలవండి. తక్కువ రికవరీ తగినంత స్పాండెక్స్ లేకపోవడం లేదా నూలు టెన్షన్ సమస్యలను సూచిస్తుంది. |
| స్పైరాలిటీ (టార్క్) | ఉతికిన నమూనాను చదునుగా పరచండి. పక్క సీమ్లు ముందుకు తిరుగుతున్నాయో లేదో గమనించండి. కొనుగోలుదారు ఆమోదించిన టాలరెన్స్ను మించిన స్పైరాలిటీ ధరించేటప్పుడు దుస్తులు తిరగడానికి కారణమవుతుంది, కాబట్టి బల్క్ ఆమోదానికి ముందు దీన్ని సమీక్షించాలి. |
| రంగు స్థిరత్వం (ప్రాథమిక) | తెల్లని వస్త్రంపై రుద్దినప్పుడు (పొడి మరియు తడి) నమూనా రంగు వదులుతుందో లేదో తనిఖీ చేయండి. ఇది క్షేత్ర తనిఖీ మాత్రమే, ల్యాబ్ ప్రమాణం కాదు — అధికారిక రంగు స్థిరత్వ పరీక్ష తర్వాత జరుగుతుంది. |
| ఉపరితల సమానత్వం | పిల్లింగ్, అసమాన షీరింగ్, సూది గీతలు లేదా రంధ్రాల కోసం మొత్తం నమూనా ప్యానెల్ను పరిశీలించండి. ఇవి నమూనా దశలోని ఉత్పత్తి లోపాలు, బల్క్లో ఇవి వెంతో రెట్లు పెరుగుతాయి. |
| హ్యాండ్ ఫీల్ మరియు స్పెక్ ఉద్దేశం | నమూనా హ్యాండ్ ఫీల్ను మీ సూచన స్వాచ్తో పోల్చండి. స్పెక్ ఉద్దేశం స్పష్టంగా ఉంటే 'ఆశించిన దానికంటే మృదువుగా' లేదా 'ఆశించిన దానికంటే గట్టిగా' అనే రెండూ తిరస్కరణ కారణాలే. |
అధికారిక GSM ధృవీకరణ కోసం, చాలా ఫ్యాబ్రిక్లకు యూనిట్ వైశాల్యానికి ద్రవ్యరాశి పరీక్షను కవర్ చేసే ASTM D3776/D3776M వంటి అంగీకరించిన పరీక్షా పద్ధతితో ఫ్యాబ్రిక్ బరువును తనిఖీ చేయాలి. ఒకటి లేదా అంతకంటే ఎక్కువ తనిఖీల్లో విఫలమైన నమూనాను కేవలం "దయచేసి సవరించండి" అనే సందేశంతో కాకుండా, నిర్దిష్ట రాతపూర్వక వ్యాఖ్యలతో తిరిగి పంపాలి. ఫీడ్బ్యాక్ ఎంత ఖచ్చితంగా ఉంటే, తదుపరి రౌండ్లో సమస్య అంత వేగంగా పరిష్కారమవుతుంది.
అనుకూల అభివృద్ధులకు చాలా నిట్ ఫాబ్రిక్ సోర్సింగ్ ప్రక్రియలకు రెండు నుండి మూడు శాంప్లింగ్ రౌండ్లు అవసరం. బ్రాండ్ ఇంతకు ముందు పని చేసిన మిల్లు నుండి వచ్చిన స్టాక్ ఫ్యాబ్రిక్లు ఒకే రౌండ్లో ఆమోదం పొందవచ్చు. దీని ప్రకారం టైమ్లైన్ను ప్లాన్ చేయండి.
నమూనా యార్డేజ్ గురించి ఒక గమనిక: కేవలం ల్యాబొరేటరీ కూపన్ మాత్రమే కాకుండా, పూర్తి ప్రోటోటైప్ దుస్తులు కత్తిరించడానికి సరిపడా ఫ్యాబ్రిక్ ఆర్డర్ చేయడం అదనపు ఖర్చుకు తగినది. దుస్తుల స్థాయిలో పరీక్షించడం వల్ల కట్టింగ్ ప్రవర్తన, సీమ్ పనితీరు మరియు ప్రింట్ రిజిస్ట్రేషన్ సమస్యలు వెల్లడవుతాయి, వాటిని 30cm × 30cm ల్యాబ్ నమూనా చూపలేదు.
మొత్తం నిట్ ఫాబ్రిక్ సోర్సింగ్ టైమ్లైన్లో ల్యాబ్ డిప్ ఆమోదం అత్యంత విశ్వసనీయంగా తక్కువ అంచనా వేయబడే దశ. ఎక్కువ బల్క్ ఆర్డర్ ఆలస్యాలు ఉత్పన్నమయ్యే దశ కూడా ఇదే — మిల్లు నెమ్మదిగా ఉండడం వల్ల కాదు, ఆమోద ప్రక్రియను ముందస్తుగా కాకుండా ప్రతిక్రియాత్మకంగా నిర్వహించడం వల్ల.
ల్యాబ్ డిప్ అంటే లక్ష్య ఫ్యాబ్రిక్ నిర్మాణంపై చేసే చిన్న స్థాయి రంగు పరీక్ష, దీన్ని బల్క్ రంగులు వేయడం ప్రారంభించే ముందు బ్రాండ్కు సమర్పిస్తారు. పూర్తి రోల్స్కు కట్టుబడే ముందు ఉత్పత్తి రంగుల మందిరం టాలరెన్స్ లోపు రంగు లక్ష్యాన్ని చేరుకోగలదా అని నిర్ధారించడం దీని పని.
ఈ దశలో ఆలస్యాలను సృష్టించే నిర్మాణాత్మక సమస్యలు:
ల్యాబ్ డిప్ ఆమోదాన్ని బాగా నిర్వహించే బ్రాండ్లు దాన్ని నమూనా ఆమోదం తర్వాత కాకుండా, దానితో పాటుగా సాగే సమాంతర వర్క్ఫ్లోగా పరిగణిస్తాయి. నిర్మాణ నమూనా సమీక్షలో ఉన్న సమయంలోనే రంగు లక్ష్యాన్ని లాక్ చేసి డైహౌస్కు సమర్పించాలి. ఇది ఏ సమీక్ష నాణ్యతను తగ్గించకుండానే మొత్తం సోర్సింగ్ టైమ్లైన్ను కుదిస్తుంది.
ల్యాబ్ డిప్ టాలరెన్స్లు, ఆమోద వర్క్ఫ్లోలు మరియు సాధారణ బల్క్ రంగు సమస్యల గురించి వివరణాత్మక విశ్లేషణ కోసం మా గైడ్ను చూడండి: నిట్ ఫాబ్రిక్ కోసం ల్యాబ్ డిప్ ఆమోదం: వర్క్ఫ్లో, టాలరెన్స్లు మరియు సాధారణ బల్క్ రంగు సమస్యలు.
ఫ్యాబ్రిక్ కట్-అండ్-స్యూ దశకు వెళ్లే ముందు ఫ్యాబ్రిక్ సోర్సింగ్ ప్రక్రియలో బల్క్ రసీదు తనిఖీ చివరి చెక్పాయింట్. నమూనాలో ఆమోదించినది బల్క్లో పంపినదానికి సరిపోలడం లేదని బ్రాండ్లు ఎక్కువగా గుర్తించేది కూడా ఈ దశలోనే — ఎందుకంటే రెండూ వేర్వేరు పరిస్థితుల్లో ఉత్పత్తి అయ్యాయి.
నిట్ ఫాబ్రిక్లలో బల్క్ నుండి నమూనాకు వ్యత్యాసం రావడానికి సాధారణ కారణాలు:
కింది బల్క్ తనిఖీ క్రమం ఈ ప్రమాదాలను గుర్తించడంలోని కఠినత్వ క్రమంలో పరిష్కరిస్తుంది:
| తనిఖీ దశ | పద్ధతి |
|---|---|
| రోల్-ఎండ్ నమూనా సేకరణ | ప్రతి రోల్ చివర నుండి 1–2 మీటర్ల కట్ తీయండి. బయటి చుట్టను మాత్రమే నమూనాగా తీసుకోకండి — అది వెలుతురికి లేదా నిర్వహణ నష్టానికి గురై ఉండవచ్చు, అది రోల్ లోపలి భాగానికి ప్రాతినిధ్యం వహించదు. |
| షేడ్ బ్యాండింగ్ | ప్రాతినిధ్య రోల్స్ నుండి స్ట్రిప్స్ కత్తిరించి, వాటిని పక్కపక్కనే కుట్టి, కొనుగోలుదారు ఆమోదించిన లైట్ సోర్స్ కింద తనిఖీ చేయండి. ఆమోదించిన బల్క్ ప్రమాణం నుండి స్పష్టంగా భిన్నంగా కనిపించే రోల్స్ను ఫ్లాగ్ చేయాలి. |
| GSM స్పాట్ చెక్ | అంగీకరించిన రోల్ నమూనా ప్రణాళిక ప్రకారం కట్స్ తూకం వేయండి. ఆమోదించిన నమూనా బరువు మరియు కొనుగోలు ఆర్డర్ టాలరెన్స్తో పోల్చండి. టాలరెన్స్ మించిన ఏ వ్యత్యాసమైనా విస్తృత రోల్ తనిఖీకి దారి తీయాలి. |
| సంకోచం సంబంధ పరిశీలన | నమూనా ఆమోద సమయంలో ఉపయోగించిన అదే ప్రోటోకాల్తో బల్క్ రోల్స్ నుండి ఒక కట్ను ఉతికి కొలవండి. ఫలితాలను పోల్చండి. గణనీయమైన వ్యత్యాసం ఫినిషింగ్లో మార్పును సూచించవచ్చు — ఎక్కువగా హీట్-సెట్టింగ్ ఉష్ణోగ్రత లేదా టెన్షన్లో. |
| AQL దృశ్య తనిఖీ | నియంత్రిత లైటింగ్ కింద ఫ్యాబ్రిక్ రోల్స్ను ఉపరితల లోపాల కోసం తనిఖీ చేయండి. తనిఖీ స్థాయి, లోప వర్గీకరణ మరియు ఆమోదయోగ్యమైన నాణ్యత పరిమితి తనిఖీ ప్రారంభానికి ముందే కొనుగోలు ఆర్డర్లో నిర్వచించబడాలి. |
బల్క్ రసీదులపై షేడ్ బ్యాండింగ్ చేయని బ్రాండ్లు ప్యానెల్స్ కత్తిరించిన తర్వాతే షేడ్ వ్యత్యాసాన్ని కనుగొంటారు — అప్పుడు కనిపించే దుస్తుల అస్థిరతను భరించడం లేదా మెటీరియల్ను పారవేయడం తప్ప ఇతర ఎంపికలు ఉండవు. ఖర్చు లేదా టైమ్లైన్ పరంగా ఏదీ పునరుద్ధరించలేము.
బల్క్ తనిఖీ చేయబడి, విడుదల ప్రమాణాలు నెరవేరి, ఫ్యాబ్రిక్ ఉత్పత్తికి అధికారికంగా ఆమోదించబడినప్పుడు ఫ్యాబ్రిక్ సోర్సింగ్ ప్రక్రియ ముగుస్తుంది. తనిఖీలో ఉత్తీర్ణత సాధించని ఏ రోల్నైనా క్వారంటైన్ చేసి డాక్యుమెంట్ చేయాలి — తర్వాతి ఆర్డర్లో ఉపయోగించడానికి అనధికారికంగా పక్కన పెట్టకూడదు.
కనీసం: టాలరెన్స్ పరిధులతో ఫైబర్ కూర్పు, GSM లక్ష్యం (విస్తృత పరిధి కాదు), కట్ చేయగల వెడల్పు, నిర్మాణ రకం, ఫినిష్ అవసరాలు, రంగు సూచన (Pantone TCX లేదా భౌతిక స్వాచ్), సర్టిఫికేషన్ అవసరాలు మరియు MOQ పారామితులు. వీటిలో ఏదైనా లేని స్పెక్ షీట్ బ్రాండ్కు చెందాల్సిన నిర్ణయాలు తీసుకోవడానికి మిల్లుకు అవకాశం ఇస్తుంది.
అనుకూల నిట్ ఫాబ్రిక్ డెవలప్మెంట్లకు సాధారణంగా రెండు నుండి మూడు రౌండ్లు అవసరమవుతాయి — ఒకటి నిర్మాణం మరియు హ్యాండ్ ఫీల్ కోసం, ఒకటి లేదా అంతకంటే ఎక్కువ రంగు మరియు ఫినిషింగ్ సర్దుబాట్ల కోసం. ఇప్పటికే ఉన్న మిల్లు సంబంధం నుండి వచ్చే స్టాక్ ఫ్యాబ్రిక్లు ఒకే రౌండ్లో ఆమోదం పొందవచ్చు. సవరణ అవసరమైనప్పుడు షెడ్యూల్ కుదింపును నివారించడానికి ప్రాజెక్ట్ టైమ్లైన్లో కనీసం రెండు రౌండ్లను చేర్చడం మంచిది.
అవును, మరియు అది సిఫార్సు చేయబడుతుంది. నిర్మాణ నమూనా మూల్యాంకనం జరుగుతున్న సమయంలోనే — తర్వాత కాదు — రంగు లక్ష్యాన్ని డైహౌస్కు సమర్పించండి. ఈ రెండు సమీక్షలు స్వతంత్రమైనవి మరియు ఎటువంటి ప్రమాదం లేకుండా సమాంతరంగా నడుపవచ్చు. ల్యాబ్ డిప్ దశలో చాలా ఫాబ్రిక్ సోర్సింగ్ ఆలస్యాలు సమాంతర వర్క్ఫ్లోలకు బదులు వరుసగా జరిగే వర్క్ఫ్లోల వల్ల సంభవిస్తాయి.
నిట్ ఫాబ్రిక్ సోర్సింగ్ విచారణ ప్రారంభించడానికి సిద్ధమా? నిర్మాణాత్మక నమూనా ప్రతిపాదనను పొందడానికి మీ స్పెక్ షీట్ లేదా టెక్ ప్యాక్ను మాతో పంచుకోండి — GSM ఎంపికలు, నిర్మాణ సిఫార్సులు మరియు లీడ్ టైమ్తో సహా.
 సోర్సింగ్ గైడ్
లాంజ్వేర్ కోసం నిట్ ఫాబ్రిక్ సోర్సింగ్: బల్క్ ఉత్పత్తికి ముందు హ్యాండ్ ఫీల్, రికవరీ మరియు అపారదర్శకత
మరింత చదవండి ఫాబ్రిక్
రిబ్ ఫాబ్రిక్: మీ దుస్తులకు ఆకృతి మరియు కొలతను జోడిస్తుంది
మరింత చదవండి ఫాబ్రిక్
జెర్సీ నిట్ ఫాబ్రిక్: దుస్తుల తయారీకి ఒక సింగిల్ నిట్ ఫాబ్రిక్
మరింత చదవండి ఫాబ్రిక్
వెల్లూర్ నిట్ ఫాబ్రిక్: రోజువారీ సౌకర్యానికి విలాసవంతమైన ఎంపిక
మరింత చదవండి సోర్సింగ్ గైడ్
యాక్టివ్వేర్ నిట్ ఫాబ్రిక్ ఎంపిక: ఫైబర్ చార్టుల్లో తప్పిపోయే విషయాలు మరియు బల్క్ ఉత్పత్తికి ముందు సోర్సింగ్ బృందాలకు అవసరమైనవి
మరింత చదవండి