2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

ఒక నిట్ ఫాబ్రిక్ శాంప్లింగ్లో దృశ్య తనిఖీలో ఉత్తీర్ణమైనా, పదేపదే ధరించినప్పుడు లేదా ఉతికినప్పుడు పిల్లింగ్ కనిపించవచ్చు. ఫ్లీస్ నిట్ ఫాబ్రిక్, బ్రష్డ్ జెర్సీ లేదా పైల్ నిర్మాణాలను కొనుగోలు చేసే దుస్తుల బ్రాండ్లకు, ఫ్యాబ్రిక్ పిల్లింగ్ను షిప్మెంట్ తర్వాత వచ్చే ఫిర్యాదుగా కాకుండా బల్క్ ఉత్పత్తికి ముందు పరిశీలించాల్సిన QC అంశంగా పరిగణించాలి. ఉత్పత్తిని ఆమోదించే ముందు ఫైబర్ మిశ్రమం, నిర్మాణం, ఫినిషింగ్ మరియు పరీక్షా పద్ధతిని నిర్ధారించుకోవడం సురక్షితమైన విధానం.
నిట్ ఫ్యాబ్రిక్స్ నేసిన (వోవెన్) ఫ్యాబ్రిక్స్ కంటే పిల్లింగ్కు ఎక్కువగా గురవుతాయి, ఎందుకంటే వాటి లూప్ ఆధారిత నిర్మాణం ఉపరితలంపై ఫైబర్ చివరలను బహిర్గతంగా వదిలివేస్తుంది. ఈ చివరలు చిన్నవిగా, బలహీనంగా లేదా వదులుగా ఉన్నప్పుడు, ధరించేటప్పుడు లేదా ఉతికేటప్పుడు కలిగే ఘర్షణ వాటిని చుట్టుకొని పిల్స్గా మారుస్తుంది. వోవెన్లలో, అల్లిక నిర్మాణం ఫైబర్లను స్థానంలో లాక్ చేస్తుంది; నిట్లలో, ముఖ్యంగా సింగిల్ జెర్సీ మరియు బ్రష్డ్ నిర్మాణాలలో, అదే ఘర్షణకు ఎక్కువ పదార్థం అందుబాటులో ఉంటుంది.
పిల్లింగ్ను సాధారణంగా 1–5 దృశ్య గ్రేడింగ్ స్కేల్పై అంచనా వేస్తారు, ఇందులో ఎక్కువ గ్రేడ్ అంటే ఉపరితల మార్పు తక్కువగా కనిపిస్తుంది. చాలా దుస్తుల కొనుగోలుదారులు గ్రేడ్ 4 లేదా అంతకంటే ఎక్కువను బల్క్ ఉత్పత్తి ఆమోదానికి ఆచరణాత్మక లక్ష్యంగా ఉపయోగిస్తారు, కానీ ఆమోదించిన గ్రేడ్ను పరీక్షా పద్ధతి, సైకిల్ కౌంట్, ఫ్యాబ్రిక్ రకం మరియు తుది వినియోగంతో పాటు నిర్వచించాలి. కొన్ని ఖర్చు-సున్నితమైన ప్రోగ్రామ్లకు తక్కువ గ్రేడ్ ఆమోదయోగ్యం కావచ్చు, కానీ దానిని టెక్ ప్యాక్లో నిర్వచించకుండా వదిలివేయకూడదు.
ఫైబర్ ఎంపిక ఫ్యాబ్రిక్ పిల్లింగ్ వెనుక ఉన్న ప్రధాన కారకాలలో ఒకటి, కానీ దానిని యార్న్ నిర్మాణం, నిట్ సాంద్రత, బ్రషింగ్ లోతు మరియు ఫినిషింగ్తో పాటు అంచనా వేయాలి. నిట్ ఫ్యాబ్రిక్స్ కొనుగోలు చేసే బ్రాండ్లు సాధారణ మిశ్రమ వర్గాల మధ్య దిశాత్మక భేదాలను అర్థం చేసుకోవాలి:
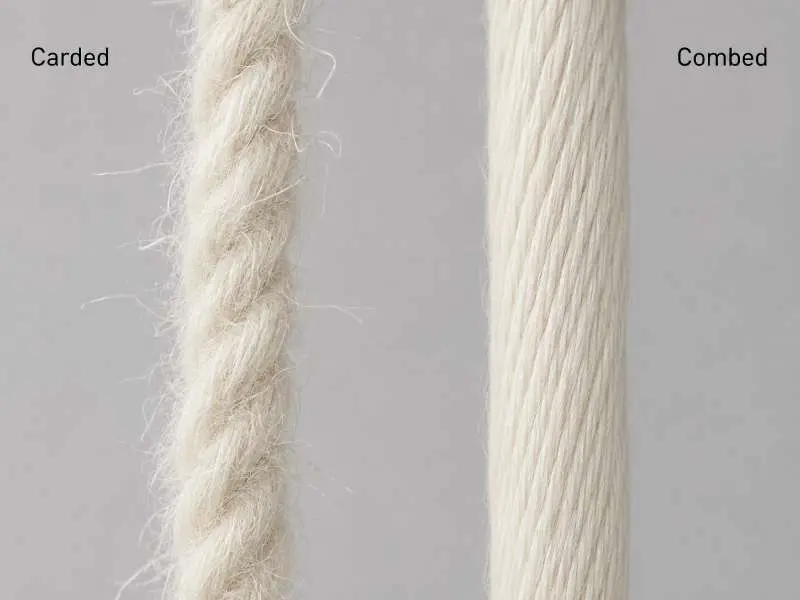
కాంబ్డ్ కాటన్ versus కార్డెడ్ కాటన్: కాంబింగ్ స్పిన్నింగ్కు ముందు చిన్న ఫైబర్లను తొలగిస్తుంది, దీనివల్ల పొడవైన, ఎక్కువ ఏకరీతిగా సరిదిద్దిన స్టేపుల్స్ ఉన్న యార్న్ ఏర్పడుతుంది. కార్డెడ్ కాటన్ ఎక్కువ చిన్న ఫైబర్లను కలిగి ఉంటుంది, అవి రాపిడి కింద త్వరగా ఉపరితలానికి వస్తాయి. పిల్లింగ్ ఆందోళన ఉన్న నిట్ అనువర్తనాలకు, కాంబ్డ్ కాటన్ లేదా రింగ్-స్పన్ యార్న్ను పేర్కొనడం చిన్న-ఫైబర్ బహిర్గతత్వాన్ని తగ్గించే నిర్మాణాత్మక మార్గం కావచ్చు, కానీ బల్క్ ఆమోదానికి ముందు దానిని రాపిడి లేదా పిల్లింగ్ పరీక్ష ద్వారా ఇప్పటికీ ధృవీకరించాలి.
కంటిన్యూయస్-ఫిలమెంట్ పాలిస్టర్ versus షార్ట్-స్టేపుల్ మిశ్రమాలు: కంటిన్యూయస్-ఫిలమెంట్ పాలిస్టర్ తక్కువగా పిల్స్ ఏర్పరుస్తుంది, ఎందుకంటే వదులయ్యే ఫైబర్ చివరలు ఉండవు. షార్ట్-స్టేపుల్ సింథటిక్ ఫైబర్లు — ఆర్థికమైన పోలార్ ఫ్లీస్ ఫ్యాబ్రిక్ నిర్మాణాలలో సాధారణం — యార్న్ ట్విస్ట్ మరియు బ్రషింగ్ లోతుపై ఆధారపడి ఘర్షణ కింద పిల్ ఏర్పడటానికి ఎక్కువ మొగ్గు చూపుతాయి. యాంటీ-పిల్లింగ్ ఫినిషింగ్ పనితీరును పెంచగలదు, కానీ ఫైబర్ పొడవే అంతర్లీన కారకం.
కాటన్-పాలిస్టర్ మిశ్రమాలు: పాలిస్టర్ భాగం ఏర్పడిన పిల్స్ను బలపరుస్తుంది, అవి సహజంగా అరిగిపోకుండా నిరోధిస్తుంది. దీనివల్ల 100% కాటన్ నిర్మాణాల కంటే కాలక్రమేణా పిల్ చేరిక ఎక్కువగా కనిపిస్తుంది. మిశ్రమ నిష్పత్తి మరియు యార్న్ నాణ్యత రెండూ ఇది ఎంత త్వరగా జరుగుతుందో ప్రభావితం చేస్తాయి — దీనిని ఫైబర్ కూర్పు నుండి ఊహించకుండా శాంప్లింగ్ దశలోనే అంచనా వేయాలి.
ఫైబర్తో పాటు, నిట్టింగ్ మరియు ఫినిషింగ్ సమయంలో తీసుకునే నిర్మాణ నిర్ణయాలు పిల్లింగ్ ప్రమాదాన్ని ప్రభావితం చేయగలవు. స్టిచ్ సాంద్రత, యార్న్ కౌంట్, ఉపరితల బ్రషింగ్ మరియు ఫినిషింగ్ మార్గం అన్నీ ఫ్యాబ్రిక్ ఉపరితలంపై ఎంత వదులైన ఫైబర్ బహిర్గతమవుతుందో ప్రభావితం చేస్తాయి. టీ-షర్ట్స్ లేదా బేస్ లేయర్స్లో ఉపయోగించే జెర్సీ నిట్ ఫ్యాబ్రిక్ కు, గట్టిగా ఉండే నిర్మాణం ఉపరితల ఫజింగ్ను తగ్గించడంలో సహాయపడవచ్చు, కానీ బల్క్ ఆమోదానికి ముందు ఫలితాన్ని పిల్లింగ్ లేదా రాపిడి పరీక్ష ద్వారా ఇప్పటికీ ధృవీకరించాలి.
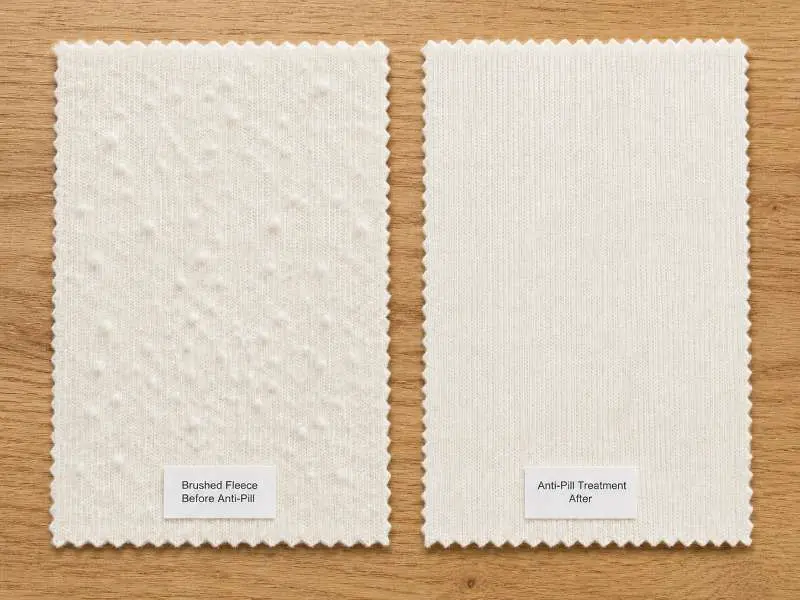
బ్రష్ చేసిన మరియు రైజ్ చేసిన నిర్మాణాలు — ఫ్రెంచ్ టెర్రీ, ఫ్లీస్ మరియు వెలూర్తో సహా — నిర్మాణపరంగా ఎక్కువ రిస్క్ కలిగి ఉంటాయి, ఎందుకంటే బ్రషింగ్ ఉద్దేశపూర్వకంగా ఫైబర్ చివరలను ఉపరితలానికి పైకి లేపుతుంది. యాంటీ-పిల్లింగ్ ఫినిషింగ్ (ఎంజైమ్ వాషింగ్ లేదా షీయరింగ్) ఈ రిస్క్ను తగ్గించగలదు, కానీ దాని ప్రభావం బ్రషింగ్ లోతు మరియు వర్తించే ఫినిషింగ్ పద్ధతిపై ఆధారపడి ఉంటుంది. బ్రాండ్లు శాంప్లింగ్ సమయంలో ఫినిషింగ్ రకాన్ని నిర్ధారించుకోవాలి, ఇది ప్రామాణికమని ఊహించకూడదు.
ఇంటర్లాక్ మరియు పాంటే రోమాతో సహా డబుల్ నిట్ నిర్మాణాలు, సింగిల్-ఫేస్ ఫ్యాబ్రిక్ల కంటే పిల్లింగ్పై మెరుగ్గా పనిచేస్తాయి, ఎందుకంటే రెండు ఉపరితలాలు నిర్మాణపరంగా బంధితంగా ఉంటాయి. ఒకే తుది వినియోగ అనువర్తనం కోసం ఫ్యాబ్రిక్ ఎంపికలను పోల్చేటప్పుడు ఇది గమనించదగినది.
టెక్ ప్యాక్లో పిల్లింగ్ గ్రేడ్ను పేర్కొనడం, పూర్తయిన ఫ్యాబ్రిక్ రోల్స్ను దృశ్య తనిఖీపై ఆధారపడటం కంటే ఎక్కువ విశ్వసనీయం. నిట్ అపారెల్ కోసం రెండు పరీక్షా పద్ధతులు సాధారణంగా సూచించబడతాయి:
మార్టిండేల్ పద్ధతి (ISO 12945-2 / ASTM D4970): నియంత్రిత పీడనం కింద మార్టిండేల్ టెస్టర్ను ఉపయోగించి నమూనాను రుద్దుతారు. పునరావృతమయ్యే ల్యాబ్ పరిస్థితుల్లో ఉపరితల రాపిడిని అంచనా వేయగల ఫ్లాట్ మరియు డబుల్ నిట్ ఫ్యాబ్రిక్ల కోసం ఈ పద్ధతి సాధారణంగా ఉపయోగించబడుతుంది. కొనుగోలుదారు టెక్ ప్యాక్లో పరీక్షా పద్ధతి, వ్యవధి లేదా సైకిల్ సంఖ్య మరియు కనీస ఆమోదయోగ్యమైన గ్రేడ్ను నిర్వచించాలి. అనేక నిట్ అపారెల్ ప్రోగ్రామ్ల కోసం, గ్రేడ్ 4 లేదా అంతకంటే ఎక్కువ ఆచరణాత్మక లక్ష్యం, కానీ ఖచ్చితమైన థ్రెషోల్డ్ను ఫ్యాబ్రిక్ రకం, ఆర్డర్ టియర్ మరియు కొనుగోలుదారు అవసరాల ద్వారా నిర్ధారించుకోవాలి.
రాండమ్ టంబుల్ పద్ధతి (ASTM D3512): పిల్లింగ్ మరియు సంబంధిత ఉపరితల మార్పును అంచనా వేయడానికి కార్క్-లైన్డ్ చాంబర్ లోపల స్వాచ్లను టంబుల్ చేస్తారు. ఈ పద్ధతి సాధారణంగా నేసిన మరియు నిటెడ్ అపారెల్ ఫ్యాబ్రిక్లకు వర్తిస్తుంది, మరియు కొనుగోలుదారులు బహుళ-దిశాత్మక ఉపరితల ఘర్షణను అనుకరించాలనుకున్నప్పుడు ఉపయోగకరంగా ఉంటుంది.
ఫ్లీస్ నిట్ ఫాబ్రిక్, బ్రష్డ్ ఫ్లీస్ లేదా పైల్-ఉపరితల ఫ్యాబ్రిక్లను సోర్సింగ్ చేసే బ్రాండ్లు, ముఖ్యంగా బహుళ-దిశాత్మక ఉపరితల ఘర్షణ ఆందోళన కలిగించినప్పుడు, శాంప్లింగ్ సమీక్షలో భాగంగా ASTM D3512 రాండమ్ టంబుల్ పరీక్షను అభ్యర్థించవచ్చు. ఫలితాన్ని ఫ్యాబ్రిక్ రకం, ఫినిషింగ్ మార్గం, వాష్ పరిస్థితి మరియు కొనుగోలుదారు-నిర్దిష్ట ఆమోద ప్రమాణాలతో కలిపి ఉపయోగించాలి. చెనిల్లే ఫ్యాబ్రిక్ వంటి పైల్ ఫ్యాబ్రిక్ల కోసం, పిల్లింగ్ మరియు షెడ్డింగ్ రిస్క్ను శాంప్లింగ్ సమయంలో విడిగా గుర్తించాలి, ఎందుకంటే నూలు నిర్మాణం మరియు ఉపరితల పైల్ దీర్ఘకాలిక రూపాన్ని ప్రభావితం చేయగలవు.
వాష్ తర్వాత రూపం కొనుగోలుదారు అవసరంలో భాగమైతే, పిల్లింగ్ అంచనాకు ముందు ఫ్యాబ్రిక్ను అంగీకరించిన కేర్ ప్రోటోకాల్ ప్రకారం ఉతికవచ్చు. AATCC TM124 ఇంట్లో ఉతికిన తర్వాత మృదువైన రూపానికి సంబంధించినది, కాబట్టి దానిని పిల్లింగ్ పరీక్షా పద్ధతిగా ప్రదర్శించకూడదు.
Runtang Tex శాంప్లింగ్ కోసం, పిల్లింగ్ అవసరాలను ఫైబర్ కూర్పు, ఫినిషింగ్ మార్గం మరియు బల్క్ ఆర్డర్ ప్రమాణంతో కలిపి నిర్ధారించుకోవాలి, ముఖ్యంగా ఫ్లీస్, జెర్సీ మరియు పైల్-ఉపరితల నిట్ ఫాబ్రిక్ల కోసం, ఇక్కడ పోలార్ ఫ్లీస్ యాంటీ-పిల్లింగ్ ఫినిషింగ్ వంటి ప్రక్రియలు ఉపరితల మన్నికను మెరుగుపరచడంలో మరియు పునరావృత వినియోగం మరియు ఉతకడం తర్వాత ఫ్యాబ్రిక్ రూపాన్ని నిలుపుకోవడంలో ముఖ్యమైన పాత్ర పోషిస్తాయి.
ఫ్లీస్, బ్రష్డ్ లేదా పైల్ నిట్ ఫాబ్రిక్ల కోసం, ఫ్యాబ్రిక్ ఉపరితలం మరియు కొనుగోలుదారు అవసరాలను బట్టి బ్రాండ్లు ASTM D3512 రాండమ్ టంబుల్ పరీక్ష లేదా ASTM D4970 మార్టిండేల్ పరీక్షను అభ్యర్థించవచ్చు. పద్ధతి, పరీక్ష వ్యవధి మరియు కనీస గ్రేడ్ను శాంప్లింగ్కు ముందు టెక్ ప్యాక్లో రాయాలి.
షీయరింగ్, ఎంజైమ్ ట్రీట్మెంట్ లేదా ఉపరితల ఫినిషింగ్ వంటి యాంటీ-పిల్లింగ్ ట్రీట్మెంట్లు సాధారణంగా కటింగ్ లేదా షిప్మెంట్కు ముందు ఫ్యాబ్రిక్ ఫినిషింగ్ దశలో నిర్వహించబడతాయి. వాటిని డెలివరీ తర్వాత పరిష్కారంగా పరిగణించకూడదు. బ్రాండ్లు శాంప్లింగ్ సమయంలో ఫినిషింగ్ మార్గాన్ని నిర్ధారించుకోవాలి మరియు గ్రేజ్ ఫ్యాబ్రిక్ లేదా పూర్తికాని ఫ్యాబ్రిక్పై మాత్రమే కాకుండా పూర్తయిన ఫ్యాబ్రిక్ నాణ్యతపై పరీక్షా ఫలితాలను అభ్యర్థించాలి.
Runtang Textile యూరప్, ఉత్తర అమెరికా మరియు ఆస్ట్రేలియాలోని అప్పారెల్ బ్రాండ్ల కోసం ఫ్లీస్, జెర్సీ మరియు పైల్ నిట్ ఫాబ్రిక్లను తయారు చేస్తుంది. మీ తదుపరి కలెక్షన్కు ఫాబ్రిక్ పిల్లింగ్ నాణ్యత ఆందోళన కలిగిస్తే, పిల్లింగ్ పరీక్ష నివేదికతో శాంపిల్ను అభ్యర్థించండి, లేదా బల్క్ ఉత్పత్తి ఆమోదం ముందు నిర్మాణం మరియు ఫినిషింగ్ ఎంపికలను చర్చించడానికి కోట్ పొందండి .
 ఫాబ్రిక్ గైడ్
టీ-షర్టుల కోసం స్లబ్ నిట్ ఫాబ్రిక్: నూలు ఆకృతి, GSM ఎంపికలు మరియు ప్రింట్ అనుకూలత
మరింత చదవండి సోర్సింగ్ గైడ్
స్వెటర్లకు ఉత్తమ ఫ్యాబ్రిక్లు: బల్క్ ఉత్పత్తి కోసం కేబుల్, జాకార్డ్ మరియు పర్ల్ నిట్ పోలిక
మరింత చదవండి పరిశ్రమ అంతర్దృష్టులు
జాకార్డ్ నిట్ ఫాబ్రిక్ కొనుగోలు చేసేటప్పుడు మీరు ఏమి ఆలోచించాలి
మరింత చదవండి ఫాబ్రిక్ గైడ్
క్రీడా దుస్తుల కోసం బర్డ్స్ ఐ నిట్: గాలి పీల్చుకునే నిర్మాణం, పోలో వినియోగం మరియు స్పెక్ షీట్ తనిఖీలు
మరింత చదవండి ఫాబ్రిక్
స్పాండెక్స్ బ్లెండెడ్ ఫాబ్రిక్: అధిక సాగుదల మరియు సౌకర్యంలో అత్యుత్తమం
మరింత చదవండి