2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా
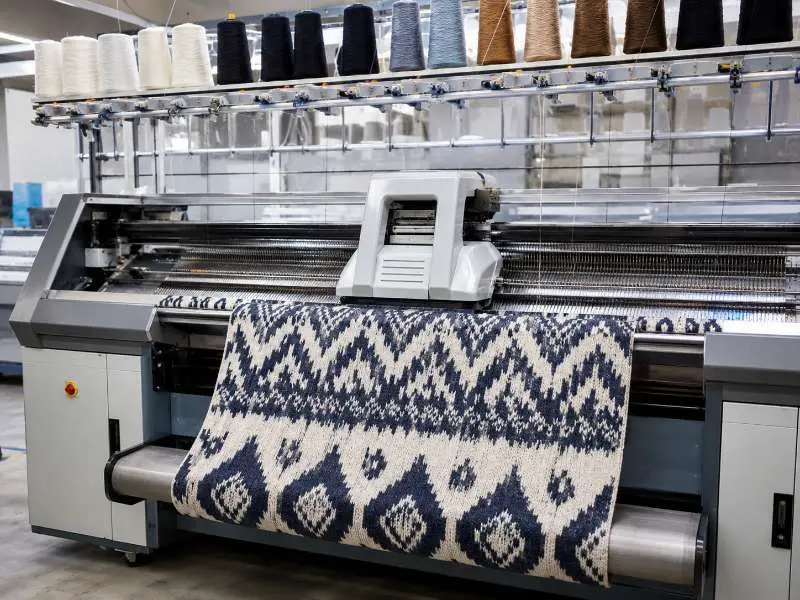
2009 నుండి నిట్ ఫాబ్రిక్ తయారీదారు · చైనా

ముఖ్యమైన సోర్సింగ్ అంశాలు
నిట్ జాక్వర్డ్ బ్రీఫ్లు మరియు నేత జాక్వర్డ్ బ్రీఫ్లు పరస్పరం మార్చుకోగలిగినవి కావు: లూప్ నిర్మాణం సాగుదలను ఇస్తుంది కానీ సూక్ష్మ రిపీట్ కచ్చితత్వాన్ని పరిమితం చేస్తుంది — నేత నుండి నిట్కు మారే బ్రాండ్లు అభివృద్ధి ప్రారంభానికి ముందే రిపీట్ అంచనాలను సర్దుబాటు చేసుకోవాలి.
స్క్రీన్పై కచ్చితంగా కనిపించే జాక్వర్డ్ ప్యాటర్న్ కూడా రిపీట్ సైజు, నూలు దిశ మరియు రంగుల సంఖ్యను అస్పష్టంగా ఉంచితే నివారించగల శాంప్లింగ్ రౌండ్లను ప్రేరేపించవచ్చు. ఇవి కేవలం డిజైన్ ఎంపికలు మాత్రమే కావు. అభివృద్ధి ప్రారంభానికి ముందే నిర్ధారించాల్సిన ఉత్పత్తి ఇన్పుట్లు.
జాక్వర్డ్ ప్యాటర్న్లోని రిపీట్ యూనిట్ — ఫ్యాబ్రిక్ అంతటా టైల్ అయ్యే అతి చిన్న డిజైన్ మాడ్యూల్ — దృశ్య లయను మాత్రమే కాదు, చాలా ఎక్కువ నిర్ణయిస్తుంది. నిట్ జాక్వర్డ్లో ప్రతి రిపీట్ సరిహద్దు మెషిన్ ఫ్లోట్ నూలులను నిర్వహించాల్సిన బిందువు: మోటిఫ్ ప్రాంతాల మధ్య ఫ్యాబ్రిక్ వెనుక భాగం గుండా వెళ్ళే నిట్ చేయని దారాలు. పొడవైన ఫ్లోట్లు కట్-అండ్-స్యూలో చిక్కుకోవడం ప్రమాదాన్ని పెంచుతాయి మరియు తుది ఫ్యాబ్రిక్ హ్యాండ్ ఫీల్ను ప్రభావితం చేయవచ్చు. దట్టంగా టైల్ అయ్యే చిన్న రిపీట్లు కఠినమైన సూది క్రమాన్ని అవసరం చేస్తాయి మరియు వరుసకు ఆచరణాత్మకంగా ఉపయోగించగల రంగుల సంఖ్యను పరిమితం చేయవచ్చు.
బ్రాండ్లకు ఆచరణాత్మక భావం ఇది: పెద్ద రిపీట్ ఉన్న జాక్వర్డ్ ప్యాటర్న్ — ఉదాహరణకు, దుస్తు భాగం అంతటా విస్తరించాలని ఉద్దేశించిన వెడల్పైన ఇంటార్సియా-శైలి మోటిఫ్ — చిన్న, దట్టమైన జ్యామితీయ టైల్ కంటే వరుసకు ఎక్కువ సూది ప్రమేయం అవసరం. రిపీట్ ఉపయోగించగల ఫ్యాబ్రిక్ వెడల్పు లేదా దుస్తు ప్యానెల్ లేఅవుట్తో బాగా సరిపోలనప్పుడు ఇది ప్రోగ్రామింగ్ సమీక్షా సమయాన్ని, మెషిన్ సెటప్ సంక్లిష్టతను మరియు మెటీరియల్ ప్లానింగ్ ఒత్తిడిని పెంచవచ్చు. ఇవి ఫ్యాక్టరీ తీసుకునే ఏకపక్ష నిర్ణయాలు కావు. అవి డిజైన్ ఫైల్లో పేర్కొన్న రిపీట్ కొలతల నుండి నేరుగా వస్తాయి.
ఇక్కడ సోర్సింగ్ చెక్పాయింట్ సాంకేతికమైనది కాదు: ఇది సంస్థాగతమైనది. రిపీట్ కొలతలు — టైల్ యొక్క అడ్డంగా వెడల్పు మరియు నిలువుగా ఎత్తు — మొదటి స్ట్రైక్-ఆఫ్ సమయంలో కనుగొనడం కాకుండా బ్రీఫ్లోనే నిర్ధారించాలి. మీ డిజైన్ బృందం సెంటీమీటర్లలో పనిచేసి, మీ ఫ్యాక్టరీ గేజ్కు సూదులలో ప్రోగ్రామ్ చేస్తే, ఆ మార్పిడి అంతరం మొదటి సవరణ చక్రానికి సాధారణ కారణం. దృశ్య ఫైల్తో పాటు అదే యూనిట్ వ్యవస్థలో వ్రాతపూర్వక రిపీట్ స్పెసిఫికేషన్ ఇస్తే, నిట్ జాక్వర్డ్ అభివృద్ధిలో అత్యంత సాధారణ ప్రారంభ దశ ఆలస్యాలలో ఒకటి తొలగిపోతుంది.
జాక్వర్డ్ ప్యాటర్న్ స్పష్టత ఎంపిక చేసిన నూలు మెషిన్ గేజ్, రిపీట్ సైజు మరియు రంగు లేఅవుట్తో ఎంత బాగా సరిపోలుతుందనే దానిపై ఆధారపడి ఉంటుంది. సన్నని నూల్లు ప్రతి నిటెడ్ లూప్ తక్కువ దృశ్య బరువు మోస్తాయి కాబట్టి స్పష్టమైన మోటిఫ్ అంచులను ఇవ్వగలవు, అయితే భారీ నూల్లు తరచుగా రంగు ప్రాంతాల మధ్య మృదువైన సరిహద్దును సృష్టిస్తాయి. చిన్న అక్షరాలు, సూక్ష్మ జ్యామితీయ మోటిఫ్లు లేదా దగ్గరగా ఉన్న రిపీట్ అంతరాల కోసం, స్ట్రైక్-ఆఫ్కు ముందే నూలు దిశను సమీక్షించాలి.
ప్రధాన నూలు ఎంపికతో పాటు రంగు అనుకూలత కూడా అంతే ముఖ్యం. 3-రంగుల లేదా 4-రంగుల జాకార్డ్ నమూనాలో, నూలులు అనుకూలమైన కౌంట్ మరియు ట్విస్ట్ పరిధిలో ఉండాలి, తద్వారా మోటిఫ్ అంచుల వద్ద టెన్షన్ స్పష్టంగా మారదు. ఎంపిక చేసిన ఫైబర్ మరియు ఫినిషింగ్ మార్గానికి అనుగుణంగా ఫ్లోట్ ప్రవర్తనను కూడా తనిఖీ చేయాలి, ఎందుకంటే ఫినిషింగ్ తర్వాత రివర్స్-సైడ్ టెన్షన్ మారవచ్చు. జాకార్డ్ నిట్ ఫాబ్రిక్ ఎంపికలను పోల్చి చూసుకునే బ్రాండ్లకు, మొదటి శాంపిల్కు ముందే నూలు ఎంపికను నిర్ధారించుకోవాలి, మోటిఫ్ వక్రీకరించినట్లు కనిపించిన తర్వాత దిద్దుకోకూడదు.
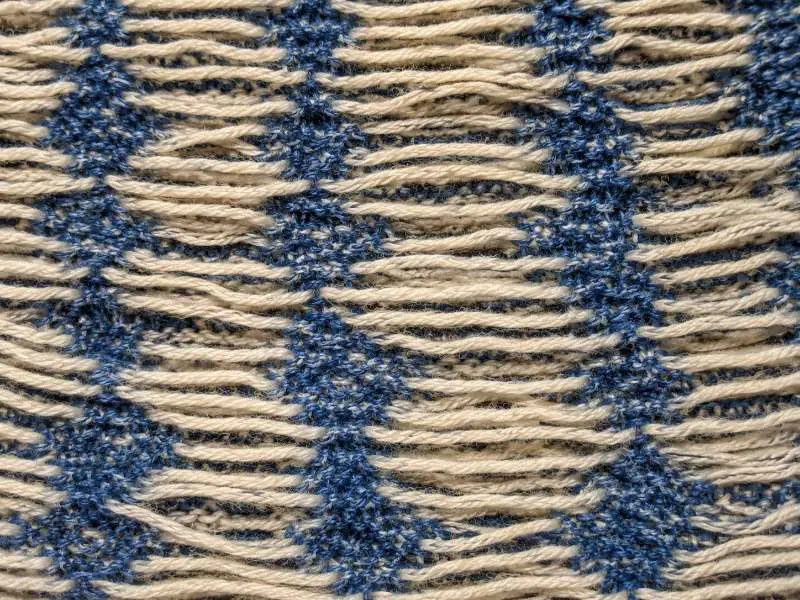
నిట్ జాకార్డ్ అభివృద్ధి ఊహించదగిన దశల క్రమాన్ని అనుసరిస్తుంది, మరియు నిర్ణయ బిందువులు ఎక్కడ ఉన్నాయో తెలిసిన తర్వాత ప్రతి దశలో నెమ్మదింపులు కూడా ఊహించదగినవే.
ఈ ప్రక్రియ డిజిటల్ డిజైన్ ఫైల్ను యంత్రం నియంత్రణ వ్యవస్థలో ప్రోగ్రామ్ చేయడంతో ప్రారంభమవుతుంది. ఫ్యాక్టరీ దృశ్య నమూనాను గేజ్ మరియు రంగు కాన్ఫిగరేషన్కు నిర్దిష్టమైన సూది-చర్య క్రమంగా మారుస్తుంది. అందుకే జాకార్డ్ నమూనాల కోసం వర్చువల్ శాంప్లింగ్ భౌతిక శాంప్లింగ్ ప్రారంభమయ్యే ముందు నమూనా నిర్మాణం, నూలు ప్రవర్తన మరియు యంత్ర ప్రోగ్రామింగ్ను స్పష్టం చేయడంలో సహాయపడగలదు. యంత్ర మార్గం మరియు శాంపిల్ పరిధిని బట్టి మొదటి భౌతిక ఉత్పత్తి సాధారణంగా స్ట్రైక్-ఆఫ్ లేదా ట్రయల్ ప్యానెల్ అవుతుంది. దృశ్య ఆమోదం జరగగల మొదటి భౌతిక సూచనా బిందువు ఇదే.
స్ట్రైక్-ఆఫ్ ఆమోదానికి బదులు సవరణ అభ్యర్థనను ప్రేరేపించే అత్యంత సాధారణ కారణాలు మూడు విభాగాల్లోకి వస్తాయి:
స్ట్రైక్-ఆఫ్ ఆమోదం తర్వాత, అభివృద్ధి ఉత్పత్తి శాంపిల్కు కొనసాగుతుంది — ఉత్పత్తి యంత్రంపై ఉత్పత్తి టెన్షన్తో తయారు చేయబడిన పూర్తి-వెడల్పు ప్యానెల్. ఇక్కడే హ్యాండ్ ఫీల్, డ్రేప్ మరియు ఫినిష్డ్ వెయిట్ సరిగ్గా మూల్యాంకనం చేయబడతాయి, ఎందుకంటే చిన్న స్ట్రైక్-ఆఫ్ శాంపిల్స్ ఫినిషింగ్ తర్వాత పూర్తి-వెడల్పు ఫాబ్రిక్ ప్రవర్తనను ఎప్పుడూ ప్రతిబింబించవు. ఈ దశలో ఆమోదం అభివృద్ధిని బల్క్ ఉత్పత్తికి అనుమతిస్తుంది. నమూనా సంక్లిష్టత మరియు రంగుల సంఖ్యను బట్టి, ఈ క్రమం వివిధ సమయాలు తీసుకోవచ్చు; 2 రంగులు మరియు చిన్న రేఖాగణిత రిపీట్ ఉన్న ప్రోగ్రామ్లు సాధారణంగా 5 రంగులు మరియు పెద్ద-స్థాయి మోటిఫ్ ఉన్న వాటి కంటే వేగంగా కదులుతాయి. ఇలాంటి అభివృద్ధి సందర్భాలలో డబుల్ నిట్ ఫాబ్రిక్ నిర్మాణం నిర్మాణాత్మక స్థిరత్వాన్ని ఎలా ప్రభావితం చేస్తుందనే దానిపై సందర్భం కోసం, ఉత్పత్తి పేజీ ఉపయోగకరమైన సూచన.
సోర్సింగ్ బృందాలకు ఆచరణాత్మక ముఖ్యాంశం: ప్రతి సవరణ రౌండ్ సమయాన్ని జోడిస్తుంది. అభివృద్ధి ప్రారంభమయ్యే ముందే బ్రీఫ్ రిపీట్ కొలతలు, నూలు స్పెసిఫికేషన్లు మరియు రంగుల సంఖ్యను నిర్ణయిస్తే, ఆ నిర్ణయాలను ఫ్యాక్టరీ వ్యాఖ్యానించడానికి వదిలేసిన దానికంటే ఫైల్ సమర్పణ నుండి బల్క్ ఆమోదం వరకు మార్గం గణనీయంగా చిన్నదవుతుంది.
వెవెన్ జాక్వార్డ్ నమూనాను నిట్ డెవలప్మెంట్లోకి తీసుకువచ్చే బ్రాండ్లు తరచుగా అదే అంచుల పదునును ఆశిస్తారు, కానీ నిర్మాణం భిన్నంగా పనిచేస్తుంది. వెవెన్ జాక్వార్డ్ వార్ప్ మరియు వెఫ్ట్ అల్లిక ద్వారా నమూనాను మోస్తుంది, అయితే నిట్ జాక్వార్డ్ ఎంచుకున్న సూదులు మరియు లూప్ ఏర్పడటం ద్వారా మోటిఫ్ను నిర్మిస్తుంది. లూప్లకు సాగతీత మరియు పార్శ్వ కదలిక ఉంటుంది కాబట్టి, సన్నని గీతలు, చిన్న అక్షరాలు మరియు పదునైన వికర్ణ అంచులు నిట్ రూపంలో మెత్తగా కనిపించవచ్చు.
సోర్సింగ్ చెక్పాయింట్ అంటే నమూనా తీసుకునే ముందు మోటిఫ్ను సమీక్షించడం. క్షితిజ సమాంతర మరియు నిలువు రేఖాగణిత నమూనాలు సాధారణంగా నిట్ జాక్వార్డ్లో మరింత స్పష్టంగా రూపాంతరం చెందుతాయి. సన్నని లిపి, ఫోటోగ్రాఫిక్ గ్రేడియంట్లు మరియు చాలా చిన్న వివరాలకు సరళీకరణ, రిపీట్ సర్దుబాటు లేదా వేరే ఉత్పత్తి మార్గం అవసరం కావచ్చు. ఒక బ్రీఫ్ ఎలా శాంప్లింగ్లోకి మారుతుందనే విస్తృత దృశ్యం కోసం, కస్టమ్ నిట్ ఫాబ్రిక్ డెవలప్మెంట్ ప్రక్రియను చూడండి.
పూర్తి జాక్వార్డ్ నమూనా బ్రీఫ్ ప్రోగ్రామింగ్ ప్రారంభమయ్యే ముందు ముఖ్యమైన ఉత్పత్తి ప్రశ్నలకు సమాధానం ఇవ్వాలి. దాన్ని చిన్నగా ఉంచండి, కానీ ఇన్పుట్లను స్పష్టంగా చేయండి:
ఈ వివరాలు ఫ్యాక్టరీ డెవలప్మెంట్ పనిని పరిమితం చేయవు. అవి ప్రోగ్రామింగ్ సమయంలో వ్యాఖ్యానాన్ని తగ్గిస్తాయి మరియు మొదటి స్ట్రైక్-ఆఫ్ కొనుగోలుదారు డిజైన్ ఉద్దేశానికి మరింత దగ్గరగా సరిపోయేలా సహాయపడతాయి.
నిట్ జాక్వార్డ్ డిజైన్లో ప్రతి అదనపు నూలు రంగు ఆ రంగు కనిపించే ప్రతి వరుసలో యంత్రం నిర్వహించాల్సిన కొత్త ఫ్లోట్ నిర్వహణ పొరను తీసుకువస్తుంది. 2-రంగుల జాక్వార్డ్ నమూనా ప్రోగ్రామింగ్ మరియు కాలిబ్రేషన్కు 5-రంగుల దానికంటే గణనీయంగా సులభం, మరియు స్ట్రైక్-ఆఫ్ తక్కువ రౌండ్లలోనే ఆమోదించబడే అవకాశం ఎక్కువ. కుదించిన డెవలప్మెంట్ టైమ్లైన్లు ఉన్న బ్రాండ్లు రంగుల సంఖ్యను ముందుగానే డిజైన్ నిర్ణయాల్లో పరిగణించాలి — ఉదాహరణకు, 5 రంగుల నుండి 3కి తగ్గించడం ప్రోగ్రామింగ్ మరియు కాలిబ్రేషన్ దశను గణనీయంగా తగ్గించగలదు. ఈ సంబంధం సరళ రేఖీయం కాదు, కానీ దిశ స్థిరంగా ఉంటుంది: తక్కువ రంగులు, తక్కువ వేరియబుల్స్, వేగవంతమైన ఆమోదాలు.
జాక్వార్డ్ నమూనాలను సర్క్యులర్ మరియు ఫ్లాట్ నిటింగ్ యంత్రాలు రెండింటిపైనా అమలు చేయవచ్చు, మరియు ఎంపిక సాధారణంగా జాక్వార్డ్ అవసరం ద్వారా కాకుండా తుది వినియోగ నిర్మాణం ద్వారా నిర్ణయించబడుతుంది. సర్క్యులర్ నిట్ జాక్వార్డ్ జెర్సీ ఆధారిత ప్రోగ్రామ్లకు అనుకూలం — ట్యూబ్ తెరిచి చదునుగా పరచే కట్-అండ్-సీన్ దుస్తులు. ఫ్లాట్ నిట్ జాక్వార్డ్ స్వెటర్ల వంటి ఫుల్-ఫ్యాషన్డ్ నిట్వేర్లో సాధారణం, ఇక్కడ ప్యానెల్ ఆకారానికి అనుగుణంగా నిట్ చేయబడుతుంది. డిజైన్ ఫైల్ అవసరాలు రెండు యంత్ర రకాల మధ్య భిన్నంగా ఉంటాయి, కాబట్టి బ్రీఫ్ ఏ ఉత్పత్తి మార్గం ఉద్దేశించబడిందో తెలపాలి. ఒక యంత్ర రకంపై పనిచేసే డిజైన్ మరొక దానిపై నడపడానికి ముందు సర్దుబాటు అవసరం కావచ్చు.
స్ట్రక్చర్డ్ నిట్వేర్ మరియు నమూనాల జెర్సీని సోర్సింగ్ చేసే అపారెల్ బ్రాండ్ల కోసం Runtang Textile జాక్వార్డ్ నిట్ ఫాబ్రిక్ను ఉత్పత్తి చేస్తుంది. మీ దగ్గర డిజైన్ ఫైల్ లేదా ప్రారంభ దశ బ్రీఫ్ ఉంటే, డెవలప్మెంట్ సమీక్షను ప్రారంభించడానికి నమూనా కోరండి లేదా కొటేషన్ పొందండి.
 పరిశ్రమ అంతర్దృష్టులు
రిబ్ స్టిచ్ నిట్ ఫాబ్రిక్ సంరక్షణకు 7 చిట్కాలు
మరింత చదవండి సోర్సింగ్ గైడ్
అపారెల్ బ్రాండ్ ఫాబ్రిక్ సోర్సింగ్ వర్క్ఫ్లో: టెక్ ప్యాక్ నుండి బల్క్ ఆమోదం వరకు
మరింత చదవండి ఫాబ్రిక్
ఫ్రెంచ్ టెర్రీ vs. సాధారణ టెర్రీ: తేడా ఏమిటి?
మరింత చదవండి సోర్సింగ్ గైడ్
యోగా మరియు పైలేట్స్ వేర్ కోసం ఫాబ్రిక్: రికవరీ, మృదుత్వం మరియు బల్క్ స్ట్రెచ్ ప్రవర్తన
మరింత చదవండి సోర్సింగ్ గైడ్
వాఫిల్ నిట్ ఫాబ్రిక్ నిర్మాణం: సోర్సింగ్ ఖర్చును ఏది నిర్ణయిస్తుంది
మరింత చదవండి