Tillverkare av stickat tyg sedan 2009 · Kina
Tillverkare av stickat tyg sedan 2009 · Kina

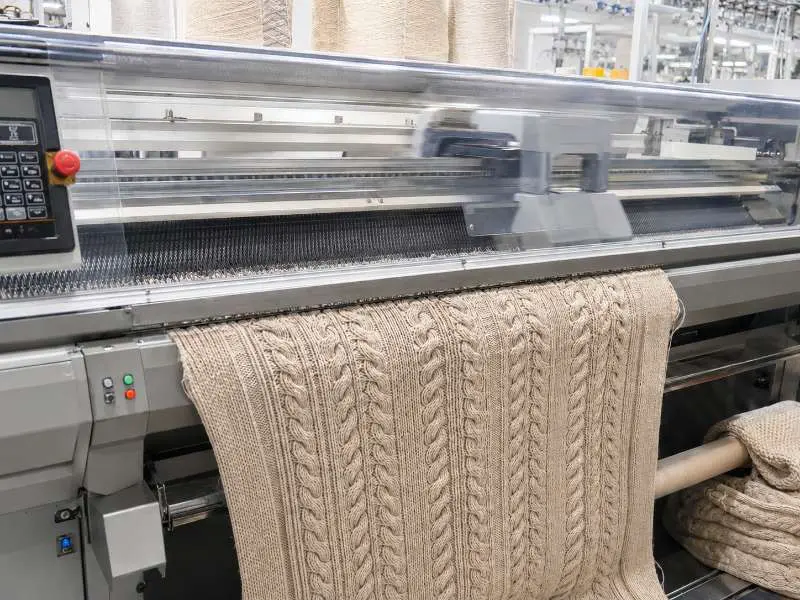
Utvecklingen av kabelstickat tyg stöter ofta på problem innan bulkproduktionen börjar. Om maskintäthet, rapportbredd och intagning inte kontrolleras i skedet med det tekniska provet kan designen behöva extra provrundor innan den kan gå vidare till bulk. För sourcingteam bör dessa variabler bekräftas innan den första provförfrågan läggs.
Maskintäthet, mätt i nålar per tum på en flatstickmaskin, är en av de första variablerna som formar kabeldefinitionen, tygets vikt och panstabiliteten i kabelstickat tyg. Lägre maskintätheter, som 5GG till 7GG, kan hantera grövre garner och ge mer synlig kabelrelief för tjockt stickat plagg. Högre maskintätheter, som 10GG till 14GG, kräver vanligtvis finare garner och ger mer kompakta kabelpaneler. Det slutliga resultatet beror fortfarande på garntjocklek, masktäthet och finishing, så maskintätheten bör bekräftas med ett utvecklingsprov och inte väljas enbart utifrån en referensbild.
Sambandet mellan maskintäthet och tygets vikt är inte linjärt, och det är inte heller fast: GSM kan variera beroende på konstruktion, garntvinn och masktäthet, så varje viktmål bör bekräftas jämfört med ett tygprov i stället för att härledas enbart från maskintätheten. Som en riktgivande vägledning tenderar dock lägre maskintätheter i kabelstickat tyg att ge tyngre färdiga vikter som lämpar sig för ytterplagg och strukturerat stickat, medan högre maskintätheter ger lättare alternativ som passar bättre för lagerplagg och kollektioner för mellansäsong.
För utvecklingsändamål måste valet av maskintäthet bekräftas innan tech pack lämnas in. Att ändra maskintäthet efter det första provet innebär att maskininställningen måste göras om, garnförbrukningen beräknas på nytt och i de flesta fall ett nytt prov tas fram från grunden. Beslutet ligger före allt annat.
En design av kabelstickat tyg byggs upp av återkommande panelenheter. Varje kabelpanel upptar ett fast antal nålar – rapportbredden. Det totala antalet rapporter över tyget måste fördelas jämnt över maskinens användbara nålantal, annars kan designen inte produceras symmetriskt. Om rapporten inte delas jämnt finns alternativen att justera panelens maskantal, ändra antalet rapporter eller ändra målbredden på tyget. Ingen av dessa justeringar är enkel när provtagningen väl har börjat.
Felaktig rapport är en vanlig anledning till att kabelprov behöver revideras. En design kan se balanserad ut i en skiss eller CAD-fil men ändå inte kunna fogas korrekt vid den avsedda bredden om rapportbredden inte matchar maskininställningen. Även den vertikala rapporten spelar roll: ju fler varv som krävs för att slutföra en kabelkorsningscykel, desto längre provlängd behövs innan hela strukturen kan utvärderas. För komplexa kabellayouter bör produktionsteamet bekräfta både horisontella och vertikala rapporter före provtagning, på samma sätt som rapportens placering måste kontrolleras vid utveckling av jacquardstickat tyg innan bulkproduktion.
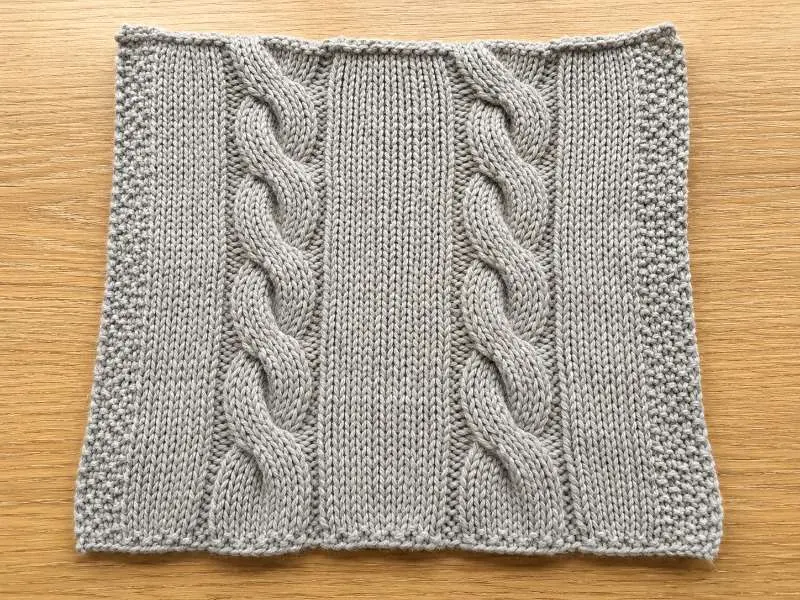
Kabelstickat tyg har en strukturell egenskap som direkt påverkar bulkklippning och avkastningsplanering: det drar in sig. Kabelkorsningsmaskan drar intilliggande öglor i sidled inåt, vilket minskar tygets vilobredd jämfört med en slät stickad struktur som produceras på samma maskin med samma maskintäthet. Ju fler kablar per breddenhet och ju tätare korsningsintervall, desto mer uttalad blir intagningseffekten.
Det innebär att bredden som mäts på en färdig panel i stickat flätmönster blir smalare än bredden på en motsvarande panel i slät single jersey som stickas på samma maskin. Utvecklingsteam som inte tar hänsyn till intaget när de skriver breddspecifikationen i tech pack får ett första prov som verkar för smalt, trots att maskinen var korrekt inställd.
För att kompensera för intaget krävs en extra breddmarginal i maskininställningen, där det exakta värdet beror på flätdensitet, korsningsfrekvens och garnets elasticitet. Siffran varierar beroende på konstruktion och bör bekräftas med produktionsteamet för varje design — den är inte en universell konstant som kan tillämpas på olika flätmönster. I bulkproduktion påverkar intaget även tygutbytet per rulle och bör därför räknas in i råmaterialberäkningen innan kvantiteten för bulkproduktion beställs.
Utöver maskintäthet och mönsterupprepning avgör flera produktionsrelaterade begränsningar om en design av stickat flätmönster kan reproduceras konsekvent genom en bulkproduktion. Dessa bör bekräftas i steget med tekniskt prov — inte efter bulkgodkännande. För referens kring hur maskintäthet och sticktäthet samspelar i hela specifikationen beskrivs maskintäthet och sticktäthet för stickat flätmönster i detalj i motsvarande tygguide.
Panelinriktning i cut-and-sew-produktion kräver att flätpaneler vid sömmar placeras så att flätmönstrets upprepning blir visuellt sammanhängande över skarven. Detta ställer krav på inriktningstolerans vid skärning som inte finns för slät single jersey eller interlock. Om tech pack inte anger flätinriktning vid sömmar kommer kvalitetskontrollen på plagg nivå sannolikt att flagga felinriktning som en defekt vid förproduktionsgodkännande. Inriktningsspecifikationen måste skrivas in innan provet för sömnad skärs.
Garnets tvistriktning kan fortfarande påverka den visuella balansen i stickat flätmönster, särskilt i strukturer där flätornas relief, ytans skevhet och återhämtning syns efter efterbehandling. Själva riktningen på flätkorsningarna bör dock styras genom det godkända mönstret och maskininställningen. För konsekvens vid återbeställning bör den godkända garnspecifikationen, flätriktningen, maskintätheten, mönsterbredden och efterbehandlingsvägen alla dokumenteras i produktionsprotokollet.
Krympbeteendet i stickat flätmönster är också konstruktionsberoende och bör inte antas enbart utifrån fiberinnehållet. Flätstrukturer relaxerar annorlunda än släta strukturer efter efterbehandling, och graden av relaxering påverkar panelens slutliga mått. Ett krymptest efter tvätt på det tekniska provet är rätt riktmärke för bulktoleranser — inte en generisk krympuppskattning på fibernivå.
På Runtang Textile kan utveckling av stickat flätmönster granskas från val av maskintäthet via bekräftelse av mönsterupprepning till godkänd bulksampling. Vårt team i Foshan stöder skräddarsydd stickad utveckling för klädvarumärken, med MOQ för skräddarsydda solida färger från 200 kg per färg och skräddarsydda utvecklingsordrar från 1 000 kg. Det gör stickat flätmönster lämpligt för varumärken som behöver kontrollerade samplingsprotokoll innan de lägger säsongsvisa bulkordrar.
Valet av maskintäthet beror på vilken vikt och flätdefinition som krävs. Lägre maskintätheter (cirka 5GG till 7GG) används vanligtvis för tunga flätkonstruktioner med tydlig struktur, medan mellanliggande maskintätheter (cirka 10GG till 12GG) är lämpligare för lättare eller finare flätpaneler. Rätt maskintäthet för en specifik design bör bekräftas mot ett utvecklingsprov — maskintätheten kan inte tillförlitligt härledas enbart från en referensbild. Om du har ett referenstyg eller en målvikt, dela det med utvecklingsteamet innan tech pack färdigställs.
Före bulkproduktion bör den godkända dokumentationen omfatta maskintäthet, garnspecifikation, mönsterbredd, flätans riktning, färdig bredd, krympningsresultat och status för färggodkännande. Om certifierat garn eller återvunnet garn efterfrågas bör även dokument för materialpåståenden bekräftas under provtagningen. Textile Exchange-standarder kan användas som referens för spårbarhet i leveranskedjan och krav på materialpåståenden i program för ansvarsfullt inköp.
Arbetar du med en utvecklingsbrief för stickat flättyg? Dela din målmaskintäthet, mönsterreferens och breddspecifikation med vårt utvecklingsteam. Vi granskar tech packs före provtagning för att identifiera mönsterlogik och intryckningsproblem innan de kostar en provtagningsomgång. Begär ett prov eller få en offert för att komma igång.
 Tyg guide
Pointelle-stickat tyg: stabilitet i genombruten struktur, garnval och vad du bör kontrollera före bulksampling
LÄS MER Branschinsikter
6 skäl att välja stickat fleece av bomull och polyester
LÄS MER Branschinsikter
4 typer av stickade tyger för kläder
LÄS MER Tekniskt kunnande
Elasticitet och återhämtning i stickat tyg: elastanhalt, struktur och specifikationer för bulkproduktionsgodkännande
LÄS MER Tekniskt kunnande
Stickade tyger kontra vävda tyger: en heltäckande jämförelse
LÄS MER