Prodhues i pëlhurave të thurura që nga viti 2009 · Kinë

Prodhues i pëlhurave të thurura që nga viti 2009 · Kinë

Një fabrikë shënon 24G ose 28G në fletën e specifikimeve dhe shumica e ekipeve të prokurimit vazhdojnë tutje. Por ky numër nuk është një detaj i vogël teknik — ai mund të përcaktojë nëse pëlhura e përfunduar përputhet me referencën tuaj të ndjesë në dorë, nëse objektivi i GSM është realist dhe nëse prodhimi me shumicë mbetet afër mostrës së miratuar. Kjo është ajo që duhet të kontrolloni përpara miratimit.
Numri i gjilpërave — i shprehur si gjilpëra për inç (NPI) — përshkruan sa gjilpëra vendosen në cilindrin ose në shtratin e një makine thurjeje brenda një inçi linear. Një numër më i lartë gjilpërash do të thotë që gjilpërat janë të vendosura më afër njëra-tjetrës; një numër më i ulët do të thotë hapësirë më e gjerë midis gjilpërave.
Për makinat rrethore të thurjes që përdoren në prodhimin standard të pëlhurës së thurur, numri i gjilpërave varion gjerësisht nga vlera njëshifrore për struktura më të rënda deri në 40 gjilpëra e më shumë për konstruksione me fije të imët. CottonWorks vëren se thurjet standarde zakonisht bien në intervalin 20–44 gjilpëra, ndërsa konstruksionet me gjilpëra të imëta shtrihen edhe më tej në varësi të fibrit dhe aplikimit.
Ajo që numri i gjilpërave nuk ju tregon drejtpërdrejt është pesha përfundimtare e pëlhurës ose përbërja e fibrit — këto përcaktohen nga fija, konstruksioni, gjatësia e thurjes dhe përpunimi përfundimtar. Ajo që ai përcakton është kuadri i hapësirës midis gjilpërave: sa afër mund të formojnë gjilpërat sythe, çfarë intervali të numrit të fijeve mund të përballojë makina dhe sa e imët ose e hapur mund të bëhet realisht struktura e pëlhurës. Nga këndvështrimi i prokurimit, numri i gjilpërave është një kufizim i makinës, jo një variabël që fabrika juaj mund ta rregullojë lirisht nga një vënie në punë në tjetrën.
Karakteri prekës i një pëlhure të thurur — nëse duket e lëmuar dhe e rafinuar apo me teksturë dhe e hapur — ndikohet fuqishëm nga densiteti i thurjes, dhe numri i gjilpërave është një nga cilësimet kryesore të makinës që qëndron pas këtij densiteti.
Në makinat me më shumë gjilpëra, më shumë gjilpëra për inç do të thotë më shumë sythe të ndërlidhura në të njëjtën sipërfaqe. Rezultati është një konstruksion më i dendur: teksturë sipërfaqësore më e imët, faqe më e sheshtë dhe një ndjesi në dorë që anon drejt të lëmuarit dhe të kontrolluarit. Ky është prodhimi tipik për xhersin e thjeshtë të strukturar dhe interlock-un që përdoren në veshje të puthitura dhe shtresa bazë.
Në makinat me më pak gjilpëra, hapësira më e gjerë midis gjilpërave krijon një strukturë sythe më të hapur. Sipërfaqja e pëlhurës ka teksturë më të dukshme, ajrosje më të madhe dhe një ndjesi në dorë që duket më e butë dhe më e relaksuar — në varësi të fijes. Kjo është e zakonshme në konstruksionet e thurjes me brinjë dhe në disa struktura fleece.
Implikimi për prokurimin është i drejtpërdrejtë: nëse kërkesa juaj kërkon një sipërfaqe xhersi të lëmuar dhe të sheshtë, por numri i gjilpërave i ofertuar është më i përshtatshëm për një konstruksion të hapur dhe me teksturë, mostra mund të jetë tashmë strukturalisht e papërputhur. Zgjedhja e fijes dhe përpunimi përfundimtar mund të rregullojnë ndjesinë përfundimtare në dorë, por zakonisht nuk mund të anashkalojnë plotësisht një mospërputhje të numrit të gjilpërave. Konfirmimi i numrit të gjilpërave në fazën e marrjes së mostrave — dhe pyetja nëse prodhimi me shumicë do të përdorë të njëjtin specifikim makine — është një nga mënyrat më të qarta për të zvogëluar variacionin e ndjesë në dorë midis miratimit të mostrës dhe dorëzimit.

Numri i gjilpërave dhe GSM janë të lidhur, por nuk janë një konvertim një-me-një. Numri i gjilpërave i makinës kufizon intervalin e numrit të fijeve që fabrika mund të punojë, ndërsa gjatësia e thurjes, konstruksioni dhe përpunimi përfundimtar vazhdojnë të ndikojnë në peshën përfundimtare të pëlhurës. Për blerësit, kjo do të thotë që një numër gjilpërash i ofertuar duhet gjithmonë të kontrollohet së bashku me numrin e fijeve dhe GSM-në objektiv, jo të shqyrtohet si një detaj teknik i veçantë.
Makineritë me numër më të lartë gjilpërash ndërtohen për të përpunuar fije me numërim më të imët. Fijet më të imta priren të prodhojnë pesha pëlhure më të lehta kur të gjitha variablat e tjera të ndërtimit mbahen konstante. Makineritë me numër më të ulët gjilpërash përballojnë fije më të rënda e më të trasha që mund të japin rezultate më të larta në GSM. Ky është një raport drejtimi — diapazoni specifik i GSM që arrihet në çdo makinë do të varet nga ndërtimi, gjatësia e lakut dhe përpunimi përfundimtar, të cilat ndryshojnë midis fabrikave dhe serive të prodhimit.
Për blerësit, kjo krijon një pikë kontrolli praktike: nëse një brief zhvillimi përcakton një GSM të synuar që qëndron jashtë asaj që një kombinim i caktuar numri gjilpërash dhe numërimi i fijeve mund të prodhojë realisht, fabrika ose duhet të rregullojë variablat e ndërtimit (që mund të ndikojnë në ndjesinë në dorë), ose specifikimi duhet të rishikohet përpara se të priten mostrat. Ngritja e kësaj pyetjeje përpara se të porositet mostra e parë — jo pas tre raundeve refuzimesh — kursen kohë të konsiderueshme dorëzimi.
Fushat përkatëse për t'u konfirmuar me kontaktin tuaj në fabrikë janë: numri i gjilpërave të makinës, diapazoni i synuar i numërimit të fijeve dhe GSM-ja e pritshme në ndërtimin e synuar. Nëse këto tre të dhëna janë konsistente, mostra ka një mundësi të arsyeshme për të përmbushur specifikimin e peshës. Nëse ato nuk përputhen, asnjë rregullim përpunimi përfundimtar nuk do ta mbyllë hendekun. Për zhvillimet e pëlhurës së thurur xhersi në veçanti, objektivat e GSM mund të ndryshojnë ndjeshëm sipas përdorimit përfundimtar — stilet e lehta për bluza verore funksionojnë sipas një logjike krejt të ndryshme numri gjilpërash dhe fijesh sesa xhersi më i rëndë që përdoret në veshjet e brendshme të veshjeve të jashtme me strukturë.
Numri i gjilpërave mund të ndikojë në planifikimin e prodhimit, por nuk duhet trajtuar si i vetmi faktor i shpejtësisë. Prodhimi aktual varet nga lloji i makinës, diametri i cilindrit, numri i ushqyesve aktivë, sjellja e fijeve, gjatësia e thurjes dhe niveli i tolerancës që kërkon porosia. Një zhvillim xhersi me numër të imët gjilpërash mund të kërkojë monitorim më të rreptë, ndërsa një porosi më e rëndë me brinjë ose interlock mund të kufizohet nga disponueshmëria e fijeve ose ndarja e makinerive, e jo vetëm nga numri i gjilpërave.
Për ekipet e prokurimit, pyetja praktike nuk është thjesht “cili numër gjilpërash është më i shpejtë?” Pyetni nëse porosia me shumicë do të prodhohet në të njëjtin numër gjilpërash si mostra e miratuar, nëse fija është tashmë e disponueshme dhe nëse vendi i makinës është i rezervuar. Këto kontrolle i bëjnë angazhimet për kohën e dorëzimit më të besueshme sesa një vlerësim i përgjithshëm i shpejtësisë së prodhimit.
Numri i gjilpërave nuk funksionon i izoluar nga lloji i makinës. Dy kategoritë kryesore të makinerive që përdoren në prodhimin e pëlhurës së thurur — makineritë rrethore dhe makinat me shtrat të sheshtë (thurje e sheshtë) — kanë diapazone të ndryshme numri gjilpërash, prodhim të ndryshëm dhe aftësi të ndryshme për pëlhurën.
Makineritë rrethore janë platforma kryesore për prodhimin e pëlhurës së thurur me volum të lartë: xhersi, interlock, brinjë dhe variantet e tyre. Ato punojnë vazhdimisht dhe janë të përshtatshme për prodhim pëlhure me shumicë. Diapazonet e numrit të gjilpërave në makineritë rrethore shtrihen nga ndërtimet e trasha për thurje të rëndë deri te konfigurimet me numër të imët gjilpërash për pëlhura të lehta me sipërfaqe të lëmuar.
Makinat me shtrat të sheshtë, nga ana tjetër, përdoren shpesh për panele të formësuara veshjesh, struktura pulovrash, jakë dhe punime dekorative thurjeje. Shumë prej këtyre zhvillimeve përdorin konfigurime me numër më të trashë gjilpërash sesa prodhimi i xhersit të imët rrethor, por numri i saktë i gjilpërave varet ende nga modeli i makinës, numërimi i fijeve dhe dizajni i thurjes.
Për pjesën më të madhe të furnizimit me pëlhurë të thurur — përfshirë pëlhurë të thurur me brinjë, pëlhurë të thurur interlock dhe xhersin standard — makinat rrethore janë platforma përkatëse, dhe zgjedhja e matësit brenda kësaj platforme përcakton karakterin e pëlhurës. Të kuptuarit e dallimit midis llojeve të makinave parandalon pritshmëritë e gabuara kur shqyrtohen deklaratat e aftësive të fabrikës. Për një vështrim më të thellë se si prodhimi rrethor dhe ai me thurje të sheshtë ndryshojnë në prodhim dhe aplikim, shihni përmbledhjen tonë mbi prodhimi me thurje rrethore kundrejt thurjes së sheshtë.
Po — dhe është një nga burimet më të zakonshme të mospërputhjes së ndjesi në dorë midis një mostre të miratuar dhe dorëzimit me shumicë. Nëse porosia me shumicë përpunohet në një makinë me matës të ndryshëm nga mostra, dendësia e sytheve ndryshon, gjë që mund të ndryshojë teksturën e sipërfaqes, peshën dhe rënien e pëlhurës, edhe kur përdoret i njëjti fije. Gjithmonë konfirmoni me fabrikën tuaj se porosia me shumicë do të përpunohet me të njëjtin specifikim matësi si mostra e miratuar.
Gamet e matësit ndryshojnë midis fabrikave dhe objektivave të ndërtimit, prandaj numrat specifikë duhet të konfirmohen në fazën e marrjes së mostrave. Si referencë orientuese: ndërtimet më të imta të xhersit dhe interlock për veshje të përshtatura priren të përpunohen në makina rrethore me matës më të lartë, ndërsa ndërtimet me brinjë dhe xhersi më i rëndë mund të përpunohen në konfigurime me matës më të ulët, në varësi të numrit të fijes dhe GSM-së së synuar. Kontakti juaj në fabrikë duhet të jetë në gjendje të konfirmojë matësin e makinës që përdoret për çdo ndërtim të ofertuar.
Runtang Textile prodhon pëlhura xhersi, interlock dhe thurje me brinjë në një gamë specifikimesh matësi për markat e veshjeve në Evropë, Amerikën e Veriut dhe Australi. Kërkoni një mostër ose merrni një ofertë për të nisur procesin tuaj të furnizimit.
 Njohuri nga Prodhuesi
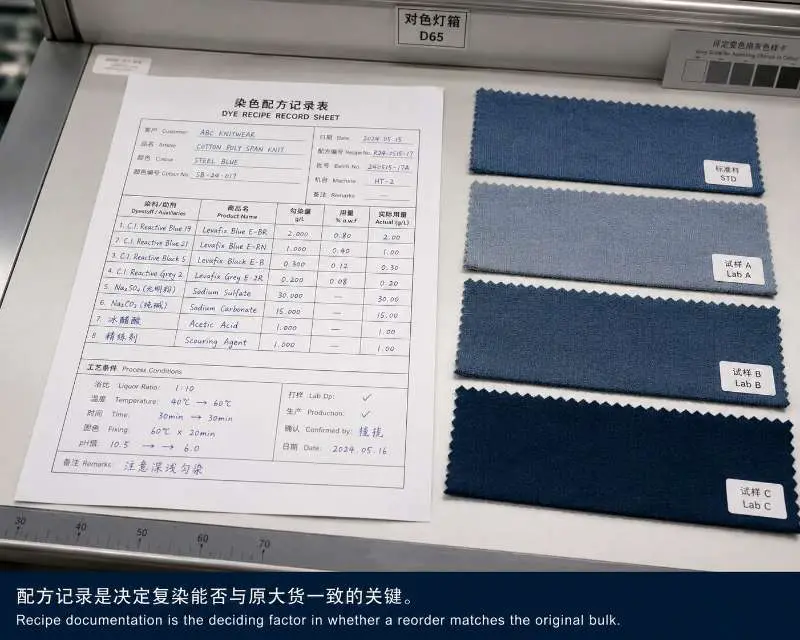
Pse pëlhura me ngjyrim të personalizuar dështon në porositë e përsëritura — dhe çfarë duhet të rregullojnë blerësit e pëlhurave të thurura
LEXO MË SHUMË Udhëzues Burimi
Pëlhura më e mirë për këmisha polo: pique, bird's eye dhe xhersi të krahasuara për blerësit e markave
LEXO MË SHUMË Pëlhurë
Njohja e pëlhurave përmes testit të djegies së pëlhurës
LEXO MË SHUMË Qëndrueshmëria
Verifikoni para se të porosisni: kontrollet e gjurmueshmërisë së tekstileve për blerësit e veshjeve të thurura
LEXO MË SHUMË Njohuri Teknike
Pëlhurat e thurura kundrejt pëlhurave të endura: një krahasim gjithëpërfshirës
LEXO MË SHUMË