Prodhues i pëlhurave të thurura që nga viti 2009 · Kinë

Prodhues i pëlhurave të thurura që nga viti 2009 · Kinë

Shumica e porosive të pëlhurës së thurur dalin jashtë shinave përpara se të nisë prodhimi. Objektiva të paqarta GSM, kontrolle tkurrjeje të anashkaluara dhe raunde të pazgjidhura mostrash ngjyre janë shkaktarët e vërtetë. Ky udhëzues përshkruan rrjedhën e punës për furnizimin me pëlhurë që përdorin ekipet e blerjes në markat e veshjeve për të mbyllur këtë hendek: nga shkrimi i një skede specifikimesh mbi të cilën një fabrikë e pëlhurës së thurur mund të veprojë, deri te miratimi i prodhimit me shumicë përpara se të nisë prodhimi.
Përgjigje e shpejtë: rrjedha e punës për furnizimin me pëlhurë të thurur në një vështrim
Një proces i besueshëm furnizimi me pëlhurë për veshjet e thurura kalon nëpër pesë pika vendimmarrjeje:
Çdo pikë kap një kategori të ndryshme problemi. Kaloja e njërës e zhvendos problemin në prerje dhe qepje, ku rregullimi i tij kushton shumëfish më tepër.
Pika më e zakonshme e dështimit në furnizimin me pëlhurë të thurur nuk është një fabrikë e dobët — është një kërkesë e paplotë. Kur një ekip blerjeje dërgon një kërkesë të paqartë ("xhersi pambuku, peshë mesatare, për bluza"), ajo që merr mbrapsht është një përzgjedhje mostrash, jo një konfirmim furnizimi. Fabrika po hamendëson se çfarë i nevojitet vërtet markës, dhe marka po i vlerëson mostrat sipas kritereve që nuk i ka shkruar ende.
Ky cikël — kërkesë, mostër, kundërkërkesë — mund të shtojë kohë shtesë për marrjen e mostrave dhe ta shtyjë miratimin e ngjyrës më afër afatit të prodhimit me shumicë. Për programet sezonale me data të fiksuara të lançimit, ky nuk është thjesht një çështje planifikimi; mund të vonojë vendimet për lançimin e produktit.
Shkaqet rrënjësore janë të njëjta për shumicën e markave që hyjnë për herë të parë në furnizimin me pëlhurë të thurur ose që zgjerohen në kategori të reja:
Asnjë prej këtyre nuk është vendim dizajni. Ato janë vendime inxhinierike dhe i përkasin kërkesës për pëlhurën, jo bisedës për marrjen e mostrave.
Një fabrikë e pëlhurës së thurur përcakton çmimin, mostrat dhe planifikimin bazuar në çdo informacion që merr në kërkesën fillestare. Sa më i plotë dhe teknikisht specifik të jetë ky informacion, aq më i saktë do të jetë përgjigja e fabrikës — dhe aq më pak raunde rishikimi do të kërkojë procesi i furnizimit.
Dimensionet e mëposhtme të specifikimeve janë minimumi i nevojshëm për të nisur një bisedë të strukturuar për furnizimin me pëlhurë të thurur:
| Dimensioni i specifikimit | Çfarë duhet specifikuar | Pse ka rëndësi |
|---|---|---|
| Përbërja e fibrave | Fibra kryesore + fibra dytësore + % spandex, me interval tolerance ±2–3% | Përcakton ndjesinë në dorë, elasticitetin, aftësinë për lyerje dhe përshtatshmërinë për certifikim |
| objektivi GSM | Një objektiv i drejtuar me tolerancë ±10–15 GSM, jo një interval 100+ GSM | Kontrollon koston e pëlhurës, rendimentin për rrotull dhe përshtatshmërinë për përdorimin përfundimtar |
| Gjerësia e prerjes | Gjerësia minimale e prerjes në cm, bazuar në pjesën më të gjerë të prerjes sipas modelit tuaj | Ndikon drejtpërdrejt në rendimentin e pëlhurës dhe në llogaritjen e kostos për veshje |
| Lloji i konstruksionit | Xhersi i thjeshtë/interlock/thurje me brinjë/pike/etj. | Përcakton makinën e thurjes dhe MOQ-në; jo të gjitha fabrikat prodhojnë të gjitha strukturat |
| Përfundime funksionale | Listoni të gjitha përfundimet e kërkuara (krepim, kundër pushit, thithje lagështie, enzimë) | Kërkesat për përfundime ndikojnë në rrjedhën e punës në bojishte dhe në kohën e dorëzimit |
| Referenca e ngjyrës | Kodi Pantone TCX ose mostra fizike referuese | Pa këtë, raundet e miratimit të mostrës së ngjyrës rriten automatikisht |
| Kërkesat për certifikim | OEKO-TEX® Standard 100 / GRS / GOTS — konfirmoni fushëveprimin e certifikatës përpara marrjes së mostrave. | Fushëveprimi i certifikatës ndikon në prokurimin e fijeve dhe në përshtatshmërinë e fabrikës |
| Toleranca e MOQ-së | Sasia minimale e porosisë për ngjyrë dhe nëse mund të gruponi variantet e ngjyrave | Ndikon nëse fabrika mund ta pranojë fare porosinë |
Një rregull praktik: nëse një parametër në këtë listë lihet bosh, supozoni se fabrika do ta plotësojë sipas asaj që është më e lehtë për t'u prodhuar, jo sipas asaj që është më e mira për veshjen tuaj. Fleta e specifikimeve është mekanizmi kryesor i kontrollit të markës në procesin e prokurimit të pëlhurës.
Zgjedhja e konstruksionit duhet gjithashtu të konfirmohet përpara marrjes së mostrave. Për bluza më të lehta, pëlhura e thurur xhersi zakonisht shqyrtohet si opsion me thurje të vetme; për opacitet dhe qëndrueshmëri dimensionale më të mirë, pëlhura e thurur interlock shpesh është pikënisja më e sigurt. Të dyja duhet të kontrollohen sipas të njëjtave kërkesa për GSM, gjerësi, tkurrje dhe miratim ngjyre përpara porosisë me shumicë.
Për markat që operojnë me disa kategori — bluza të thurura, pjesë të poshtme, rreshtime për veshje të sipërme — ia vlen të mbahet një shabllon kryesor specifikimesh sipas kategorisë, i përditësuar pas çdo cikli prokurimi. Koha e investuar në atë shabllon kthehet në çdo sezon pasues.
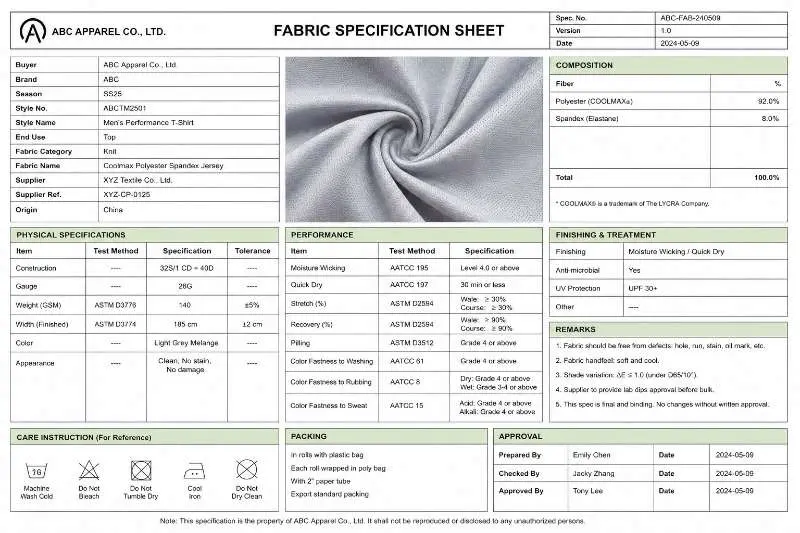
Marrja fizike e mostrave është pika ku procesi i prokurimit të pëlhurës kalon nga dokumentet në materiale. Një mostër që kalon shqyrtimin vizual nuk është një mostër që ka kaluar kualifikimin e prokurimit. Pëlhurat e thurura sillen ndryshe nga pëlhurat e endura nën tension, larje dhe prerje — dhe këto sjellje bëhen të dukshme vetëm përmes testimit.
Kontrollet e mëposhtme duhet të kryhen për çdo mostër të thurur përpara se të merret një vendim prokurimi:
| Kontrolli | Çfarë po kërkoni |
|---|---|
| Verifikimi i GSM-së | Peshoni mostrën e pëlhurës sipas metodës së testimit të rënë dakord dhe krahasojeni me objektivin e miratuar të GSM-së. |
| Qëndrueshmëria dimensionale (tkurrja) | Lani dhe thajini një mostër sipas udhëzimit të synuar të kujdesit. Shënoni një zonë testimi të matur përpara larjes dhe krahasoni rezultatin pas testimit të kujdesit. Disa konstruksione të thurura mund të tregojnë tkurrje më të lartë se pëlhurat e thurura në tezgjah, prandaj diapazoni i pranueshëm duhet të konfirmohet sipas konstruksionit, përdorimit përfundimtar dhe tolerancës së blerësit. |
| Zgjatja dhe rikuperimi | Zgjeroni mostrën deri në një përqindje të përcaktuar shtrirjeje në drejtimet e rreshtave dhe kolonave, mbajeni, lëshojeni. Matni rikuperimin sipas metodës së testimit të rënë dakord me blerësin ose standardit të brendshëm të kontrollit të cilësisë. Rikuperimi i dobët tregon përmbajtje të pamjaftueshme spandex ose probleme me tensionin e fijes. |
| Spiraliteti (rrotullimi) | Vendoseni mostrën e larë në një sipërfaqe të sheshtë. Vëzhgoni nëse tegelet anësore përdredhen përpara. Spiraliteti përtej tolerancës së miratuar nga blerësi mund të shkaktojë përdredhje të veshjes gjatë përdorimit dhe duhet të rishikohet përpara miratimit të prodhimit me shumicë. |
| Qëndrueshmëria e ngjyrës (paraprake) | Kontrolloni nëse mostra lëshon ngjyrë kur fërkohet me një pëlhurë të bardhë (e thatë dhe e lagësht). Ky është një kontroll praktik, jo standard laboratori — testimi formal i qëndrueshmërisë së ngjyrës vjen më vonë. |
| Qëndrueshmëria e sipërfaqes | Inspektoni të gjithë panelin e mostrës për formim pushi, prerje të pabarabartë, vija gjilpërash ose vrima. Këto janë defekte prodhimi në fazën e mostrës që do të shumohen në prodhimin me shumicë. |
| Ndjesia në dorë kundrejt qëllimit të specifikimit | Krahasoni ndjesinë në dorë të mostrës me mostrën tuaj referuese. 'Më e butë se sa pritej' ose 'më e ngurtë se sa pritej' janë të dyja arsye refuzimi nëse qëllimi i specifikimit është i qartë. |
Për verifikim formal të GSM, pesha e pëlhurës duhet të kontrollohet me metodën e testimit të rënë dakord, si ASTM D3776/D3776M, e cila mbulon testimin e masës për njësi sipërfaqe për shumicën e pëlhurave. Një mostër që dështon në një ose më shumë kontrolle duhet të kthehet me komente të shkruara specifike — jo thjesht me një mesazh "ju lutemi rishikoni". Sa më i saktë të jetë reagimi, aq më shpejt raundi i ardhshëm e zgjidh çështjen.
Shumica e proceseve të furnizimit me pëlhurë të thurur kërkojnë dy deri në tre raunde mostrash për zhvillime të personalizuara. Pëlhurat standarde në magazinë nga një fabrikë me të cilën marka ka punuar më parë mund të miratohen në një raund. Planifikoni afatin kohor në përputhje me këtë.
Një shënim për metrazhin e mostrës: porositja e pëlhurës së mjaftueshme për të prerë një veshje të plotë prototip — jo thjesht një kupon laboratori — ia vlen kostoja shtesë. Testimi në shkallë veshjeje zbulon sjelljen gjatë prerjes, performancën e tegelave dhe çështjet e shtypjes që një mostër laboratori 30cm × 30cm nuk mund t'i zbulojë.
Miratimi i mostrës së ngjyrës është faza më e nënvlerësuar në mënyrë të besueshme në të gjithë afatin kohor të furnizimit me pëlhurë të thurur. Është gjithashtu faza ku origjinonin shumica e vonesave të porosive me shumicë — jo sepse fabrika është e ngadaltë, por sepse procesi i miratimit menaxhohet në mënyrë reaktive dhe jo proaktive.
Mostra e ngjyrës është një test ngjyrosjeje në shkallë të vogël mbi konstruksionin e synuar të pëlhurës, i paraqitur markës përpara se të fillojë ngjyrosja me shumicë. Funksioni i saj është të konfirmojë që fabrika e ngjyrosjes mund të arrijë objektivin e ngjyrës brenda tolerancës përpara se të angazhohet për rrotulla të plota.
Problemet strukturore që krijojnë vonesa në këtë fazë:
Brandet që e menaxhojnë mirë miratimin e mostrës së ngjyrës e trajtojnë atë si një proces paralel që zhvillohet krahas — jo pas — miratimit të mostrës. Objektivi i ngjyrës duhet të përcaktohet dhe t'i dërgohet bojaxhisë në të njëjtën kohë kur po shqyrtohet mostra strukturore. Kjo shkurton afatin e përgjithshëm të furnizimit pa kompromentuar cilësinë e asnjërit prej dy shqyrtimeve.
Për një analizë të detajuar të tolerancave të mostrës së ngjyrës, të rrjedhave të miratimit dhe të problemeve të zakonshme të ngjyrës në prodhimin me shumicë, shihni udhëzuesin tonë: Miratimi i mostrës së ngjyrës për pëlhurë të thurur: rrjedha e punës, tolerancat dhe problemet e zakonshme të ngjyrës në prodhimin me shumicë.
Inspektimi i pranimit të prodhimit me shumicë është pika e fundit e kontrollit në procesin e furnizimit me pëlhurë përpara se pëlhura të kalojë në prerje dhe qepje. Është gjithashtu pika ku brandet zbulojnë më së shpeshti se ajo që u miratua në mostër nuk përputhet me atë që u dërgua në prodhimin me shumicë — sepse të dyja u prodhuan në kushte të ndryshme.
Burimet e zakonshme të devijimit të prodhimit me shumicë nga mostra në pëlhurat e thurura:
Sekuenca e mëposhtme e inspektimit të prodhimit me shumicë i trajton këto rreziqe sipas vështirësisë së zbulimit:
| Hapi i inspektimit | Metoda |
|---|---|
| Kampionimi në fundin e rrotullës | Merrni një prerje 1–2 metra nga fundi i çdo rrotulle. Mos merrni kampion vetëm nga shtresa e jashtme — ajo mund të ketë qenë e ekspozuar ndaj dritës ose dëmtuar nga trajtimi dhe nuk përfaqëson trupin e rrotullës. |
| Shiritat e nuancës | Prisni shirita nga rrotullat përfaqësuese, qepini krah për krah dhe inspektojini nën burimin e dritës të miratuar nga blerësi. Rrotullat që duken qartësisht të ndryshme nga standardi i miratuar i prodhimit me shumicë duhet të shënohen. |
| Kontroll pikësor i GSM | Peshoni prerjet sipas një plani të rënë dakord për kampionimin e rrotullave. Krahasoni me peshën e mostrës së miratuar dhe tolerancën e porosisë së blerjes. Çdo devijim përtej tolerancës duhet të nxisë kontrollin e një numri më të gjerë rrotullash. |
| Korrelimi i tkurrjes | Lani dhe matni një prerje nga rrotullat e prodhimit me shumicë duke përdorur të njëjtin protokoll të përdorur gjatë miratimit të mostrës. Krahasoni rezultatet. Një ndryshim i rëndësishëm mund të tregojë një ndryshim në finishim — më së shumti në temperaturën ose tensionin e fiksimit me nxehtësi. |
| Inspektim vizual AQL | Inspektoni rrotullat e pëlhurës për defekte sipërfaqësore nën ndriçim të kontrolluar. Niveli i inspektimit, klasifikimi i defekteve dhe kufiri i pranueshëm i cilësisë duhet të përcaktohen në porosinë e blerjes para se të fillojë inspektimi. |
Brandet që nuk i bëjnë shiritat e nuancës në pranimin e prodhimit me shumicë zbulojnë rregullisht ndryshim të nuancës pasi janë prerë panelet — në atë pikë opsionet e vetme janë pranimi i mospërputhjes së dukshme të veshjes ose hedhja e materialit. Asnjëra nuk rikuperohet nga pikëpamja e kostos ose e afatit.
Procesi i furnizimit me pëlhurë përfundon kur prodhimi me shumicë është inspektuar, kriteret e lëshimit janë përmbushur dhe pëlhura është miratuar zyrtarisht për prodhim. Çdo rrotull që nuk e kalon inspektimin duhet të vihet në karantinë dhe të dokumentohet — jo të lihet mënjanë në mënyrë joformale për përdorim në një porosi të mëvonshme.
Të paktën: përbërjen e fibrave me intervale tolerance, një objektiv GSM (jo një interval të gjerë), gjerësinë e prerjes, llojin e ndërtimit, kërkesat e finishimit, një referencë ngjyre (Pantone TCX ose mostër fizike), kërkesat e certifikimit dhe parametrat e MOQ. Një fletë specifikimesh që i mungon ndonjë prej këtyre i lë fabrikës hapësirë për të marrë vendime që duhet t'i takojnë brandit.
Zhvillimet e pëlhurave të thurura me porosi zakonisht kërkojnë dy deri në tre raunde — një për strukturën dhe ndjesinë në dorë, një ose më shumë për rregullimet e ngjyrës dhe të përfundimit. Pëlhurat në magazinë nga një marrëdhënie ekzistuese me fabrikën mund të miratohen në një raund të vetëm. Planifikimi i të paktën dy raundeve në afatin e projektit parandalon ngjeshjen e orarit kur kërkohet një rishikim.
Po, dhe kjo rekomandohet. Dërgoni objektivin e ngjyrës në fabrikën e ngjyrosjes në të njëjtën kohë që po vlerësohet mostra strukturore — jo pas saj. Dy vlerësimet janë të pavarura dhe mund të kryhen paralelisht pa rrezik. Shumica e vonesave në kohën e dorëzimit të pëlhurës në fazën e mostrës së ngjyrës shkaktohen nga proceset sekuenciale në vend të atyre paralele.
Jeni gati të nisni një kërkesë për pëlhurë të thurur? Ndani me ne fletën tuaj të specifikimeve ose paketën teknike për të marrë një propozim të strukturuar mostrash — përfshirë opsionet e GSM, rekomandimet për ndërtimin dhe kohën e dorëzimit.
Shfletoni gamën tonë të pëlhurave të thurura | Kërkoni një mostër
 Pëlhurë
Pëlhura Slub: Sekreti për Krijimin e Veshjeve Tërheqëse
LEXO MË SHUMË Udhëzues Burimi
Çfarë duhet vlerësuar përpara se të blini pëlhurë interlock nga Kina
LEXO MË SHUMË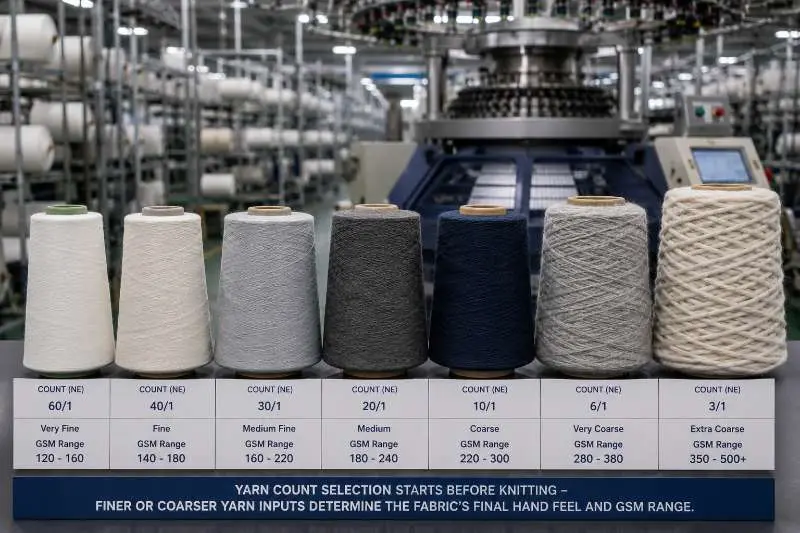 Njohuri nga Prodhuesi
Si ndikon numri i fijeve të pëlhurës së thurur në ndjesinë në dorë, GSM dhe saktësinë e fletës së specifikimeve
LEXO MË SHUMË Udhëzues pëlhurash
Pëlhurë e thurur waffle për porosi me shumicë: GSM, struktura e qelizave dhe kontrolli i tkurrjes
LEXO MË SHUMË Pëlhurë
Pëlhura Interlock: Pëlhura e thurur me sipërfaqe të lëmuar për veshje sportive
LEXO MË SHUMË