Proizvajalec pletenin od leta 2009 · Kitajska

Proizvajalec pletenin od leta 2009 · Kitajska

Tovarna na specifikaciji navede 24G ali 28G in večina nabavnih ekip gre naprej. Toda ta številka ni nepomembna tehnična podrobnost — lahko odloči, ali se končna pletenina ujema z vašim referenčnim otipom, ali je ciljni GSM realen in ali serijska proizvodnja ostane blizu odobrenega vzorca. Tukaj je, kaj morate preveriti pred odobritvijo.
Gostota — izražena kot število igel na palec (NPI) — opisuje, koliko igel je vstavljenih v valj ali posteljo pletilnega stroja na en linearni palec. Višja številka gostote pomeni, da so igle bližje skupaj; nižja številka gostote pomeni širši razmik med iglami.
Pri krožnih pletilnih strojih, ki se uporabljajo v standardni proizvodnji pletenin, se gostota v splošnem giblje od enomestnih vrednosti za težje strukture do 40-gostote in več za fine konstrukcije. CottonWorks ugotavlja, da standardne pletenine običajno spadajo v razpon gostote 20–44, pri čemer se fine konstrukcije raztezajo dlje, odvisno od vlakna in uporabe.
Kar vam gostota ne pove neposredno, je končna teža pletenine ali sestava vlaken — to določajo preja, konstrukcija, dolžina vboda in dokončanje. Kar pa določa, je okvir razmika igel: kako blizu lahko igle tvorijo zanke, kateri razpon finosti preje stroj lahko obdela in kako fina ali odprta lahko struktura pletenine realno postane. Z nabavnega vidika je gostota omejitev stroja, ne spremenljivka, ki bi jo vaša tovarna lahko prosto prilagajala od serije do serije.
Na taktilni značaj pletenine — ali se bere kot gladka in prefinjena ali kot teksturirana in odprta — močno vpliva gostota vbodov, gostota pa je ena ključnih nastavitev stroja za to gostoto.
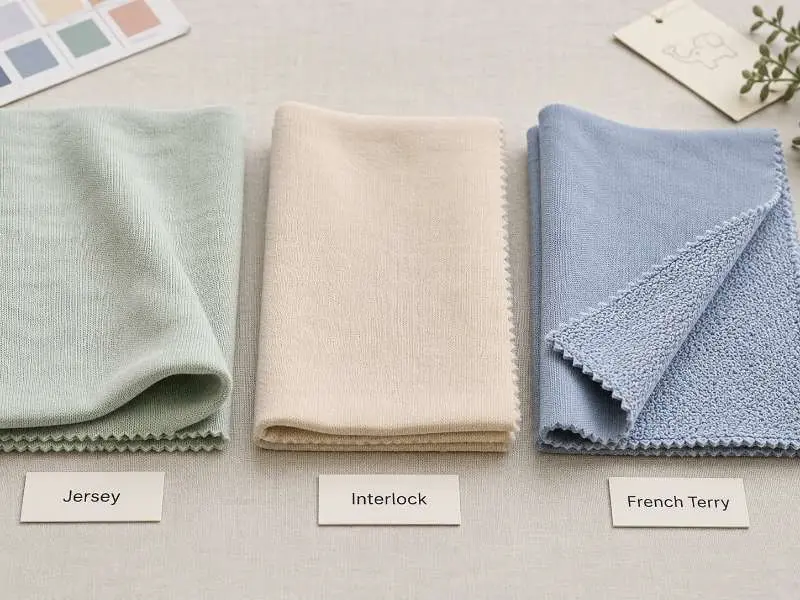
Na strojih z višjo gostoto več igel na palec pomeni več medsebojno prepletenih zank na isti površini. Rezultat je tesnejša konstrukcija: finejša površinska tekstura, bolj raven lice in otip, ki se nagiba k gladkemu in nadzorovanemu. To je tipičen rezultat za strukturirani jersey in interlock, ki se uporabljata v prilegajočih se oblačilih in spodnjih plasteh.
Na strojih z nižjo gostoto širši razmik igel ustvari bolj odprto strukturo zank. Površina pletenine ima bolj vidno teksturo, večjo zračnost in otip, ki se bere kot mehkejši in bolj sproščen — odvisno od preje. To je običajno pri rebrastih pleteninah in določenih flis strukturah.
Posledica za nabavo je neposredna: če vaša zahteva narekuje gladko, ravno površino jerseyja, navedena gostota stroja pa je bolj primerna za odprto, teksturirano konstrukcijo, je lahko vzorec že strukturno neusklajen. Izbira preje in dokončanje lahko prilagodita končni otip, vendar običajno ne moreta v celoti odpraviti neujemanja gostote. Potrditev gostote v fazi vzorčenja — in vprašanje, ali bo serijska proizvodnja uporabila enako specifikacijo stroja — je eden najjasnejših načinov za zmanjšanje odstopanj otipa med odobritvijo vzorca in dostavo.

Gostota in GSM sta povezana, vendar nista pretvorba ena na ena. Gostota stroja omejuje razpon finosti preje, ki jo tovarna lahko uporablja, medtem ko dolžina vboda, konstrukcija in dokončanje še vedno vplivajo na končno težo pletenine. Za kupce to pomeni, da je treba navedeno številko gostote vedno preveriti skupaj s finostjo preje in ciljnim GSM, ne pa kot samostojno tehnično podrobnost.
Stroji z višjo gostoto igel so izdelani za predelavo finejših številčnih številk preje. Finejše preje ob nespremenjenih drugih konstrukcijskih spremenljivkah običajno dajejo lažje teže blaga. Stroji z nižjo gostoto igel so namenjeni težjim, grobim prejam, ki lahko dosežejo višje vrednosti GSM. To je smerno razmerje – določen razpon GSM, ki ga je mogoče doseči na posameznem stroju, bo odvisen od konstrukcije, dolžine zanke in oplemenitenja, ki se med tovarnami in proizvodnimi serijami razlikujejo.
Za kupce to pomeni praktično kontrolno točko: če razvojni brief določa ciljni GSM, ki je zunaj tistega, kar lahko dana kombinacija gostote igel in številke preje realno proizvede, mora tovarna bodisi prilagoditi konstrukcijske spremenljivke (kar lahko vpliva na otip) bodisi je treba specifikacijo ponovno pretehtati, preden se izrežejo vzorci. Če to vprašanje postavite pred naročilom prvega vzorca – ne po treh krogih zavrnitev – prihranite znaten dobavni rok.
Polja, ki jih je treba potrditi s kontaktno osebo v tovarni, so: gostota igel stroja, predviden razpon številke preje in pričakovani GSM pri ciljni konstrukciji. Če so ti trije vhodi skladni, ima vzorec razumno možnost, da doseže specifikacijo teže. Če niso usklajeni, nobena prilagoditev oplemenitenja ne bo zapolnila vrzeli. Zlasti pri razvoju pletenine jersey se lahko cilji GSM močno razlikujejo glede na končno uporabo – lahki stili za poletne majice delujejo po popolnoma drugačni logiki gostote igel in preje kot težji jersey, ki se uporablja za notranje dele strukturiranih zgornjih oblačil.
Gostota igel lahko vpliva na načrtovanje proizvodnje, vendar je ne smemo obravnavati kot edini dejavnik hitrosti. Dejanski izplen je odvisen od vrste stroja, premera valja, števila aktivnih podajalnikov, obnašanja preje, dolžine vboda in zahtevane ravni dovoljenega odstopanja za naročilo. Razvoj finega jerseyja lahko zahteva strožje spremljanje, medtem ko je pri težjem naročilu rebrastega pletenja ali interlocka lahko omejitev razpoložljivost preje ali razporeditev strojev, ne pa zgolj gostota igel.
Za nabavne ekipe praktično vprašanje ni preprosto »katera gostota igel je hitrejša?«. Vprašajte, ali bo serijska proizvodnja potekala na isti gostoti igel kot odobreni vzorec, ali je preja že na voljo in ali je termin na stroju rezerviran. Ti pregledi naredijo obljube glede dobavnega roka bolj zanesljive kot splošna ocena proizvodne hitrosti.
Gostota igel ne deluje ločeno od vrste stroja. Dve glavni kategoriji strojev, ki se uporabljata v proizvodnji pletenin – krožni pletilni stroji in ravni (ravno pletilni) stroji – imata različne razpone gostote igel, različen proizvodni izplen in različne zmogljivosti blaga.
Krožni stroji so glavna platforma za velikoserijsko proizvodnjo pletenin: jersey, interlock, rebrasto pletenje in njihove različice. Delujejo neprekinjeno in so dobro primerni za serijsko proizvodnjo blaga. Razponi gostote igel na krožnih strojih segajo od grobih konstrukcij za težke pletenine do fino nastavljenih konfiguracij za lahke pletenine z gladko površino.
Ravni stroji se nasprotno pogosto uporabljajo za krojene dele oblačil, strukture puloverjev, ovratnike in okrasne vbode. Veliko teh razvojev uporablja grobe nastavitve gostote igel v primerjavi s fino proizvodnjo krožnega jerseyja, vendar je natančna gostota igel še vedno odvisna od modela stroja, številke preje in oblikovanja vboda.
Za večino naročanja pletenin – vključno z rebrasto pletenino, interlock pletenino in standardnim jerseyjem – so ustrezne krožne stroje, izbira finosti (gauge) znotraj te platforme pa določa značaj blaga. Razumevanje razlike med vrstami strojev prepreči neusklajena pričakovanja pri pregledu opisov zmogljivosti tovarne. Za podrobnejši pogled na to, kako se krožna in ravna proizvodnja pletenin razlikujeta v izdelavi in uporabi, si oglejte naš pregled krožno pletenje v primerjavi z ravnim pletenjem.
Da – in to je eden najpogostejših vzrokov za razlike v otipu med odobrenim vzorcem in serijsko dobavo. Če se serija izdeluje na stroju z drugačno finostjo kot vzorec, se gostota zank spremeni, kar lahko spremeni površinsko teksturo, težo in padec blaga, tudi če je uporabljena ista preja. Vedno potrdite s svojo tovarno, da bo serija izdelana na stroju z enako finostjo (gauge) kot odobreni vzorec.
Razponi finosti (gauge) se razlikujejo med tovarnami in ciljnimi konstrukcijami, zato je treba konkretne številke potrditi v fazi vzorčenja. Kot okvirna smernica: finejše jersey in interlock konstrukcije za prilegajoča se oblačila se običajno izdelujejo na krožnih strojih z višjo finostjo, rebraste konstrukcije in težji jersey pa na konfiguracijah z nižjo finostjo, odvisno od številke preje in ciljnega GSM. Vaš kontakt v tovarni bi moral potrditi finost (gauge) stroja za vsako ponujeno konstrukcijo.
Runtang Textile izdeluje jersey, interlock in rebrasto pletenino v različnih specifikacijah finosti (gauge) za blagovne znamke oblačil v Evropi, Severni Ameriki in Avstraliji. Zahtevajte vzorec ali pridobite ponudbo in začnite postopek naročanja.
 Vodnik za nabavo
Pletenina za otroška oblačila: strukture pletenja, varnostni standardi in preverjanja pri vzorčenju
PREBERI VEČ Tehnično znanje
Preskus odpornosti pletenin proti zatikom in dimenzijska stabilnost: preverjanja pred serijsko proizvodnjo pletenih oblačil
PREBERI VEČ Blago
Slub pletenina: skrivnost za ustvarjanje vpadljivih oblačil
PREBERI VEČ Strokovni vpogledi
Krožno pletenje proti ravnemu pletenju: proizvodne razlike, ki vplivajo na serijsko proizvodnjo oblačil
PREBERI VEČ Tehnično znanje
Osnove blaga za jogo: udobje in zmogljivost
PREBERI VEČ