Producător de țesături tricotate din 2009 · China

Producător de țesături tricotate din 2009 · China

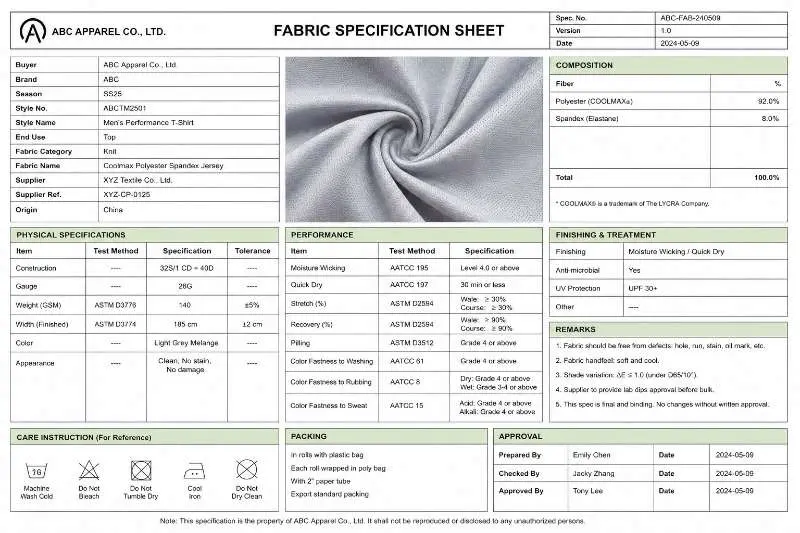
Majoritatea comenzilor de material tricotat apar probleme înainte de a începe producția. Țintele vagi de GSM, verificările de contracție omise și rundele de mostre de culoare nerezolvate sunt adevăratele cauze. Acest ghid prezintă fluxul de aprovizionare cu materiale pe care echipele de achiziții din brandurile de îmbrăcăminte îl folosesc pentru a elimina acest decalaj: de la redactarea unei fișe de specificații pe care o fabrică de tricotaje o poate aplica, până la aprobarea producției în serie înainte de începerea acesteia.
Răspuns rapid: fluxul de aprovizionare cu material tricotat pe scurt
Un proces fiabil de aprovizionare cu materiale pentru îmbrăcămintea tricotată trece prin cinci etape de decizie:
Fiecare etapă depistează o categorie diferită de probleme. Omiterea oricăreia mută problema în croitorie și confecționare, unde remedierea ei costă de multiple ori mai mult.
Cel mai frecvent punct de eșec în aprovizionarea cu material tricotat nu este o fabrică slabă — ci o fișă incompletă. Când o echipă de achiziții trimite o cerere vagă („jerseu de bumbac, greutate medie, pentru tricouri”), ceea ce primește înapoi este o selecție de mostre, nu o confirmare a aprovizionării. Fabrica ghicește ce are nevoie de fapt brandul, iar brandul evaluează mostrele după criterii pe care nu le-a formulat încă.
Această buclă — cerere, mostră, contra-cerere — poate adăuga timp suplimentar de eșantionare și poate împinge aprobarea culorii mai aproape de termenul limită al producției în serie. Pentru programele sezoniere cu date fixe de lansare, aceasta nu este doar o problemă de planificare; poate întârzia deciziile de lansare a produsului.
Cauzele principale sunt consecvente la majoritatea brandurilor care intră pentru prima dată în aprovizionarea cu material tricotat sau care se extind în categorii noi:
Niciuna dintre acestea nu sunt decizii de design. Sunt decizii de inginerie și își au locul în fișa materialului, nu în discuția de eșantionare.
O fabrică de tricotaje stabilește prețul, mostrele și planificarea pe baza informațiilor pe care le primește în solicitarea inițială. Cu cât aceste informații sunt mai complete și mai specifice din punct de vedere tehnic, cu atât răspunsul fabricii va fi mai precis — și cu atât procesul de aprovizionare va necesita mai puține runde de revizuire.
Următoarele dimensiuni ale specificației sunt minimul necesar pentru a deschide o discuție structurată de aprovizionare cu material tricotat:
| Dimensiunea specificației | Ce trebuie specificat | De ce contează |
|---|---|---|
| Compoziția fibrelor | Fibra principală + fibra (fibrele) secundară(e) + % elastan, cu un interval de toleranță de ±2–3% | Determină tușeul, elasticitatea, vopsibilitatea și eligibilitatea pentru certificare |
| Ținta GSM | O țintă direcțională cu toleranță de ±10–15 GSM, nu un interval de peste 100 GSM | Controlează costul materialului, randamentul pe rolă și adecvarea pentru utilizarea finală |
| Lățime tăiabilă | Lățimea minimă tăiabilă în cm, în funcție de cea mai lată piesă de croială din tiparul dumneavoastră | Influențează direct randamentul materialului și calculul costului pe articol de îmbrăcăminte |
| Tip de structură | Jerseu simplu/interlock/tricot cu nervuri/pique /etc. | Determină mașina de tricotat și MOQ; nu toate fabricile produc toate structurile |
| Finisaje funcționale | Enumerați toate finisajele necesare (periere, anti-scămoșare, evacuarea umezelii, enzimatic) | Cerințele de finisaj afectează fluxul în vopsitorie și termenul de livrare |
| Referință de culoare | Cod Pantone TCX sau mostră fizică de referință | Fără aceasta, rundele de aprobare a mostrei de culoare cresc implicit |
| Cerințe de certificare | OEKO-TEX® Standard 100 / GRS / GOTS — confirmați domeniul de aplicare al certificatului înainte de eșantionare. | Domeniul de aplicare al certificării afectează aprovizionarea cu fire și eligibilitatea fabricii |
| Toleranța MOQ | Comanda dumneavoastră minimă pe culoare și dacă puteți consolida variantele de culoare | Afectează dacă fabrica poate accepta comanda în general |
O regulă practică: dacă un parametru din această listă este lăsat necompletat, presupuneți că fabrica îl va completa în funcție de ceea ce este cel mai ușor de produs, nu de ceea ce este cel mai bine pentru articolul dumneavoastră de îmbrăcăminte. Fișa de specificații este principalul mecanism de control al brandului în procesul de aprovizionare cu materiale.
Alegerea structurii trebuie, de asemenea, confirmată înainte de eșantionare. Pentru topurile mai ușoare, materialul tricotat jerseu este de obicei analizat ca opțiune cu o singură față; pentru o opacitate și o stabilitate dimensională mai bune, materialul tricotat interlock este adesea punctul de plecare mai sigur. Ambele trebuie verificate față de aceleași cerințe de GSM, lățime, contracție și aprobare a culorii înainte de comanda în serie.
Pentru brandurile care acoperă mai multe categorii — topuri tricotate, articole de jos, căptușeli pentru îmbrăcăminte exterioară — merită să mențineți un șablon principal de specificații pe categorii, actualizat după fiecare ciclu de aprovizionare. Timpul investit în acel șablon se amortizează de-a lungul fiecărui sezon următor.
Eșantionarea fizică este momentul în care procesul de aprovizionare cu materiale trece de la documente la materiale. O mostră care trece de evaluarea vizuală nu este o mostră care a trecut de calificarea în aprovizionare. Materialele tricotate se comportă diferit față de cele țesute sub solicitare, la spălare și la croială — iar aceste comportamente devin vizibile doar prin testare.
Următoarele verificări trebuie efectuate pe fiecare mostră tricotată înainte de a lua o decizie de aprovizionare:
| Verificare | Ce urmăriți |
|---|---|
| Verificarea GSM | Cântăriți mostra de material conform metodei de testare convenite și comparați-o cu ținta GSM aprobată. |
| Stabilitatea dimensională (contracția) | Spălați și uscați o mostră conform instrucțiunilor de întreținere prevăzute. Marcați o zonă de test măsurată înainte de spălare și comparați rezultatul după testul de întreținere. Unele structuri tricotate pot prezenta o contracție mai mare decât țesăturile, astfel încât intervalul acceptabil trebuie confirmat în funcție de structură, destinația finală și toleranța cumpărătorului. |
| Elasticitate și recuperare | Extindeți mostra la un procentaj definit de alungire pe direcția ochiurilor și pe direcția coloanelor, mențineți, eliberați. Măsurați revenirea conform metodei de test convenite cu cumpărătorul sau standardului intern de control al calității. O revenire slabă indică un conținut insuficient de elastan sau probleme de tensiune a firului. |
| Spiralitate (răsucire) | Așezați mostra spălată plat. Observați dacă cusăturile laterale se răsucesc spre înainte. Spiralitatea care depășește toleranța aprobată de cumpărător poate provoca răsucirea articolului vestimentar la purtare și trebuie analizată înainte de aprobarea pentru producția în serie. |
| Rezistența culorii (preliminară) | Verificați dacă mostra prezintă scurgere de culoare la frecarea pe o cârpă albă (uscată și umedă). Acesta este un control de teren, nu un standard de laborator — testarea formală a rezistenței culorii are loc mai târziu. |
| Uniformitatea suprafeței | Inspectați întregul panou al mostrei pentru scămoșare, tundere neuniformă, linii de ace sau găuri. Acestea sunt defecte de producție din etapa de mostră care se vor multiplica în producția în serie. |
| Tușeul față de intenția specificației | Comparați tușeul mostrei cu mostra dumneavoastră de referință. „Mai moale decât era de așteptat” sau „mai rigid decât era de așteptat” sunt ambele motive de respingere dacă intenția specificației este clară. |
Pentru verificarea formală a GSM, greutatea materialului trebuie verificată cu metoda de test convenită, cum ar fi ASTM D3776/D3776M, care acoperă testarea masei pe unitatea de suprafață pentru majoritatea materialelor. O mostră care nu trece unul sau mai multe controale trebuie returnată cu comentarii scrise specifice — nu doar cu un mesaj de tipul „vă rugăm să revizuiți”. Cu cât feedbackul este mai precis, cu atât runda următoare rezolvă problema mai rapid.
Majoritatea proceselor de aprovizionare cu materiale tricotate necesită două până la trei runde de eșantionare pentru dezvoltările personalizate. Materialele standard din stoc de la un producător cu care brandul a mai lucrat pot fi aprobate într-o singură rundă. Planificați termenul de livrare în consecință.
O notă privind metrajul mostrei: comandarea unei cantități suficiente de material pentru a croi un articol prototip complet — nu doar un coupon de laborator — merită costul suplimentar. Testarea la scara articolului vestimentar relevă comportamentul la croială, performanța cusăturilor și problemele de aliniere a imprimării pe care o mostră de laborator de 30cm × 30cm nu le poate releva.
Aprobarea mostrei de culoare este cea mai constant subestimată etapă din întregul termen de livrare pentru aprovizionarea cu materiale tricotate. Este, de asemenea, etapa din care provin majoritatea întârzierilor comenzilor în serie — nu pentru că producătorul este lent, ci pentru că procesul de aprobare este gestionat reactiv, nu proactiv.
O mostră de culoare este un test de vopsire la scară mică pe structura de material vizată, trimis brandului înainte de începerea vopsirii în serie. Funcția sa este de a confirma că vopsitoria de producție poate atinge ținta de culoare în limitele toleranței înainte de a se angaja la roluri complete.
Problemele structurale care creează întârzieri în această etapă:
Brandurile care gestionează bine aprobarea mostrelor de culoare tratează acest proces ca pe un flux de lucru paralel care se desfășoară alături de aprobarea eșantionului — nu după aceasta. Ținta de culoare trebuie blocată și trimisă la vopsitorie în același timp în care eșantionul structural este în curs de evaluare. Astfel se comprimă calendarul general de aprovizionare fără a comprima calitatea niciuneia dintre cele două evaluări.
Pentru o analiză detaliată a toleranțelor mostrelor de culoare, a fluxurilor de aprobare și a problemelor frecvente de culoare în producția în serie, consultați ghidul nostru: Aprobarea mostrelor de culoare pentru material tricotat: flux de lucru, toleranțe și probleme frecvente de culoare în producția în serie.
Inspecția la recepția producției în serie este ultimul punct de control din procesul de aprovizionare cu material, înainte ca materialul să ajungă la croitorie și confecționare. Tot aici brandurile descoperă cel mai frecvent că ceea ce a fost aprobat la eșantion nu corespunde cu ceea ce a fost livrat în producția în serie — pentru că cele două au fost produse în condiții diferite.
Surse frecvente de abatere între producția în serie și eșantion la materialele tricotate:
Următoarea secvență de inspecție a producției în serie abordează aceste riscuri în ordinea dificultății de detectare:
| Etapa de inspecție | Metodă |
|---|---|
| Eșantionare la capătul rolei | Se taie 1–2 metri de la fiecare capăt de rolă. Nu se prelevă doar învelișul exterior — acesta poate fi fost expus la lumină sau la deteriorări din manipulare care nu sunt reprezentative pentru corpul rolei. |
| Benzi de nuanță | Se taie fâșii din rolele reprezentative, se coc împreună una lângă alta și se inspectează sub sursa de lumină aprobată de cumpărător. Rolele care arată vizibil diferit față de standardul de producție în serie aprobat trebuie semnalate. |
| Verificare punctuală a GSM | Se cântărește probe tăiate conform unui plan de eșantionare a rolelor convenit. Se compară cu greutatea eșantionului aprobat și cu toleranța din comanda de achiziție. Orice abatere dincolo de toleranță trebuie să declanșeze verificarea extinsă a rolelor. |
| Corelarea contracției | Se spală și se măsoară o probă din rolele de producție în serie folosind același protocol ca la aprobarea eșantionului. Se compară rezultatele. O diferență semnificativă poate indica o modificare a finisării — cel mai probabil a temperaturii sau a tensiunii la termofixare. |
| Inspecție vizuală AQL | Se inspectează rolele de material pentru defecte de suprafață sub iluminare controlată. Nivelul de inspecție, clasificarea defectelor și limita de calitate acceptabilă trebuie definite în comanda de achiziție înainte de începerea inspecției. |
Brandurile care nu aplică benzile de nuanță la recepția producției în serie descoperă frecvent variația de nuanță după ce panourile au fost croite — moment în care singurele opțiuni sunt să accepte inconsistența vizibilă a produselor vestimentare sau să caseze materialul. Niciuna nu se poate recupera din perspectiva costurilor sau a calendarului.
Procesul de aprovizionare cu material se încheie atunci când producția în serie a fost inspectată, criteriile de eliberare au fost îndeplinite și materialul este aprobat oficial pentru producție. Orice rolă care nu trece inspecția trebuie pusă în carantină și documentată — nu lăsată deoparte informal pentru utilizare într-o comandă ulterioară.
Cel puțin: compoziția fibrelor cu intervale de toleranță, o țintă de GSM (nu un interval larg), lățimea tăiabilă, tipul de construcție, cerințele de finisare, o referință de culoare (Pantone TCX sau mostră fizică), cerințele de certificare și parametrii MOQ. O fișă de specificații căreia îi lipsește oricare dintre acestea îi lasă fabricii libertatea de a lua decizii care ar trebui să aparțină brandului.
Dezvoltările personalizate de materiale tricotate necesită de obicei două până la trei runde — una pentru structură și tușeu, una sau mai multe pentru ajustări de culoare și finisaj. Materialele pe stoc de la un furnizor existent pot fi aprobate într-o singură rundă. Includerea a cel puțin două runde în calendarul proiectului previne comprimarea termenelor atunci când este necesară o revizuire.
Da, și este recomandat. Trimiteți ținta de culoare către vopsitorie în același timp cu evaluarea eșantionului structural — nu după. Cele două verificări sunt independente și pot rula în paralel fără riscuri. Majoritatea întârzierilor în aprovizionarea materialelor la etapa de mostră de culoare sunt cauzate de fluxuri de lucru secvențiale în loc de paralele.
Gata să începeți o cerere de aprovizionare de materiale tricotate? Trimiteți-ne fișa de specificații sau pachetul tehnic pentru a primi o propunere structurată de eșantioane — inclusiv opțiuni de GSM, recomandări de construcție și termen de livrare.
Răsfoiți gama noastră de materiale tricotate | Solicitați un eșantion
 Cunoștințe tehnice
Descoperind farmecul materialelor tricotate Pique
CITEȘTE MAI MULT Informații industrie
Cum să găsiți online un furnizor de încredere de material tricotat dublu
CITEȘTE MAI MULT Cunoștințe tehnice
Direcția firului în materialul tricotat cu păr: de ce specificația de croire decide uniformitatea culorii în serie
CITEȘTE MAI MULT Ghid țesături
Tricot Bird’s Eye pentru îmbrăcăminte sport: structură respirabilă, utilizare pentru tricouri polo și verificări ale fișei tehnice
CITEȘTE MAI MULT Ghid de aprovizionare
Ghid GSM pentru material tricotat tip waffle destinat brandurilor de îmbrăcăminte
CITEȘTE MAI MULT