Producent dzianin od 2009 · Chiny
Producent dzianin od 2009 · Chiny

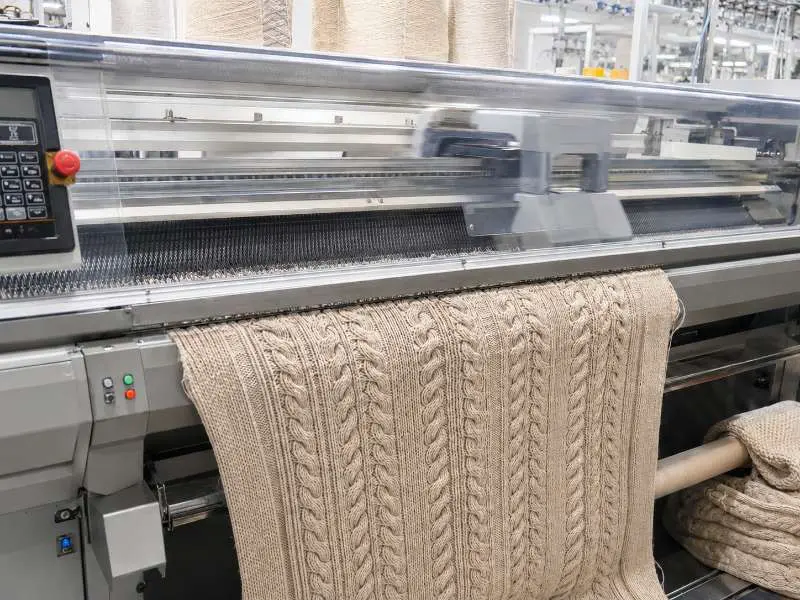
Rozwój dzianiny warkoczowej często napotyka problemy jeszcze przed rozpoczęciem produkcji seryjnej. Jeśli gęstość, szerokość raportu i wciąganie oczek nie zostaną sprawdzone na etapie próbki technicznej, wzór może wymagać dodatkowych rund próbkowania, zanim trafi do produkcji seryjnej. Działy zakupu dzianin powinny potwierdzić te parametry przed złożeniem pierwszego zapytania o próbkę.
Gauge, mierzony liczbą igieł na cal na maszynie dziewiarskiej, jest jedną z pierwszych zmiennych, które kształtują wyrazistość warkoczy, gramaturę dzianiny i stabilność paneli w dzianinie warkoczowej. Niższe zakresy gauge, takie jak 5GG do 7GG, pozwalają na zastosowanie grubszych przędz i dają bardziej widoczny relief warkoczy w grubych dzianinach. Wyższe zakresy gauge, takie jak 10GG do 14GG, zwykle wymagają cieńszych przędz i tworzą bardziej zwarte panele warkoczowe. Ostateczny wynik nadal zależy od numeru przędzy, gęstości splotu i wykończenia, dlatego gauge należy potwierdzić na próbce rozwojowej, a nie wybierać wyłącznie na podstawie zdjęcia referencyjnego.
Zależność między gęstością a gramaturą nie jest liniowa ani stała: GSM może się różnić w zależności od konstrukcji, skrętu przędzy i gęstości oczek, dlatego każdy docelowy ciężar należy potwierdzić na próbce dzianiny, a nie wyliczać wyłącznie na podstawie gęstości. Przyjmując to jako wskazówkę kierunkową, struktury o niższej gęstości w dzianinie warkoczowej zwykle dają większą gramaturę wykończoną, odpowiednią do odzieży wierzchniej i dzianin o wyraźnej strukturze, natomiast konstrukcje o wyższej gęstości dają lżejsze opcje, lepiej pasujące do warstwowych zestawów i kolekcji przejściowych.
Na potrzeby rozwoju wybór gęstości musi zostać potwierdzony przed przekazaniem tech packu. Zmiana gęstości po pierwszej próbce oznacza przeprogramowanie maszyny, ponowne oszacowanie zużycia przędzy i w większości przypadków wykonanie nowej próbki od zera. Ta decyzja poprzedza wszystkie pozostałe.
Wzór dzianiny warkoczowej składa się z powtarzających się jednostek panelowych. Każdy panel warkoczowy zajmuje określoną liczbę igieł — szerokość raportu. Łączna liczba raportów na szerokości dzianiny musi równo mieścić się w użytecznej liczbie igieł maszyny, w przeciwnym razie wzoru nie można wykonać symetrycznie. Jeśli raport nie dzieli się równo, można zmienić liczbę oczek w panelu, zmodyfikować liczbę raportów lub zmienić docelową szerokość dzianiny. Żadna z tych korekt nie jest błaha po rozpoczęciu próbkowania.
Niezgodność raportu jest częstą przyczyną konieczności poprawek próbek warkoczowych. Projekt może wyglądać harmonijnie na szkicu lub w pliku CAD, a mimo to nie układać się prawidłowo na docelowej szerokości, jeśli szerokość raportu nie odpowiada ustawieniom maszyny. Pionowy raport również ma znaczenie: im więcej rządków potrzeba do zamknięcia jednego cyklu krzyżowania warkoczy, tym dłuższa próbka jest potrzebna, zanim można ocenić całą strukturę. W przypadku złożonych układów warkoczowych zespół produkcyjny powinien potwierdzić zarówno poziomy, jak i pionowy raport przed pobraniem próbki, tak jak rozmieszczenie raportu musi być sprawdzone w rozwoju żakardu przed produkcją seryjną.
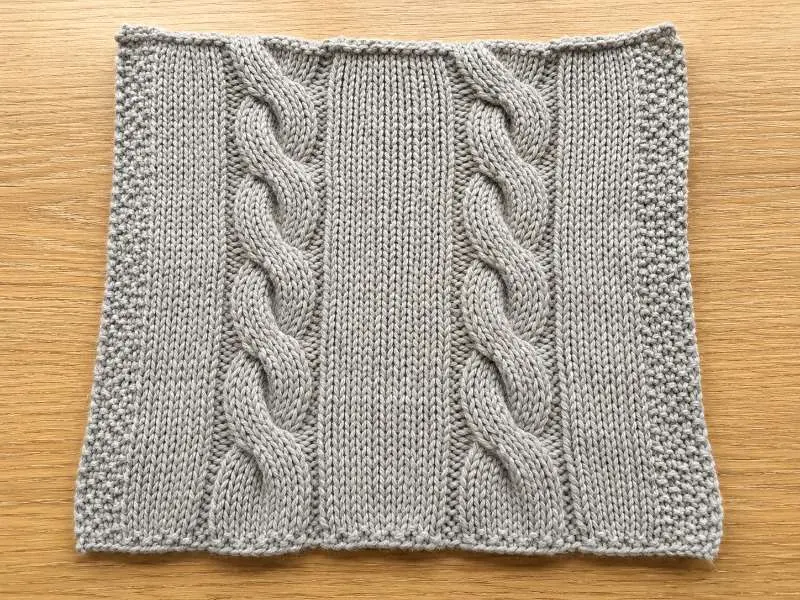
Dzianina warkoczowa ma cechę strukturalną, która bezpośrednio wpływa na krojenie seryjne i planowanie wydajności: wciąga się. Oczko krzyżujące warkocza ściąga sąsiednie pętle do środka, zmniejszając szerokość dzianiny w stanie spoczynku w porównaniu z gładką strukturą dzianinową wykonaną na tej samej maszynie przy tej samej gęstości. Im więcej warkoczy na jednostkę szerokości i im częstszy interwał krzyżowania, tym wyraźniejszy efekt wciągania.
Oznacza to, że szerokość zmierzona na gotowym panelu z dzianiny warkoczowej będzie mniejsza niż szerokość równoważnego panelu z gładkiego jerseyu wykonanego na tej samej maszynie. Zespoły rozwojowe, które nie uwzględnią skurczu technologicznego (draw-in) przy określaniu szerokości w specyfikacji tech pack, otrzymają pierwszą próbkę, która wydaje się zbyt wąska, mimo że maszyna została prawidłowo ustawiona.
Kompensacja skurczu technologicznego (draw-in) wymaga uwzględnienia dodatkowego zapasu szerokości w ustawieniach maszyny, przy czym dokładna wartość zależy od gęstości warkoczy, częstotliwości krzyżowania i sprężystości przędzy. Wartość ta różni się w zależności od konstrukcji i powinna być potwierdzona z zespołem produkcyjnym indywidualnie dla każdego wzoru — nie jest to uniwersalna stała, którą można stosować do różnych wzorów warkoczowych. W produkcji wielkoseryjnej skurcz technologiczny wpływa również na wydajność dzianiny na rolkę, dlatego należy go uwzględnić w obliczeniach surowca przed zamówieniem ilości dzianiny do produkcji wielkoseryjnej.
Poza gauge i raportem o tym, czy projekt dzianiny warkoczowej można odtworzyć w sposób powtarzalny w całej serii produkcyjnej, decyduje kilka ograniczeń produkcyjnych. Należy je potwierdzić na etapie próbki technicznej — nie po zatwierdzeniu produkcji seryjnej. Informacje o tym, jak gauge i gęstość splotu współdziałają w całej karcie specyfikacji, znajdują się w odpowiednim przewodniku po dzianinach: gauge i gęstość splotu dzianiny warkoczowej są tam opisane szczegółowo.
Wyrównanie paneli w produkcji cut-and-sew wymaga takiego ułożenia paneli warkoczowych w miejscach szwów, aby raport warkocza był wizualnie ciągły na łączeniu. Nakłada to na krojenie wymóg tolerancji wyrównania, który nie występuje w przypadku gładkiego jerseyu ani interlocku. Jeśli tech pack nie określa wyrównania warkocza na szwach, kontrola jakości na poziomie odzieży prawdopodobnie zgłosi przesunięcie jako wadę podczas zatwierdzania przedprodukcyjnego. Specyfikację wyrównania należy wpisać przed wykrojeniem próbki sew-by.
Kierunek skrętu przędzy może nadal wpływać na wizualną równowagę dzianiny warkoczowej, zwłaszcza w strukturach, w których po wykończeniu widoczne są relief warkocza, skłonność powierzchni i powrót. Sam kierunek krzyżowania warkocza należy jednak kontrolować poprzez zatwierdzony wzór i ustawienie maszyny. Dla powtarzalności zamówień w rekordzie produkcyjnym należy udokumentować zatwierdzoną specyfikację przędzy, kierunek warkocza, gęstość (gauge), szerokość raportu i sposób wykończenia.
Kurczliwość dzianiny warkoczowej również zależy od konstrukcji i nie należy jej zakładać wyłącznie na podstawie składu włókien. Struktury warkoczowe po wykończeniu relaksują się inaczej niż struktury gładkie, a stopień relaksacji wpływa na końcowe wymiary panelu. Właściwym punktem odniesienia dla tolerancji wielkoseryjnych jest test kurczliwości po praniu wykonany na próbce technicznej — nie ogólny szacunek kurczliwości na poziomie włókna.
W Runtang Textile rozwój dzianiny warkoczowej można omówić na każdym etapie: od wyboru gęstości (gauge), przez potwierdzenie raportu, po zatwierdzone próbki do produkcji wielkoseryjnej. Nasz zespół w Foshan wspiera rozwój dzianin na zamówienie dla marek odzieżowych, przy minimalnym zamówieniu (MOQ) na jednolite kolory na zamówienie od 200 kg na kolor i zamówieniach na rozwój na zamówienie od 1 000 kg. Dzięki temu dzianina warkoczowa jest odpowiednia dla marek, które potrzebują kontrolowanej dokumentacji prób przed składaniem sezonowych zamówień wielkoseryjnych.
Wybór gęstości (gauge) zależy od wymaganej gramatury i wyrazistości warkocza. Niższe zakresy gęstości (około 5GG do 7GG) są powszechnie stosowane do ciężkich konstrukcji warkoczowych o wyraźnej fakturze, natomiast średnie gęstości (około 10GG do 12GG) są bardziej odpowiednie dla lżejszych lub drobniejszych paneli warkoczowych. Właściwą gęstość dla konkretnego wzoru należy potwierdzić na próbce rozwojowej — gęstości nie można wiarygodnie wywnioskować wyłącznie z obrazu referencyjnego. Jeśli masz referencyjną dzianinę lub docelową gramaturę, przekaż ją zespołowi rozwojowemu przed sfinalizowaniem tech packu.
Przed produkcją seryjną zatwierdzona dokumentacja powinna obejmować gęstość splotu, specyfikację przędzy, szerokość raportu, kierunek warkocza, szerokość wykończonej dzianiny, wynik kurczliwości oraz status zatwierdzenia koloru. Jeśli wymagana jest przędza certyfikowana lub z recyklingu, dokumenty potwierdzające właściwości materiału należy również zweryfikować na etapie próbkowania. Standardy Textile Exchange można wykorzystać jako odniesienie do wymogów dotyczących identyfikowalności łańcucha dostaw i potwierdzania właściwości materiału w programach odpowiedzialnego zaopatrzenia.
Pracujesz nad briefem rozwojowym dla dzianiny warkoczowej? Przekaż naszemu zespołowi ds. rozwoju docelową gęstość splotu, referencję raportu i specyfikację szerokości. Analizujemy tech packi przed próbkowaniem, aby zidentyfikować logikę raportu i problemy ze ściąganiem dzianiny, zanim będą kosztować kolejną rundę prób. Zamów próbkę lub zapytaj o ofertę, aby rozpocząć.
 Know-how techniczne
Rodzaje włókien stosowanych w dzianinie jersey
CZYTAJ WIĘCEJ Przewodnik po zaopatrzeniu
Najlepsza dzianina na koszulki polo: porównanie piki, ptasiego oczka i jersey dla działów zakupowych marek
CZYTAJ WIĘCEJ Przewodnik po zaopatrzeniu
Knit Fabric Sample Approval Checklist: Pass, Revise or Reject Before Bulk
CZYTAJ WIĘCEJ Porównanie dzianin
Welur a aksamit: mechanika okrywy włókienkowej, zachowanie przy rozciąganiu i gdzie każde z nich znajduje zastosowanie w odzieży
CZYTAJ WIĘCEJ Przewodnik po dzianinach
Dzianina ptasie oczko do odzieży sportowej: oddychalność, zastosowanie w koszulkach polo i kontrola specyfikacji
CZYTAJ WIĘCEJ