2009 ਤੋਂ ਨਿਟ ਫੈਬਰਿਕ ਨਿਰਮਾਤਾ · ਚੀਨ
2009 ਤੋਂ ਨਿਟ ਫੈਬਰਿਕ ਨਿਰਮਾਤਾ · ਚੀਨ

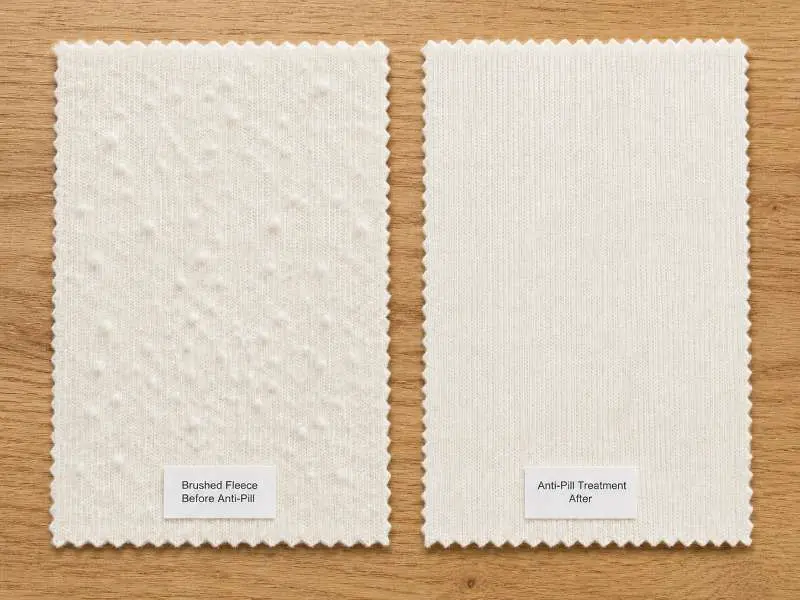
ਇੱਕ ਨਿੱਟ ਫੈਬਰਿਕ ਸੈਂਪਲਿੰਗ ਵੇਲੇ ਵਿਜ਼ੂਅਲ ਨਿਰੀਖਣ ਵਿੱਚ ਪਾਸ ਹੋ ਸਕਦਾ ਹੈ, ਪਰ ਵਾਰ-ਵਾਰ ਪਹਿਨਣ ਜਾਂ ਧੋਣ ਤੋਂ ਬਾਅਦ ਵੀ ਰੋਂਆਂ ਬਣਨਾ ਦਿਖਾ ਸਕਦਾ ਹੈ। ਫਲੀਸ ਨਿੱਟ ਫੈਬਰਿਕ, ਬ੍ਰਸ਼ਡ ਜਰਸੀ ਜਾਂ ਪਾਈਲ ਬਣਾਵਟਾਂ ਖਰੀਦਣ ਵਾਲੇ ਕੱਪੜਿਆਂ ਦੇ ਬ੍ਰਾਂਡਾਂ ਲਈ, ਫੈਬਰਿਕ ਦੇ ਰੋਂਆਂ ਬਣਨ ਨੂੰ ਬਲਕ ਉਤਪਾਦਨ ਤੋਂ ਪਹਿਲਾਂ ਦੀ QC ਚੀਜ਼ ਮੰਨਣਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਸ਼ਿਪਮੈਂਟ ਤੋਂ ਬਾਅਦ ਦੀ ਸ਼ਿਕਾਇਤ। ਵਧੇਰੇ ਸੁਰੱਖਿਅਤ ਤਰੀਕਾ ਇਹ ਹੈ ਕਿ ਉਤਪਾਦਨ ਨੂੰ ਮਨਜ਼ੂਰੀ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਫਾਈਬਰ ਮਿਸ਼ਰਣ, ਬਣਾਵਟ, ਫਿਨਿਸ਼ਿੰਗ ਅਤੇ ਟੈਸਟ ਵਿਧੀ ਦੀ ਪੁਸ਼ਟੀ ਕੀਤੀ ਜਾਵੇ।
ਨਿੱਟ ਫੈਬਰਿਕ ਵਿੱਚ ਵੋਵਨ ਫੈਬਰਿਕ ਨਾਲੋਂ ਰੋਂਆਂ ਵਧੇਰੇ ਆਸਾਨੀ ਨਾਲ ਬਣਦੇ ਹਨ, ਕਿਉਂਕਿ ਇਸ ਦੀ ਲੂਪ-ਆਧਾਰਿਤ ਬਣਾਵਟ ਫਾਈਬਰਾਂ ਦੇ ਸਿਰਿਆਂ ਨੂੰ ਸਤ੍ਹਾ 'ਤੇ ਖੁੱਲ੍ਹਾ ਛੱਡ ਦਿੰਦੀ ਹੈ। ਜਦੋਂ ਇਹ ਸਿਰੇ ਛੋਟੇ, ਕਮਜ਼ੋਰ ਜਾਂ ਢਿੱਲੇ ਢੰਗ ਨਾਲ ਥੰਮੇ ਹੋਣ, ਤਾਂ ਪਹਿਨਣ ਜਾਂ ਧੋਣ ਵੇਲੇ ਰਗੜ ਕਾਰਨ ਇਹ ਉਲਝ ਕੇ ਰੋਂਆਂ ਬਣ ਜਾਂਦੇ ਹਨ। ਵੋਵਨ ਫੈਬਰਿਕ ਵਿੱਚ ਇੰਟਰਲੇਸਡ ਬਣਾਵਟ ਫਾਈਬਰਾਂ ਨੂੰ ਆਪਣੀ ਥਾਂ 'ਤੇ ਜਕੜ ਲੈਂਦੀ ਹੈ; ਨਿੱਟ ਫੈਬਰਿਕ ਵਿੱਚ, ਖ਼ਾਸਕਰ ਸਿੰਗਲ ਜਰਸੀ ਅਤੇ ਬ੍ਰਸ਼ਡ ਬਣਾਵਟਾਂ ਵਿੱਚ, ਉਸੇ ਰਗੜ ਲਈ ਵਧੇਰੇ ਸਮੱਗਰੀ ਹੁੰਦੀ ਹੈ।
ਰੋਂਆਂ ਬਣਨ ਦਾ ਮੁਲਾਂਕਣ ਆਮ ਤੌਰ 'ਤੇ 1–5 ਦੇ ਵਿਜ਼ੂਅਲ ਗ੍ਰੇਡਿੰਗ ਪੈਮਾਨੇ 'ਤੇ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਜਿੱਥੇ ਵੱਧ ਗ੍ਰੇਡ ਦਾ ਮਤਲਬ ਹੈ ਸਤ੍ਹਾ 'ਤੇ ਘੱਟ ਦਿਖਣ ਵਾਲਾ ਬਦਲਾਅ। ਬਹੁਤ ਸਾਰੇ ਕੱਪੜਿਆਂ ਦੇ ਖਰੀਦਦਾਰ ਬਲਕ ਮਨਜ਼ੂਰੀ ਲਈ ਵਿਹਾਰਕ ਟਾਰਗਿਟ ਵਜੋਂ ਗ੍ਰੇਡ 4 ਜਾਂ ਇਸ ਤੋਂ ਵੱਧ ਵਰਤਦੇ ਹਨ, ਪਰ ਮਨਜ਼ੂਰ ਗ੍ਰੇਡ ਨੂੰ ਟੈਸਟ ਵਿਧੀ, ਸਾਈਕਲ ਗਿਣਤੀ, ਫੈਬਰਿਕ ਕਿਸਮ ਅਤੇ ਅੰਤਿਮ ਵਰਤੋਂ ਦੇ ਨਾਲ ਮਿਲ ਕੇ ਪਰਿਭਾਸ਼ਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਕੁਝ ਲਾਗਤ-ਸੰਵੇਦਨਸ਼ੀਲ ਪ੍ਰੋਗਰਾਮਾਂ ਲਈ ਘੱਟ ਗ੍ਰੇਡ ਸਵੀਕਾਰਯੋਗ ਹੋ ਸਕਦਾ ਹੈ, ਪਰ ਇਸ ਨੂੰ ਟੈਕ ਪੈਕ ਵਿੱਚ ਅਣ-ਪਰਿਭਾਸ਼ਿਤ ਨਹੀਂ ਛੱਡਣਾ ਚਾਹੀਦਾ।
ਫਾਈਬਰ ਦੀ ਚੋਣ ਫੈਬਰਿਕ ਵਿੱਚ ਰੋਂਆਂ ਬਣਨ ਪਿੱਛੇ ਮੁੱਖ ਕਾਰਕਾਂ ਵਿੱਚੋਂ ਇੱਕ ਹੈ, ਪਰ ਇਸ ਦਾ ਮੁਲਾਂਕਣ ਯਾਰਨ ਬਣਾਵਟ, ਨਿੱਟ ਘਣਤਾ, ਬ੍ਰਸ਼ਿੰਗ ਦੀ ਡੂੰਘਾਈ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਦੇ ਨਾਲ ਮਿਲ ਕੇ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਨਿੱਟ ਫੈਬਰਿਕ ਖਰੀਦਣ ਵਾਲੇ ਬ੍ਰਾਂਡਾਂ ਨੂੰ ਆਮ ਮਿਸ਼ਰਣ ਸ਼੍ਰੇਣੀਆਂ ਵਿਚਕਾਰ ਦਿਸ਼ਾਤਮਕ ਫ਼ਰਕਾਂ ਨੂੰ ਸਮਝਣਾ ਚਾਹੀਦਾ ਹੈ:
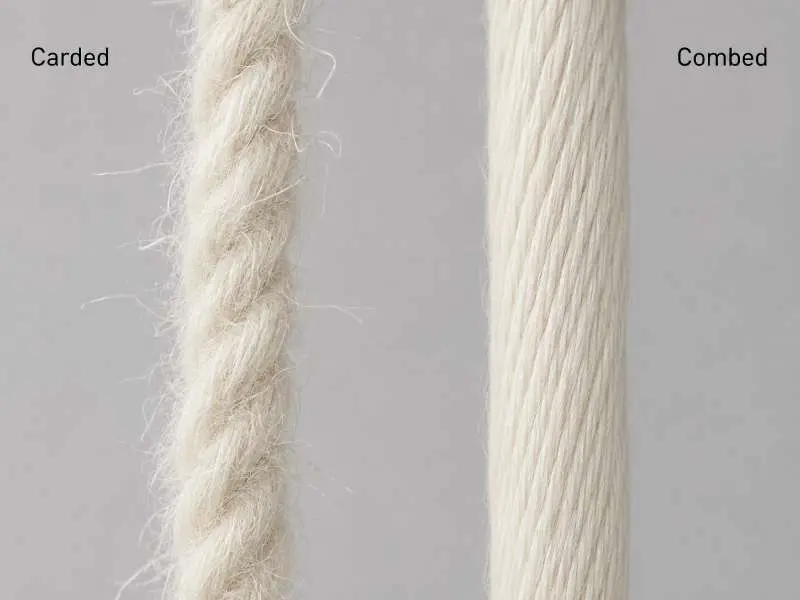
ਕੰਬਡ ਕਾਟਨ ਬਨਾਮ ਕਾਰਡਡ ਕਾਟਨ: ਕੰਬਿੰਗ ਕਤਾਈ ਤੋਂ ਪਹਿਲਾਂ ਛੋਟੇ ਫਾਈਬਰ ਹਟਾ ਦਿੰਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਵਧੇਰੇ ਲੰਬੇ ਅਤੇ ਇਕਸਾਰ ਸਿਰਿਆਂ ਵਾਲਾ ਯਾਰਨ ਬਣਦਾ ਹੈ। ਕਾਰਡਡ ਕਾਟਨ ਵਿੱਚ ਵਧੇਰੇ ਛੋਟੇ ਫਾਈਬਰ ਰਹਿ ਜਾਂਦੇ ਹਨ, ਜੋ ਰਗੜ ਹੇਠ ਵਧੇਰੇ ਤੇਜ਼ੀ ਨਾਲ ਸਤ੍ਹਾ 'ਤੇ ਆ ਜਾਂਦੇ ਹਨ। ਨਿੱਟ ਉਪਯੋਗਾਂ ਲਈ ਜਿੱਥੇ ਰੋਂਆਂ ਬਣਨ ਦੀ ਚਿੰਤਾ ਹੈ, ਕੰਬਡ ਕਾਟਨ ਜਾਂ ਰਿੰਗ-ਸਪਨ ਯਾਰਨ ਨਿਰਧਾਰਿਤ ਕਰਨਾ ਛੋਟੇ ਫਾਈਬਰਾਂ ਦੇ ਖੁੱਲ੍ਹਣ ਨੂੰ ਘਟਾਉਣ ਦਾ ਇੱਕ ਢਾਂਚਾਗਤ ਤਰੀਕਾ ਹੋ ਸਕਦਾ ਹੈ, ਪਰ ਇਸ ਦੀ ਪੁਸ਼ਟੀ ਬਲਕ ਮਨਜ਼ੂਰੀ ਤੋਂ ਪਹਿਲਾਂ ਰਗੜ ਜਾਂ ਰੋਂਆਂ ਬਣਨ ਦੇ ਟੈਸਟ ਰਾਹੀਂ ਜ਼ਰੂਰ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਕੰਟੀਨਿਊਅਸ-ਫਿਲਾਮੈਂਟ ਪੌਲੀਐਸਟਰ ਬਨਾਮ ਸ਼ੌਰਟ-ਸਟੇਪਲ ਮਿਸ਼ਰਣ: ਕੰਟੀਨਿਊਅਸ-ਫਿਲਾਮੈਂਟ ਪੌਲੀਐਸਟਰ ਵਿੱਚ ਰੋਂਆਂ ਘੱਟ ਆਸਾਨੀ ਨਾਲ ਬਣਦੇ ਹਨ ਕਿਉਂਕਿ ਢਿੱਲੇ ਹੋਣ ਲਈ ਕੋਈ ਫਾਈਬਰ ਸਿਰੇ ਨਹੀਂ ਹੁੰਦੇ। ਸ਼ੌਰਟ-ਸਟੇਪਲ ਸਿੰਥੈਟਿਕ ਫਾਈਬਰ — ਜੋ ਕਿ ਕਿਫ਼ਾਇਤੀ ਪੋਲਰ ਫਲੀਸ ਫੈਬਰਿਕ ਬਣਾਵਟਾਂ ਵਿੱਚ ਆਮ ਹਨ — ਯਾਰਨ ਟਵਿਸਟ ਅਤੇ ਬ੍ਰਸ਼ਿੰਗ ਦੀ ਡੂੰਘਾਈ ਦੇ ਆਧਾਰ 'ਤੇ ਰਗੜ ਹੇਠ ਰੋਂਆਂ ਬਣਨ ਵੱਲ ਵਧੇਰੇ ਪ੍ਰਵਿਰਤ ਹੁੰਦੇ ਹਨ। ਐਂਟੀ-ਪਿਲਿੰਗ ਫਿਨਿਸ਼ਿੰਗ ਪ੍ਰਦਰਸ਼ਨ ਨੂੰ ਵਧਾ ਸਕਦੀ ਹੈ, ਪਰ ਮੂਲ ਕਾਰਕ ਫਾਈਬਰ ਦੀ ਲੰਬਾਈ ਹੀ ਹੈ।
ਕਾਟਨ-ਪੌਲੀਐਸਟਰ ਮਿਸ਼ਰਣ: ਪੌਲੀਐਸਟਰ ਹਿੱਸਾ ਇੱਕ ਵਾਰ ਬਣ ਚੁੱਕੇ ਰੋਂਆਂ ਨੂੰ ਮਜ਼ਬੂਤ ਬਣਾ ਦਿੰਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਉਹ ਕੁਦਰਤੀ ਤੌਰ 'ਤੇ ਘਿਸ ਕੇ ਨਹੀਂ ਹਟਦੇ। ਇਸ ਕਾਰਨ 100% ਕਾਟਨ ਬਣਾਵਟਾਂ ਨਾਲੋਂ ਸਮੇਂ ਦੇ ਨਾਲ ਰੋਂਆਂ ਦਾ ਜਮ੍ਹਾ ਵਧੇਰੇ ਦਿਖਦਾ ਹੈ। ਮਿਸ਼ਰਣ ਦਾ ਅਨੁਪਾਤ ਅਤੇ ਯਾਰਨ ਦੀ ਕੁਆਲਿਟੀ ਦੋਵੇਂ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ ਕਿ ਇਹ ਕਿੰਨੀ ਤੇਜ਼ੀ ਨਾਲ ਹੁੰਦਾ ਹੈ — ਇਸ ਦਾ ਮੁਲਾਂਕਣ ਸੈਂਪਲਿੰਗ ਪੜਾਅ 'ਤੇ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਸਿਰਫ਼ ਫਾਈਬਰ ਸੰਰਚਨਾ ਤੋਂ ਮੰਨ ਲਿਆ ਜਾਵੇ।
ਫਾਈਬਰ ਤੋਂ ਇਲਾਵਾ, ਨਿੱਟਿੰਗ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਵੇਲੇ ਲਏ ਗਏ ਬਣਾਵਟੀ ਫੈਸਲੇ ਵੀ ਰੋਂਆਂ ਬਣਨ ਦੇ ਜੋਖਮ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰ ਸਕਦੇ ਹਨ। ਸਟਿੱਚ ਘਣਤਾ, ਯਾਰਨ ਕਾਉਂਟ, ਸਤ੍ਹਾ ਦੀ ਬ੍ਰਸ਼ਿੰਗ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਦਾ ਤਰੀਕਾ ਸਾਰੇ ਇਸ ਗੱਲ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ ਕਿ ਫੈਬਰਿਕ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਕਿੰਨਾ ਢਿੱਲਾ ਫਾਈਬਰ ਖੁੱਲ੍ਹਾ ਹੈ। ਟੀ-ਸ਼ਰਟਾਂ ਜਾਂ ਬੇਸ ਲੇਅਰਾਂ ਵਿੱਚ ਵਰਤੇ ਜਾਣ ਵਾਲੇ ਜਰਸੀ ਨਿੱਟ ਫੈਬਰਿਕ ਲਈ, ਵਧੇਰੇ ਕੱਸੀ ਬਣਾਵਟ ਸਤ੍ਹਾ 'ਤੇ ਰੋਏਂ ਨਿਕਲਣ ਨੂੰ ਘਟਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰ ਸਕਦੀ ਹੈ, ਪਰ ਨਤੀਜੇ ਦੀ ਪੁਸ਼ਟੀ ਬਲਕ ਮਨਜ਼ੂਰੀ ਤੋਂ ਪਹਿਲਾਂ ਰੋਂਆਂ ਬਣਨ ਜਾਂ ਰਗੜ ਦੇ ਟੈਸਟ ਰਾਹੀਂ ਜ਼ਰੂਰ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਬਰੱਸ਼ ਕੀਤੀਆਂ ਅਤੇ ਉਭਰੀਆਂ ਬਣਾਵਟਾਂ — ਜਿਨ੍ਹਾਂ ਵਿੱਚ ਫ੍ਰੈਂਚ ਟੈਰੀ, ਫਲੀਸ ਅਤੇ ਵੈਲੂਅਰ ਸ਼ਾਮਲ ਹਨ — ਢਾਂਚਾਗਤ ਤੌਰ 'ਤੇ ਵੱਧ ਜੋਖਮ ਵਾਲੀਆਂ ਹੁੰਦੀਆਂ ਹਨ, ਕਿਉਂਕਿ ਬਰੱਸ਼ਿੰਗ ਜਾਣ-ਬੁੱਝ ਕੇ ਰੇਸ਼ਿਆਂ ਦੇ ਸਿਰਿਆਂ ਨੂੰ ਸਤ੍ਹਾ 'ਤੇ ਉਭਾਰਦੀ ਹੈ। ਐਂਟੀ-ਪਿਲਿੰਗ ਫਿਨਿਸ਼ਿੰਗ (ਐਨਜ਼ਾਈਮ ਵਾਸ਼ਿੰਗ ਜਾਂ ਸ਼ੀਅਰਿੰਗ) ਇਸ ਜੋਖਮ ਨੂੰ ਘਟਾ ਸਕਦੀ ਹੈ, ਪਰ ਇਸ ਦੀ ਪ੍ਰਭਾਵਸ਼ੀਲਤਾ ਬਰੱਸ਼ਿੰਗ ਦੀ ਡੂੰਘਾਈ ਅਤੇ ਲਾਗੂ ਕੀਤੀ ਗਈ ਫਿਨਿਸ਼ਿੰਗ ਵਿਧੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ। ਬ੍ਰਾਂਡਾਂ ਨੂੰ ਸੈਂਪਲਿੰਗ ਦੌਰਾਨ ਫਿਨਿਸ਼ਿੰਗ ਦੀ ਕਿਸਮ ਦੀ ਪੁਸ਼ਟੀ ਮੰਗਣੀ ਚਾਹੀਦੀ ਹੈ, ਇਹ ਨਹੀਂ ਮੰਨਣਾ ਚਾਹੀਦਾ ਕਿ ਇਹ ਮਿਆਰੀ ਹੈ।
ਡਬਲ-ਨਿਟ ਬਣਾਵਟਾਂ, ਜਿਨ੍ਹਾਂ ਵਿੱਚ ਇੰਟਰਲਾਕ ਅਤੇ ਪੌਂਟੇ ਰੋਮਾ ਸ਼ਾਮਲ ਹਨ, ਰੋਂਆਂ ਬਣਨ ਦੇ ਮਾਮਲੇ ਵਿੱਚ ਸਿੰਗਲ-ਫੇਸ ਫੈਬਰਿਕ ਨਾਲੋਂ ਬਿਹਤਰ ਪ੍ਰਦਰਸ਼ਨ ਕਰਦੀਆਂ ਹਨ, ਕਿਉਂਕਿ ਦੋਵੇਂ ਸਤ੍ਹਾਵਾਂ ਢਾਂਚਾਗਤ ਤੌਰ 'ਤੇ ਬੱਝੀਆਂ ਹੁੰਦੀਆਂ ਹਨ। ਇੱਕੋ ਅੰਤਿਮ ਵਰਤੋਂ ਲਈ ਫੈਬਰਿਕ ਦੇ ਵਿਕਲਪਾਂ ਦੀ ਤੁਲਨਾ ਕਰਦੇ ਸਮੇਂ ਇਹ ਧਿਆਨ ਵਿੱਚ ਰੱਖਣ ਯੋਗ ਹੈ।
ਟੈਕ ਪੈਕ ਵਿੱਚ ਰੋਂਆਂ ਬਣਨ ਦਾ ਗ੍ਰੇਡ ਨਿਰਧਾਰਿਤ ਕਰਨਾ ਤਿਆਰ ਫੈਬਰਿਕ ਰੋਲਾਂ ਦੇ ਦ੍ਰਿਸ਼ਟੀਗਤ ਨਿਰੀਖਣ 'ਤੇ ਭਰੋਸਾ ਕਰਨ ਨਾਲੋਂ ਵੱਧ ਭਰੋਸੇਯੋਗ ਹੈ। ਨਿੱਟ ਐਪਰਲ ਲਈ ਦੋ ਟੈਸਟ ਵਿਧੀਆਂ ਦਾ ਸਭ ਤੋਂ ਆਮ ਹਵਾਲਾ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ:
ਮਾਰਟਿਨਡੇਲ ਵਿਧੀ (ISO 12945-2 / ASTM D4970): ਨਮੂਨੇ ਨੂੰ ਮਾਰਟਿਨਡੇਲ ਟੈਸਟਰ ਦੀ ਵਰਤੋਂ ਨਾਲ ਨਿਯੰਤ੍ਰਿਤ ਦਬਾਅ ਹੇਠ ਰਗੜਿਆ ਜਾਂਦਾ ਹੈ। ਇਹ ਵਿਧੀ ਆਮ ਤੌਰ 'ਤੇ ਫਲੈਟ ਅਤੇ ਡਬਲ-ਨਿਟ ਫੈਬਰਿਕ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ, ਜਿੱਥੇ ਸਤ੍ਹਾ ਦਾ ਘਿਸਾਅ ਦੁਹਰਾਉਣ ਯੋਗ ਲੈਬ ਸਥਿਤੀਆਂ ਹੇਠ ਮੁਲਾਂਕਣ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਖਰੀਦਦਾਰ ਨੂੰ ਟੈਕ ਪੈਕ ਵਿੱਚ ਟੈਸਟ ਵਿਧੀ, ਅਵਧੀ ਜਾਂ ਚੱਕਰਾਂ ਦੀ ਗਿਣਤੀ, ਅਤੇ ਘੱਟੋ-ਘੱਟ ਸਵੀਕਾਰਯੋਗ ਗ੍ਰੇਡ ਨਿਰਧਾਰਿਤ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਬਹੁਤ ਸਾਰੇ ਨਿੱਟ ਐਪਰਲ ਪ੍ਰੋਗਰਾਮਾਂ ਲਈ, ਗ੍ਰੇਡ 4 ਜਾਂ ਇਸ ਤੋਂ ਉੱਪਰ ਇੱਕ ਵਿਹਾਰਕ ਟੀਚਾ ਹੈ, ਪਰ ਸਹੀ ਸੀਮਾ ਦੀ ਪੁਸ਼ਟੀ ਫੈਬਰਿਕ ਦੀ ਕਿਸਮ, ਆਰਡਰ ਦੇ ਪੱਧਰ ਅਤੇ ਖਰੀਦਦਾਰ ਦੀਆਂ ਲੋੜਾਂ ਅਨੁਸਾਰ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
ਰੈਂਡਮ ਟੰਬਲ ਵਿਧੀ (ASTM D3512): ਰੋਂਆਂ ਬਣਨ ਅਤੇ ਸਤ੍ਹਾ ਦੇ ਸੰਬੰਧਿਤ ਬਦਲਾਅ ਦਾ ਮੁਲਾਂਕਣ ਕਰਨ ਲਈ ਸਵੈਚਾਂ ਨੂੰ ਕੌਰਕ-ਲੇਪਿਤ ਚੈਂਬਰ ਦੇ ਅੰਦਰ ਟੰਬਲ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਵਿਧੀ ਆਮ ਤੌਰ 'ਤੇ ਬੁਣੇ ਅਤੇ ਨਿੱਟ ਕੀਤੇ ਐਪਰਲ ਫੈਬਰਿਕ 'ਤੇ ਲਾਗੂ ਹੁੰਦੀ ਹੈ ਅਤੇ ਉਦੋਂ ਲਾਹੇਵੰਦ ਹੋ ਸਕਦੀ ਹੈ ਜਦੋਂ ਖਰੀਦਦਾਰ ਬਹੁ-ਦਿਸ਼ਾਵੀ ਸਤ੍ਹਾ ਦੇ ਰਗੜੇ ਦਾ ਅਨੁਕਰਣ ਕਰਨਾ ਚਾਹੁੰਦੇ ਹਨ।
ਫਲੀਸ ਨਿੱਟ ਫੈਬਰਿਕ, ਬਰੱਸ਼ਡ ਫਲੀਸ ਜਾਂ ਪਾਈਲ-ਸਤ੍ਹਾ ਵਾਲੇ ਫੈਬਰਿਕ ਖਰੀਦਣ ਵਾਲੇ ਬ੍ਰਾਂਡ ਸੈਂਪਲਿੰਗ ਸਮੀਖਿਆ ਦੇ ਹਿੱਸੇ ਵਜੋਂ ASTM D3512 ਰੈਂਡਮ ਟੰਬਲ ਟੈਸਟ ਦੀ ਮੰਗ ਕਰ ਸਕਦੇ ਹਨ, ਖਾਸ ਕਰਕੇ ਜਦੋਂ ਬਹੁ-ਦਿਸ਼ਾਵੀ ਸਤ੍ਹਾ ਦਾ ਰਗੜਾ ਚਿੰਤਾ ਦਾ ਵਿਸ਼ਾ ਹੋਵੇ। ਨਤੀਜੇ ਨੂੰ ਫੈਬਰਿਕ ਦੀ ਕਿਸਮ, ਫਿਨਿਸ਼ਿੰਗ ਰੂਟ, ਧੋਣ ਦੀਆਂ ਸਥਿਤੀਆਂ ਅਤੇ ਖਰੀਦਦਾਰ-ਵਿਸ਼ੇਸ਼ ਸਵੀਕ੍ਰਿਤੀ ਮਾਪਦੰਡਾਂ ਦੇ ਨਾਲ ਵਰਤਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਸ਼ੀਨੀਲ ਫੈਬਰਿਕ ਵਰਗੇ ਪਾਈਲ ਫੈਬਰਿਕ ਲਈ, ਸੈਂਪਲਿੰਗ ਦੌਰਾਨ ਰੋਂਆਂ ਬਣਨ ਅਤੇ ਰੇਸ਼ੇ ਝੜਨ ਦੇ ਜੋਖਮ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਚਿੰਨ੍ਹਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਕਿਉਂਕਿ ਧਾਗੇ ਦਾ ਢਾਂਚਾ ਅਤੇ ਸਤ੍ਹਾ ਦਾ ਪਾਈਲ ਲੰਮੇ ਸਮੇਂ ਦੀ ਦਿੱਖ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰ ਸਕਦੇ ਹਨ।
ਜੇ ਧੋਣ ਤੋਂ ਬਾਅਦ ਦੀ ਦਿੱਖ ਖਰੀਦਦਾਰ ਦੀ ਲੋੜ ਦਾ ਹਿੱਸਾ ਹੈ, ਤਾਂ ਰੋਂਆਂ ਬਣਨ ਦੇ ਮੁਲਾਂਕਣ ਤੋਂ ਪਹਿਲਾਂ ਫੈਬਰਿਕ ਨੂੰ ਸਹਿਮਤ ਕੀਤੇ ਗਏ ਦੇਖਭਾਲ ਪ੍ਰੋਟੋਕੋਲ ਹੇਠ ਧੋਤਾ ਜਾ ਸਕਦਾ ਹੈ। AATCC TM124 ਘਰੇਲੂ ਧੋਣ ਤੋਂ ਬਾਅਦ ਸਤ੍ਹਾ ਦੀ ਚਿਕਨਾਈ ਨਾਲ ਸੰਬੰਧਿਤ ਹੈ, ਇਸ ਲਈ ਇਸਨੂੰ ਰੋਂਆਂ ਬਣਨ ਦੀ ਟੈਸਟ ਵਿਧੀ ਵਜੋਂ ਪੇਸ਼ ਨਹੀਂ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ।
Runtang Tex ਸੈਂਪਲਿੰਗ ਲਈ, ਰੋਂਆਂ ਬਣਨ ਦੀਆਂ ਲੋੜਾਂ ਦੀ ਪੁਸ਼ਟੀ ਰੇਸ਼ੇ ਦੀ ਰਚਨਾ, ਫਿਨਿਸ਼ਿੰਗ ਰੂਟ ਅਤੇ ਬਲਕ ਆਰਡਰ ਮਿਆਰ ਦੇ ਨਾਲ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ, ਖਾਸ ਕਰਕੇ ਫਲੀਸ, ਜਰਸੀ ਅਤੇ ਪਾਈਲ-ਸਤ੍ਹਾ ਵਾਲੇ ਨਿੱਟ ਫੈਬਰਿਕ ਲਈ, ਜਿੱਥੇ ਪੋਲਰ ਫਲੀਸ ਐਂਟੀ-ਪਿਲਿੰਗ ਫਿਨਿਸ਼ਿੰਗ ਵਰਗੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਸਤ੍ਹਾ ਦੀ ਟਿਕਾਊਤਾ ਸੁਧਾਰਨ ਅਤੇ ਵਾਰ-ਵਾਰ ਵਰਤੋਂ ਅਤੇ ਧੋਣ ਤੋਂ ਬਾਅਦ ਫੈਬਰਿਕ ਦੀ ਦਿੱਖ ਬਣਾਈ ਰੱਖਣ ਵਿੱਚ ਮਹੱਤਵਪੂਰਨ ਭੂਮਿਕਾ ਨਿਭਾਉਂਦੀਆਂ ਹਨ।
ਫਲੀਸ, ਬਰੱਸ਼ਡ ਜਾਂ ਪਾਈਲ ਨਿੱਟ ਫੈਬਰਿਕ ਲਈ, ਬ੍ਰਾਂਡ ਫੈਬਰਿਕ ਦੀ ਸਤ੍ਹਾ ਅਤੇ ਖਰੀਦਦਾਰ ਦੀਆਂ ਲੋੜਾਂ ਅਨੁਸਾਰ ASTM D3512 ਰੈਂਡਮ ਟੰਬਲ ਟੈਸਟ ਜਾਂ ASTM D4970 ਮਾਰਟਿਨਡੇਲ ਟੈਸਟ ਦੀ ਮੰਗ ਕਰ ਸਕਦੇ ਹਨ। ਵਿਧੀ, ਟੈਸਟ ਦੀ ਅਵਧੀ ਅਤੇ ਘੱਟੋ-ਘੱਟ ਗ੍ਰੇਡ ਸੈਂਪਲਿੰਗ ਤੋਂ ਪਹਿਲਾਂ ਟੈਕ ਪੈਕ ਵਿੱਚ ਲਿਖੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ।
ਸ਼ੀਅਰਿੰਗ, ਐਨਜ਼ਾਈਮ ਟ੍ਰੀਟਮੈਂਟ ਜਾਂ ਸਤ੍ਹਾ ਦੀ ਫਿਨਿਸ਼ਿੰਗ ਵਰਗੇ ਐਂਟੀ-ਪਿਲਿੰਗ ਉਪਚਾਰ ਆਮ ਤੌਰ 'ਤੇ ਫੈਬਰਿਕ ਫਿਨਿਸ਼ਿੰਗ ਪੜਾਅ ਦੌਰਾਨ, ਕਟਾਈ ਜਾਂ ਸ਼ਿਪਮੈਂਟ ਤੋਂ ਪਹਿਲਾਂ ਕੀਤੇ ਜਾਂਦੇ ਹਨ। ਇਨ੍ਹਾਂ ਨੂੰ ਡਿਲੀਵਰੀ ਤੋਂ ਬਾਅਦ ਦਾ ਉਪਾਅ ਨਹੀਂ ਮੰਨਿਆ ਜਾਣਾ ਚਾਹੀਦਾ। ਬ੍ਰਾਂਡਾਂ ਨੂੰ ਸੈਂਪਲਿੰਗ ਦੌਰਾਨ ਫਿਨਿਸ਼ਿੰਗ ਰੂਟ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ ਅਤੇ ਟੈਸਟ ਨਤੀਜੇ ਸਿਰਫ਼ ਗ੍ਰੇਜ਼ ਜਾਂ ਅਧੂਰੇ ਫੈਬਰਿਕ 'ਤੇ ਨਹੀਂ, ਸਗੋਂ ਤਿਆਰ ਫੈਬਰਿਕ ਕੁਆਲਿਟੀ 'ਤੇ ਮੰਗਣੇ ਚਾਹੀਦੇ ਹਨ।
Runtang Textile ਯੂਰਪ, ਉੱਤਰੀ ਅਮਰੀਕਾ ਅਤੇ ਆਸਟ੍ਰੇਲੀਆ ਦੇ ਕੱਪੜਿਆਂ ਦੇ ਬ੍ਰਾਂਡਾਂ ਲਈ ਫਲੀਸ, ਜਰਸੀ ਅਤੇ ਪਾਇਲ ਨਿੱਟ ਫੈਬਰਿਕ ਬਣਾਉਂਦੀ ਹੈ। ਜੇ ਤੁਹਾਡੀ ਅਗਲੀ ਕਲੈਕਸ਼ਨ ਲਈ ਫੈਬਰਿਕ ਦੇ ਰੋਂਆਂ ਬਣਨਾ ਕੁਆਲਿਟੀ ਦੀ ਚਿੰਤਾ ਹੈ, ਤਾਂ ਰੋਂਆਂ ਬਣਨ ਦੀ ਟੈਸਟ ਰਿਪੋਰਟ ਸਮੇਤ ਨਮੂਨਾ ਮੰਗੋ, ਜਾਂ ਬਲਕ ਮਨਜ਼ੂਰੀ ਤੋਂ ਪਹਿਲਾਂ ਬਣਾਵਟ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਦੇ ਵਿਕਲਪਾਂ ਬਾਰੇ ਗੱਲ ਕਰਨ ਲਈ ਕੋਟੇਸ਼ਨ ਲਓ ।
 ਉਦਯੋਗ ਜਾਣਕਾਰੀ
ਕੱਪੜਿਆਂ ਦੀਆਂ ਵੱਖ-ਵੱਖ ਕਿਸਮਾਂ ਅਤੇ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ
ਹੋਰ ਪੜ੍ਹੋ ਉਦਯੋਗ ਜਾਣਕਾਰੀ
ਡਬਲ ਨਿਟ ਫੈਬਰਿਕ ਬਨਾਮ ਸਿੰਗਲ ਜਰਸੀ ਨਿਟ ਫੈਬਰਿਕ
ਹੋਰ ਪੜ੍ਹੋ ਸੋਰਸਿੰਗ ਗਾਈਡ
ਐਪਰਲ ਬ੍ਰਾਂਡ ਫੈਬਰਿਕ ਸੋਰਸਿੰਗ ਵਰਕਫਲੋ: ਟੈੱਕ ਪੈਕ ਤੋਂ ਬਲਕ ਮਨਜ਼ੂਰੀ ਤੱਕ
ਹੋਰ ਪੜ੍ਹੋ ਤਕਨੀਕੀ ਜਾਣਕਾਰੀ
ਰਿਬ ਨਿਟ ਫੈਬਰਿਕ ਦਾ ਸੁੰਗੜਨਾ ਅਤੇ ਰਿਕਵਰੀ: ਬਲਕ ਉਤਪਾਦਨ ਤੋਂ ਪਹਿਲਾਂ ਕੀ ਜਾਂਚਣਾ ਚਾਹੀਦਾ ਹੈ
ਹੋਰ ਪੜ੍ਹੋ ਫੈਬਰਿਕ ਗਾਈਡ
ਕੱਪੜਿਆਂ ਲਈ ਚੇਨੀਲ ਨਿੱਟ ਫੈਬਰਿਕ: ਨਰਮੀ, ਰੋਂਆਂ ਬਣਨ ਦਾ ਖ਼ਤਰਾ ਅਤੇ ਬਲਕ ਮਨਜ਼ੂਰੀ
ਹੋਰ ਪੜ੍ਹੋ