2009 ਤੋਂ ਨਿਟ ਫੈਬਰਿਕ ਨਿਰਮਾਤਾ · ਚੀਨ
2009 ਤੋਂ ਨਿਟ ਫੈਬਰਿਕ ਨਿਰਮਾਤਾ · ਚੀਨ

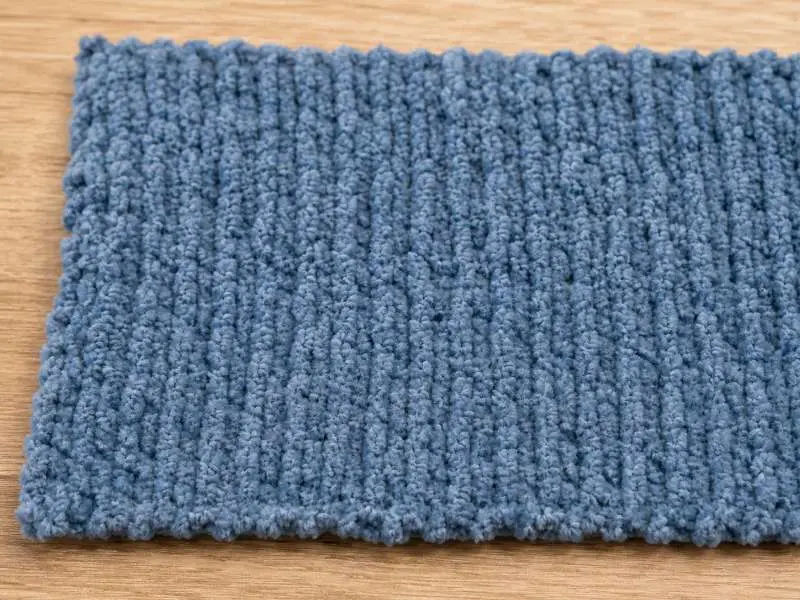
ਚੇਨੀਲ ਨਿੱਟ ਫੈਬਰਿਕ ਸਵੈਚ ਪੜਾਅ 'ਤੇ ਮਨਜ਼ੂਰ ਦਿਖ ਸਕਦਾ ਹੈ ਪਰ ਘਿਸਾਈ, ਧੁਲਾਈ ਜਾਂ ਬਲਕ ਰੋਲ ਦੇ ਫ਼ਰਕ ਤੋਂ ਬਾਅਦ ਫੇਲ੍ਹ ਹੋ ਸਕਦਾ ਹੈ। ਉਤਪਾਦਨ ਆਰਡਰ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਸੋਰਸਿੰਗ ਟੀਮਾਂ ਨੂੰ GSM, ਫਾਈਬਰ ਦੀ ਬਣਾਵਟ, ਪਾਈਲ ਦਾ ਝੜਨਾ, ਰੋਂਆਂ ਬਣਨ ਦਾ ਵਿਰੋਧ ਅਤੇ ਰੋਲ ਦੀ ਸਥਿਤੀ ਅਨੁਸਾਰ ਇਕਸਾਰਤਾ ਦੀ ਜਾਂਚ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
ਚੇਨੀਲ ਇੱਕ ਖ਼ਾਸ ਕਿਸਮ ਦੇ ਧਾਗੇ ਤੋਂ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ — ਇਹ ਆਪਣੇ ਆਪ ਵਿੱਚ ਕੋਈ ਬੁਣਾਈ ਜਾਂ ਨਿੱਟ ਬਣਾਵਟ ਨਹੀਂ ਹੈ। ਚੇਨੀਲ ਧਾਗਾ ਪਾਈਲ ਫਾਈਬਰ ਦੇ ਛੋਟੇ ਟੁਕੜਿਆਂ ("ਟਫ਼ਟਸ") ਨੂੰ ਵਿਚਕਾਰਲੇ ਕੋਰ ਧਾਗੇ ਦੁਆਲੇ ਮਰੋੜ ਕੇ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ, ਜੋ ਉਨ੍ਹਾਂ ਨੂੰ ਬਾਹਰ ਵੱਲ ਰੇਡੀਅਲ ਤੌਰ 'ਤੇ ਜਕੜਦਾ ਹੈ। ਜਦੋਂ ਇਹ ਧਾਗਾ ਫਿਰ ਬੇਸ ਫੈਬਰਿਕ ਵਿੱਚ ਨਿੱਟ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਨਤੀਜਾ ਇੱਕ ਅਜਿਹੀ ਸਤ੍ਹਾ ਹੁੰਦੀ ਹੈ ਜੋ ਛੋਟੇ, ਬਾਹਰ ਵੱਲ ਨਿਕਲਦੇ ਫਾਈਬਰ ਕਲੱਸਟਰਾਂ ਨਾਲ ਢਕੀ ਹੁੰਦੀ ਹੈ, ਜੋ ਖ਼ਾਸ ਨਰਮ, ਸੰਘਣਾ ਪਾਈਲ ਹੱਥ ਦਾ ਅਹਿਸਾਸ ਪੈਦਾ ਕਰਦੇ ਹਨ।
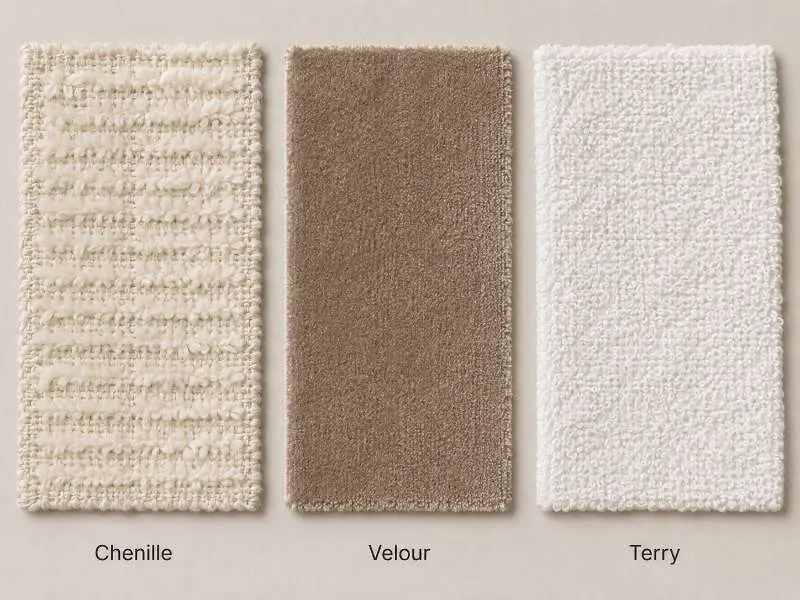
ਇਹ ਬਣਾਵਟ ਵੈਲਰ ਜਾਂ ਟੈਰੀ ਨਿੱਟ ਫੈਬਰਿਕ ਵਿੱਚ ਮਿਲਦੇ ਪਾਈਲ ਨਾਲੋਂ ਢਾਂਚਾਗਤ ਤੌਰ 'ਤੇ ਵੱਖਰੀ ਹੈ। ਵੈਲਰ ਨਿੱਟ ਵਿੱਚ, ਪਾਈਲ ਫਿਨਿਸ਼ਿੰਗ ਦੌਰਾਨ ਬੇਸ ਫੈਬਰਿਕ ਦੇ ਚਿਹਰੇ 'ਤੇ ਲੂਪਾਂ ਨੂੰ ਕੱਟ ਕੇ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ — ਪਾਈਲ ਫਾਈਬਰ ਸਿੱਧੇ ਨਿੱਟ ਲੂਪਾਂ ਵਿੱਚ ਹੀ ਜਕੜੇ ਹੁੰਦੇ ਹਨ। ਟੈਰੀ ਨਿੱਟ ਵਿੱਚ, ਪਾਈਲ ਲੂਪ ਆਪ ਹੀ ਹੈ, ਜੋ ਬਿਨਾਂ ਕੱਟਿਆਂ ਖੜ੍ਹਾ ਰਹਿੰਦਾ ਹੈ ਅਤੇ ਬੇਸ ਬਣਾਵਟ ਵਿੱਚ ਜਕੜਿਆ ਹੁੰਦਾ ਹੈ। ਇਹ ਦੋਵੇਂ ਵੱਖ-ਵੱਖ ਤਰੀਕਿਆਂ ਨਾਲ ਇੱਕ ਅਜਿਹਾ ਪਾਈਲ ਪੈਦਾ ਕਰਦੇ ਹਨ ਜੋ ਚੇਨੀਲ ਪਾਈਲ ਨਾਲੋਂ ਬੇਸ ਫੈਬਰਿਕ ਵਿੱਚ ਵਧੇਰੇ ਢਾਂਚਾਗਤ ਤੌਰ 'ਤੇ ਜੁੜਿਆ ਹੁੰਦਾ ਹੈ।
ਚੇਨੀਲ ਲਈ, ਪਾਈਲ ਫਾਈਬਰ ਆਪਣੀ ਸਥਿਤੀ ਬਣਾਈ ਰੱਖਣ ਲਈ ਕੋਰ ਧਾਗੇ ਦੇ ਮਰੋੜ ਦੇ ਤਣਾਅ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ। ਜੇ ਪੂਰੇ ਉਤਪਾਦਨ ਦੌਰਾਨ ਧਾਗੇ ਦਾ ਮਰੋੜ ਲੋੜੀਂਦਾ ਇਕਸਾਰ ਨਾ ਹੋਵੇ, ਜਾਂ ਜੇ ਫਿਨਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆ ਪਾਈਲ ਨੂੰ ਢੰਗ ਨਾਲ ਸੈੱਟ ਨਾ ਕਰੇ, ਤਾਂ ਫਾਈਬਰ ਛੁੱਟ ਸਕਦੇ ਹਨ — ਇਹ ਵਰਤਾਰਾ ਰੋਂਆਂ ਬਣਨ ਨਾਲੋਂ ਵੱਖਰਾ ਹੈ ਅਤੇ ਤੀਜੇ ਭਾਗ ਵਿੱਚ ਇਸ 'ਤੇ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਚਰਚਾ ਕੀਤੀ ਗਈ ਹੈ। ਇਹ ਢਾਂਚਾਗਤ ਹਕੀਕਤ ਚੇਨੀਲ ਨਿੱਟ ਫੈਬਰਿਕ ਤੋਂ ਬਚਣ ਦਾ ਕਾਰਨ ਨਹੀਂ ਹੈ, ਪਰ ਇਹੀ ਕਾਰਨ ਹੈ ਕਿ ਝੜਨ ਦਾ ਮੁਲਾਂਕਣ ਨਮੂਨਾ ਮਨਜ਼ੂਰੀ ਪ੍ਰਕਿਰਿਆ ਦਾ ਹਿੱਸਾ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਜਿਵੇਂ ਵੈਲਰ ਜਾਂ ਟੈਰੀ ਲਈ ਲੋੜੀਂਦਾ ਨਹੀਂ ਹੁੰਦਾ।
| ਵਿਸ਼ੇਸ਼ਤਾ | ਚੇਨੀਲ ਨਿੱਟ | ਵੈਲਰ ਨਿੱਟ | ਟੈਰੀ ਨਿੱਟ |
|---|---|---|---|
| ਪਾਈਲ ਦੀ ਬਣਾਵਟ | ਕੋਰ ਧਾਗੇ ਦੁਆਲੇ ਮਰੋੜੇ ਛੋਟੇ ਧਾਗੇ ਦੇ ਟੁਕੜੇ | ਨਿੱਟ ਬੇਸ 'ਤੇ ਕੱਟਿਆ ਲੂਪ ਪਾਈਲ | ਨਿੱਟ ਬੇਸ 'ਤੇ ਨਾ-ਕੱਟਿਆ ਲੂਪ ਪਾਈਲ |
| ਪਾਈਲ ਦਾ ਜੁੜਾਅ | ਕੋਰ ਨਾਲ ਮਕੈਨੀਕਲ ਤੌਰ 'ਤੇ ਬੱਝਿਆ — ਫਿਨਿਸ਼ਿੰਗ ਘਟੀਆ ਹੋਣ 'ਤੇ ਝੜ ਸਕਦਾ ਹੈ | ਬੇਸ ਫੈਬਰਿਕ ਵਿੱਚ ਜਕੜੀਆਂ ਲੂਪਾਂ — ਆਮ ਤੌਰ 'ਤੇ ਵਧੇਰੇ ਸਥਿਰ | ਬੇਸ ਵਿੱਚ ਜੁੜੀਆਂ ਲੂਪਾਂ — ਜਦੋਂ ਲੂਪ ਦੀ ਉਚਾਈ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਕੰਟਰੋਲ ਵਿੱਚ ਹੋਣ ਤਾਂ ਆਮ ਤੌਰ 'ਤੇ ਸਥਿਰ |
| ਖਿੱਚ ਦਾ ਵਿਵਹਾਰ | ਸੀਮਤ — ਤਣਾਅ ਹੇਠ ਪਾਈਲ ਵਿਗੜ ਸਕਦਾ ਹੈ | ਬੇਸ ਨਿੱਟ ਅਤੇ ਐਲਾਸਟੇਨ ਦੀ ਮਾਤਰਾ ਅਨੁਸਾਰ ਦਰਮਿਆਨੀ ਤੋਂ ਚੰਗੀ ਦੋ-ਤਰਫ਼ਾ ਖਿੱਚ | ਸੀਮਤ ਖਿੱਚ; ਲੂਪ ਦੀ ਸੰਪੂਰਨਤਾ ਪਹਿਲ ਹੈ |
| ਰੋਂਆਂ ਬਣਨ ਦੀ ਪ੍ਰਵਿਰਤੀ | ਫਾਈਬਰ ਮਿਸ਼ਰਣ ਅਤੇ GSM ਅਨੁਸਾਰ ਦਰਮਿਆਨੀ ਤੋਂ ਉੱਚੀ | ਘੱਟ ਤੋਂ ਦਰਮਿਆਨੀ | ਧਾਗੇ, ਲੂਪ ਦੀ ਉਚਾਈ ਅਤੇ ਵਰਤੋਂ ਦੀ ਰਗੜ ਅਨੁਸਾਰ ਘੱਟ ਤੋਂ ਦਰਮਿਆਨੀ |
| ਝੜਨ ਦੀ ਪ੍ਰਵਿਰਤੀ | ਵੱਧ — ਖ਼ਾਸ ਕਰਕੇ ਸ਼ੁਰੂਆਤੀ ਧੁਲਾਈ ਚੱਕਰਾਂ ਵਿੱਚ | ਘੱਟ | ਜਦੋਂ ਲੂਪ ਢੰਗ ਨਾਲ ਬਣੇ ਅਤੇ ਫਿਨਿਸ਼ ਹੋਣ ਤਾਂ ਬਹੁਤ ਘੱਟ |
| ਮੁੱਖ ਕੱਪੜਾ ਵਰਤੋਂ | ਸਵੈਟਰ, ਕਾਰਡੀਗਨ, ਖ਼ਾਸ ਆਊਟਰਵੀਅਰ | ਲੌਂਜਵੀਅਰ, ਟ੍ਰੈਕਸੂਟ, ਵੈਲਵੈੱਟ-ਪ੍ਰਭਾਵ ਵਾਲੇ ਟੌਪਸ | ਸਵੈਟਸ਼ਰਟ, ਰੋਬ, ਨਹਾਉਣ ਵਾਲੇ ਕੱਪੜੇ |
| ਮੁੱਖ QC ਦਾ ਧਿਆਨ ਸੈਂਪਲਿੰਗ 'ਤੇ | ਪਾਈਲ ਝੜਨਾ, ਘਿਸਾਈ ਪ੍ਰਤੀਰੋਧ, ਧੋਣ 'ਤੇ ਸਥਿਰਤਾ | ਨੈਪ ਦੀ ਦਿਸ਼ਾ, ਪਾਈਲ ਦੀ ਇਕਸਾਰਤਾ, ਰੋਂਆਂ ਬਣਨਾ | ਲੂਪ ਦੀ ਉਚਾਈ, ਸੁੰਗੜਨਾ, GSM ਦੀ ਇਕਸਾਰਤਾ |
ਕੱਪੜਿਆਂ ਵਿੱਚ ਵਰਤਿਆ ਜਾਣ ਵਾਲਾ ਚੈਨੀਲ ਨਿੱਟ ਫੈਬਰਿਕ ਆਮ ਤੌਰ 'ਤੇ ਇੱਕ ਵਿਸ਼ਾਲ ਭਾਰ ਰੇਂਜ ਵਿੱਚ ਆਉਂਦਾ ਹੈ — ਹਲਕੇ ਬਣਾਵਟ ਲਗਭਗ 260–320 GSM ਦੇ ਹੋ ਸਕਦੇ ਹਨ, ਜਦੋਂ ਕਿ ਬਾਹਰੀ ਕੱਪੜਿਆਂ ਜਾਂ ਵਿਸ਼ੇਸ਼ ਸਵੈਟਰਾਂ ਲਈ ਬਣੇ ਭਾਰੀ ਵਿਕਲਪ 400–480 GSM ਤੱਕ ਪਹੁੰਚ ਸਕਦੇ ਹਨ, ਜੋ ਪਾਈਲ ਦੀ ਉਚਾਈ ਅਤੇ ਧਾਗੇ ਦੀ ਬਣਾਵਟ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਇਹ ਅੰਕੜਿਆਂ ਨੂੰ ਦਿਸ਼ਾ-ਨਿਰਦੇਸ਼ਕ ਹਵਾਲਿਆਂ ਵਜੋਂ ਲਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਨਾ ਕਿ ਸਥਿਰ ਸੀਮਾਵਾਂ ਵਜੋਂ; ਅਸਲ ਭਾਰ ਖਾਸ ਧਾਗੇ ਦੀ ਗਿਣਤੀ, ਨਿੱਟ ਗੇਜ, ਪਾਈਲ ਦੀ ਘਣਤਾ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਦੇ ਅਧਾਰ 'ਤੇ ਬਦਲਦਾ ਹੈ। ਸੈਂਪਲ ਮੰਗਦੇ ਸਮੇਂ, ਹਮੇਸ਼ਾ ਇੱਕ ਟਾਰਗੇਟ GSM ਨਿਰਧਾਰਿਤ ਕਰੋ ਅਤੇ ਮਿੱਲ ਤੋਂ ਮੰਗ ਕਰੋ ਕਿ ਉਹ ਡਿਲੀਵਰ ਕੀਤੇ ਫੈਬਰਿਕ 'ਤੇ ਮਾਪਿਆ ਹੋਇਆ GSM ਦੇਵੇ, ਨਾ ਕਿ ਨਾਮਾਤਰ ਮੁੱਲ।
ਫਾਈਬਰ ਸੰਗਠਨ ਬਲਕ ਵਿੱਚ ਪਾਈਲ ਦੀ ਕਾਰਗੁਜ਼ਾਰੀ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਨ ਵਾਲਾ ਸਭ ਤੋਂ ਵੱਡਾ ਇੱਕੋ-ਇੱਕ ਕਾਰਕ ਹੈ। ਕੱਪੜਿਆਂ ਲਈ ਚੈਨੀਲ ਨਿੱਟ ਵਿੱਚ ਉਪਲਬਧ ਮੁੱਖ ਵਿਕਲਪ ਹਨ:
ਫਾਈਬਰ ਦੀ ਕਿਸਮ ਅਤੇ GSM ਦਾ ਆਪਸੀ ਤਾਲਮੇਲ ਕੱਪੜਿਆਂ ਦੇ ਉਪਯੋਗਾਂ ਲਈ ਮਹੱਤਵਪੂਰਨ ਹੈ। ਪੌਲੀਐਸਟਰ-ਮਿਸ਼ਰਤ ਚੈਨੀਲ ਅਕਾਰੀ ਸਥਿਰਤਾ ਅਤੇ ਵਾਪਸੀ ਨੂੰ ਸੁਧਾਰ ਸਕਦਾ ਹੈ, ਪਰ ਝੜਨਾ ਅਜੇ ਵੀ ਚੈਨੀਲ ਧਾਗੇ ਦੇ ਐਂਠ, ਪਾਈਲ ਦੀ ਉਚਾਈ, ਨਿੱਟਿੰਗ ਤਣਾਅ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਨਿਯੰਤਰਣ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਕਿਸੇ ਖਾਸ ਕੱਪੜੇ ਦੀ ਸ਼੍ਰੇਣੀ ਲਈ ਸੰਗਠਨ ਚੁਣਦੇ ਸਮੇਂ, ਸਿਰਫ਼ ਸੈਂਪਲ ਦੇ ਸ਼ੁਰੂਆਤੀ ਹੱਥ ਦੇ ਅਹਿਸਾਸ ਬਾਰੇ ਨਾ ਸੋਚੋ, ਸਗੋਂ ਇਸ ਬਾਰੇ ਵੀ ਸੋਚੋ ਕਿ ਫੈਬਰਿਕ ਪਹਿਲੇ ਪੰਜ ਧੋਣ ਚੱਕਰਾਂ ਤੋਂ ਬਾਅਦ ਕਿਵੇਂ ਕਾਰਗੁਜ਼ਾਰੀ ਦੇਵੇਗਾ। ਮਿੱਲ ਤੋਂ ਮੰਗ ਕਰੋ ਕਿ ਉਹ ਮਿਆਰੀ ਸੈਂਪਲ ਪੈਕ ਦੇ ਹਿੱਸੇ ਵਜੋਂ ਧੋਣ ਤੋਂ ਬਾਅਦ ਦੇ ਸੈਂਪਲ ਬਿਨਾਂ ਧੋਤੇ ਸਵੈਚਾਂ ਦੇ ਨਾਲ ਮੁਹੱਈਆ ਕਰੇ।
ਇਹ ਦੋ ਖਰਾਬੀ ਦੇ ਢੰਗ ਅਕਸਰ ਉਲਝਾਏ ਜਾਂਦੇ ਹਨ ਪਰ ਇਹਨਾਂ ਦੇ ਕਾਰਨ ਵੱਖਰੇ, ਜਾਂਚ ਦੇ ਢੰਗ ਵੱਖਰੇ ਅਤੇ ਸੁਧਾਰ ਦੇ ਰਾਹ ਵੱਖਰੇ ਹੁੰਦੇ ਹਨ। ਸੈਂਪਲਿੰਗ ਪੜਾਅ 'ਤੇ ਇਹਨਾਂ ਨੂੰ ਇੱਕ ਸਮਝਣ ਨਾਲ ਗਲਤ ਨਿਦਾਨ ਹੁੰਦਾ ਹੈ — ਬ੍ਰਾਂਡ ਇਹ ਸੋਚ ਕੇ ਕਿ ਰੋਂਆਂ ਬਣਨ ਦੀ ਸਮੱਸਿਆ ਹੈ, ਵਧੇਰੇ ਸਖ਼ਤ ਫਿਨਿਸ਼ ਦੀ ਮੰਗ ਕਰ ਸਕਦਾ ਹੈ, ਜਦੋਂ ਕਿ ਅਸਲ ਸਮੱਸਿਆ ਝੜਨਾ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਇਸ ਨਾਲ ਹਾਲਾਤ ਹੋਰ ਵਿਗੜ ਜਾਂਦੇ ਹਨ।
ਝੜਨਾ ਫੈਬਰਿਕ ਦੀ ਸਤਹ ਤੋਂ ਢਿੱਲੇ ਪਾਈਲ ਰੋਇਆਂ ਦੇ ਨਿਕਲਣ ਨੂੰ ਕਹਿੰਦੇ ਹਨ। ਚੈਨੀਲ ਨਿੱਟ ਵਿੱਚ, ਇਹ ਉਦੋਂ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਵਿਅਕਤੀਗਤ ਪਾਈਲ ਗੁੱਛੇ — ਜਾਂ ਉਨ੍ਹਾਂ ਦੇ ਟੁਕੜੇ — ਅਧਾਰ ਧਾਗੇ ਤੋਂ ਵੱਖ ਹੋ ਜਾਂਦੇ ਹਨ। ਇਸਦਾ ਕਾਰਨ ਆਮ ਤੌਰ 'ਤੇ ਹੇਠ ਲਿਖਿਆਂ ਵਿੱਚੋਂ ਇੱਕ ਜਾਂ ਵੱਧ ਹੁੰਦਾ ਹੈ: ਅਧਾਰ ਧਾਗੇ ਵਿੱਚ ਨਾਕਾਫ਼ੀ ਐਂਠ ਜੋ ਰਗੜ ਹੇਠ ਪਾਈਲ ਨੂੰ ਖਿਸਕਣ ਦਿੰਦੀ ਹੈ, ਅਜਿਹੇ ਪਾਈਲ ਰੋਏ ਜੋ ਫਿਨਿਸ਼ਿੰਗ ਦੌਰਾਨ ਢੰਗ ਨਾਲ ਕੱਟੇ ਜਾਂ ਸੈੱਟ ਨਹੀਂ ਕੀਤੇ ਗਏ, ਜਾਂ ਬਹੁਤ ਜ਼ਿਆਦਾ ਪਾਈਲ ਉਚਾਈ ਜੋ ਵਿਅਕਤੀਗਤ ਗੁੱਛਿਆਂ ਨੂੰ ਛੱਡਣ ਲਈ ਯੰਤਰੀ ਲੀਵਰੇਜ ਵਧਾ ਦਿੰਦੀ ਹੈ।
ਛਿੜਨਾ ਆਮ ਤੌਰ 'ਤੇ ਪਹਿਲੇ ਕੁਝ ਪਹਿਨਣ ਜਾਂ ਧੋਣ ਦੇ ਚੱਕਰਾਂ ਵਿੱਚ ਸਭ ਤੋਂ ਵੱਧ ਦਿਖਦਾ ਹੈ ਅਤੇ ਜਿਵੇਂ ਢਿੱਲੇ ਰੇਸ਼ੇ ਖੁੱਲ੍ਹ ਕੇ ਨਿਕਲਦੇ ਹਨ, ਇਹ ਘਟ ਸਕਦਾ ਹੈ। ਪਰ, ਤੀਜੇ ਧੋਣ ਦੇ ਚੱਕਰ ਤੋਂ ਬਾਅਦ ਵੀ ਜਾਰੀ ਰਹਿਣ ਵਾਲਾ ਗੰਭੀਰ ਛਿੜਨਾ ਸਤਹ ਦੀ ਫਿਨਿਸ਼ਿੰਗ ਦੀ ਬਜਾਏ ਧਾਗੇ ਦੀ ਬਣਾਵਟ ਵਿੱਚ ਕਿਸੇ ਢਾਂਚਾਗਤ ਸਮੱਸਿਆ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ, ਅਤੇ ਇਹ ਸਮੇਂ ਦੇ ਨਾਲ ਆਪਣੇ ਆਪ ਹੱਲ ਨਹੀਂ ਹੁੰਦਾ।
ਛਿੜਨ ਲਈ, ਧੋਣ ਤੋਂ ਪਹਿਲਾਂ ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਢਿੱਲੇ ਰੇਸ਼ੇ ਦੀ ਬਚੀ ਬਚੀ ਜਾਂਚਣ ਲਈ ਇੱਕ ਅੰਦਰੂਨੀ ਸੁੱਕੀ-ਰਗੜ ਸਕ੍ਰੀਨਿੰਗ ਵਿਧੀ ਵਰਤੋ। ਜੇ ਖਰੀਦਦਾਰ ਦੀ ਵਿਸ਼ੇਸ਼ਤਾ ਵਿੱਚ ਘਿਸਾਈ ਪ੍ਰਤੀਰੋਧ, ਕ੍ਰੌਕਿੰਗ, ਜਾਂ ਅਯਾਮੀ ਸਥਿਰਤਾ ਦੀ ਜਾਂਚ ਸ਼ਾਮਲ ਹੈ, ਤਾਂ AATCC Standard Test Methods and Procedures ਵਿੱਚੋਂ ਢੁਕਵੀਂ ਵਿਧੀ ਚੁਣੋ ਅਤੇ ਨਮੂਨਾ ਲੈਣ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂਚ ਦੀ ਸਥਿਤੀ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਰੋਂਆਂ ਬਣਨਾ ਇੱਕ ਵੱਖਰੀ ਪ੍ਰਕਿਰਿਆ ਹੈ। ਇਹ ਤਦ ਹੁੰਦਾ ਹੈ ਜਦੋਂ ਸਤਹ ਦੇ ਰੇਸ਼ੇ ਪੂਰੀ ਤਰ੍ਹਾਂ ਟੁੱਟ ਕੇ ਨਹੀਂ ਨਿਕਲਦੇ, ਸਗੋਂ ਵਾਰ-ਵਾਰ ਘਿਸਾਈ ਹੇਠ ਉਲਝ ਕੇ ਫੈਬਰਿਕ ਦੀ ਸਤਹ 'ਤੇ ਛੋਟੀਆਂ, ਦਿਖਣ ਵਾਲੀਆਂ ਰੇਸ਼ੇ ਦੀਆਂ ਗੋਲੀਆਂ ਬਣਾ ਲੈਂਦੇ ਹਨ। ਚੈਨੀਲ ਨਿੱਟ ਫੈਬਰਿਕ ਵਿੱਚ, ਰੋਂਆਂ ਬਣਨਾ ਸਭ ਤੋਂ ਵੱਧ ਰਗੜ ਵਾਲੇ ਹਿੱਸਿਆਂ ਵਿੱਚ ਆਮ ਹੈ — ਸਵੈਟਰਾਂ ਵਿੱਚ ਬਗਲਾਂ ਦੇ ਹੇਠਾਂ, ਕਾਰਡੀਗਨਾਂ ਵਿੱਚ ਕੂਹਣੀ ਦੇ ਹਿੱਸੇ, ਅਤੇ ਹੇਮਲਾਈਨਾਂ ਦੇ ਨਾਲ ਜਿੱਥੇ ਕੱਪੜਾ ਕਮਰਬੈਂਡ ਜਾਂ ਬੈਲਟ ਨਾਲ ਰਗੜਦਾ ਹੈ।
ਰੋਂਆਂ ਬਣਨ ਦੀ ਪ੍ਰਵਿਰਤੀ ਮੁੱਖ ਤੌਰ 'ਤੇ ਰੇਸ਼ੇ ਦੀ ਕਿਸਮ (ਛੋਟੇ ਸਟੈਪਲ ਰੇਸ਼ੇ ਲੰਬੇ ਰੇਸ਼ਿਆਂ ਨਾਲੋਂ ਵਧੇਰੇ ਆਸਾਨੀ ਨਾਲ ਰੋਂਆਂ ਬਣਾਉਂਦੇ ਹਨ), ਰੇਸ਼ੇ ਦੇ ਮਿਸ਼ਰਣ (ਪੌਲੀਐਸਟਰ/ਕਪਾਹ ਦੇ ਮਿਸ਼ਰਣ ਸ਼ੁੱਧ ਕਪਾਹ ਨਾਲੋਂ ਵੱਖਰੇ ਤਰੀਕੇ ਨਾਲ ਰੋਂਆਂ ਬਣਾ ਸਕਦੇ ਹਨ), ਅਤੇ ਪਾਈਲ ਬਣਾਵਟ ਦੀ ਕਸਾਵਟ ਨਾਲ ਤੈਅ ਹੁੰਦੀ ਹੈ। ਢਿੱਲੀ ਬਣਾਵਟ ਵਾਲਾ ਪਾਈਲ ਸਤਹ ਦੇ ਰੇਸ਼ਿਆਂ ਨੂੰ ਉਲਝਣ ਦਾ ਵਧੇਰੇ ਮੌਕਾ ਦਿੰਦਾ ਹੈ; ਕੱਸਿਆ ਅਤੇ ਵਧੇਰੇ ਇਕਸਾਰ ਪਾਈਲ ਰੋਂਆਂ ਬਣਨ ਦਾ ਬਿਹਤਰ ਵਿਰੋਧ ਕਰਦਾ ਹੈ।
ਰੋਂਆਂ ਬਣਨ ਦੇ ਮੁਲਾਂਕਣ ਲਈ ASTM D3512 ਜਾਂ ISO 12945-2 ਵਰਤਿਆ ਜਾ ਸਕਦਾ ਹੈ, ਜਿਸ ਵਿੱਚ ਧੋਣ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂ ਬਾਅਦ ਦੀ ਕੰਡੀਸ਼ਨਿੰਗ ਖਰੀਦਦਾਰ ਦੀ ਸਮੱਗਰੀ ਵਿਸ਼ੇਸ਼ਤਾ ਵਿੱਚ ਤੈਅ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਨਮੂਨਾ ਲੈਣ ਤੋਂ ਪਹਿਲਾਂ ਪਾਸ/ਫੇਲ ਰੇਟਿੰਗ ਤੈਅ ਕਰੋ; ਬਹੁਤ ਸਾਰੀਆਂ ਐਪਰਲ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਕੰਮਕਾਜੀ ਸੀਮਾ ਵਜੋਂ 3+ ਰੇਟਿੰਗ ਵਰਤਦੀਆਂ ਹਨ, ਪਰ ਅੰਤਿਮ ਸੀਮਾ ਬ੍ਰਾਂਡ ਮਾਨਕ ਦੀ ਪਾਲਣਾ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਇਹ ਸੀਮਾਵਾਂ ਤੁਹਾਡੇ ਬ੍ਰਾਂਡ ਦੀ ਸਮੱਗਰੀ ਵਿਸ਼ੇਸ਼ਤਾ ਸ਼ੀਟ ਵਿੱਚ ਤੈਅ ਕੀਤੀਆਂ ਜਾਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ ਅਤੇ ਨਮੂਨਾ ਲੈਣ ਤੋਂ ਪਹਿਲਾਂ ਮਿੱਲ ਨੂੰ ਦੱਸੀਆਂ ਜਾਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ। ਨਿੱਟ ਫੈਬਰਿਕ ਦੀਆਂ ਕਿਸਮਾਂ ਵਿੱਚ ਰੋਂਆਂ ਬਣਨ ਦੇ ਮੁਲਾਂਕਣ ਬਾਰੇ ਹੋਰ ਵੇਰਵਿਆਂ ਲਈ, ਨਿੱਟ ਫੈਬਰਿਕ 'ਤੇ ਰੋਂਆਂ ਬਣਨਾ ਬਾਰੇ ਗਾਈਡ ਵੇਖੋ।
ਛਿੜਨ ਨਾਲ ਢਿੱਲੇ ਰੇਸ਼ੇ ਨਿਕਲਦੇ ਹਨ ਜੋ ਸਤਹ ਤੋਂ ਵੱਖ ਹੋ ਜਾਂਦੇ ਹਨ; ਰੋਂਆਂ ਬਣਨ ਨਾਲ ਜੁੜੀਆਂ ਰੇਸ਼ੇ ਦੀਆਂ ਗੋਲੀਆਂ ਬਣਦੀਆਂ ਹਨ ਜੋ ਸਤਹ 'ਤੇ ਰਹਿੰਦੀਆਂ ਹਨ। ਜੇ ਤੁਸੀਂ ਨਮੂਨੇ 'ਤੇ ਹੱਥ ਫੇਰਦੇ ਹੋ ਅਤੇ ਤੁਹਾਡੀ ਹਥੇਲੀ 'ਤੇ ਢਿੱਲੇ ਰੇਸ਼ੇ ਦਿਖਦੇ ਹਨ: ਛਿੜਨਾ। ਜੇ ਘਿਸਾਈ ਤੋਂ ਬਾਅਦ ਫੈਬਰਿਕ ਦੀ ਸਤਹ 'ਤੇ ਛੋਟੇ ਗੰਢੇ ਹੋਏ ਝੁੰਡ ਦਿਖਦੇ ਹਨ, ਤਾਂ ਇਹ ਰੋਂਆਂ ਬਣਨਾ ਹੈ। ਦੋਵੇਂ ਇੱਕੋ ਫੈਬਰਿਕ 'ਤੇ ਦਿਖ ਸਕਦੇ ਹਨ, ਪਰ ਇਨ੍ਹਾਂ ਨੂੰ ਹੱਲ ਕਰਨ ਲਈ ਵੱਖਰੇ ਉਪਾਅ ਚਾਹੀਦੇ ਹਨ — ਛਿੜਨ ਲਈ ਪਾਈਲ ਸ਼ੀਅਰਿੰਗ ਅਤੇ ਧਾਗੇ ਦੀ ਐਂਟੀ-ਟਵਿਸਟ ਦਾ ਅਨੁਕੂਲਨ; ਰੋਂਆਂ ਬਣਨ ਲਈ ਰੇਸ਼ੇ ਦੀ ਚੋਣ ਅਤੇ ਬਣਾਵਟ ਦੀ ਕਸਾਵਟ।
ਹੇਠਾਂ ਦਿੱਤੀ ਚੈੱਕਲਿਸਟ ਉਹ ਘੱਟੋ-ਘੱਟ ਪੁਸ਼ਟੀ ਬਿੰਦੂ ਕਵਰ ਕਰਦੀ ਹੈ ਜੋ ਬਲਕ ਉਤਪਾਦਨ ਦੀ ਮਨਜ਼ੂਰੀ ਤੋਂ ਪਹਿਲਾਂ ਉਤਪਾਦਨ ਨਮੂਨਿਆਂ 'ਤੇ ਪੂਰੇ ਕੀਤੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ। ਹਰ ਪੈਰਾਮੀਟਰ ਨੂੰ ਮਾਨਤਾ ਪ੍ਰਾਪਤ ਟੈਸਟਿੰਗ ਲੈਬਾਰਟਰੀ ਦੀ ਲਿਖਤੀ ਟੈਸਟ ਰਿਪੋਰਟ ਵਿੱਚ ਦਰਜ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਜਾਂ ਘੱਟੋ-ਘੱਟ ਮਿੱਲ ਦੇ ਅੰਦਰੂਨੀ QC ਵਿਭਾਗ ਵੱਲੋਂ ਵਿਧੀ ਦੱਸ ਕੇ ਦਰਜ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਜਿੱਥੇ ਬ੍ਰਾਂਡ-ਵਿਸ਼ੇਸ਼ ਸਹਿਣਸ਼ੀਲਤਾ ਸੀਮਾਵਾਂ ਅਜੇ ਤੈਅ ਨਹੀਂ ਹੋਈਆਂ, ਉੱਥੇ ਸੰਕੇਤਕ ਉਦਯੋਗਿਕ ਸੀਮਾਵਾਂ ਦਿੱਤੀਆਂ ਗਈਆਂ ਹਨ — ਇਨ੍ਹਾਂ ਦੀ ਤੁਹਾਡੀ QC ਟੀਮ ਨਾਲ ਸਮੀਖਿਆ ਅਤੇ ਪੁਸ਼ਟੀ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
| ਚੈੱਕ ਪੁਆਇੰਟ | ਕੀ ਅਤੇ ਕਿਵੇਂ ਪੁਸ਼ਟੀ ਕਰਨੀ ਹੈ |
|---|---|
| ਪਾਈਲ ਦਾ ਛਿੜਨਾ | ਧੋਣ ਤੋਂ ਪਹਿਲਾਂ ਅਤੇ ਬਾਅਦ ਵਿੱਚ ਢਿੱਲੇ ਰੇਸ਼ੇ ਦੀ ਬਚੀ ਬਚੀ ਜਾਂਚਣ ਲਈ ਸਹਿਮਤ ਅੰਦਰੂਨੀ ਸੁੱਕੀ-ਰਗੜ ਸਕ੍ਰੀਨਿੰਗ ਵਿਧੀ ਵਰਤੋ। ਬਚੀ ਦਾ ਪੱਧਰ ਦਰਜ ਕਰੋ ਅਤੇ ਖਰੀਦਦਾਰ ਦੀ ਅੰਦਰੂਨੀ ਛਿੜਨ ਸੀਮਾ ਨਾਲ ਤੁਲਨਾ ਕਰੋ। |
| ਰੋਂਆਂ ਬਣਨ ਦੀ ਰੇਟਿੰਗ | ASTM D3512 ਜਾਂ ਬਰਾਬਰ ਦੀ ਟੰਬਲ/ਰੈਂਡਮ ਟੰਬਲ ਵਿਧੀ ਵਰਤੋ; ਅੰਤਿਮ ਵਰਤੋਂ ਦੇ ਅਧਾਰ 'ਤੇ ਘੱਟੋ-ਘੱਟ ਰੇਟਿੰਗ ਦਾ ਟਾਰਗੇਟ ਰੱਖੋ — ਸਵੈਟਰ ਲੌਂਜਵੀਅਰ ਨਾਲੋਂ ਘੱਟ ਸੀਮਾ ਸਵੀਕਾਰ ਕਰ ਸਕਦੇ ਹਨ। |
| ਪਾਈਲ ਦੀ ਉਚਾਈ ਦੀ ਇਕਸਾਰਤਾ | ਚੌੜਾਈ ਅਤੇ ਲੰਬਾਈ ਵਿੱਚ ਦਿਖਾਈ ਨਾਲ ਜਾਂਚ ਕਰੋ; ਅਸਮਾਨ ਪਾਈਲ ਉਚਾਈ ਤਿਆਰ ਕੱਪੜਿਆਂ ਵਿੱਚ ਦਿਖਣ ਵਾਲਾ ਟੋਨ ਅੰਤਰ ਪੈਦਾ ਕਰਦੀ ਹੈ — ਖਾਸ ਕਰਕੇ ਸਾਲਿਡ-ਰੰਗ ਦੇ ਬੈਚਾਂ ਵਿੱਚ ਇਹ ਬਹੁਤ ਜ਼ਰੂਰੀ ਹੈ। |
| ਆਯਾਮੀ ਸਥਿਰਤਾ (ਸੁੰਗੜਨਾ) | AATCC TM135 ਜਾਂ ISO 6330 ਵਾਸ਼ ਟੈਸਟਿੰਗ ਕਰੋ; ਸੁੰਗੜਨਾ ਲੰਬਾਈ ਅਤੇ ਚੌੜਾਈ ਦੀ ਦਿਸ਼ਾ ਵਿੱਚ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਦਰਜ ਕਰੋ, ਜਾਂ ਜਿੱਥੇ ਲੋੜ ਹੋਵੇ ਉੱਥੇ ਵੇਲ ਅਤੇ ਕੋਰਸ ਦਿਸ਼ਾਵਾਂ ਵਿੱਚ। ਚੈਨੀਲ ਵੱਖਰਾ ਸੁੰਗੜਨ ਵਿਵਹਾਰ ਦਿਖਾ ਸਕਦਾ ਹੈ ਕਿਉਂਕਿ ਪਾਈਲ ਧਾਗਾ, ਬੇਸ ਧਾਗਾ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਟੈਂਸ਼ਨ ਹਮੇਸ਼ਾ ਇੱਕੋ ਜਿਹਾ ਜਵਾਬ ਨਹੀਂ ਦਿੰਦੇ। |
| ਧੋਣ ਲਈ ਰੰਗ ਦੀ ਪੱਕਿਆਈ | ISO 105-C06 ਜਾਂ AATCC 61; ਚੈਨੀਲ ਪਾਈਲ ਬੇਸ ਧਾਗੇ ਨਾਲੋਂ ਵੱਖਰੀ ਤਰ੍ਹਾਂ ਰੰਗ ਰੱਖਦਾ ਹੈ — ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਦੋਵੇਂ ਹਿੱਸੇ ਤੁਹਾਡੇ ਬ੍ਰਾਂਡ ਦੀ ਘੱਟੋ-ਘੱਟ ਰੇਟਿੰਗ (ਆਮ ਤੌਰ 'ਤੇ ਗ੍ਰੇਡ 4 ਜਾਂ ਵੱਧ) ਪੂਰੀ ਕਰਦੇ ਹਨ। |
| ਰਗੜ ਲਈ ਰੰਗ ਦੀ ਪੱਕਿਆਈ | ਸੁੱਕੀ ਅਤੇ ਗਿੱਲੀ ਕ੍ਰੌਕਿੰਗ ਜਾਂਚ (AATCC 8 / ISO 105-X12); ਪਾਈਲ ਫੈਬਰਿਕ ਫਲੈਟ ਨਿੱਟ ਨਾਲੋਂ ਵਧੇਰੇ ਆਸਾਨੀ ਨਾਲ ਰੰਗ ਟ੍ਰਾਂਸਫਰ ਕਰ ਸਕਦੇ ਹਨ, ਖਾਸ ਕਰਕੇ ਗਹਿਰੇ ਰੰਗਾਂ ਵਿੱਚ। |
| GSM ਵਿੱਚ ਅੰਤਰ | ਰੋਲ ਦੇ ਵੱਖ-ਵੱਖ ਹਿੱਸਿਆਂ ਤੋਂ ਤਿੰਨ ਫੈਬਰਿਕ ਨਮੂਨੇ ਤੋਲੋ; ਸਿਰਫ਼ ਉਹ ਰੋਲ ਸਵੀਕਾਰ ਕਰੋ ਜੋ ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਨਮੂਨੇ ਦੇ GSM ਦੇ ±5% ਦੇ ਅੰਦਰ ਹਨ। |
| ਬੈਚ ਤੋਂ ਬੈਚ ਦੀ ਇਕਸਾਰਤਾ | ਜੇਕਰ ਕਈ ਬਲਕ ਬੈਚਾਂ ਵਿੱਚ ਆਰਡਰ ਦਿੰਦੇ ਹੋ, ਤਾਂ ਹਰ ਡਾਈ ਲੌਟ ਤੋਂ ਸ਼ੇਡ ਬੈਂਡ ਮੰਗੋ ਅਤੇ ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਲੈਬ ਡਿਪ ਨਾਲ ਤੁਲਨਾ ਕਰੋ। ਫੈਸ਼ਨ-ਰੰਗ ਦੇ ਆਰਡਰਾਂ ਲਈ ਵੱਖ-ਵੱਖ ਰੋਸ਼ਨੀ ਸਰੋਤਾਂ ਹੇਠ ਮੈਟਾਮਰਿਜ਼ਮ ਜਾਂਚ ਦੀ ਸਿਫ਼ਾਰਸ਼ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। |
ਚੈਨੀਲ ਨਿੱਟ ਨਾਲ ਸਬੰਧਤ ਇੱਕ ਗੱਲ ਜੋ ਮਿਆਰੀ ਨਿੱਟ ਫੈਬਰਿਕ ਚੈੱਕਲਿਸਟਾਂ ਵਿੱਚ ਨਹੀਂ ਆਉਂਦੀ: ਰੋਲ-ਅੰਤ ਦੀ ਇਕਸਾਰਤਾ। ਪਾਈਲ ਧਾਗੇ ਦੀ ਬਣਾਵਟ ਦੇ ਕਾਰਨ, ਉਤਪਾਦਨ ਰੋਲ ਦੇ ਸ਼ੁਰੂ ਅਤੇ ਅੰਤ ਵਿੱਚ ਪਾਈਲ ਦੀ ਉਚਾਈ ਅਤੇ ਸੰਘਣਤਾ ਵਿਚਕਾਰਲੇ ਹਿੱਸੇ ਨਾਲੋਂ ਥੋੜ੍ਹੀ ਵੱਖਰੀ ਹੋ ਸਕਦੀ ਹੈ — ਖਾਸ ਕਰਕੇ ਜੇਕਰ ਨਿੱਟਿੰਗ ਦੌਰਾਨ ਟੈਂਸ਼ਨ ਬਦਲਦਾ ਹੈ। ਮਿੱਲ ਨੂੰ ਕਹੋ ਕਿ ਉਹ ਰੋਲ ਦੇ ਸ਼ੁਰੂ, ਵਿਚਕਾਰ ਅਤੇ ਅੰਤ ਤੋਂ ਨਮੂਨੇ ਕੱਟੇ, ਅਤੇ ਤਿੰਨੇ ਮਨਜ਼ੂਰੀ ਪੈਕ ਵਿੱਚ ਸ਼ਾਮਲ ਕਰੇ। ਰੋਲ ਦੀ ਸਥਿਤੀ ਅਨੁਸਾਰ ਪਾਈਲ ਦੀ ਉਚਾਈ ਜਾਂ ਸਤਹ ਦੀ ਸੰਘਣਤਾ ਵਿੱਚ ਕੋਈ ਵੀ ਦਿਖਣਯੋਗ ਅੰਤਰ ਬਲਕ ਸਵੀਕਾਰ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਧਿਆਨ ਵਿੱਚ ਲਿਆਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਉਨ੍ਹਾਂ ਬ੍ਰਾਂਡਾਂ ਲਈ ਜੋ ਪਹਿਲੀ ਵਾਰ ਚੈਨੀਲ ਨਿੱਟ ਸੋਰਸ ਕਰ ਰਹੇ ਹਨ, ਅਸੀਂ ਇਹ ਵੀ ਸਿਫ਼ਾਰਸ਼ ਕਰਦੇ ਹਾਂ ਕਿ ਅੰਤਿਮ ਬਲਕ ਮਨਜ਼ੂਰੀ ਤੋਂ ਪਹਿਲਾਂ ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਨਮੂਨਾ ਫੈਬਰਿਕ 'ਤੇ ਗਾਰਮੈਂਟ-ਪੱਧਰੀ ਵੀਅਰ ਟੈਸਟ ਕੀਤਾ ਜਾਵੇ — ਥੋੜ੍ਹੀ ਮਾਤਰਾ ਵਿੱਚ ਟੈਸਟ ਗਾਰਮੈਂਟ ਕੱਟ ਕੇ ਸਿਉਂਓ, ਉਨ੍ਹਾਂ ਨੂੰ ਘੱਟੋ-ਘੱਟ ਪੰਜ ਵੀਅਰ-ਐਂਡ-ਵਾਸ਼ ਚੱਕਰਾਂ ਵਿੱਚੋਂ ਲੰਘਾਓ, ਅਤੇ ਪਾਈਲ ਦੀ ਹਾਲਤ ਦਾ ਦਿੱਖ ਅਧਾਰਿਤ ਮੁਲਾਂਕਣ ਕਰੋ। ਫੈਬਰਿਕ-ਪੱਧਰੀ ਟੈਸਟ ਨਤੀਜੇ ਅਤੇ ਗਾਰਮੈਂਟ-ਪੱਧਰੀ ਪ੍ਰਦਰਸ਼ਨ ਹਮੇਸ਼ਾ ਮੇਲ ਨਹੀਂ ਖਾਂਦੇ, ਖਾਸ ਕਰਕੇ ਉਨ੍ਹਾਂ ਜ਼ੋਨਾਂ ਵਿੱਚ ਜਿੱਥੇ ਵੱਧ ਰਗੜ ਹੁੰਦਾ ਹੈ ਅਤੇ ਜਿਨ੍ਹਾਂ ਨੂੰ ਫਲੈਟ ਫੈਬਰਿਕ ਨਮੂਨਾ ਦੁਹਰਾ ਨਹੀਂ ਸਕਦਾ।
ਅਸੀਂ ਕਈ GSM ਅਤੇ ਫਾਈਬਰ ਵਿਕਲਪਾਂ ਵਿੱਚ ਚੈਨੀਲ ਨਿੱਟ ਫੈਬਰਿਕ ਬਣਾਉਂਦੇ ਹਾਂ। ਨਮੂਨਾ ਮੰਗੋ ਜਾਂ ਕੋਟੇਸ਼ਨ ਲਵੋ; ਲੋੜ ਪੈਣ 'ਤੇ ਧੋਣ ਤੋਂ ਬਾਅਦ ਦੀ ਤੁਲਨਾ ਵਾਲੇ ਨਮੂਨੇ ਅਤੇ ਲੈਬ ਟੈਸਟਿੰਗ ਦਾ ਪ੍ਰਬੰਧ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
ਸਵੈਟਰਾਂ ਅਤੇ ਭਾਰੀ ਆਊਟਰਵੀਅਰ ਉਪਯੋਗਾਂ ਲਈ, 350–450 GSM ਰੇਂਜ ਦੀਆਂ ਬਣਾਵਟਾਂ (ਪਾਈਲ ਦੀ ਉਚਾਈ ਅਤੇ ਧਾਗੇ ਦੀ ਗਿਣਤੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹੋਏ) ਆਮ ਤੌਰ 'ਤੇ ਉਮੀਦ ਕੀਤੀ ਭਾਰ ਅਤੇ ਬਾਡੀ ਦਿੰਦੀਆਂ ਹਨ। ਕਾਰਡੀਗਨਾਂ ਅਤੇ ਹਲਕੇ ਨਿਟਵੀਅਰ ਲਈ, 260–320 GSM ਦੇ ਨੇੜੇ ਦੀ ਰੇਂਜ ਵਧੇਰੇ ਢੁਕਵੀਂ ਹੋ ਸਕਦੀ ਹੈ। ਇਹ ਦਿਸ਼ਾ-ਨਿਰਦੇਸ਼ਕ ਅੰਕੜੇ ਹਨ — ਅਸਲ GSM ਖਾਸ ਧਾਗੇ ਦੀ ਬਣਾਵਟ ਅਤੇ ਫਿਨਿਸ਼ਿੰਗ ਨਾਲ ਬਦਲੇਗਾ। ਨਮੂਨਾ ਲੈਣ ਸਮੇਂ ਹਮੇਸ਼ਾ ਆਪਣੀ ਟਾਰਗੇਟ GSM ਦੱਸੋ ਅਤੇ ਮਿੱਲ ਤੋਂ ਮੰਗੋ ਕਿ ਉਹ ਉਤਪਾਦਨ ਨਮੂਨੇ 'ਤੇ ਮਾਪੀ ਗਈ GSM ਦੀ ਪੁਸ਼ਟੀ ਕਰੇ, ਨਾਂ-ਮਾਤਰ ਅੰਕੜੇ ਦੀ ਨਹੀਂ।
ਕੰਟਰੋਲ ਦੇ ਤਿੰਨ ਬਿੰਦੂ ਸਭ ਤੋਂ ਵੱਧ ਮਹੱਤਵਪੂਰਨ ਹਨ। ਪਹਿਲਾਂ, ਚੇਨੀਲ ਸੂਤ ਲਈ ਘੱਟੋ-ਘੱਟ ਯਾਰਨ ਟਵਿਸਟ ਦੀਆਂ ਲੋੜਾਂ ਨਿਰਧਾਰਤ ਕਰੋ — ਕੱਸ ਕੋਰ ਟਵਿਸਟ ਪਾਈਲ ਰੇਸ਼ੇ ਨੂੰ ਵਧੇਰੇ ਭਰੋਸੇਯੋਗ ਢੰਗ ਨਾਲ ਰੋਕਦਾ ਹੈ। ਦੂਜਾ, ਮਿੱਲ ਤੋਂ ਮੰਗ ਕਰੋ ਕਿ ਉਹ ਉਹ ਨਮੂਨੇ ਦੇਵੇ ਜਿਨ੍ਹਾਂ 'ਤੇ ਉਨ੍ਹਾਂ ਦੀ ਮਿਆਰੀ ਫਿਨਿਸ਼ਿੰਗ ਪ੍ਰਕਿਰਿਆ (ਪਾਈਲ ਉਚਾਈ ਤੱਕ ਬਰਸ਼ਿੰਗ ਅਤੇ ਸ਼ੀਅਰਿੰਗ) ਪਹਿਲਾਂ ਹੀ ਹੋ ਚੁੱਕੀ ਹੋਵੇ, ਅੱਧ-ਤਿਆਰ ਫੈਬਰਿਕ ਨਹੀਂ। ਤੀਜਾ, ਮਨਜ਼ੂਰੀ ਤੋਂ ਪਹਿਲਾਂ ਨਮੂਨੇ 'ਤੇ ਤਿੰਨ-ਚੱਕਰ ਵਾਲਾ ਧੋਣ ਟੈਸਟ ਚਲਾਓ ਅਤੇ ਧੋਣ 1 ਅਤੇ ਧੋਣ 3 ਵਿਚਕਾਰ ਰੇਸ਼ੇ ਦੇ ਨਿਕਲਣ ਦੀ ਤੁਲਨਾ ਕਰੋ; ਜੇ ਰੇਸ਼ੇ ਝੜਨਾ ਵਸਤੂਗਤ ਤੌਰ 'ਤੇ ਘੱਟ ਨਾ ਹੋਵੇ, ਤਾਂ ਸਮੱਸਿਆ ਯਾਰਨ ਦੀ ਬਣਾਵਟ ਵਿੱਚ ਹੈ ਅਤੇ ਇਸ ਨੂੰ ਸਵੀਕਾਰ ਕਰਨ ਦੀ ਬਜਾਏ ਮਿੱਲ ਕੋਲ ਐਸਕਲੇਸ਼ਨ ਦੀ ਲੋੜ ਹੈ।
OEKO-TEX® Standard 100 ਸਰਟੀਫਾਈਡ ਵਿਕਲਪ ਉਪਲਬਧ ਹਨ। ਕਿਰਪਾ ਕਰਕੇ ਨਮੂਨਾ ਲੈਣ ਸਮੇਂ ਸਰਟੀਫਿਕੇਸ਼ਨ ਦੀਆਂ ਲੋੜਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਜਿਸ ਵਿੱਚ ਫਾਈਬਰ ਦੀ ਬਣਾਵਟ, ਰੰਗ, ਫਿਨਿਸ਼ਿੰਗ ਰੂਟ ਅਤੇ ਸਰਟੀਫਿਕੇਟ ਦਾ ਦਾਇਰਾ ਸ਼ਾਮਲ ਹੈ। ਸਰਟੀਫਿਕੇਸ਼ਨ ਵੱਖ-ਵੱਖ ਬਣਾਵਟਾਂ, ਡਾਈ ਲੌਟਾਂ ਜਾਂ ਉਤਪਾਦਨ ਸਹੂਲਤਾਂ ਵਿੱਚ ਆਪਣੇ ਆਪ ਟ੍ਰਾਂਸਫਰ ਨਹੀਂ ਹੁੰਦਾ।
ਅਸੀਂ ਕਈ GSM ਅਤੇ ਫਾਈਬਰ ਵਿਕਲਪਾਂ ਵਿੱਚ ਚੇਨੀਲ ਨਿੱਟ ਫੈਬਰਿਕ ਦਾ ਨਿਰਮਾਣ ਕਰਦੇ ਹਾਂ। ਸੈਂਪਲ ਦੀ ਬੇਨਤੀ ਕਰੋ ਜਾਂ ਕੋਟੇਸ਼ਨ ਲਓ; ਲੋੜ ਪੈਣ 'ਤੇ ਧੋਣ ਤੋਂ ਬਾਅਦ ਦੀ ਤੁਲਨਾ ਵਾਲੇ ਸੈਂਪਲ ਅਤੇ ਲੈਬ ਟੈਸਟਿੰਗ ਦਾ ਪ੍ਰਬੰਧ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।→ ਸੈਂਪਲ ਦੀ ਬੇਨਤੀ ਕਰੋ → ਕੋਟੇਸ਼ਨ ਲਓ
 ਫੈਬਰਿਕ
ਆਕਸਫੋਰਡ ਫੈਬਰਿਕ: ਇਤਿਹਾਸ, ਵਰਤੋਂ ਅਤੇ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ
ਹੋਰ ਪੜ੍ਹੋ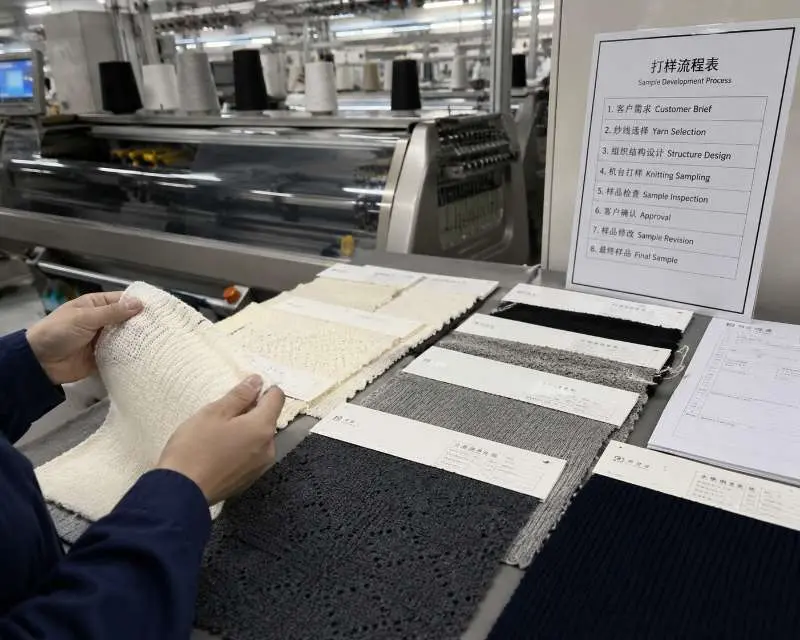 ਨਿਰਮਾਤਾ ਸੂਝ
ਐਪਰਲ ਬ੍ਰਾਂਡਾਂ ਲਈ ਕਸਟਮ ਨਿੱਟ ਫੈਬਰਿਕ ਡਿਵੈਲਪਮੈਂਟ: ਬ੍ਰੀਫ ਤੋਂ ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਸੈਂਪਲ ਤੱਕ
ਹੋਰ ਪੜ੍ਹੋ ਉਦਯੋਗ ਜਾਣਕਾਰੀ
ਰਿਬ ਨਿਟ ਫੈਬਰਿਕ ਦੀ ਦੇਖਭਾਲ ਲਈ 7 ਸੁਝਾਅ
ਹੋਰ ਪੜ੍ਹੋ ਨਿਰਮਾਤਾ ਸੂਝ
ਤੁਹਾਡੀ ਫੈਬਰਿਕ ਸਪੈਸੀਫਿਕੇਸ਼ਨ ਸ਼ੀਟ ਕਈ ਵਾਰੀ ਅੱਗੇ-ਪਿੱਛੇ ਸੰਪਰਕ ਕਿਉਂ ਕਰਵਾ ਰਹੀ ਹੈ
ਹੋਰ ਪੜ੍ਹੋ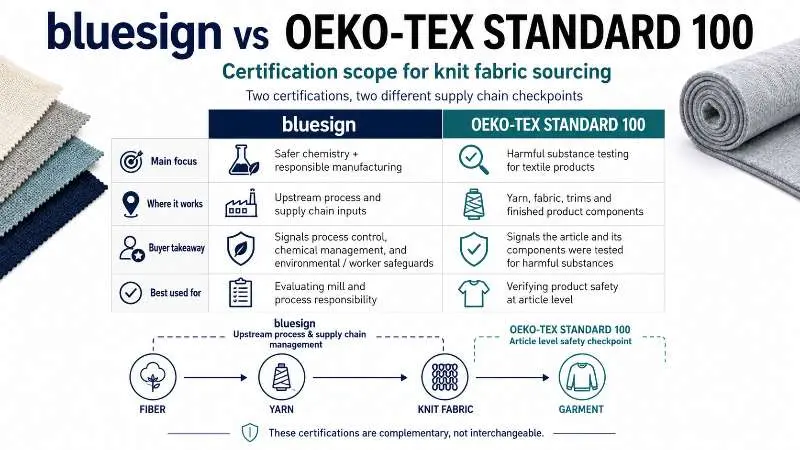 ਸਥਿਰਤਾ
Bluesign ਪ੍ਰਮਾਣਿਤ ਫੈਬਰਿਕ ਦਾਅਵੇ: ਬਲਕ ਉਤਪਾਦਨ ਦੇ ਆਰਡਰ ਦੇਣ ਤੋਂ ਪਹਿਲਾਂ ਬ੍ਰਾਂਡਾਂ ਨੂੰ ਕੀ ਜਾਂਚਣਾ ਚਾਹੀਦਾ ਹੈ
ਹੋਰ ਪੜ੍ਹੋ