2009 देखि बुना कपडा निर्माता · चीन

2009 देखि बुना कपडा निर्माता · चीन

एउटा कारखानाले स्पेसिफिकेसन सिटमा 24G वा 28G उल्लेख गर्छ, र धेरै सोर्सिङ टिमहरू त्यसलाई यत्तिकै छोडेर अगाडि बढ्छन्। तर त्यो संख्या सामान्य प्राविधिक विवरण मात्र होइन — यसले तय गर्न सक्छ कि तयार कपडा तपाईंको हातको अनुभूति सन्दर्भसँग मिल्छ कि मिल्दैन, GSM लक्ष्य यथार्थपरक छ कि छैन, र थोक उत्पादन स्वीकृत नमूनाको नजिक रहन्छ कि रहँदैन। स्वीकृति दिनुअघि तपाईंले के-के जाँच्नुपर्छ, यहाँ त्यो छ।
गेज — प्रति इन्च सुई (NPI) को रूपमा व्यक्त गरिन्छ — ले एक रेखीय इन्चभित्र बुनाई मेसिनको सिलिन्डर वा बेडमा कति सुई राखिएका छन् भन्ने वर्णन गर्छ। उच्च गेज संख्याको अर्थ सुईहरू एकआपसमा बढी नजिक राखिएका हुन्छन्; न्यून गेज संख्याको अर्थ सुईहरूबीच फराकिलो दूरी हुन्छ।
मानक बुना कपडा उत्पादनमा प्रयोग हुने गोलाकार बुनाई मेसिनहरूका लागि, गेज भारी संरचनाका लागि एकल अंकको मानदेखि महीन काउन्टका बनावटका लागि 40-गेज र सोभन्दा माथिसम्म फराकिलो दायरामा हुन्छ। CottonWorks ले उल्लेख गरेअनुसार मानक बुनाईहरू सामान्यतया 20–44 गेज दायरामा पर्छन्, र फाइबर तथा प्रयोगअनुसार महीन-गेज बनावटहरू अझ टाढासम्म पुग्छन्।
गेजले तपाईंलाई सिधै नबताउने कुरा भनेको अन्तिम कपडाको तौल वा फाइबरको मात्रा हो — ती धागो, बनावट, टाँकाको लम्बाइ र फिनिशिङले निर्धारण गर्छन्। यसले जे तय गर्छ त्यो सुईबीचको दूरीको ढाँचा हो: सुईहरूले कति नजिकबाट लुप बनाउन सक्छन्, मेसिनले कुन धागो काउन्ट दायरा सम्हाल्न सक्छ, र कपडाको संरचना वास्तवमा कति महीन वा खुला बन्न सक्छ। सोर्सिङ दृष्टिकोणबाट, गेज मेसिनको एउटा सीमा हो, तपाईंको कारखानाले हरेक पटक स्वतन्त्र रूपमा मिलाउन सक्ने चल नभएर।
बुना कपडाको स्पर्शजन्य विशेषता — त्यो चिल्लो र परिष्कृत देखिन्छ वा बनावटयुक्त र खुला — टाँका घनत्वबाट बलियो रूपमा प्रभावित हुन्छ, र गेज त्यो घनत्व पछाडिका मुख्य मेसिन सेटिङमध्ये एक हो।
उच्च-गेज मेसिनहरूमा, प्रति इन्च बढी सुईको अर्थ उही सतह क्षेत्रमा बढी अन्तरबुनिएका लुप हुन्छन्। नतिजा थप कसिलो बनावट हो: महीन सतह बनावट, चापट अनुहार, र चिल्लो तथा नियन्त्रिततर्फ ढल्कने हातको अनुभूति। यो फिटेड लुगाहरू र तल्लो तहमा प्रयोग हुने संरचित जर्सी र इन्टरलकको सामान्य उत्पादन हो।
न्यून-गेज मेसिनहरूमा, फराकिलो सुई दूरीले अझ खुला लुप संरचना सिर्जना गर्छ। कपडाको सतहमा बढी देखिने बनावट, बढी हावा छिर्ने क्षमता, र धागोअनुसार नरम तथा बढी खुकुलो देखिने हातको अनुभूति हुन्छ। यो रिब निट बनावट र केही फ्लीस संरचनाहरूमा सामान्य छ।
सोर्सिङमा यसको अर्थ सिधा छ: यदि तपाईंको आवश्यकतामा चिल्लो, चापट जर्सी सतह चाहिन्छ, तर उल्लेख गरिएको मेसिन गेज खुला, बनावटयुक्त संरचनाका लागि बढी उपयुक्त छ भने, नमूना संरचनागत रूपमै मेल नखाएको हुन सक्छ। धागोको छनोट र फिनिशिङले अन्तिम हातको अनुभूति मिलाउन सक्छन्, तर तिनले सामान्यतया गेज नमिलेको कुरालाई पूर्ण रूपमा ओगट्न सक्दैनन्। नमूना चरणमै गेज पुष्टि गर्नु — र थोक उत्पादनमा पनि त्यही मेसिन स्पेसिफिकेसन प्रयोग हुने हो कि होइन भनी सोध्नु — नमूना स्वीकृति र डेलिभरीबीचको हातको अनुभूतिको भिन्नता घटाउने सबैभन्दा स्पष्ट उपायहरूमध्ये एक हो।

गेज र GSM एकआपसमा जोडिएका छन्, तर ती एक-देखि-एक रूपान्तरण होइनन्। मेसिन गेजले कारखानाले चलाउन सक्ने धागो काउन्ट दायरालाई सीमित गर्छ, जबकि टाँकाको लम्बाइ, बनावट र फिनिशिङले अझै अन्तिम कपडाको तौललाई असर गर्छन्। क्रेताहरूका लागि यसको अर्थ, उल्लेख गरिएको गेज संख्या सधैं धागो काउन्ट र लक्ष्य GSMसँगै जाँच्नुपर्छ, छुट्टै प्राविधिक विवरणका रूपमा मात्र हेर्नु हुँदैन।
उच्च गेजका मेसिनहरू सूक्ष्म काउन्टका धागाहरू सम्हाल्न बनाइन्छन्। अन्य सबै बुनाई चरहरू स्थिर राख्दा सूक्ष्म धागाहरूले सामान्यतया हल्का कपडाको तौल उत्पादन गर्ने प्रवृत्ति राख्छन्। न्यून गेजका मेसिनहरू भारी र मोटा धागाहरू सम्हाल्छन् जसले बढी GSM उत्पादन दिन सक्छन्। यो एउटा दिशात्मक सम्बन्ध हो — कुनै पनि मेसिनमा प्राप्त गर्न सकिने विशिष्ट GSM दायरा बुनाई, लुप लम्बाइ र फिनिशिङमा निर्भर हुन्छ, जो कारखाना र उत्पादन ब्याचअनुसार फरक पर्छ।
खरिदकर्ताहरूका लागि यसले एउटा व्यावहारिक जाँचबिन्दु सिर्जना गर्छ: यदि विकास ब्रिफले लक्षित GSM निर्दिष्ट गर्छ जुन दिइएको गेज र धागा काउन्टको संयोजनले यथार्थमा उत्पादन गर्न सक्नेभन्दा बाहिर पर्छ भने, कारखानाले बुनाई चरहरू समायोजन गर्नुपर्छ (जसले हातको अनुभूतिलाई असर गर्न सक्छ) वा नमूना काट्नुअघि नै स्पेसिफिकेसनलाई पुनर्विचार गर्नुपर्छ। पहिलो नमूना अर्डर गर्नुअघि नै — तीन चरण अस्वीकृतिपछि मात्र नभई — यो प्रश्न उठाउँदा उल्लेखनीय डेलिभरी समय बचत हुन्छ।
आफ्नो कारखाना सम्पर्कसँग पुष्टि गर्नुपर्ने सम्बन्धित फिल्डहरू हुन्: मेसिन गेज, अभिप्रेत धागा काउन्ट दायरा, र लक्षित बुनाईमा अपेक्षित GSM। यी तीन इनपुटहरू मिलेमा नमूनाले तौल स्पेसिफिकेसन भेट्ने उचित सम्भावना रहन्छ। यदि ती मिलेनन् भने, कुनै पनि फिनिशिङ समायोजनले अन्तर पूर्ति गर्न सक्दैन। विशेष गरी जर्सी बुना कपडा को विकासमा, अन्तिम प्रयोगअनुसार GSM लक्ष्य व्यापक रूपमा फरक पर्न सक्छ — गर्मीको टी-सर्टका लागि हल्का शैलीहरू संरचित बाहिरी पोशाकका भित्री भागमा प्रयोग हुने भारी जर्सीभन्दा पूर्ण रूपमा फरक गेज र धागा तर्कमा चल्छन्।
गेजले उत्पादन योजनालाई असर गर्न सक्छ, तर यसलाई गतिको एक मात्र निर्धारक मान्नु हुँदैन। वास्तविक उत्पादन मेसिनको प्रकार, सिलिन्डर व्यास, सक्रिय फिडरको संख्या, धागाको व्यवहार, स्टिच लम्बाइ र अर्डरका लागि आवश्यक सहनशीलता स्तरमा निर्भर हुन्छ। सूक्ष्म गेजको जर्सी विकासमा बढी निगरानी आवश्यक पर्न सक्छ, जबकि भारी रिब वा इन्टरलक अर्डर गेजले मात्र नभई धागाको उपलब्धता वा मेसिन बाँडफाँटले सीमित हुन सक्छ।
सोर्सिङ टोलीहरूका लागि व्यावहारिक प्रश्न केवल “कुन गेज छिटो हुन्छ?” भन्ने होइन। थोक अर्डर स्वीकृत नमूनाकै गेजमा चल्ने हो कि होइन, धागा पहिल्यै उपलब्ध छ कि छैन, र मेसिन स्लट आरक्षित छ कि छैन भनी सोध्नुहोस्। यी जाँचहरूले सामान्य उत्पादन-गति अनुमानभन्दा डेलिभरी समयको प्रतिबद्धतालाई बढी भरपर्दो बनाउँछन्।
गेज मेसिनको प्रकारबाट अलग रहेर काम गर्दैन। बुना कपडा उत्पादनमा प्रयोग हुने दुई मुख्य मेसिन श्रेणी — सर्कुलर बुनाई मेसिन र फ्ल्याट-बेड (फ्ल्याट निट) मेसिन — का गेज दायरा, उत्पादन क्षमता र कपडाका सम्भावनाहरू फरक हुन्छन्।
उच्च मात्राको बुना कपडा उत्पादनका लागि सर्कुलर मेसिनहरू मुख्य प्लेटफर्म हुन्: सिंगल जर्सी, इन्टरलक, रिब र तिनका भेरिएन्टहरू। ती निरन्तर चल्छन् र थोक कपडा उत्पादनका लागि राम्ररी उपयुक्त छन्। सर्कुलर मेसिनमा गेज दायरा भारी तौलको बुनाईका मोटा बुनाईदेखि हल्का, चिल्लो सतहका कपडाका सूक्ष्म गेज कन्फिगरेसनसम्म फैलिन्छ।
यसको विपरीत, फ्ल्याट-बेड मेसिनहरू प्रायः आकार दिइएका पोशाक प्यानल, स्वेटर संरचना, कलर र सजावटी स्टिच कामका लागि प्रयोग गरिन्छ। यीमध्ये धेरै विकासहरू सूक्ष्म सर्कुलर जर्सी उत्पादनभन्दा मोटा गेज सेटअप प्रयोग गर्छन्, तर वास्तविक गेज मेसिन मोडेल, धागा काउन्ट र स्टिच डिजाइनमा निर्भर रहन्छ।
अधिकांश बुना कपडा सोर्सिङका लागि — जसमा रिब निट कपडा, इन्टरलक निट कपडा र सामान्य जर्सी पर्छन् — सर्कुलर मेसिनहरू सान्दर्भिक प्लेटफर्म हुन्, र त्यही प्लेटफर्मभित्रको गेज चयनले कपडाको विशेषता निर्धारण गर्छ। मेसिनका प्रकारबीचको भिन्नता बुझ्दा कारखानाको क्षमता विवरण समीक्षा गर्दा अपेक्षाहरू नमिल्ने समस्या रोकिन्छ। सर्कुलर र फ्ल्याट निट उत्पादन उत्पादनमा र प्रयोगमा कसरी फरक पर्छन् भन्ने विस्तृत जानकारीका लागि हाम्रो सर्कुलर निट बनाम फ्ल्याट निट उत्पादन को अवलोकन हेर्नुहोस्।
पर्छ — र यो स्वीकृत नमुना र थोक डेलिभरीबीच हातको अनुभूतिमा फरक पर्ने सबैभन्दा सामान्य कारणहरूमध्ये एक हो। यदि थोक अर्डर नमुनाको भन्दा फरक गेजको मेसिनमा चलाइयो भने लुपको घनत्व परिवर्तन हुन्छ, जसले एउटै धागो प्रयोग गरे पनि सतहको बनावट, तौल र झुल्कने तरिकामा फरक पार्न सक्छ। थोक अर्डर स्वीकृत नमुनाकै गेज विशेषतामा चल्नेछ भनी सधैं आफ्नो कारखानासँग पुष्टि गर्नुहोस्।
गेजको दायरा कारखाना र निर्माण लक्ष्यअनुसार फरक पर्छ, त्यसैले विशिष्ट संख्या नमुना बनाउने चरणमा पुष्टि गर्नुपर्छ। दिशानिर्देशका रूपमा: शरीरमा टाँसिने पोशाकका लागि महीन जर्सी र इन्टरलक निर्माण उच्च गेजका सर्कुलर मेसिनमा चल्ने प्रवृत्ति हुन्छ, जबकि रिब निर्माण र भारी जर्सी धागोको मोटाई र लक्षित GSM अनुसार कम गेजको सेटअपमा चल्न सक्छन्। कुनै पनि कोट गरिएको निर्माणका लागि प्रयोग भएको मेसिन गेज आफ्नो कारखाना सम्पर्कले पुष्टि गर्न सक्नुपर्छ।
Runtang Text ले युरोप, उत्तर अमेरिका र अस्ट्रेलियाका पोशाक ब्रान्डहरूका लागि विभिन्न गेज विशेषतामा जर्सी, इन्टरलक र रिब निट कपडा उत्पादन गर्छ। आफ्नो सोर्सिङ प्रक्रिया सुरु गर्न नमुना अनुरोध गर्नुहोस् वा मूल्य प्रस्ताव लिनुहोस् ।
 निर्माता अन्तर्दृष्टि
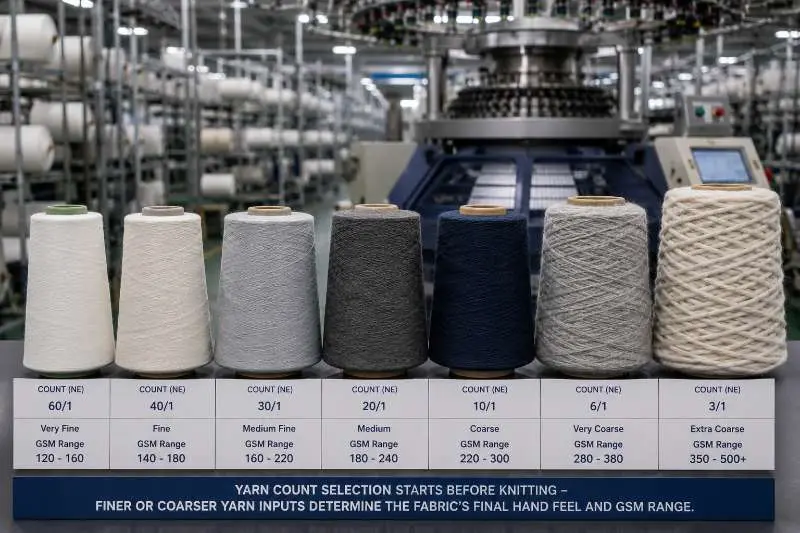
बुना कपडाको धागो गणनाले हातको अनुभूति, GSM र स्पेक सिटको शुद्धतामा कसरी असर पार्छ
थप पढ्नुहोस् कपडा
नरम बुना कपडाहरू: वाफल फ्लीस र बन्डेड ब्रश गरिएका कपडाहरूको प्रयोग
थप पढ्नुहोस् कपडा
पिके बुना कपडा: हावा छिर्ने र स्टाइलिस्ट स्पोर्ट्सवेयरका लागि उत्तम छनोट
थप पढ्नुहोस् कपडा गाइड
पोइन्टेल बुना कपडा: ओपनवर्क स्थिरता, धागा छनोट, र थोक नमुना अघि के जाँच्ने
थप पढ्नुहोस् कपडा
ओटोमन कपडा: गृहसजावटका लागि टर्की उत्पत्तिको बहुमुखी प्रयोग
थप पढ्नुहोस्