Pengeluar Fabrik Rajutan Sejak 2009 · China

Pengeluar Fabrik Rajutan Sejak 2009 · China

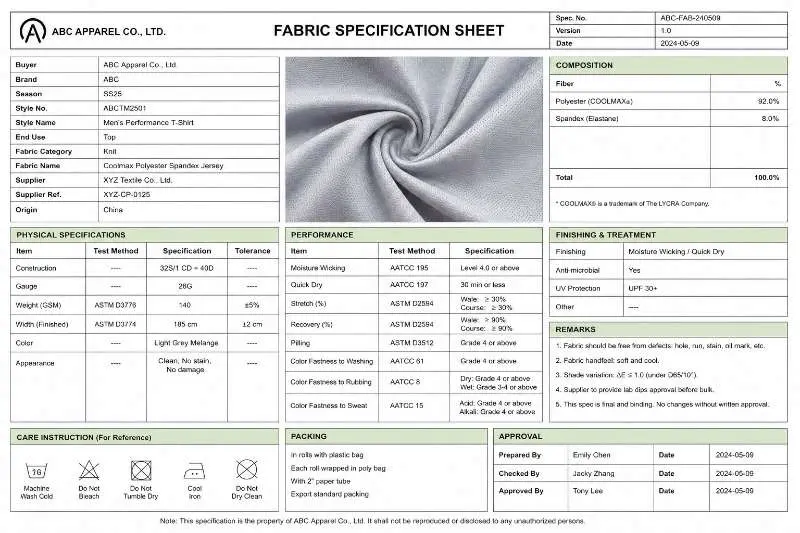
Kebanyakan pesanan fabrik kait tersasar sebelum pengeluaran bermula. Sasaran GSM yang kabur, pemeriksaan pengecutan yang dilangkau, dan pusingan celupan makmal yang tidak diselesaikan adalah punca sebenar. Panduan ini memetakan aliran kerja perolehan fabrik yang digunakan oleh pasukan pembelian di jenama pakaian untuk menutup jurang itu: daripada menulis helaian spesifikasi yang boleh dilaksanakan oleh kilang kait, hingga meluluskan pukal sebelum pengeluaran bermula.
Jawapan Pantas: Aliran Kerja Perolehan Fabrik Kait Secara Ringkas
Proses perolehan fabrik yang boleh dipercayai untuk pakaian kait melalui lima pintu keputusan:
Setiap pintu menangkap kelas masalah yang berbeza. Melangkau mana-mana satu memindahkan masalah itu ke peringkat potong dan jahit, di mana membaikinya menelan kos berganda lebih tinggi.
Titik kegagalan paling biasa dalam perolehan fabrik kait bukanlah kilang yang buruk — tetapi ringkasan yang tidak lengkap. Apabila pasukan pembelian menghantar permintaan yang kabur ("jersi kapas, berat sederhana, untuk baju-T"), apa yang diterima balik ialah pilihan contoh kain, bukan pengesahan perolehan. Kilang meneka apa yang sebenarnya diperlukan oleh jenama, dan jenama menilai contoh kain berbanding kriteria yang belum mereka tuliskan.
Kitaran ini — permintaan, contoh kain, permintaan balas — boleh menambah masa persampelan tambahan dan mendorong kelulusan warna lebih dekat kepada tarikh akhir pukal. Bagi program bermusim dengan tarikh pelancaran tetap, itu bukan sekadar isu penjadualan; ia boleh melengahkan keputusan pelancaran produk.
Punca utamanya konsisten merentas kebanyakan jenama yang mula menceburi perolehan fabrik kait buat kali pertama atau berkembang ke kategori baharu:
Tiada satu pun daripada ini keputusan reka bentuk. Semuanya keputusan kejuruteraan, dan ia sepatutnya ada dalam ringkasan fabrik, bukan dalam perbualan persampelan.
Kilang kait menetapkan harga, membuat sampel, dan menjadualkan berdasarkan apa sahaja maklumat yang diterima dalam pertanyaan awal. Semakin lengkap dan khusus secara teknikal maklumat itu, semakin tepat respons kilang — dan semakin sedikit pusingan semakan yang diperlukan oleh proses perolehan.
Dimensi spesifikasi berikut adalah minimum yang diperlukan untuk membuka perbualan perolehan fabrik kait yang berstruktur:
| Dimensi Spesifikasi | Apa yang Perlu Ditentukan | Mengapa Ia Penting |
|---|---|---|
| Komposisi gentian | Gentian utama + gentian sekunder + % spandeks, dengan julat toleransi ±2–3% | Menentukan rasa sentuhan, regangan, kebolehan dicelup, dan kelayakan pensijilan |
| Sasaran GSM | Sasaran berarah dengan toleransi ±10–15 GSM, bukan julat 100+ GSM | Mengawal kos fabrik, hasil setiap gulungan, dan kesesuaian penggunaan akhir |
| Lebar boleh potong | Lebar boleh potong minimum dalam cm, berdasarkan kepingan potongan terlebar daripada pola anda | Secara langsung mempengaruhi hasil fabrik dan pengiraan kos setiap pakaian |
| Jenis struktur | Jersi tunggal/interlock/rajutan rusuk/pique /dan lain-lain | Menentukan mesin mengait dan MOQ; bukan semua kilang menjalankan semua struktur |
| Kemasan berfungsi | Senaraikan semua kemasan yang diperlukan (memberus, anti-pilling, penyerapan lembapan, enzim) | Keperluan kemasan mempengaruhi laluan rumah pencelupan dan masa utama |
| Rujukan warna | Kod Pantone TCX atau contoh kain rujukan fizikal | Tanpa ini, pusingan kelulusan celupan makmal akan meningkat secara lalai |
| Keperluan pensijilan | OEKO-TEX® Standard 100 / GRS / GOTS — sahkan skop sijil sebelum pensampelan. | Skop pensijilan mempengaruhi perolehan benang dan kelayakan kilang |
| Toleransi MOQ | Pesanan minimum anda bagi setiap warna dan sama ada anda boleh menggabungkan pilihan warna | Mempengaruhi sama ada kilang boleh menerima pesanan itu sama sekali |
Peraturan praktikal: jika sesuatu parameter dalam senarai ini dibiarkan kosong, anggap kilang akan mengisinya berdasarkan apa yang paling mudah dihasilkan, bukan apa yang terbaik untuk pakaian anda. Helaian spesifikasi ialah mekanisme kawalan utama jenama dalam proses perolehan fabrik.
Pilihan struktur juga perlu disahkan sebelum pensampelan. Untuk baju atasan yang lebih ringan, fabrik kait jersi biasanya dinilai sebagai pilihan kait tunggal; untuk kelegapan dan kestabilan dimensi yang lebih baik, fabrik kait interlock sering menjadi titik permulaan yang lebih selamat. Kedua-duanya perlu disemak terhadap keperluan GSM, lebar, pengecutan dan kelulusan warna yang sama sebelum pesanan pukal.
Bagi jenama yang mengendalikan pelbagai kategori — baju atasan kait, seluar bawah, pelapik pakaian luar — adalah wajar mengekalkan templat spesifikasi induk mengikut kategori, dikemas kini selepas setiap kitaran perolehan. Masa yang dilaburkan dalam templat itu berbaloi sepanjang setiap musim berikutnya.
Pensampelan fizikal ialah peringkat apabila proses perolehan fabrik beralih daripada dokumen kepada bahan. Sampel yang lulus semakan visual bukanlah sampel yang telah lulus kelayakan perolehan. Fabrik kait berkelakuan berbeza daripada fabrik tenunan di bawah tekanan, pencucian dan pemotongan — dan kelakuan tersebut hanya kelihatan melalui pengujian.
Semakan berikut perlu dijalankan terhadap setiap sampel kait sebelum keputusan perolehan dibuat:
| Semakan | Apa yang Anda Cari |
|---|---|
| Pengesahan GSM | Timbang sampel fabrik mengikut kaedah pengujian yang dipersetujui dan bandingkan dengan sasaran GSM yang diluluskan. |
| Kestabilan dimensi (pengecutan) | Basuh dan keringkan sampel mengikut arahan penjagaan yang dimaksudkan. Tandakan kawasan ujian yang telah diukur sebelum membasuh dan bandingkan hasilnya selepas ujian penjagaan. Sesetengah binaan kait boleh menunjukkan pengecutan yang lebih tinggi daripada fabrik tenunan, jadi julat yang boleh diterima harus disahkan mengikut binaan, penggunaan akhir dan toleransi pembeli. |
| Regangan dan pemulihan | Regangkan sampel hingga peratusan regangan yang ditetapkan dalam arah course dan wale, tahan, kemudian lepaskan. Ukur pemulihan mengikut kaedah ujian yang dipersetujui pembeli atau standard QC dalaman. Pemulihan yang lemah menunjukkan kandungan spandeks yang tidak mencukupi atau masalah ketegangan benang. |
| Spiraliti (kilasan) | Letakkan sampel yang telah dibasuh di atas permukaan rata. Perhatikan sama ada kelim sisi berpintal ke hadapan. Spiraliti melebihi toleransi yang diluluskan pembeli boleh menyebabkan pakaian berpintal semasa dipakai dan harus disemak sebelum kelulusan pukal. |
| Ketahanan warna (awalan) | Periksa sama ada sampel menunjukkan pendarahan warna apabila digosok pada kain putih (kering dan lembap). Ini adalah pemeriksaan lapangan, bukan standard makmal — ujian ketahanan warna formal dilakukan kemudian. |
| Keseragaman permukaan | Periksa keseluruhan panel sampel untuk pilling, guntingan tidak sekata, garis jarum atau lubang. Ini adalah kecacatan pengeluaran pada peringkat sampel yang akan berlipat ganda dalam pengeluaran pukal. |
| Rasa sentuhan berbanding niat spesifikasi | Bandingkan rasa sentuhan sampel dengan contoh kain rujukan anda. 'Lebih lembut daripada jangkaan' atau 'lebih keras daripada jangkaan' kedua-duanya adalah sebab penolakan jika niat spesifikasi jelas. |
Untuk pengesahan GSM secara formal, berat fabrik harus diperiksa dengan kaedah ujian yang dipersetujui, seperti ASTM D3776/D3776M, yang merangkumi ujian jisim per unit luas untuk kebanyakan fabrik. Sampel yang gagal satu atau lebih pemeriksaan harus dipulangkan dengan komen bertulis yang khusus — bukan sekadar mesej "sila baiki". Maklum balas yang lebih tepat akan mempercepatkan penyelesaian isu pada pusingan seterusnya.
Kebanyakan proses sumber fabrik kait memerlukan dua hingga tiga pusingan pensampelan untuk pembangunan tersuai. Fabrik stok standard daripada kilang yang pernah bekerjasama dengan jenama mungkin lulus dalam satu pusingan. Rancang jadual masa dengan sewajarnya.
Satu nota tentang elaun sampel: memesan fabrik yang cukup untuk memotong pakaian prototaip penuh — bukan sekadar kupon makmal — adalah berbaloi dengan kos tambahan. Ujian pada skala pakaian mendedahkan tingkah laku pemotongan, prestasi kelim dan isu pendaftaran cetakan yang tidak dapat ditunjukkan oleh sampel makmal 30cm × 30cm.
Kelulusan celupan makmal adalah peringkat yang paling sering dipandang remeh dalam keseluruhan jadual masa sumber fabrik kait. Ia juga merupakan peringkat yang menjadi punca kebanyakan kelewatan pesanan pukal — bukan kerana kilang lambat, tetapi kerana proses kelulusan diurus secara reaktif dan bukan secara proaktif.
Celupan makmal ialah ujian pencelupan berskala kecil pada binaan fabrik sasaran, yang dikemukakan kepada jenama sebelum pencelupan pukal bermula. Fungsinya adalah untuk mengesahkan bahawa kilang pencelupan pengeluaran dapat mencapai sasaran warna dalam toleransi sebelum komited kepada gulungan penuh.
Masalah struktur yang menyebabkan kelewatan pada peringkat ini:
Jenama yang menguruskan kelulusan celupan makmal dengan baik menganggapnya sebagai aliran kerja selari yang berjalan seiring dengan — bukan selepas — kelulusan sampel. Sasaran warna hendaklah dikunci dan dihantar ke rumah pencelupan pada masa yang sama sampel struktur sedang disemak. Ini memendekkan garis masa sumber keseluruhan tanpa memendekkan kualiti mana-mana semakan.
Untuk pecahan terperinci tentang toleransi celupan makmal, aliran kerja kelulusan dan masalah warna pukal yang lazim, lihat panduan kami: Kelulusan Celupan Makmal untuk Fabrik Kait: Aliran Kerja, Toleransi dan Isu Warna Pukal yang Lazim.
Pemeriksaan penerimaan pukal ialah pusat pemeriksaan terakhir dalam proses sumber fabrik sebelum fabrik beralih ke pemotongan dan penjahitan. Ia juga merupakan titik di mana jenama paling kerap mendapati bahawa apa yang diluluskan dalam sampel tidak sepadan dengan apa yang dihantar secara pukal — kerana kedua-duanya dihasilkan dalam keadaan yang berbeza.
Sumber lazim sisihan pukal berbanding sampel dalam fabrik kait:
Urutan pemeriksaan pukal berikut menangani risiko-risiko ini mengikut urutan kesukaran pengesanan:
| Langkah Pemeriksaan | Kaedah |
|---|---|
| Pensampelan hujung gulungan | Cabut potongan 1–2 meter dari setiap hujung gulungan. Jangan sampel hanya lapisan luar sahaja — ia mungkin terdedah kepada cahaya atau kerosakan pengendalian yang tidak mewakili badan gulungan. |
| Jalur warna | Potong jalur daripada gulungan yang mewakili, jahit sebelah-menyebelah, dan periksa di bawah sumber cahaya yang diluluskan pembeli. Gulungan yang kelihatan berbeza dengan jelas daripada standard pukal yang diluluskan hendaklah ditandakan. |
| Pemeriksaan spot GSM | Timbang potongan mengikut pelan pensampelan gulungan yang dipersetujui. Bandingkan dengan berat sampel yang diluluskan dan toleransi pesanan belian. Sebarang sisihan melebihi toleransi hendaklah mencetuskan pemeriksaan gulungan yang lebih menyeluruh. |
| Korelasi pengecutan | Basuh dan ukur potongan daripada gulungan pukal menggunakan protokol yang sama seperti semasa kelulusan sampel. Bandingkan keputusan. Perbezaan yang ketara mungkin menunjukkan perubahan dalam penyempurnaan — kemungkinan besar pada suhu atau tegangan penetapan haba. |
| Pemeriksaan visual AQL | Periksa gulungan fabrik untuk kecacatan permukaan di bawah pencahayaan terkawal. Tahap pemeriksaan, klasifikasi kecacatan dan had kualiti yang boleh diterima hendaklah ditakrifkan dalam pesanan belian sebelum pemeriksaan bermula. |
Jenama yang tidak menjalankan jalur warna pada penerimaan pukal sering mendapati variasi warna selepas panel dipotong — pada ketika itu satu-satunya pilihan ialah menanggung ketidakkonsistenan pakaian yang kelihatan atau melupuskan bahan. Kedua-duanya tidak dapat dipulihkan dari segi kos atau garis masa.
Proses sumber fabrik berakhir apabila pukal telah diperiksa, kriteria pelepasan telah dipenuhi, dan fabrik diluluskan secara rasmi untuk pengeluaran. Mana-mana gulungan yang tidak lulus pemeriksaan hendaklah dikuarantin dan didokumenkan — bukan diketepikan secara tidak formal untuk digunakan dalam pesanan kemudian.
Sekurang-kurangnya: komposisi gentian dengan julat toleransi, sasaran GSM (bukan julat yang luas), lebar boleh potong, jenis binaan, keperluan penyempurnaan, rujukan warna (Pantone TCX atau contoh kain fizikal), keperluan pensijilan dan parameter MOQ. Helaian spesifikasi yang tiada mana-mana daripada ini memberi ruang kepada kilang untuk membuat keputusan yang sepatutnya menjadi hak jenama.
Pembangunan fabrik kait tersuai lazimnya memerlukan dua hingga tiga pusingan — satu untuk struktur dan rasa sentuhan, satu atau lebih untuk pelarasan warna dan kemasan. Fabrik stok daripada hubungan kilang sedia ada mungkin diluluskan dalam satu pusingan sahaja. Sediakan sekurang-kurangnya dua pusingan dalam jadual projek untuk mengelakkan jadual termampat apabila semakan diperlukan.
Boleh, dan ia disyorkan. Hantar sasaran warna kepada kilang pencelupan pada masa yang sama sampel struktur sedang dinilai — bukan selepasnya. Kedua-dua semakan adalah bebas dan boleh dijalankan secara selari tanpa risiko. Kebanyakan kelewatan sumber fabrik pada peringkat celupan makmal disebabkan aliran kerja berurutan dan bukan selari.
Sedia untuk memulakan pertanyaan sumber fabrik kait? Kongsikan helaian spesifikasi atau pek teknikal anda dengan kami untuk menerima cadangan sampel yang tersusun — termasuk pilihan GSM, saranan pembinaan dan masa utama.
 Fabrik
 Interlock: Fabrik Kait Permukaan Licin untuk Pakaian Sukan
BACA LAGI Panduan Fabrik
Fabrik Jacquard: Menenun Kerumitan dan Kemewahan dalam Tekstil Anda
BACA LAGI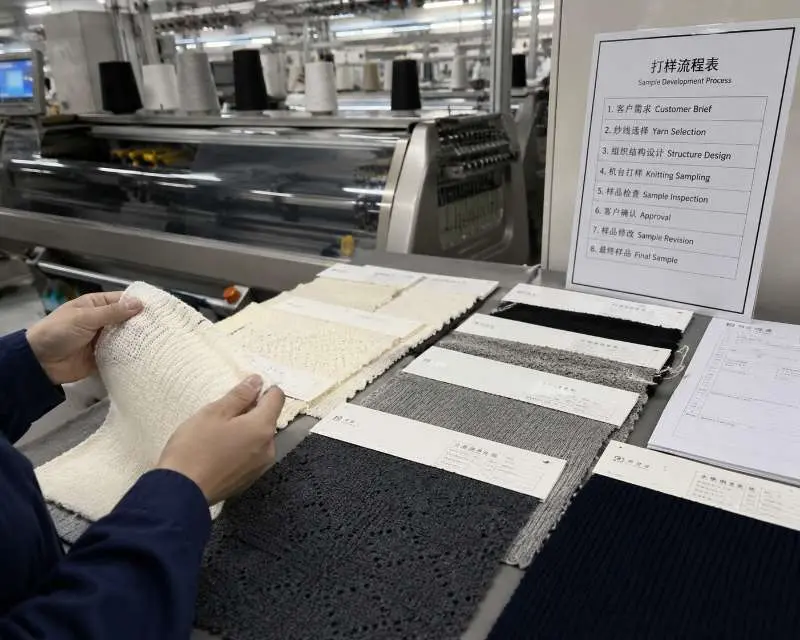 Wawasan Pengeluar
Pembangunan Fabrik Kait Tersuai untuk Jenama Pakaian: Daripada Ringkasan kepada Sampel Diluluskan
BACA LAGI Panduan Penyumberan
Memperoleh Fabrik Kait untuk Pakaian Santai di Rumah: Rasa Sentuhan, Pemulihan dan Kelegapan Sebelum Pengeluaran Pukal
BACA LAGI Fabrik
 Pointelle: Mencipta Reka Bentuk Ringan dan Lapang dengan Sentuhan Bertekstur
BACA LAGI