2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

പ്രധാന സോഴ്സിംഗ് കാര്യങ്ങൾ
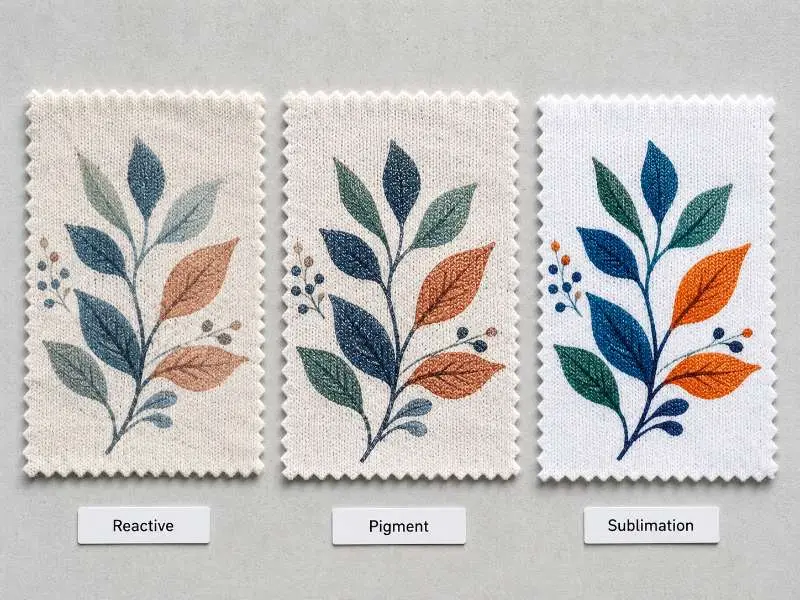
കസ്റ്റം നെയ്ത തുണിക്ക് ഒരു പ്രിന്റ് രീതി തിരഞ്ഞെടുക്കുന്നത് ഒരു ഫിനിഷിംഗ് തീരുമാനമല്ല — അത് ഒരു തുണി സ്പെസിഫിക്കേഷൻ തീരുമാനമാണ്. പ്രിന്റിംഗ് പ്രക്രിയയും നെയ്ത ഘടനയും തമ്മിലുള്ള തെറ്റായ ജോടിപ്പ് അസമമായ ചായം കടത്തൽ, കട്ടിയാക്കിയ കൈകൊണ്ടുള്ള അനുഭവം, അല്ലെങ്കിൽ ഉൽപ്പാദന ബാച്ചുകളിലുടനീളം നിറത്തിലെ അസ്ഥിരത എന്നിവയ്ക്ക് കാരണമാകാം. സാമ്പ്ലിംഗിന് മുൻപ് പ്രിന്റ് രീതി സ്ഥിരീകരിക്കുന്ന സോഴ്സിംഗ് ടീമുകൾ ഏറ്റവും സാധാരണമായ റീഓർഡർ സങ്കീർണതകൾ ഒഴിവാക്കുന്നു.
നെയ്തെടുത്ത തുണികളിൽ നിന്ന് വ്യത്യസ്തമായി, സിംഗിൾ ജേഴ്സി, ഇന്റർലോക്ക്, റിബ് നിറ്റ് എന്നിവ ഉൾപ്പെടെയുള്ള നെയ്ത ഘടനകൾക്ക് അവയുടെ ലൂപ്പ് അടിസ്ഥാനമാക്കിയ ഘടനയിൽ നിന്ന് സ്വാഭാവിക ഇലാസ്തികതയുണ്ട്. ഇത് പ്രിന്റിംഗിൽ രണ്ട് പ്രായോഗിക പരിമിതികൾ സൃഷ്ടിക്കുന്നു:
സ്ട്രെച്ചിന് പുറമേ, ഏത് പ്രിന്റ് രീതിയാണ് സാങ്കേതികമായി സാധ്യമെന്ന് നിർണ്ണയിക്കുന്ന പ്രധാന ഘടകം ഫൈബർ ഉള്ളടക്കമാണ്. 100% പരുത്തി ജേഴ്സി നെയ്ത തുണി യും 95% പോളിയെസ്റ്റർ പെർഫോർമൻസ് നെയ്ത തുണിയും അടിസ്ഥാനപരമായി വ്യത്യസ്ത ചായം രസതന്ത്രങ്ങൾ ആവശ്യപ്പെടുന്നു. അതിനാൽ ഘടനയും ഫൈബർ ഉള്ളടക്കവും മുൻകൂട്ടി വ്യക്തമാക്കുന്നത് ഒരു മുൻവ്യവസ്ഥയാണ് — സാമ്പ്ലിംഗ് പ്രക്രിയയിൽ പിന്നീട് സ്ഥിരീകരിക്കേണ്ട ഒരു വിശദാംശമല്ല.
GSM-നും ഒരു സഹായക പങ്കുണ്ട്. കൂടുതൽ ഭാരമുള്ള നെയ്ത തുണികൾക്ക് (ഘടനയും ഫിനിഷിംഗും അനുസരിച്ച്) സമമായ കടത്തൽ ഉറപ്പാക്കാൻ ക്രമീകരിച്ച മഷി വിസ്കോസിറ്റിയോ നീട്ടിയ ഫിക്സേഷൻ സമയമോ ആവശ്യമായി വന്നേക്കാം. പ്രിന്റ് സ്പെസിഫിക്കേഷൻ ഘട്ടത്തിൽ ഒരു നെയ്ത തുണി വികസന ടീം പരിഗണിക്കേണ്ട ഘടകങ്ങളാണ് ഇവ.
സ്വാഭാവിക ഫൈബർ നെയ്ത ഘടനകൾക്ക്, പ്രത്യേകിച്ച് പരുത്തിയും പരുത്തി-മിശ്രിത ജേഴ്സികളും, റിയാക്ടീവ് പ്രിന്റിംഗാണ് സാധാരണ രീതി. ചായം സെല്ലുലോസ് ഫൈബറുകളുമായി ഒരു കോവാലന്റ് ബോണ്ട് രൂപപ്പെടുത്തുന്നു, അതായത് അത് ഉപരിതലത്തിൽ കിടക്കുന്നതിന് പകരം തുണിയിൽ രാസപരമായി സംയോജിക്കുന്നു. പരുത്തി അടിസ്ഥാനമാക്കിയ നെയ്ത തുണികളിൽ ടി-ഷർട്ടുകൾ, കാഷ്വൽവെയർ അല്ലെങ്കിൽ ലോഞ്ച്വെയർ നിർമ്മിക്കുന്ന അപ്പാരൽ ബ്രാൻഡുകൾക്ക്, ഇത് ഇവയ്ക്ക് കാരണമാകുന്നു:
ബൾക്ക് ഉൽപ്പാദനത്തിൽ, റിയാക്ടീവ് പ്രിന്റിംഗിലെ പ്രധാന സോഴ്സിംഗ് പരിഗണന ബാച്ച് സ്ഥിരതയാണ്. ജല രസതന്ത്രം, താപനില അല്ലെങ്കിൽ ഫിക്സേഷൻ സമയം എന്നിവയിലെ വ്യത്യാസങ്ങൾ കാരണം ഉൽപ്പാദന റണ്ണുകൾക്കിടയിൽ ചായം ലോട്ടുകൾ വ്യത്യാസപ്പെടാം. ബൾക്ക് ഓർഡറുകൾ നൽകുമ്പോൾ, വ്യക്തമാക്കിയ സ്വീകാര്യമായ ഷേഡ് ബാൻഡ് രേഖാമൂലം ആവശ്യപ്പെടണം — ഉദാഹരണത്തിന്, അനുമതി നൽകിയ സാമ്പിളിന് എതിരെ അളന്ന ഒരു ടോളറൻസ് നില — ഉൽപ്പാദനത്തിന് അന്തിമ അനുമതി നൽകുന്നതിന് മുൻപ് ഇത് സ്ഥിരീകരിക്കണം. സീസണുകളിലുടനീളം ദൃശ്യ സ്ഥിരത ആവശ്യമുള്ള റീഓർഡർ പ്രോഗ്രാമുകൾക്ക് ഇത് പ്രത്യേകിച്ച് പ്രസക്തമാണ്.
ഉയർന്ന പോളിയെസ്റ്റർ സബ്സ്ട്രേറ്റുകളിൽ റിയാക്ടീവ് പ്രിന്റിംഗ് കുറച്ചുകൂടി ഫലപ്രദമല്ല. റിയാക്ടീവ് ചായങ്ങൾ ഫലപ്രദമായി ബന്ധിപ്പിക്കാൻ പരുത്തി ഉള്ളടക്കം ഒരു നിശ്ചിത പരിധിക്ക് മുകളിലായിരിക്കേണ്ടതായി വരാം (ഘടന അനുസരിച്ച്). മിശ്രിത നെയ്ത തുണികൾക്ക്, ഈ രീതി തിരഞ്ഞെടുക്കുന്നതിന് മുൻപ് മിശ്രിതത്തിലെ യഥാർത്ഥ പരുത്തി ശതമാനം സ്ഥിരീകരിക്കണം.
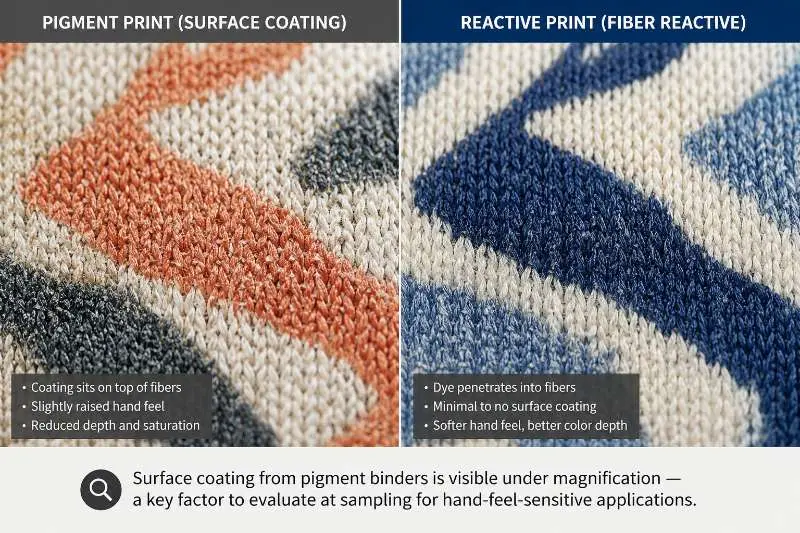
പിഗ്മെന്റ് പ്രിന്റിംഗ് റിയാക്ടീവ് പ്രിന്റിംഗിൽ നിന്ന് അടിസ്ഥാനപരമായി വ്യത്യസ്തമാണ്: നിറവസ്തു നാരുകളുമായി രാസബന്ധം സ്ഥാപിക്കുന്നില്ല. പകരം, ഒരു ബൈൻഡർ സംവിധാനം പിഗ്മെന്റ് കണികകളെ തുണിയുടെ ഉപരിതലത്തിൽ പിടിപ്പിക്കുന്നു. ഈ വ്യത്യാസത്തിന് സോഴ്സിംഗ് തീരുമാനങ്ങളിൽ നേരിട്ടുള്ള സ്വാധീനമുണ്ട്:
നെയ്ത തുണികളിലെ ബൾക്ക് ഓർഡറുകൾക്ക്, നിർണായകമായ പരിശോധനാ കേന്ദ്രം കഴുകൽ വേഗതയാണ്. ശരിയായി ഹീറ്റ്-സെറ്റ് ചെയ്യാത്ത പിഗ്മെന്റ് പ്രിന്റുകൾ ഒന്നിലധികം കഴുകൽ ചക്രങ്ങൾക്ക് ശേഷം നിറം മങ്ങുന്നത് കാണിക്കാം. ഉൽപ്പാദന അനുമതിക്ക് മുമ്പ് നിർദ്ദിഷ്ട തുണിയും മഷി സംയോജനവും സംബന്ധിച്ച കഴുകൽ വേഗത പരിശോധനാ ഡാറ്റ — വിശേഷിച്ച് ISO 105-C06 അല്ലെങ്കിൽ തത്തുല്യമായ മാനദണ്ഡത്തിലേക്ക് — വാങ്ങുന്നവർ ആവശ്യപ്പെടണം.
നേരിട്ടുള്ള ഗ്രാഫിക് പ്രയോഗങ്ങൾക്കോ പരിമിതമായ നിറങ്ങൾക്കോ, അല്ലെങ്കിൽ മികച്ച കൈകൊണ്ടുള്ള അനുഭവത്തേക്കാൾ സബ്സ്ട്രേറ്റ് അനുകൂല്യം പ്രധാനമായ സാഹചര്യങ്ങൾക്കോ പിഗ്മെന്റ് പ്രിന്റിംഗ് ഏറ്റവും അനുയോജ്യമാണ്. ചർമ്മത്തോട് ചേർന്ന് ഉപയോഗിക്കുന്ന സൂക്ഷ്മ-ഗേജ് നെയ്ത തുണികൾക്ക്, സാമ്പിൾ ഘട്ടത്തിൽ കൈകൊണ്ടുള്ള അനുഭവത്തിലെ വിട്ടുവീഴ്ച സൂക്ഷ്മമായി വിലയിരുത്തണം.
ഡൈ സബ്ലിമേഷൻ താപത്തിലും മർദ്ദത്തിലും ഖര ചായം വാതകമാക്കി മാറ്റി, നിറവസ്തുവിനെ നേരിട്ട് പോളിസ്റ്റർ പോളിമർ ശൃംഖലകളിൽ ഉൾപ്പെടുത്തുന്നു. ഇഷ്ടാനുസൃത നെയ്ത തുണിയിൽ, ഇത് അസാധാരണമായ ഉയർന്ന നിറസാന്ദ്രതയും മിനുസമാർന്ന ഗ്രേഡിയന്റുകളുമുള്ള പ്രിന്റുകൾ ഉണ്ടാക്കുന്നു, കൂടാതെ കൈകൊണ്ടുള്ള അനുഭവത്തിൽ അനുഭവപ്പെടുന്ന മാറ്റവുമില്ല — കാരണം നാരുകളുടെ ഉപരിതലത്തിൽ ഒന്നും ചേർക്കുന്നില്ല.
കർക്കശമായ പരിമിതി നാരുകളുടെ ഘടനയാണ്. സബ്ലിമേഷൻ ചായങ്ങൾക്ക് ബന്ധം സ്ഥാപിക്കാൻ പോളിസ്റ്റർ സബ്സ്ട്രേറ്റ് ആവശ്യമാണ്. പ്രായോഗികമായി, ഇതിനർത്ഥം:
പരിശീലനത്തിനോ കായിക പ്രയോഗങ്ങൾക്കോ വേണ്ടി പെർഫോമൻസ് തുണികൾ സോഴ്സ് ചെയ്യുന്ന ബ്രാൻഡുകൾക്ക്, ഓൾ-ഓവർ പ്രിന്റ് ഡിസൈനുകൾക്ക് സബ്ലിമേഷൻ പലപ്പോഴും ഇഷ്ടപ്പെട്ട മാർഗമാണ്. അടിസ്ഥാന തുണി ശരിയായി നിർദ്ദേശിച്ചിട്ടുണ്ടെങ്കിൽ, പ്രിന്റ് വിള്ളലില്ലാതെ ആവർത്തിച്ചുള്ള കഴുകലിനെയും ശാരീരിക സമ്മർദ്ദത്തെയും അതിജീവിക്കുന്നു.
ഒരു പ്രായോഗിക സോഴ്സിംഗ് കുറിപ്പ്: വസ്ത്രങ്ങൾ കൂട്ടിച്ചേർക്കുന്നതിന് മുമ്പ് തുണി റോളുകളിലോ തയ്യാറായ പാനലുകളിലോ പ്രയോഗിക്കുന്ന പ്രീ-കട്ട് പ്രക്രിയയാണ് സബ്ലിമേഷൻ. താപ പ്രയോഗം കൃത്യമായി നിയന്ത്രിക്കണം — തുണി റോളിന്റെ വീതിയിലുടനീളം താപനില ഏകീകൃതമല്ലെങ്കിൽ ബൾക്കിൽ നിറവ്യത്യാസം ഉണ്ടാകാം. ഉൽപ്പാദന ഘട്ടത്തിൽ താപനില ഏകീകൃതമായി നിലനിർത്താനുള്ള കഴിവ് പരിശോധിക്കുന്നത് ഉചിതമായ ഗുണനിലവാര പരിശോധനാ കേന്ദ്രമാണ്.
ഇഷ്ടാനുസൃത നെയ്ത തുണി പ്രോഗ്രാമിനായി ഏത് പ്രിന്റ് രീതി തിരഞ്ഞെടുത്താലും, ഘടനാപരമായ സാമ്പിൾ അംഗീകാര പ്രക്രിയ ഉൽപ്പാദന അപകടസാധ്യത കുറയ്ക്കുന്നു. ഈ പരിശോധനാ കേന്ദ്രങ്ങൾ മൂന്ന് രീതികളിലും ബാധകമാണ്:
പ്രിന്റ് ചെയ്ത വസ്ത്ര തുണികൾക്ക് രാസ സുരക്ഷാ സ്ഥിരീകരണം ആവശ്യമാണെങ്കിൽ, ലക്ഷ്യമിടുന്ന ഉൽപ്പന്ന വിഭാഗത്തിനുള്ള OEKO-TEX® Standard 100 ആവശ്യകതകൾ പ്രിന്റ് ചെയ്ത അന്തിമ ഉൽപ്പന്നത്തിന് പാലിക്കാനാകുമോ എന്ന് സ്ഥിരീകരിക്കുക.
പ്രിന്റ് പ്രോഗ്രാമുകൾക്കൊപ്പം നെയ്ത തുണിയുടെ കസ്റ്റം ഡൈയിംഗ് കൈകാര്യം ചെയ്യുന്ന ബ്രാൻഡുകൾക്ക് ഇതേ ബാച്ച്-നിയന്ത്രണ യുക്തി ബാധകമാണ് — റീഓർഡർ തുടർച്ചയെ പിന്തുണയ്ക്കാൻ ഡൈ, പ്രിന്റ് ഡെവലപ്മെന്റ് ട്രാക്കുകൾ രണ്ടിലും റെസിപ്പി ഡോക്യുമെന്റേഷനും ഷേഡ് ബാൻഡ് മാനേജ്മെന്റും സ്ഥിരതയുള്ളതായിരിക്കണം.
പ്രിന്റ് രീതി തിരഞ്ഞെടുക്കൽ തുണി വികസന ടൈംലൈനുമായും ബന്ധപ്പെട്ടിരിക്കുന്നു. റിയാക്ടീവ്, പിഗ്മെന്റ് രീതികൾ പൊതുവെ സാമ്പ്ലിംഗ് ചക്രത്തിൽ നേരത്തെ സ്ഥിരീകരിക്കാം. സബ്ലിമേഷനിൽ പോളിസ്റ്റർ ഉള്ളടക്കത്തിന്റെ കർശന ആവശ്യകത കാരണം തുണി അടിത്തറ ആദ്യം അന്തിമമാക്കേണ്ടി വന്നേക്കാം. സോഴ്സിംഗ് കലണ്ടറിൽ ഈ ക്രമം ഉൾപ്പെടുത്തുന്നത് ലാബ് ഡിപ്പ് അല്ലെങ്കിൽ സ്ട്രൈക്ക്-ഓഫ് ഘട്ടത്തിലെ കാലതാമസങ്ങൾ ഒഴിവാക്കും.
റിയാക്ടീവ് ഡൈകൾ സെല്ലുലോസ് നാരുകളുമായി ബന്ധം സ്ഥാപിക്കുന്നു, അതിനാൽ പോളിസ്റ്റർ-കോട്ടൺ ബ്ലെൻഡിൽ കോട്ടൺ ഭാഗം മാത്രമാണ് ഡൈ സ്വീകരിക്കുന്നത്. ഫലം ബ്ലെൻഡ് അനുപാതത്തെ ആശ്രയിച്ചിരിക്കുന്നു — പോളിസ്റ്റർ ഉള്ളടക്കം കൂടുതലാകുമ്പോൾ നിറത്തിന്റെ ആഴം ശ്രദ്ധേയമായി കുറയും, ഡൈ ചെയ്യാത്ത പോളിസ്റ്റർ ഹീതർ ഇഫക്ട് ഉണ്ടാക്കിയേക്കാം. ബ്ലെൻഡ് ചെയ്ത കസ്റ്റം നെയ്ത തുണിക്ക് റിയാക്ടീവ് പ്രിന്റിംഗ് തീരുമാനിക്കുന്നതിന് മുൻപ് യഥാർത്ഥ ബ്ലെൻഡ് അനുപാതം സ്ഥിരീകരിക്കണം. ഡിസ്പേഴ്സ്-റിയാക്ടീവ് കോംബിനേഷൻ പ്രിന്റിംഗ് ഒരു ബദലാണ്, എന്നാൽ ഇതിൽ പ്രക്രിയ കൂടുതൽ സങ്കീർണ്ണമാണ്.
പ്രിന്റ് രീതിയും തുണി അടിത്തറ സ്റ്റോക്കിൽ നിന്നാണോ സ്പെസിഫിക്കേഷൻ അനുസരിച്ച് വികസിപ്പിക്കുന്നതാണോ എന്നതും അനുസരിച്ച് MOQ മാറും. കസ്റ്റം ഡെവലപ്മെന്റ് പ്രോഗ്രാമുകൾക്ക്, സാധാരണ തുടക്കം ഒറ്റനിറ കസ്റ്റം നിറങ്ങൾക്ക് ഓരോ നിറത്തിനും 200 kg, പൂർണ്ണമായി കസ്റ്റം കൺസ്ട്രക്ഷൻ പ്രോഗ്രാമുകൾക്ക് 1,000 kg എന്നിവയാണ്. പ്രിന്റിന് മാത്രമുള്ള MOQ ഡെവലപ്മെന്റ് ബ്രീഫിംഗ് ഘട്ടത്തിൽ സ്ഥിരീകരിക്കണം, കാരണം അവ ഉൽപ്പാദന സജ്ജീകരണത്തെയും കളർവേയുടെ സങ്കീർണ്ണതയെയും ആശ്രയിച്ചിരിക്കുന്നു.
ഡൈ ഫിക്സേഷൻ ശരിയായി നിയന്ത്രിക്കുമ്പോൾ റിയാക്ടീവ് പ്രിന്റിംഗ് പൊതുവെ ശക്തമായ കഴുകൽ വേഗത നൽകുന്നു — നാരിനുള്ളിൽ ബന്ധിക്കപ്പെട്ട നിറം ഉപരിതലത്തിൽ പുരട്ടിയ നിറങ്ങളെക്കാൾ കഴുകലിനെ പ്രതിരോധിക്കും. പിഗ്മെന്റ് പ്രിന്റിംഗിന്റെ കഴുകൽ വേഗത ബൈൻഡറിന്റെ ഗുണനിലവാരത്തെയും ഹീറ്റ്-സെറ്റിംഗ് പാരാമീറ്ററുകളെയും വളരെയധികം ആശ്രയിച്ചിരിക്കുന്നു; ബൾക്ക് അംഗീകാരത്തിന് മുൻപ് ഇത് പരിശോധിക്കാൻ ISO 105-C06 അല്ലെങ്കിൽ തത്തുല്യമായ കഴുകൽ-വേഗത പരിശോധനയാണ് കൂടുതൽ വ്യക്തമായ മാർഗം. രാസ സുരക്ഷാ സർട്ടിഫിക്കേഷൻ ആവശ്യമാണെങ്കിൽ, ലക്ഷ്യമിടുന്ന ഉൽപ്പന്ന വിഭാഗത്തിനുള്ള OEKO-TEX® Standard 100 ആവശ്യകതകൾ പ്രിന്റ് ചെയ്ത ഉൽപ്പന്നത്തിന് പാലിക്കാനാകുമോ എന്ന് സ്ഥിരീകരിക്കുക.
Runtang Textile എല്ലാ തരം കൺസ്ട്രക്ഷനുകളിലും ഫൈബർ കോംബിനേഷനുകളിലും കസ്റ്റം നെയ്ത തുണികൾ നിർമ്മിക്കുന്നു, സാമ്പ്ലിംഗ് പ്രക്രിയയിലുടനീളം പ്രിന്റ് ഡെവലപ്മെന്റ് പിന്തുണയും ലഭ്യമാണ്. നിങ്ങളുടെ പ്രിന്റ് സോഴ്സിംഗ് പ്രക്രിയ ആരംഭിക്കാൻ സാമ്പിൾ ആവശ്യപ്പെടുക അല്ലെങ്കിൽ ക്വോട്ട് നേടുക .
 ഫാബ്രിക് ഗൈഡ്
ആക്ടീവ്വെയർ നെയ്ത തുണികൾക്കുള്ള ഡെനിയർ നൈലോൺ: 30D / 40D / 70D സ്പെക് തിരഞ്ഞെടുപ്പ്
കൂടുതൽ വായിക്കുക ഫാബ്രിക് താരതമ്യം
പവർ മെഷ്, സ്പോർട്ട് മെഷ്, ലൈനിംഗ് മെഷ്: മൂന്ന് മെഷ് തുണി തരങ്ങൾ, മൂന്ന് വ്യത്യസ്ത സോഴ്സിംഗ് തീരുമാനങ്ങൾ
കൂടുതൽ വായിക്കുക തുണി
ഓക്സ്ഫോർഡ് ഫാബ്രിക്: ചരിത്രം, ഉപയോഗം, സവിശേഷതകൾ
കൂടുതൽ വായിക്കുക ഫാബ്രിക് ഗൈഡ്
വസ്ത്ര ബ്രാൻഡുകൾക്കുള്ള ടെറി ക്ലോത്ത്: GSM ബാൻഡുകൾ, ലൂപ്പ് ഉയരം, ആഗിരണക്ഷമതയിലെ വിട്ടുവീഴ്ചകൾ
കൂടുതൽ വായിക്കുക തുണി
പോണ്ടെ റോമ തുണി: സുഖവും ഘടനയും തമ്മിലുള്ള മികച്ച സംയോജനം
കൂടുതൽ വായിക്കുക