2009年創業のニット生地メーカー · 中国
2009年創業のニット生地メーカー · 中国

調達における重要なポイント
MOQはバイヤーが主体的に動かせる唯一のレバーです。カラーウェイの集約、仕様の簡素化、または在庫構成の選択によって、製品仕様に手を加えることなく実質的な1単位あたりのコストを下げることができます。たとえば、「180 GSM 綿ニット」に対して2つの見積もりが届くことがあります。一方は4.20米ドル/kg、もう一方は6.80米ドル/kgです。 仕様は書面上では同一に見えます。この差はミスではなく、多くのRFQでは捉えられていない4つの変数、すなわち糸の混紡率、組織の種類、後加工、MOQの区分を反映しています。以下では、それぞれがどのように価格を動かすのか、そして調達チームが実際に働きかけられるのはどれなのかを説明します。
繊維の仕様は、編み立て、染色、後加工の前の段階で、すべての注文の価格の下限を定めます。綿はニット組織において最も広く調達される天然繊維であり続けていますが、「綿」の範囲は広く、汎用品のリング精紡、長繊維、オーガニック認証品、ポリエステルやエラスタンとの混紡品がそれぞれ異なる価格帯に位置します。ポリエステルは多くの場合、多くの天然繊維素材よりも低い原材料のベースラインをバイヤーに提供します。一方、ナイロンはグレード、糸の仕様、市況によってコストの位置づけがより大きく変動するため、別途価格設定すべきです。
Global Recycled Standard(GRS)に基づく認証を受けた再生ポリエステルは、市況や認証チェーンのトレーサビリティ要件に応じて、バージンポリエステルに対してプレミアムが付くことがあります。ただし、その差額は注文量や調達地域によって異なります。ESG調達の義務を負うブランドにとって、サプライチェーンが確立されれば認証コストは一般に監査可能で予測可能です。GRS認証がサプライチェーンの関係者に何を求めるかについての権威ある情報としては、Textile ExchangeのRecycled Claim & Global Recycled Standardのドキュメントが一次資料となります。
混紡率が加わると調整の層が増えます。複数繊維の糸は染色プロトコルの整合が必要で、混紡全体での染色堅牢度の安定性を確認するためにサンプリングのリードタイムが長くなる場合があります。厳しいコスト上限の中で調達するバイヤーにとって、純綿仕様から綿ポリエステル混紡への切り替えは、しばしば最も取り組みやすい唯一のレバーです。原材料コストを下げながら、大半のニット用途で求められる性能特性を維持できます。たとえば、綿ポリエステル混紡の天竺ニット生地 は、ベースとなる生地組織を変えることなく、同等のGSMのオールコットン組織よりも目立って低い価格設定が可能です。
繊維の種類が下限を定め、組織がその下限から最終コストがどこまで上振れするかを決めます。より複雑な組織では、機械の段取り時間が長くなり、1平方メートルあたりの糸のスループットが高まり、編み立て中の張力管理がより精密になり、QCでの不良リスクも増大します。これらはすべて1kgあたりの見積価格に反映されます。
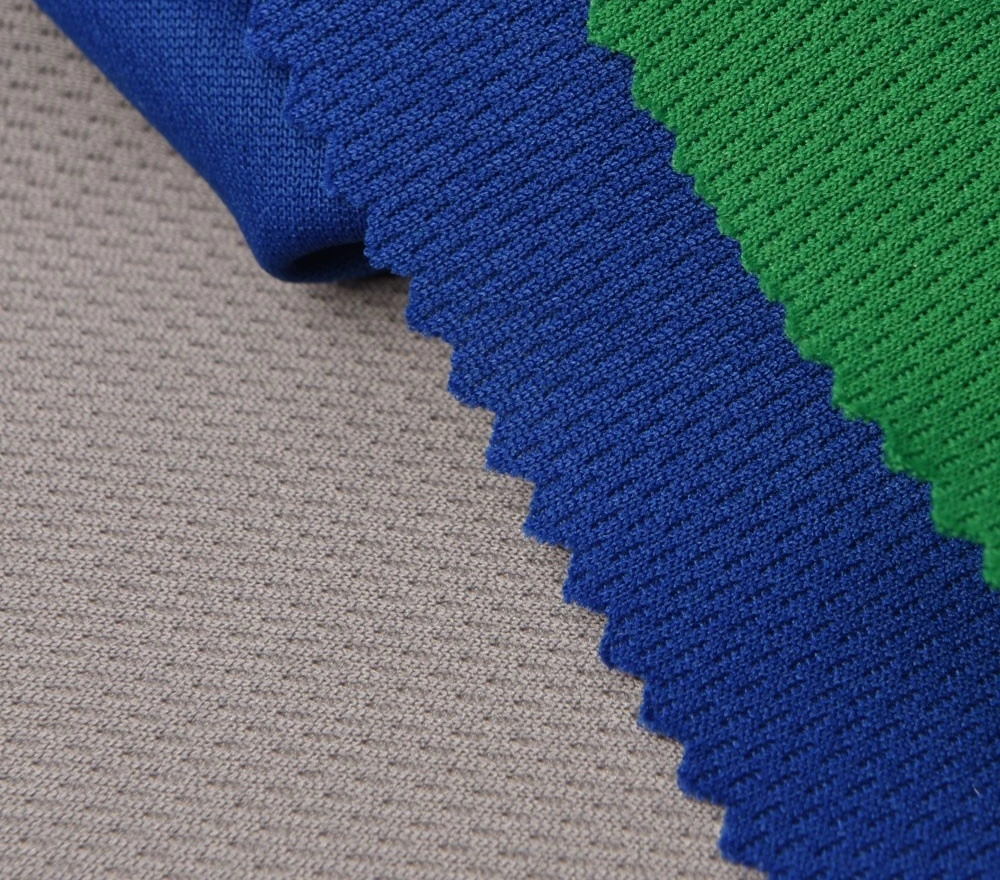
天竺は、1つの針床でよりシンプルなループ形成によって編み立てられるため、通常最も生産効率の高いニット組織であり、同等GSMでの1キログラムあたりのコストはより複雑な代替組織を下回ることがよくあります。 ダブルニット生地に移行すると、2つの針床が同時に稼働し、 interlocks(インターロック)の複雑さがほぼ2倍になり、1メートルあたりの編み立てサイクルタイムが増加します。その結果、より高密度で寸法安定性があり、裏面が仕上げられた生地になります。これはテーラードやパフォーマンス用途に確かに有用な構造特性ですが、想定ではなく仕様に基づくものであることを確認する価値があります。
組織の複雑さの上限では、ジャカードニット生地 が各コースごとにプログラムされた針選択を伴い、色やテクスチャの柄を生地構造に直接組み込むことが可能になります。段取りには柄のプログラミング、糸クリールの交換、生産生地が仕様を満たす前の試運転が含まれます。ジャカード組織の1ユニットあたりのコストは、同じGSMの平編みの代替と比べて大幅に高くなる可能性があり、そのコストは主に固定費であるため、発注量が多いほど効率的に償却されます。独自の生地柄を開発するブランドにとって、開発投資は実際にかかりますが、デザインプログラムが確定すれば一度きりのものです。
GSMは独立したコスト要因として作用するのではなく、組織と相互作用します。280 GSMの2つの生地は、その重量が高密度の天竺で達成されるか、より細ゲージのダブルニットで達成されるかによって、生産コストが大きく異なることがあります。見積もりを評価する際に、原材料費と編み立て加工費を分けたコスト内訳を求めることで、価格感度が実際にどこにあるのか、また仕様のどの要素がマージン圧迫を引き起こしているのかが明らかになります。
ニット組織:複雑さがコストをどう動かすか
| 組織 | セットアップ費用 | 天竺に対するコスト動向 | 主な用途 |
|---|---|---|---|
| 天竺 | 低 — 針床1つ、連続運転 | 基準 | Tシャツ、ベースレイヤー、カジュアルトップス |
| ダブルニット | 中程度 — 針床2つ、サイクルが遅い | 高め — 糸の処理量と機械稼働時間が増加 | 構築的な衣料、パフォーマンスウェア、ポンテ |
| ジャカードニット | 高 — 柄のプログラミング+クリール交換 | 最高 — 柄ごとの固定セットアップ費用 | 柄を組み込んだ生地、プレミアムコレクション |
| ケーブル/テクスチャーニット | 高 — コースごとの複雑な針のシーケンス | より高い — サイクルが長く、1時間あたりの生産量が低い | ニットウェア、構築的なアウターウェア、ファッショントップス |
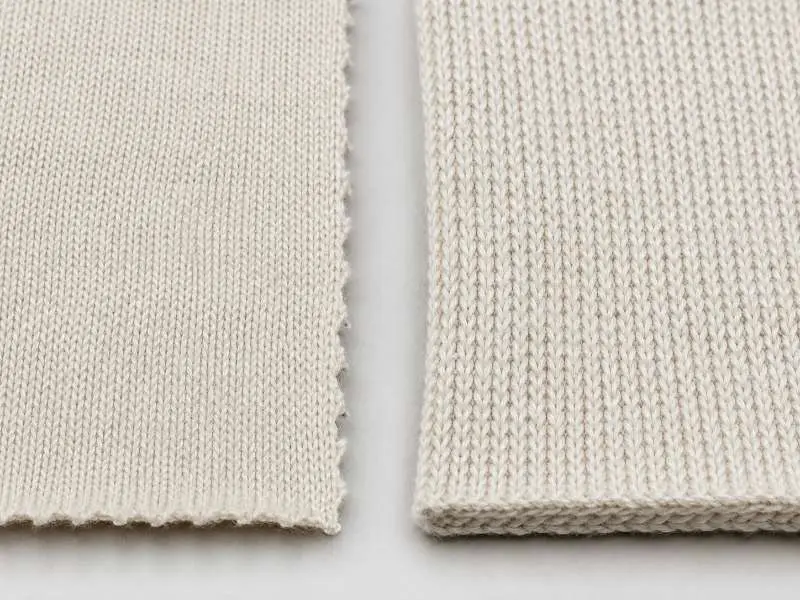
2つの生地が編み機からほぼ同一の生機(きばた)として出てきても、最終仕様に到達する時点では大きく異なる価格になることがあります。その差は仕上げ加工にあり、仕上げ加工のコストは積み重なります。編み立て後の各工程はそれぞれ別のコスト項目です。染浴の準備、色補正、固着、洗浄、ヒートセット、そして最終検査前に行われる表面処理です。
基本となるのは無地の反応染料による染色です。染浴の準備、承認されたラボディップへの色合わせ、固着、洗浄、乾燥が含まれます。これはカスタムカラーのニット生地注文のほとんどにおける標準工程です。機能性仕上げ — ピリング防止処理、吸湿速乾加工、抗菌コーティング — はそれぞれ追加の工程として価格が設定されます。複数の工場の見積もりを比較するバイヤーは、見積もられている仕上げ仕様が同一かどうかを確認すべきです。「染色・仕上げ済み」という表現は、基本価格に含まれる処理と追加オプションとして見積もられる処理によって、実質的に大きく異なるコスト構造を表すことがあります。
シルケット加工ニット生地 は、仕上げ加工コストの原則を明確に示しています。シルケット加工とは、編み立てた生機(きばた)を張力下で薬液処理し、表面の光沢、寸法安定性、染料の吸着性を向上させるものです。この工程は、組織にもよりますが、標準仕上げのコットンニットと比べて測定可能なコスト増を伴います。プレミアムな製品ポジショニングを目指すブランドや、特定の光沢特性を必要とするブランドにとっては、小売の場での生地の見え方が変わります。ただし、シルケット加工を指定するかどうかの判断は、光沢の要件が本当に製品仕様なのか、開発段階で見直せる美的な想定なのかを照合して確認すべきです。
起毛組織 — ポーラーフリース、ベロア、その他の表面処理を施した生地 — は、表面の繊維を立ち上げて仕上げのパイルを作る機械的工程を追加します。起毛は通常、組織や工程ルートにもよりますが、染色後の仕上げ段階で行われます。追加の工程時間、目付変動のリスク、処理後の乾燥要件はコスト増として計上されることがあります。 起毛生地を調達するバイヤーは、見積もり重量が起毛前か起毛後かを明記した仕様を求めるべきです。これはコスト比較の正確性と、生産ロット間の最終製品の一貫性の両方に影響します。
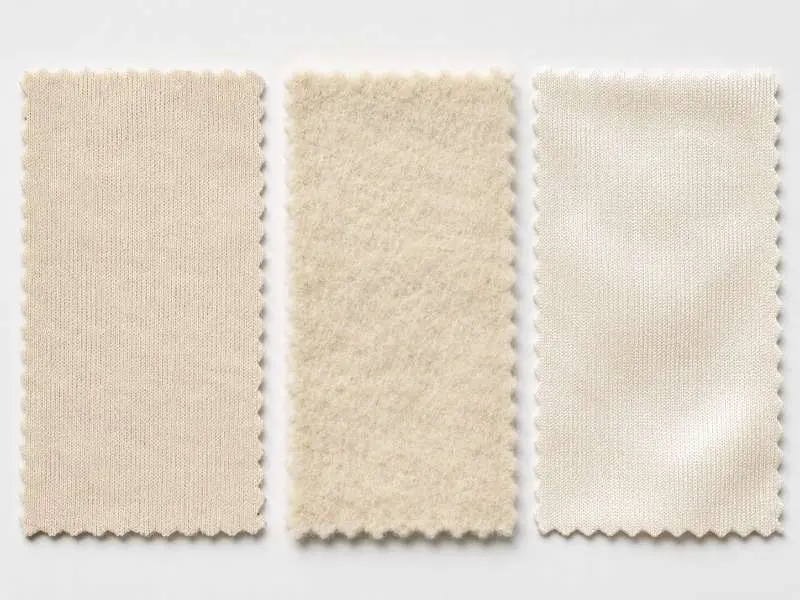
単一無地色の標準的な反応染料による染色がコストの基準です。染色技法、色のバリエーション、表面効果などによって、この基準を超えるロット単位の工程の複雑さが生じるものはすべて、わずかな増分ではなく、段階的なコスト変化として計上されます。
カスタムカラーの開発にはラボディップの段階が必要です。工場は量産の反数確定前に、買い手の承認を得るための小規模な染色試作を行います。修正サイクルごとにリードタイムが増え、場合によっては染料配合調整のための追加コストも発生します。濃色や彩度の高い色は通常、より高い染料濃度を必要とし、材料費と洗浄処理の両方に影響します。ローンチ日程が厳しい買い手は、ラボディップの承認を変動要素として扱うのではなく、調達カレンダーに組み込むべきです。1つのコレクションで複数色を展開すると、ラボディップの回数と色ごとのMOQ要件の両方が増加します。
タイダイ生地 は、生地の段階で防染または管理された染色方法を施すことで、意図的な色のばらつきを生み出します。各反は承認された色合いと効果の許容差の範囲内で変動する可能性があるため、買い手は反応染めの無地と同じ再現性基準で評価すべきではありません。アシッドウォッシュ生地も、表面の特徴を生み出すために追加の加工時間を要します。これらの効果は、原材料だけでなく、工程管理、サンプル承認、生産処理によって価格が決まります。これらの効果を調達するブランドにとって、承認済みサンプル、許容差の範囲、量産工程が確定すれば、コストは予測可能になります。
繊維の種類、組織、加工仕上げは主に製品仕様によって固定されます。これらを変更することは、最終製品を変更することを意味します。MOQは異なります。仕様書に手を加えることなく、調達チームが積極的に管理できるコスト変動要素です。
すべての生産ロットには固定費がかかります。機械の段取り、染浴の準備、糸ロットの調達、品質検査です。これらの固定費は注文のキログラム数に応じて配分されるため、ロットが小さいほど1単位あたりの固定費負担が高くなります。Runtang TextileのMOQ構成はこれを直接反映しています。在庫生地は23 kgから、カスタム無地染めの注文は色あたり200 kgから、一般的なカスタム開発は1,000 kgからとなります。各段階は、固定生産費と注文量の異なる比率を表しています。
製品仕様を変更せずにコストを管理したいブランドが取れる手段は次のとおりです。カラーウェイを集約して色あたりのMOQをより効率的に満たすこと、カスタムの繊維混紡を発注するのではなく在庫の混紡から選ぶこと、開発スケジュールを調整してラボディップの修正回数を最小限に抑えることです。当社のニット生地 の全ラインナップには23 kgから入手可能な在庫品が含まれており、カスタム生産量を確定する前の開発段階の調達や市場テストに役立ちます。仕様とMOQ条件はカテゴリーごとに記載しています。
Runtang TextileのMOQ段階一覧
| 注文タイプ | MOQ | 最適な用途 |
|---|---|---|
| 在庫生地(入手可能な混紡 & 色) | 23 kg | 開発サンプリング、市場テスト、小ロット検証 |
| カスタム無地カラー | 色あたり200 kg | ブランドカラープログラム、シーズン別カラーウェイ、リピート量産 |
| 一般的なカスタム開発 | 1,000 kg | カスタム繊維混紡、在庫にない組織、新スタイル開発 |
カスタム無地カラーのご注文は1色あたり200 kgから承ります。在庫にない組成や組織を含む一般的なカスタム開発は1,000 kgからとなります。在庫生地は、対応可能な組成と色であれば23 kgからご注文いただけますので、カスタム生産量を確定する前の開発段階での調達や小ロットでのテストに適しています。複数色にわたるご注文の場合、各色ごとに1色あたりのMOQを個別に適用します。
どちらも重要ですが、コストへの影響の仕方は異なります。繊維の選択は投入原料の1キログラムあたりのコストを決定します。これは直接的で測定可能な変数です。組織は生産に伴う間接費、すなわち機械時間、段取りの複雑さ、不良率、仕上げ加工との適合性を決定します。標準的な繊維を用いた汎用ウェイトのニット生地では、通常、原料が提示価格の大部分を占めます。ジャカードやダブルニットなど技術的に複雑な組織では、総コストに占める生産間接費の割合が増加し、その間接費は大部分が固定費であるため、注文量が少ないほど影響が大きくなります。
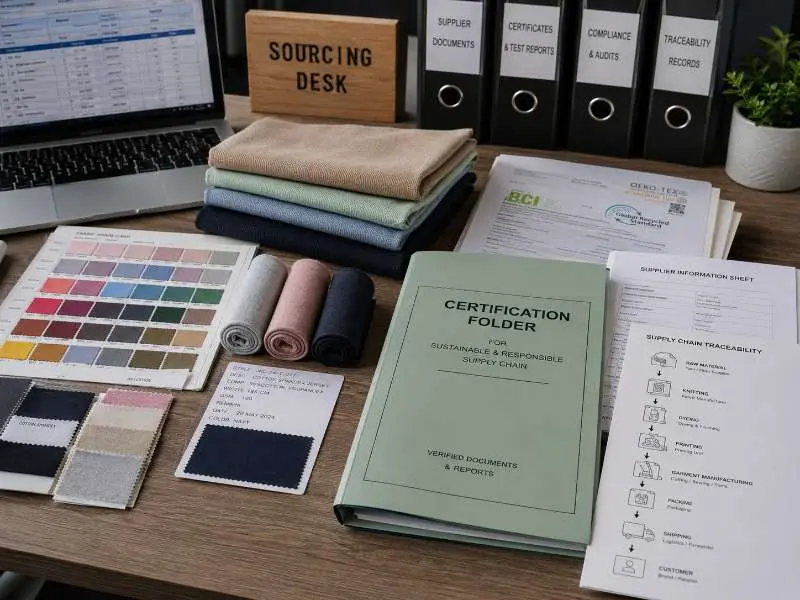
認証は編み立てや仕上げ加工の工程自体を直接変えるとは限りませんが、認証済みの原料、流通管理の文書、取引記録、監査、サプライヤーの適格性確認が提示価格に影響する場合があります。Global Recycled Standard(GRS)の認証を受けた再生ポリエステルは、トレーサビリティ要件や現在の供給状況によって、バージンポリエステルとは異なる価格になることがあります。オーガニック認証コットンも、従来のコットンに対して原料のプレミアムがかかる場合があります。ESG調達の義務を負うバイヤーにとって重要なのは、見積もりに認証済みの糸、文書対応、そして開発段階からの主張可能なサプライチェーン管理が含まれているかを確認することです。
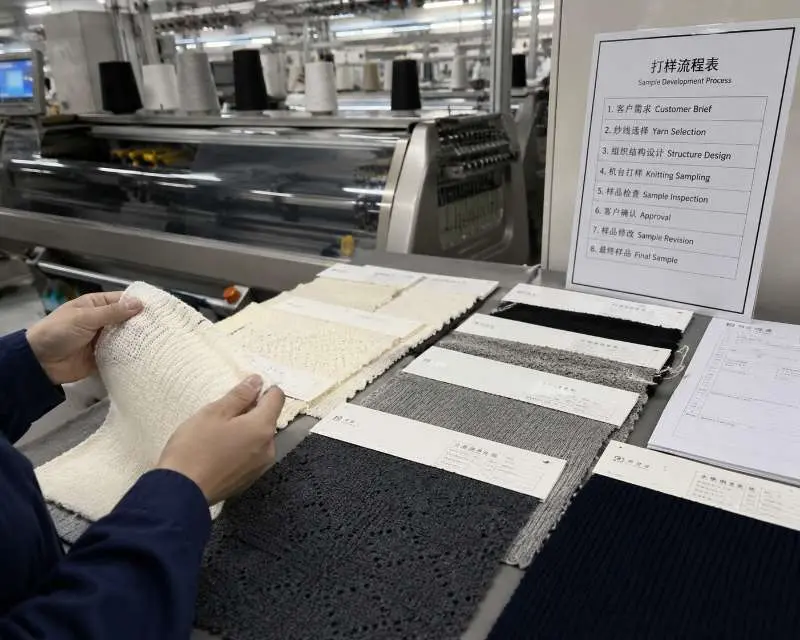
Runtang Texは、佛山の生産拠点で20種類以上の組織にわたるニット生地を製造しており、年間生産量は2,000万ヤードです。取得可能な認証には、Global Recycled Standard(GRS)およびOEKO-TEX® Standard 100が含まれます。ご希望の仕様とご注文量をお知らせいただければお見積もりをいたします。また、サンプルをご請求いただければ開発を開始いたします。