Kötött kelme gyártó 2009 óta · Kína

Kötött kelme gyártó 2009 óta · Kína

A legtöbb kötött anyag rendelés már a gyártás megkezdése előtt rossz irányba fordul. A homályos GSM-célok, a kihagyott zsugorodásvizsgálatok és a lezáratlan laborszínminta-körök a valódi okok. Ez az útmutató feltérképezi azt a kötött anyag beszerzési folyamatot, amelyet a ruházati márkák beszerző csapatai használnak ennek a szakadéknak az áthidalására: attól kezdve, hogy olyan specifikációs lapot írnak, amelyre egy kötőüzem cselekedni tud, egészen a tömeggyártás jóváhagyásáig a gyártás megkezdése előtt.
Gyors válasz: a kötött anyag beszerzési folyamata egy pillantásra
A kötött ruházat megbízható anyagbeszerzési folyamata öt döntési kapun halad át:
Minden kapu más típusú problémát fog meg. Bármelyik kihagyása azt a problémát a szabászat-varrászatba tolja, ahol a javítása többszörösébe kerül.
A kötött anyag beszerzésének leggyakoribb hibapontja nem egy rossz üzem — hanem egy hiányos brief. Amikor egy beszerző csapat homályos kérést küld („pamut dzsörzé, közepes súly, pólókhoz”), amit visszakap, az egy színminta-válogatás, nem beszerzési visszaigazolás. Az üzem találgatja, mire van valójában szüksége a márkának, a márka pedig olyan szempontok szerint értékeli a színmintákat, amelyeket még nem is írt le.
Ez a kör — kérés, színminta, ellenkérés — további mintavételi időt adhat hozzá, és a színjóváhagyást közelebb tolhatja a tömeggyártási határidőhöz. Rögzített megjelenési dátumú szezonális programoknál ez nem csupán ütemezési kérdés; késleltetheti a termékbevezetési döntéseket.
A kiváltó okok következetesek a legtöbb márkánál, amely először vág bele a kötött anyag beszerzésébe, vagy új kategóriákra terjeszkedik:
Ezek egyike sem formatervezési döntés. Ezek mérnöki döntések, és az anyagbriefbe tartoznak, nem a mintavételi beszélgetésbe.
Egy kötőüzem az alapján áraz, mintáz és ütemez, amilyen információt a kezdeti megkeresésben kap. Minél teljesebb és műszakilag pontosabb ez az információ, annál pontosabb lesz az üzem válasza — és annál kevesebb javítási körre lesz szükség a beszerzési folyamatban.
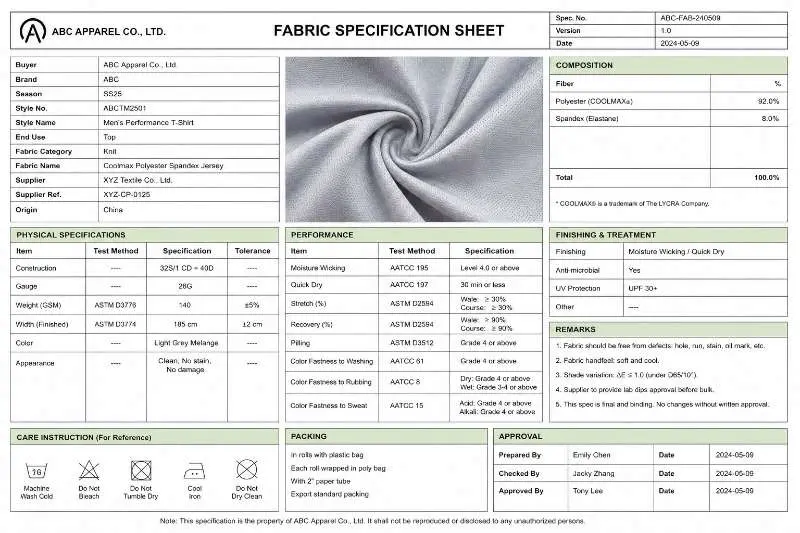
A következő specifikációs dimenziók a minimumkövetelmények egy strukturált kötött anyag beszerzési párbeszéd megnyitásához:
| Specifikációs dimenzió | Mit kell megadni | Miért fontos |
|---|---|---|
| Szálösszetétel | Elsődleges szál + másodlagos szál(ak) + elasztán (spandex) %, ±2–3% tűréssávval | Meghatározza a kézérzetet, a rugalmasságot, a festhetőséget és a tanúsítási jogosultságot |
| Cél GSM | Irányadó célérték ±10–15 GSM tűréssel, nem 100+ GSM-es sáv | Szabályozza az anyagköltséget, a tekercsenkénti kihozatalt és a végfelhasználásra való alkalmasságot |
| Vágható szélesség | Minimális vágható szélesség cm-ben, a szabásminta legszélesebb szabási darabja alapján | Közvetlenül hatással van az anyagkihozatalra és a ruhánkénti költség kiszámítására |
| Kötésmód | Szimpla dzsörzé/interlock/bordás kötés/piké stb. | Meghatározza a kötőgépet és a minimális rendelési mennyiséget; nem minden gyár készít minden szerkezetet |
| Funkcionális kikészítések | Sorolja fel az összes szükséges kikészítést (börtelenítés, bolyhosodásmentesítés, nedvességelvezetés, enzimes kezelés) | A kikészítési követelmények befolyásolják a festőüzem útvonalát és az átfutási időt |
| Színreferencia | Pantone TCX-kód vagy fizikai referencia színminta | Ennek hiányában a laborszínminta jóváhagyási körök száma alapértelmezés szerint megnő |
| Tanúsítási követelmények | OEKO-TEX® Standard 100 / GRS / GOTS — a mintavétel előtt erősítse meg a tanúsítvány hatókörét. | A tanúsítvány hatóköre befolyásolja a fonalbeszerzést és a gyár alkalmasságát |
| Minimális rendelési mennyiség tűrése | Az Ön színenkénti minimális rendelése, és hogy össze tudja-e vonni a színváltozatokat | Befolyásolja, hogy a gyár egyáltalán el tudja-e vállalni a rendelést |
Egy gyakorlati szabály: ha ezen a listán egy paraméter üresen marad, feltételezze, hogy a gyár a könnyebben gyártható, nem pedig a ruhája számára legjobb értékkel tölti ki. A specifikációs lap a márka elsődleges ellenőrző eszköze az anyagbeszerzési folyamatban.
A kötésmód kiválasztását is meg kell erősíteni a mintavétel előtt. Könnyebb felsőruházat esetén a szimpla dzsörzé kötött anyagot általában egyszerű kötésű opcióként vizsgálják; jobb fedés és méretstabilitás érdekében az interlock kötött anyag gyakran a biztonságosabb kiindulópont. Mindkettőt ugyanazon GSM-, szélesség-, zsugorodás- és színjóváhagyási követelmények alapján kell ellenőrizni a tömeggyártás megrendelése előtt.
Azoknak a márkáknak, amelyek több kategóriát kínálnak — kötött felsőruházat, nadrágok, kabátbélések —, érdemes kategóriánként egy fő specifikációs sablont vezetniük, amelyet minden beszerzési ciklus után frissítenek. A sablonba fektetett idő minden következő szezonban megtérül.
A fizikai mintavétel az a pont, ahol az anyagbeszerzési folyamat a dokumentumokról az anyagokra vált. Az a minta, amely átmegy a vizuális ellenőrzésen, még nem feltétlenül minősült a beszerzési minősítésen. A kötött anyagok másképp viselkednek, mint a szőtt anyagok igénybevétel, mosás és szabás során — és ezek a viselkedésformák csak a tesztelés révén válnak láthatóvá.
A következő ellenőrzéseket minden kötött mintán le kell futtatni, mielőtt beszerzési döntés születik:
| Ellenőrzés | Mire kell figyelni |
|---|---|
| GSM-ellenőrzés | Mérje le az anyagmintát a megállapodott vizsgálati módszer szerint, és hasonlítsa össze a jóváhagyott GSM-célértékkel. |
| Méretstabilitás (zsugorodás) | Mossa ki és szárítsa meg a színmintát az előirányzott ápolási utasítás szerint. A mosás előtt jelöljön meg egy mért vizsgálati területet, és hasonlítsa össze az eredményt az ápolási teszt után. Egyes kötött szerkezetek nagyobb zsugorodást mutathatnak, mint a szőtt anyagok, ezért az elfogadható tartományt a szerkezet, a végfelhasználás és a vevői tűrés függvényében kell megerősíteni. |
| Nyúlás és visszaalakulás | Nyújtsa a színmintát egy meghatározott százalékos nyúlásig a kötés sor- és oszlopirányában, tartsa, majd engedje el. Mérje a visszaalakulást a vevővel egyeztetett vizsgálati módszer vagy a belső minőségellenőrzési szabvány szerint. A gyenge visszaalakulás elégtelen elasztán (spandex) tartalomra vagy fonalfeszültségi problémákra utal. |
| Spirálosság (csavarás) | Fektesse le a kimosott színmintát. Figyelje meg, hogy az oldalvarrások előrefelé csavarodnak-e. A vevő által jóváhagyott tűrést meghaladó spirálosság viselés közben az öltözék csavarodását okozhatja, ezért a tömeggyártás jóváhagyása előtt felül kell vizsgálni. |
| Színtartóság (előzetes) | Ellenőrizze, hogy a színminta mutat-e színfogást, amikor fehér ruhához dörzsölik (szárazon és nedvesen). Ez helyszíni ellenőrzés, nem laboratóriumi szabvány — a formális színtartósági vizsgálat később következik. |
| Felületi egyenletesség | Vizsgálja meg a minta teljes felületét bolyhosodás, egyenetlen nyírás, tűnyomok vagy lyukak szempontjából. Ezek a mintafázisban fellépő gyártási hibák tömeggyártásban felszaporodnak. |
| Kézérzet és a specifikáció szándéka | Hasonlítsa össze a minta kézérzetét a referencia színmintájához. A „vártnál puhább” vagy a „vártnál merevebb” egyaránt elutasítási ok, ha a specifikáció szándéka egyértelmű. |
A formális GSM-ellenőrzéshez az anyag súlyát az egyeztetett vizsgálati módszerrel kell ellenőrizni, például az ASTM D3776/D3776M szerint, amely a legtöbb anyag egységnyi területre eső tömegének vizsgálatát fedi le. Az egy vagy több ellenőrzésen megbukott mintát konkrét, írásos észrevételekkel kell visszaküldeni — nem csupán egy „kérjük, javítsák” üzenettel. Minél pontosabb a visszajelzés, annál gyorsabban oldja meg a következő kör a problémát.
A legtöbb kötött anyag beszerzési folyamatában az egyedi fejlesztéseknél két-három mintakör szükséges. Egy olyan gyár raktáron lévő színei és alapanyagai, amellyel a márka korábban már dolgozott, egy körben is átmehetnek. Az ütemtervet ennek megfelelően kell tervezni.
Egy megjegyzés a mintamennyiséghez: érdemes megfizetni a pluszköltséget, hogy elegendő anyagot rendeljen egy teljes prototípus ruhadarab kiszabásához — nem csupán egy laboratóriumi mintadarabhoz. A ruhadarab méretű tesztelés feltárja a szabási viselkedést, a varrás teljesítményét és a nyomtatási illesztési problémákat, amelyeket egy 30cm × 30cm-es laboratóriumi minta nem képes.
A laborszínminta jóváhagyása a legmegbízhatóbban alábecsült szakasz a teljes kötött anyag beszerzési ütemtervben. Ez az a szakasz is, ahonnan a legtöbb tömeggyártási késés ered — nem azért, mert a gyár lassú, hanem mert a jóváhagyási folyamatot reaktívan, nem pedig proaktívan kezelik.
A laborszínminta egy kis léptékű festési próba a célzott anyagszerkezeten, amelyet a tömeggyártású festés megkezdése előtt nyújtanak be a márkának. Funkciója annak megerősítése, hogy a gyártó festőüzem a teljes tekercsek legyártása előtt el tudja érni a színcélt a tűrésen belül.
A szakaszban késedelmet okozó strukturális problémák:
Azok a márkák, amelyek jól kezelik a laborszínminta jóváhagyását, azt párhuzamos munkafolyamatként kezelik, amely a mintajóváhagyás mellett — nem pedig azt követően — fut. A színcélt rögzíteni kell, és ugyanakkor kell eljuttatni a festőüzembe, amikor a szerkezeti mintát vizsgálják. Ez lerövidíti a teljes beszerzési idővonalat anélkül, hogy bármelyik ellenőrzés minősége csökkenne.
A laborszínminta-tűrések, a jóváhagyási munkafolyamatok és a gyakori tömeggyártási színproblémák részletes áttekintéséhez lásd útmutatónkat: Laborszínminta jóváhagyása kötött anyaghoz: munkafolyamat, tűrések és gyakori tömeggyártási színproblémák.
A tömeggyártási átvételi ellenőrzés az utolsó ellenőrzési pont az anyagbeszerzési folyamatban, mielőtt az anyag a szabászatba kerül. Ez az a pont is, ahol a márkák a leggyakrabban fedezik fel, hogy ami a mintában jóváhagyásra került, nem egyezik azzal, amit tömeggyártásban leszállítottak — mert a kettőt eltérő körülmények között gyártották.
A tömeggyártás és a minta közötti eltérés gyakori okai kötött anyagoknál:
A következő tömeggyártási ellenőrzési sorrend a felismerés nehézsége szerint kezeli ezeket a kockázatokat:
| Ellenőrzési lépés | Módszer |
|---|---|
| Mintavétel a tekercsek végéből | Vegyen 1–2 méteres darabot minden tekercs végéből. Ne csak a külső rétegből vegyen mintát — az ki lehetett téve fénynek vagy sérülésnek, ami nem reprezentálja a tekercs belsejét. |
| Árnyalatsávok ellenőrzése | Vágjon csíkokat reprezentatív tekercsekből, varrja őket egymás mellé, és vizsgálja meg a vevő által jóváhagyott fényforrás alatt. A jóváhagyott tömeggyártási szabványtól láthatóan eltérő tekercseket meg kell jelölni. |
| GSM-ellenőrzés | Mérje meg a darabokat egy egyeztetett tekercsmintavételi terv szerint. Hasonlítsa össze a jóváhagyott minta tömegével és a beszerzési rendelés tűrésével. A tűrést meghaladó bármely eltérésnek szélesebb körű tekercsellenőrzést kell kiváltania. |
| Zsugorodás korrelációja | Mossa és mérje meg a tömeggyártási tekercsekből vett darabot ugyanazzal a protokollal, amelyet a mintajóváhagyás során használtak. Hasonlítsa össze az eredményeket. Jelentős eltérés a kikészítés változására utalhat — legvalószínűbben a hőrögzítés hőmérsékletében vagy feszültségében. |
| AQL vizuális ellenőrzés | Vizsgálja meg az anyagtekercseket felületi hibák szempontjából ellenőrzött világítás mellett. Az ellenőrzési szintet, a hibaosztályozást és az elfogadható minőségi határt az ellenőrzés megkezdése előtt meg kell határozni a beszerzési rendelésben. |
Azok a márkák, amelyek nem végeznek árnyalatsáv-ellenőrzést a tömeggyártási átvételkor, rendszeresen a panelek szabása után fedezik fel az árnyalateltérést — amikor már csak az a lehetőség marad, hogy elviselik a látható ruhadarab-következetlenséget, vagy selejtbe dobják az anyagot. Egyik sem orvosolható költség vagy idővonal szempontjából.
Az anyagbeszerzési folyamat akkor ér véget, amikor a tömeggyártási anyagot ellenőrizték, a kiadási kritériumok teljesültek, és az anyagot hivatalosan gyártásra jóváhagyták. Minden olyan tekercset, amely nem felel meg az ellenőrzésnek, karanténba kell helyezni és dokumentálni kell — nem pedig informálisan félre kell tenni egy későbbi rendeléshez.
Legalább: szálösszetétel tűréshatárokkal, GSM-célérték (nem széles tartomány), szabható szélesség, szerkezettípus, kikészítési követelmények, színreferencia (Pantone TCX vagy fizikai színminta), tanúsítási követelmények és MOQ-paraméterek. Ha egy specifikációs lapból bármelyik hiányzik, az teret ad az üzemnek olyan döntésekre, amelyeknek a márkához kellene tartozniuk.
Az egyedi kötött anyagok fejlesztése jellemzően két-három kört igényel: egyet a szerkezetre és a kézérzetre, egyet vagy többet a szín- és kikészítésbeli módosításokra. Egy meglévő gyártói kapcsolatból származó raktáron lévő anyagok egyetlen körben is átmehetnek. Ha a projekt ütemtervébe legalább két kört beépítünk, elkerülhető az idő szűkülése, amikor módosításra van szükség.
Igen, és ezt javasoljuk is. A színcélt akkor küldje el a festőnek, amikor a szerkezeti mintát vizsgálják – ne utána. A két ellenőrzés független egymástól, és párhuzamosan, kockázat nélkül futhat. Az anyagbeszerzés legtöbb késedelmét a laborszínminta szakaszában az okozza, hogy a folyamatok egymás után, nem pedig párhuzamosan haladnak.
Készen áll egy kötött anyag beszerzési ajánlatkérés indítására? Ossza meg velünk a specifikációs lapját vagy tech packjét, hogy strukturált mintajavaslatot kapjon – beleértve a GSM-opciókat, a szerkezeti javaslatokat és az átfutási időt.
 Gyártói betekintő
Miért kerül több körös oda-vissza egyeztetésbe a kelmespecifikációs lapja?
TOVÁBB Anyagkalauz
Pointelle kötött anyag: áttört stabilitás, fonalválasztás és amit a tömeggyártás előtti mintavétel előtt ellenőrizni kell
TOVÁBB Fenntarthatóság
Nyomkövetés rendelés előtt: textil-nyomonkövethetőségi ellenőrzések kötött ruházati termékek vásárlóinak
TOVÁBB Ipari betekintők
Tudjon meg többet az otthoni textíliák kötött anyagáról
TOVÁBB Technikai tudnivalók
Bordás kötött anyag zsugorodása és visszaalakulása: mit ellenőrizzünk a tömeggyártás előtt
TOVÁBB