Fabricante de tecidos de punto desde 2009 · China

Fabricante de tecidos de punto desde 2009 · China

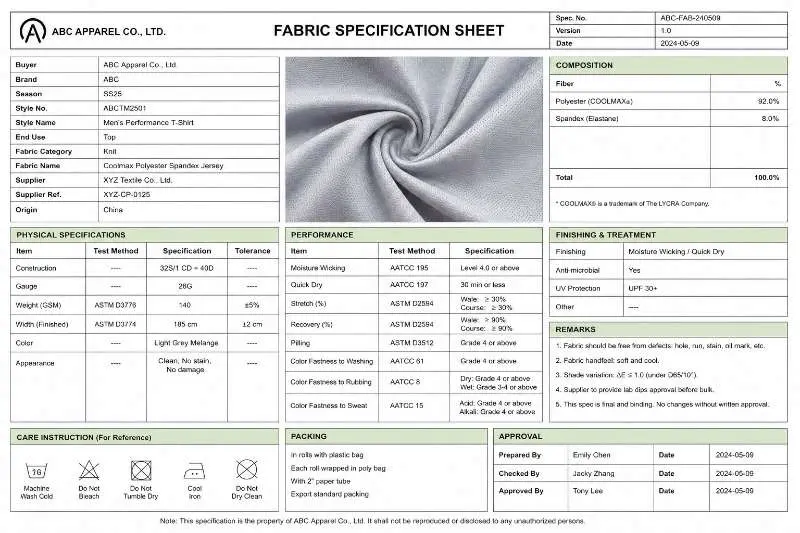
A maioría dos pedidos de tecido de punto van mal antes de que comece a produción. Os obxectivos de GSM imprecisos, as comprobacións de encollemento omitidas e as quendas de mostra de cor sen resolver son os verdadeiros culpables. Esta guía traza o fluxo de traballo de abastecemento de tecidos que usan os equipos de compras das marcas de roupa para pechar esa fenda: desde redactar unha ficha de especificacións sobre a que unha fábrica de punto poida actuar, ata aprobar a produción en serie antes de que esta comece.
Resposta rápida: o fluxo de abastecemento de tecidos de punto dunha ollada
Un proceso fiable de abastecemento de tecidos para roupa de punto pasa por cinco puntos de decisión:
Cada punto detecta un tipo diferente de problema. Omitir calquera deles traslada ese problema ao corte e confección, onde corrixilo custa moito máis.
O punto de fallo máis común no abastecemento de tecidos de punto non é unha fábrica mala, senón unha solicitude incompleta. Cando un equipo de compras envía unha petición imprecisa («xersei de algodón, peso medio, para camisetas»), o que recibe de volta é unha selección de mostras, non unha confirmación de abastecemento. A fábrica está a adiviñar o que a marca necesita realmente, e a marca está a avaliar mostras segundo criterios que aínda non escribiu.
Este ciclo —petición, mostra, contrapetición— pode engadir tempo extra de mostrario e achegar a aprobación da cor ao prazo límite da produción en serie. Para programas de tempada con datas de lanzamento fixas, iso non é só un problema de planificación; pode atrasar as decisións de lanzamento do produto.
As causas de raíz son as mesmas na maioría das marcas que se inician no abastecemento de tecidos de punto ou que amplían a novas categorías:
Ningunha destas son decisións de deseño. Son decisións de enxeñaría, e corresponden á solicitude de tecido, non á conversación sobre o mostrario.
Unha fábrica de punto cotiza, mostra e planifica en función da información que recibe na consulta inicial. Canto máis completa e tecnicamente específica sexa esa información, máis precisa será a resposta da fábrica, e menos roldas de revisión requirirá o proceso de abastecemento.
As seguintes dimensións de especificación son o mínimo necesario para abrir unha conversación estruturada de abastecemento de tecidos de punto:
| Dimensión da especificación | Que especificar | Por que importa |
|---|---|---|
| Composición de fibras | Fibra principal + fibra(s) secundaria(s) + % de elastano, cunha tolerancia de ±2–3% | Determina o tacto, a elasticidade, a tinguibilidade e a elixibilidade para certificacións |
| GSM obxectivo | Un obxectivo direccional cunha tolerancia de ±10–15 GSM, non unha franxa de máis de 100 GSM | Controla o custo do tecido, o rendemento por rolo e a idoneidade para o uso final |
| Largura cortable | Largura cortable mínima en cm, segundo a peza de corte máis ancha do seu patrón | Inflúe directamente no rendemento do tecido e no cálculo do custo por prenda |
| Tipo de construción | Xersei simple/interlock/canle/piqué /etc. | Determina a máquina de tricotar e o MOQ; non todas as fábricas traballan todas as estruturas |
| Acabados funcionais | Enumere todos os acabados requiridos (cardado, antipilling, transpirabilidade, encimático) | Os requisitos de acabado afectan o circuíto da tinturaría e o prazo de entrega |
| Referencia de cor | Código Pantone TCX ou mostra física de referencia | Sen isto, as roldas de aprobación da mostra de cor aumentan por defecto |
| Requisitos de certificación | OEKO-TEX® Standard 100 / GRS / GOTS — confirme o alcance do certificado antes de facer a mostraxe. | O alcance da certificación afecta a compra de fíos e a elixibilidade da fábrica |
| Tolerancia do MOQ | O seu pedido mínimo por cor e se pode consolidar combinacións de cores | Afecta a se a fábrica pode asumir o pedido en absoluto |
Unha regra práctica: se un parámetro desta lista queda en branco, asuma que a fábrica o completará segundo o que sexa máis doado de producir, non o que sexa mellor para a súa prenda. A ficha de especificacións é o principal mecanismo de control da marca no proceso de compra de tecidos.
A elección da construción tamén debe confirmarse antes da mostraxe. Para partes superiores máis lixeiras, o tecido de punto xersei adoita revisarse como opción de malla simple; para mellor opacidade e estabilidade dimensional, o tecido de punto interlock é a miúdo o punto de partida máis seguro. Ambos deben comprobarse fronte aos mesmos requisitos de GSM, largura, encollemento e aprobación de cor antes de facer o pedido en serie.
Para as marcas que traballan varias categorías — partes superiores de punto, partes inferiores, forros de abrigo — paga a pena manter un modelo mestre de especificacións por categoría, actualizado despois de cada ciclo de compra. O tempo investido nese modelo recompénsase en cada tempada seguinte.
A mostraxe física é onde o proceso de compra de tecidos pasa dos documentos aos materiais. Unha mostra que supera a revisión visual non é unha mostra que superou a cualificación de compra. Os tecidos de punto compórtanse de xeito diferente aos tecidos tecidos baixo tensión, lavado e corte — e eses comportamentos só se fan visibles mediante ensaios.
As seguintes comprobacións deben realizarse en cada mostra de punto antes de tomar unha decisión de compra:
| Comprobación | O que se busca |
|---|---|
| Verificación do GSM | Pese a mostra de tecido segundo o método de ensaio acordado e compárea co obxectivo de GSM aprobado. |
| Estabilidade dimensional (encollemento) | Lava e seca unha mostra segundo a instrución de coidado prevista. Marca unha área de proba medida antes de lavar e compara o resultado despois da proba de coidado. Algunhas construcións de punto poden mostrar maior encollemento que os tecidos de calado, polo que o rango aceptable debe confirmarse segundo a construción, o uso final e a tolerancia do comprador. |
| Elasticidade e recuperación | Estende a mostra ata unha porcentaxe definida de elasticidade nas direccións de columna e de malla, mantén e solta. Mide a recuperación segundo o método de proba acordado co comprador ou o estándar interno de control de calidade. Unha recuperación deficiente indica un contido insuficiente de elastano ou problemas de tensión do fío. |
| Espiralidade (torque) | Coloca a mostra lavada sobre unha superficie plana. Observa se as costuras laterais xiran cara adiante. Unha espiralidade superior á tolerancia aprobada polo comprador pode provocar que a peza xire durante o uso e debe revisarse antes da aprobación da produción en serie. |
| Solidez da cor (preliminar) | Comproba se a mostra destingue ao frotala cun pano branco (en seco e húmido). Esta é unha comprobación de campo, non un estándar de laboratorio: a proba formal de solidez da cor realízase máis adiante. |
| Consistencia da superficie | Inspecciona todo o panel da mostra en busca de formación de boliñas, esquileo irregular, liñas de agulla ou buratos. Estes son defectos de produción na fase de mostra que se multiplicarán na produción en serie. |
| Tacto fronte á intención da especificación | Compara o tacto da mostra coa túa mostra de referencia. «Máis suave do esperado» ou «máis ríxido do esperado» son ambos motivos de rexeitamento se a intención da especificación está clara. |
Para a verificación formal de GSM, o peso do tecido debe comprobarse co método de proba acordado, como ASTM D3776/D3776M, que abrangue a proba de masa por unidade de superficie para a maioría dos tecidos. Unha mostra que non supere unha ou máis comprobacións debe devolverse con comentarios escritos concretos, non só cunha mensaxe de «por favor, revisade». Canto máis precisa sexa a información, máis rápido se resolverá o problema na seguinte rolda.
A maioría dos procesos de abastecemento de tecido de punto requiren dúas ou tres roldas de mostraxe para desenvolvementos personalizados. Os tecidos estándar en stock dunha fábrica coa que a marca xa traballou poden aprobarse nunha soa rolda. Planifica os prazos en consecuencia.
Unha nota sobre a metraxe de mostra: pedir tecido suficiente para cortar unha peza prototipo completa, non só unha probeta de laboratorio, compensa o custo adicional. As probas a escala de peza revelan comportamentos de corte, rendemento das costuras e problemas de rexistro de estampación que unha mostra de laboratorio de 30cm × 30cm non pode.
A aprobación da mostra de cor é a etapa máis subestimada de todo o calendario de abastecemento de tecido de punto. É tamén a etapa na que se orixinan a maioría dos atrasos dos pedidos en serie, non porque a fábrica sexa lenta, senón porque o proceso de aprobación se xestiona de forma reactiva en lugar de proactiva.
Unha mostra de cor é unha proba de tintura a pequena escala sobre a construción de tecido obxectivo, que se presenta á marca antes de comezar a tintura en serie. A súa función é confirmar que a tinturaría de produción pode acadar a cor obxectivo dentro da tolerancia antes de comprometerse con rolos completos.
Os problemas estruturais que xeran atrasos nesta etapa:
As marcas que xestionan ben a aprobación da mostra de cor trátana como un proceso paralelo que se executa á vez —non despois— da aprobación da mostra. O obxectivo de cor debería fixarse e enviarse á tintorería ao mesmo tempo que se revisa a mostra estrutural. Isto comprime o prazo global de aprovisionamento sen comprimir a calidade de ningunha das dúas revisións.
Para unha descrición detallada das tolerancias da mostra de cor, os fluxos de aprobación e os problemas habituais de cor na produción en serie, consulte a nosa guía: Aprobación da mostra de cor para tecido de punto: fluxo de traballo, tolerancias e problemas habituais de cor na produción en serie.
A inspección á recepción da produción en serie é o último punto de control do proceso de aprovisionamento de tecidos antes de que o tecido pase ao corte e confección. É tamén o momento no que as marcas descubren con máis frecuencia que o aprobado na mostra non coincide co enviado na produción en serie —porque ambos se produciron en condicións diferentes.
Causas habituais de desviación entre a produción en serie e a mostra nos tecidos de punto:
A seguinte secuencia de inspección da produción en serie aborda estes riscos por orde de dificultade de detección:
| Paso de inspección | Método |
|---|---|
| Mostraxe no extremo do rolo | Corte 1–2 metros de cada extremo de rolo. Non mostree só a envoltura exterior —pode terse exposto á luz ou a danos de manexo non representativos do corpo do rolo. |
| Bandas de ton | Corte tiras de rolos representativos, cóseas unhas ao lado das outras e inspecíoneas baixo a fonte de luz aprobada polo comprador. Os rolos que se vexan visiblemente diferentes do estándar da produción en serie aprobado deben sinalarse. |
| Comprobación puntual de GSM | Pese os cortes segundo un plan de mostraxe de rolos acordado. Compare co peso da mostra aprobada e coa tolerancia da orde de compra. Calquera desviación fóra de tolerancia debe dar lugar a unha comprobación máis ampla dos rolos. |
| Correlación do encollemento | Lave e mida un corte dos rolos da produción en serie usando o mesmo protocolo empregado durante a aprobación da mostra. Compare os resultados. Unha diferenza significativa pode indicar un cambio no acabado —o máis probable, na temperatura ou na tensión do termofixado. |
| Inspección visual AQL | Inspeccione os rolos de tecido en busca de defectos superficiais baixo iluminación controlada. O nivel de inspección, a clasificación de defectos e o límite de calidade aceptable deben definirse na orde de compra antes de comezar a inspección. |
As marcas que non realizan bandas de ton á recepción da produción en serie descobren habitualmente a variación de ton despois de cortar os paneis —momento no que as únicas opcións son asumir a inconsistencia visible da prenda ou refugar o material. Ningunha das dúas é recuperable desde o punto de vista do custo ou do prazo.
O proceso de aprovisionamento de tecidos remata cando se inspeccionou a produción en serie, se cumpren os criterios de liberación e o tecido queda formalmente aprobado para produción. Calquera rolo que non pase a inspección debe illarse e documentarse —non reservarse informalmente para usalo nun pedido posterior.
Como mínimo: composición de fibras con rangos de tolerancia, un GSM obxectivo (non un rango amplo), ancho cortable, tipo de construción, requisitos de acabado, unha referencia de cor (Pantone TCX ou mostra física), requisitos de certificación e parámetros de MOQ. Unha ficha de especificacións á que lle falte calquera destes puntos dálle á fábrica marxe para tomar decisións que deberían corresponder á marca.
Os desenvolvementos personalizados de tecido de punto adoitan requirir dúas ou tres roldas: unha para a estrutura e o tacto, e unha ou máis para axustes de cor e acabado. Os tecidos en stock dunha relación existente co fabricante poden quedar aprobados nunha soa rolda. Incluír polo menos dúas roldas no cronograma do proxecto evita comprimir os prazos cando é necesario facer unha revisión.
Si, e recoméndase. Envía o obxectivo de cor á tinturería ao mesmo tempo que se avalía a mostra estrutural, non despois. As dúas revisións son independentes e poden facerse en paralelo sen risco. A maioría dos atrasos na subministración de tecido na fase de mostra de cor débense a fluxos de traballo secuenciais en lugar de paralelos.
Listo para iniciar unha consulta de subministración de tecido de punto? Comparte connosco a túa ficha de especificacións ou o teu tech pack para recibir unha proposta de mostras estruturada, incluíndo opcións de GSM, recomendacións de construción e prazo de entrega.
Explora a nosa gama de tecidos de punto | Solicita unha mostra
 Comparación de tecidos
Tecido scuba fronte a neopreno: que significa a diferenza de construción antes de facer a mostra
LER MÁIS Guía de aprovisionamento
Que determina o custo do tecido de punto — e que variables pode controlar
LER MÁIS Coñecemento técnico
Permeabilidade ao aire do tecido de punto: métodos de ensaio e implicacións no rendemento da roupa deportiva
LER MÁIS Guía de tecidos
Tecido Jacquard: intrincación e luxo para os seus téxtiles
LER MÁIS Sustentabilidade
Tecido de cánabo e liño na roupa de punto: comportamento en produción en serie, certificación e que comprobar antes de facer mostras
LER MÁIS