Fabricante de tecidos de punto desde 2009 · China
Fabricante de tecidos de punto desde 2009 · China

Puntos clave para o aprovisionamento
Escoller un método de estampación para o tecido de punto personalizado non é unha decisión de acabado: é unha decisión de especificación do tecido. Unha combinación incorrecta entre o proceso de estampación e a construción do punto pode provocar penetración desigual do colorante, un tacto endurecido ou incoherencia de cor entre lotes de produción. Os equipos de compras que fixan o método de estampación antes da mostraxe evitan as complicacións máis habituais nos pedidos repetidos.
A diferenza dos tecidos tecidos, as construcións de punto —incluídos o xersei simple, o interlock e o tecido de canle— teñen unha elasticidade inherente derivada da súa estrutura de mallas. Isto xera dúas limitacións prácticas na estampación:
Ademais do elasticidade, a composición de fibras é a variable principal que determina que método de estampación é tecnicamente viable. Un tecido de punto de xersei 100% algodón e un punto técnico 95% poliéster requiren químicas de colorante fundamentalmente distintas. Especificar desde o inicio a construción e a composición de fibras é, polo tanto, un requisito previo, non un detalle para confirmar despois no proceso de mostraxe.
O GSM tamén xoga un papel secundario. Os tecidos de punto de maior gramaxe (segundo a construción e o acabado) poden requirir axustar a viscosidade da tinta ou prolongar o tempo de fixación para garantir unha penetración uniforme. Son variables que un equipo de desenvolvemento de tecidos de punto debe ter en conta na fase de especificación da estampación.
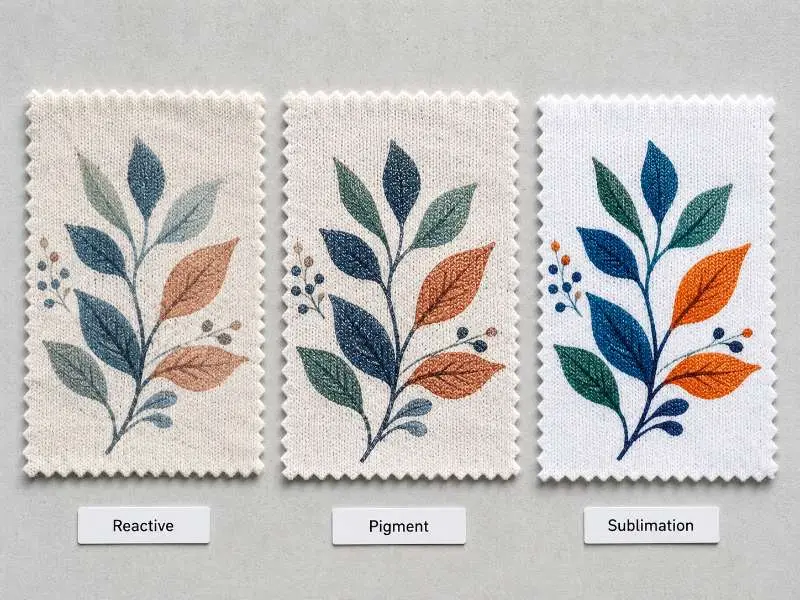
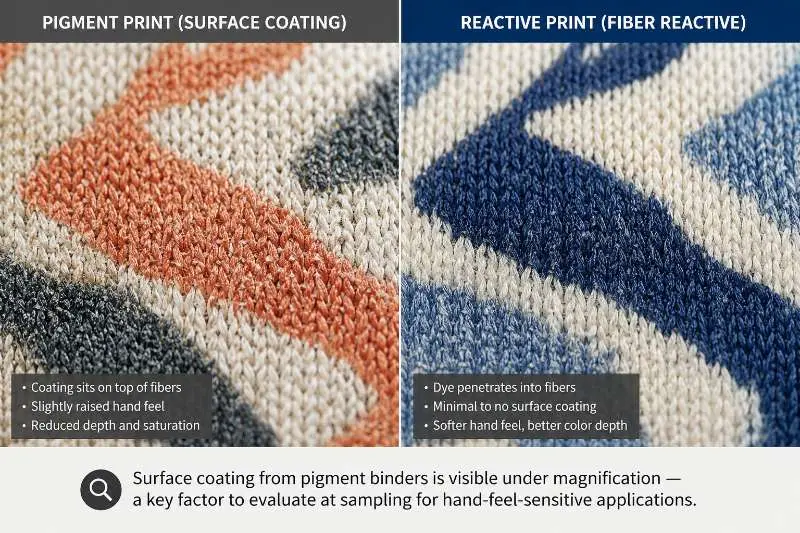
A estampación reactiva é o método estándar para as construcións de punto de fibra natural, especialmente os xerseis de algodón e de mestura de algodón. O colorante forma un enlace covalente coas fibras de celulosa, o que significa que se integra quimicamente no tecido en lugar de quedar na superficie. Para as marcas de roupa que producen camisetas, roupa casual ou roupa de estar na casa en puntos de base algodón, isto tradúcese en:
Na produción en serie, a principal consideración de compras coa estampación reactiva é a coherencia entre lotes. Os lotes de colorante poden variar entre tiradas de produción debido a diferenzas na química da auga, a temperatura ou o tempo de fixación. Ao facer pedidos en serie, os compradores deben solicitar por escrito unha banda de tonalidade aceptable especificada —por exemplo, un nivel de tolerancia medido fronte á mostra aprobada— e confirmala antes de dar o visto e prazo á produción. Isto é especialmente relevante nos programas de pedidos repetidos nos que se require coherencia visual entre tempadas.
A estampación reactiva é menos eficaz en substratos con alto contido de poliéster. O contido de algodón pode ter que superar un determinado limiar (segundo a construción) para que os colorantes reactivos fixen con eficacia. Nos puntos de mestura, hai que confirmar a porcentaxe real de algodón da mestura antes de seleccionar este método.
A estampación con pigmentos diferénciase da estampación reactiva dun xeito fundamental: o colorante non se une quimicamente coa fibra. No seu lugar, un sistema de ligantes fixa as partículas de pigmento á superficie do tecido. Esta distinción ten implicacións directas nas decisións de compra:
Para pedidos de produción en serie de tecidos de punto, o punto de verificación crítico é a solidez da cor ao lavado. As estampacións con pigmentos que non se fixan correctamente por calor poden mostrar degradación da cor despois de varios ciclos de lavado. Os compradores deben solicitar datos de probas de solidez da cor ao lavado — preferiblemente segundo ISO 105-C06 ou equivalente — para a combinación específica de tecido e tinta antes da aprobación da produción.
A estampación con pigmentos é máis axeitada para aplicacións gráficas sinxelas, gamas de cores limitadas ou situacións nas que a flexibilidade de substrato é máis importante que un tacto premium. Para tecidos de punto de malla fina usados en aplicacións en contacto coa pel, a contrapartida no tacto debe avaliarse con coidado na fase de mostraxe.
A sublimación de tintes converte un tinte sólido en gas baixo calor e presión, integrando o colorante directamente nas cadeas poliméricas do poliéster. Nun tecido de punto personalizado, isto produce estampacións cunha saturación de cor excepcionalmente alta, degradados suaves e ningún cambio perceptible no tacto — porque non se engade nada á superficie da fibra.
A restrición fundamental é a composición da fibra. Os tintes de sublimación requiren un substrato de poliéster co que unirse. Na práctica, isto significa:
Para as marcas que compran tecidos técnicos para aplicacións de adestramento ou deportivas, a sublimación adoita ser a vía preferida para deseños de estampación integral. A estampación resiste lavados repetidos e tensións físicas sen fenderse, sempre que o tecido base estea especificado correctamente.
Unha nota práctica de compra: a sublimación é un proceso de precorte aplicado a rolos de tecido ou paneis acabados antes da confección da peza. A aplicación de calor debe controlarse con precisión — unha temperatura inconsistente ao longo da largura dun rolo de tecido pode producir variación de cor na produción en serie. Verificar a capacidade de consistencia de temperatura na fase de produción é un punto de control de calidade axeitado.
Independentemente do método de estampación escollido para un programa de tecido de punto personalizado, un proceso estruturado de aprobación de mostras reduce o risco de produción. Os seguintes puntos de control aplícanse aos tres métodos:
Se os compradores esixen verificación de seguridade química para tecidos de punto estampados para confección, confirme se o artigo estampado acabado pode cumprir os requisitos de OEKO-TEX® Standard 100 para a clase de produto prevista.
Para as marcas que xestionan tintura personalizada para tecido de punto xunto con programas de estampación, aplícase a mesma lóxica de control de lotes: a documentación das receitas e a xestión da banda de tons deben ser coherentes entre as liñas de desenvolvemento de tintura e de estampación para favorecer a continuidade dos pedidos repetidos.
A elección do método de estampación tamén está ligada ao calendario de desenvolvemento do tecido. Os métodos reactivo e de pigmentos adoitan poder confirmarse antes no ciclo de mostraxe. A sublimación pode esixir que o tecido base estea definido primeiro, dada a súa estrita esixencia de contido en poliéster. Incluír esta secuencia no calendario de aprovisionamento evita atrasos na fase de mostra de cor ou de estampación de proba.
Os colorantes reactivos únense ás fibras de celulosa, polo que nunha mestura de poliéster-algodón só a parte de algodón acepta o colorante. O resultado depende da proporción da mestura: cun contido maior de poliéster, a profundidade da cor redúcese notablemente, e o poliéster sen tinguir pode crear un efecto melange. Para tecido de punto personalizado de mestura, debe confirmarse a proporción real da mestura antes de optar pola estampación reactiva. Unha alternativa é a estampación combinada de dispersos e reactivos, aínda que implica un proceso máis complexo.
O MOQ varía segundo o método de estampación e se o tecido base se obtén de existencias ou se desenvolve segundo especificacións. Para os programas de desenvolvemento personalizado, o punto de partida xeral é de 200 kg por cor para cores personalizadas lisas, e de 1.000 kg para programas de construción totalmente personalizada. Os MOQ específicos de estampación deben confirmarse na fase de briefing de desenvolvemento, xa que dependen da configuración da produción e da complexidade da combinación de cores.
A estampación reactiva adoita producir unha boa solidez ao lavado cando a fixación do colorante está ben controlada: a cor unida á fibra resiste mellor o lavado que os colorantes aplicados en superficie. A solidez ao lavado da estampación con pigmentos depende en gran medida da calidade do ligante e dos parámetros de termofixación; a proba de solidez ao lavado ISO 105-C06 ou unha equivalente é a forma máis clara de verificalo antes da aprobación da produción en serie. Se se require certificación de seguridade química, confirme se o artigo estampado pode cumprir os requisitos de OEKO-TEX® Standard 100 para a clase de produto prevista.
Runtang Textile fabrica tecidos de punto personalizados nunha ampla gama de construcións e combinacións de fibras, con apoio ao desenvolvemento de estampación dispoñible durante o proceso de mostraxe. Solicite unha mostra ou pida un orzamento para comezar o seu proceso de aprovisionamento de estampación.
 Tecido
 de xersei simple fronte ao tecido interlock
LER MÁIS Tecido
 de poliéster fronte a nylon: entender as diferenzas
LER MÁIS Tecido
 Ponte Roma: por que é un favorito para a roupa estruturada
LER MÁIS Guía de tecidos
Tecido de punto gofrado para pedidos ao por xunto: GSM, estrutura de celas e control do encollemento
LER MÁIS Guía de tecidos
Tecido de malla power: o que a túa ficha de especificacións erra sobre a compresión
LER MÁIS