Breidstoffabrikant sûnt 2009 · Sina

Breidstoffabrikant sûnt 2009 · Sina

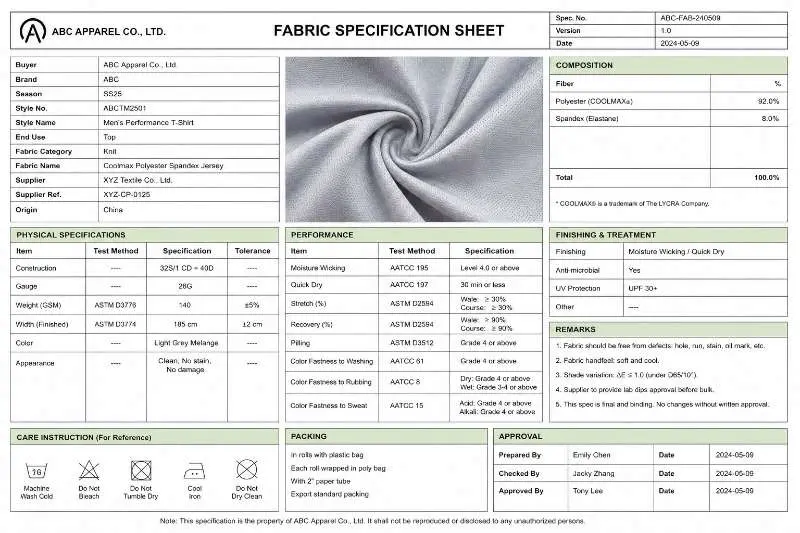
De measte bestellingen foar breidstof rinne mis foardat de produksje begjint. Fage GSM-doelen, oersleine krimpkontrôles en net-ôfsletten lab dip-rûnen binne de wiere oarsaken. Dizze gids beskriuwt de wurkstream foar stofsourcing dy't ynkeapteams by kleanmerken brûke om dy kleau te tichtsjen: fan it skriuwen fan in spesifikaasjeblêd dêr't in breidfabryk mei wurkje kin, oant it goedkarren fan bulkproduksje foardat de produksje begjint.
Koart antwurd: de wurkstream foar breidstofsourcing yn ien eachopslach
In betrouber proses foar stofsourcing foar breide klean giet troch fiif beslissingspoarten:
Elke poarte fangt in oare soarte probleem op. Slachst do ien oer, dan ferpleatst dat probleem him nei it knippen-en-naaien, dêr't it oplossen folle mear kostet.
It meast foarkommende flaterpunt by it sourcen fan breidstof is gjin min fabryk — it is in ûnfolsleine brief. As in ynkeapteam in fage oanfraach stjoert ("katoenen jersey, middelgewicht, foar T-shirts"), krije se in seleksje stalen werom, gjin befêstiging fan 'e sourcing. It fabryk giet derfan út wat it merk echt nedich hat, en it merk beoardielet stalen tsjin kritearia dy't se noch net op skrift hawwe.
Dizze syklus — oanfraach, staal, tsjinoanfraach — kin ekstra tiid foar it sampljen tafoegje en de kleurgoedkarring tichter by de deadline foar bulkproduksje bringe. Foar seizoensprogramma's mei fêste lansearringsdata is dat net allinnich in planningskwestje; it kin beslissings oer produktlansearring fertraagje.
De ûnderlizzende oarsaken binne itselde by de measte merken dy't foar it earst oan breidstofsourcing begjinne of opskeale nei nije kategoryen:
Gjin fan dizze binne ûntwerpblessueren. It binne technyske beslissingen, en se hearre yn 'e stofbrief, net yn it petear oer it sampljen.
In breidfabryk berekkent priis, samples en planning op basis fan alle ynformaasje dy't it by de earste oanfraach krijget. Hoe folsleiner en technysk spesifiker dy ynformaasje is, hoe krekter de reaksje fan it fabryk wêze sil — en hoe minder revisierûnen it sourcingproses nedich hat.
De folgjende spesifikaasje-ûnderdielen binne it minimum dat nedich is om in strukturearre petear oer breidstofsourcing te begjinnen:
| Spesifikaasje-ûnderdiel | Wat te spesifisearjen | Wêrom't it fan belang is |
|---|---|---|
| Fezegearstalling | Primêre feze + sekundêre feze(n) + spandex %, mei in tolerânsjeberik fan ±2–3% | Beslist oer oanfieling, rekberens, fervberens en geskiktheid foar sertifisearring |
| GSM-doel | In rjochtingsdoel mei in tolerânsje fan ±10–15 GSM, gjin berik fan 100+ GSM | Bepaalt de stofkosten, de opbringst per rol en de geskiktheid foar it ein gebrûk |
| Snijbere breedte | Minimale snijbere breedte yn cm, basearre op it breedste snijstik fan jo patroan | Hat direkt ynfloed op de stofopbringst en de berekkening fan kosten per kledingstik |
| Type konstruksje | Enkele jersey/interlock/rib/piqué /ensfh. | Bepaalt de breimasine en de MOQ; net alle fabriken draaie alle struktueren |
| Funksjonele finishen | List alle fereaske finishen op (boarsteljen, anty-piljen, wicking, enzym) | Finishseasken beynfloedzje de rûte yn 'e ferverij en de levertiid |
| Kleurreferinsje | Pantone TCX-koade of fysyk referinsjestaal | Sûnder dit nimt it tal rûnen foar goedkarring fan lab dip standert ta |
| Sertifisearringseasken | OEKO-TEX® Standard 100 / GRS / GOTS — befêstigje it berik fan it sertifikaat foar it meitsjen fan stalen. | It berik fan 'e sertifisearring beynfloedet de oankeap fan garens en de geskiktheid fan 'e fabryk |
| MOQ-tolerânsje | Jo minimale bestelling per kleur en oft jo kleurferzjes kombinearje kinne | Beynfloedet oft de fabryk de bestelling überhaupt oan kin |
In praktyske regel: as in parameter op dizze list leech bliuwt, nim dan oan dat de fabryk dy ynfollet op basis fan wat it maklikst te produsearjen is, net wat it bêste is foar jo kledingstik. It spesifikaasjeblêd is it wichtichste kontrôlemechanisme fan it merk yn it proses fan stofsourcing.
Ek de kar foar konstruksje moat foar it meitsjen fan stalen befêstige wurde. Foar lichtere tops wurdt breidstof yn enkele jersey meastentiids besjoen as in opsje mei ien breisel; foar bettere dekkrêft en maatstabiliteit is interlock-breidstof faak it feiliger útgongspunt. Beide moatte tsjin deselde easken foar GSM, breedte, krimp en kleurgoedkarring kontrolearre wurde foar't jo yn bulproduksje geane.
Foar merken dy't meardere kategoryen hawwe — breide tops, broeken, liners foar bûtenkleding — is it de muoite wurdich in master-spesifikaasjesjabloan per kategory by te hâlden, dat nei elke sourcing-syklus bywurke wurdt. De tiid dy't yn dat sjabloan stutsen wurdt, betellet him yn elk folgjend seizoen werom.
By it meitsjen fan fysike stalen giet it proses fan stofsourcing fan dokuminten oer nei materialen. In staal dat de fisuele kontrôle trochstiet, is noch gjin staal dat de kwalifikaasje foar sourcing helle hat. Breide stoffen reagearje oars as wive stoffen ûnder spanning, waskjen en snijen — en dy gedragingen wurde pas sichtber troch te testen.
De folgjende kontrôles moatte by elk breid staal útfierd wurde foar't in beslút oer sourcing nommen wurdt:
| Kontrôle | Wêr't jo nei sykje |
|---|---|
| Ferifikaasje fan GSM | Weagje it stofstaal neffens de ôfpraat testmetoade en fergelykje it mei it goedkarde GSM-doel. |
| Maatstabiliteit (krimp) | Was en droegje in staal neffens de bedoelde wasfoarskrift. Markearje in mjitten testflak foar it waskjen en fergelykje it resultaat nei de warestest. Guon breistruktueren kinne hegere krimp sjen litte as weefde stoffen, dus it akseptabele berik moat befêstige wurde troch struktuer, eingebrûk en tolerânsje fan de keaper. |
| Rek en weromfoarm | Lûk it staal út nei in fêststeld persintaazje rek yn de koars- en wale-rjochting, hâld fêst, lit los. Mjitsje it weromspringen neffens de ôfpraat testmetoade fan de keaper of de ynterne QC-noarm. Min weromspringen wiist op te min spandex of problemen mei de garentspanning. |
| Spiraliteit (torque) | Liz it wûne staal flak. Sjoch oft de sydnaden nei foaren draaie. Spiraliteit boppe de goedkarde tolerânsje fan de keaper kin draaien fan it kleanstik by it dragen feroarsaakje en moat foar de bulkgoedkar beoardiele wurde. |
| Kleurechtheid (foarriedich) | Kontrolearje oft it staal ôfslaat as it tsjin in wyt doek wreven wurdt (droech en fochtich). Dit is in fjildkontrôle, gjin labnoarm — formele kleurechtheidstests komme letter. |
| Oerflakgearfens | Ynspeksjearje it hiele staalflak op piljen, ûngelyk skearren, nudellinen of gatten. Dit binne produksjefouten yn de staalfaze dy't yn bulkproduksje fermannichfâldigje. |
| Oanfieling tsjin spesifikaasjebedoeling | Fergelykje de oanfieling fan it staal mei jo referinsjestaal. 'Sêfter as ferwachte' of 'stiver as ferwachte' binne beide redenen foar ôfwizing as de bedoeling fan de spesifikaasje dúdlik is. |
Foar formele GSM-ferifikaasje moat it stofgewicht kontrolearre wurde mei de ôfpraat testmetoade, lykas ASTM D3776/D3776M, dy't massa per ienheidsoerflak testet foar de measte stoffen. In staal dat ien of mear kontrôles net trochstiet, moat weromstjoerd wurde mei spesifike skriftlike opmerkingen — net allinnich in berjocht "graach oanpasse". Hoe presizer de feedback, hoe flugger de folgjende ronde it probleem oplost.
De measte breidstofsourcingprosessen freegje twa oant trije staalrondes foar oanpaste ûntwerpen. Standert foarriedstoffen fan in fabryk dêr't it merk earder mei wurke hat, kinne yn ien ronde goedkard wurde. Begroot de tiidline dêrop.
Ien opmerking oer staalmetraazje: it bestellen fan genôch stof om in folslein prototype-kleanstik te snijen — net allinnich in laboratoariumproef — is de ekstra kosten wurdich. Testen op kleanstikskala lit snijgedrach, naadprestaasjes en printsregistraasjeproblemen sjen dy't in labproef fan 30cm × 30cm net sjen kin.
Goedkar fan lab dips is de faze yn de hiele tiidline fan breidstofsourcing dy't it meast betrouber ûnderskat wurdt. It is ek de faze dêr't de measte fertragingen fan bulkoarders ûntsteane — net om't it fabryk traach is, mar om't it goedkarproses reaktyf yn stee fan proaktyf beheard wurdt.
In lab dip is in kleurproef op lyts skaal op de doelstruktuer fan de stof, dy't by it merk yntsjinne wurdt foar't it bulkfervjen begjint. De funksje is om te befêstigjen dat de produksjeferverij it kleurdoel binnen de tolerânsje helje kin foar't folsleine rollen fêstlein wurde.
De strukturele problemen dy't yn dizze faze fertragingen feroarsaakje:
Merken dy't lab-dipgoedkarring goed beheare, behannelje it as in parallelle workflow dy't njonken de staalgoedkarring rint — net dêrnei. It kleurdoel moat fêstlein wurde en tagelyk mei de beoardieling fan it strukturele staal by de fervearij yntsjinne wurde. Dat ferkoartet de totale sourcingtiidline sûnder de kwaliteit fan ien fan beide beoardielings te komprimearjen.
Foar in detaillearre útwurking fan lab dip-tolerânsjes, goedkarringsprosessen en algemiene kleurproblemen yn bulkproduksje, sjoch ús gids: Lab Dip Approval for Knit Fabric: Workflow, Tolerances and Common Bulk Color Issues.
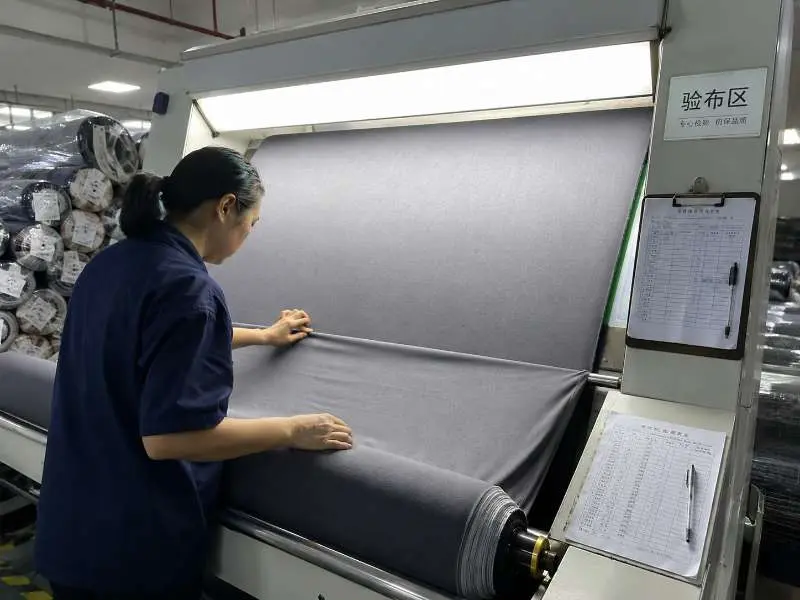
Ynspeksje by ûntfangst fan de bulk is it lêste kontrôlepunt yn it stofsourcingproses foardat de stof nei cut-and-sew giet. It is ek it punt dêr't merken it meast faak ûntdekke dat wat by it staal goedkard is, net oerienkomt mei wat yn bulk ferstjoerd is — om't beide ûnder ferskillende omstannichheden produsearre binne.
Gewoane boarnen fan ôfwiking tusken bulk en staal by breidstof:
De folgjende ynspeksjesekwinsje foar bulk pakket dizze risiko's oan yn folchoarder fan deteksjemuolilkens:
| Ynspeksjestap | Metoadem |
|---|---|
| Staalname oan rollein | Snij 1–2 meter fan elk rollein. Nimm net allinnich de bûtenste winding as staal — dy kin bleatsteld west hawwe oan ljocht of skea troch behanneling dy't net represintatyf is foar de rollekern. |
| Kleurbanen | Snij strips fan represintative rollen, naai se njonkeninoar en ynspektearje se ûnder de troch de keaper goedkarde ljochtboarne. Rollen dy't sichtber ôfwike fan 'e goedkarde bulkstandert, moatte flagge wurde. |
| GSM-stekproef | Weagje snijstikken neffens in ôfpraat stekproefplan foar rollen. Fergelykje mei it goedkarde staalgewicht en de tolerânsje fan 'e oankeaporder. Elke ôfwiking bûten de tolerânsje moat liede ta bredere kontrôle fan 'e rollen. |
| Krimpkorrelaasje | Was en mjit in snijstik fan 'e bulkrollen mei itselde protokol as by de staaigoedkarring. Fergelykje de resultaten. In grut ferskil kin wize op in feroaring yn 'e ôfwurking — wierskynlik yn 'e hjittefixearringstemperatuer of spanning. |
| Visuele AQL-ynspeksje | Ynspektearje stofrollen op oerflakdefekten ûnder kontrolearre beljochting. It ynspeksjenivo, de defektklassifikaasje en de akseptabele kwaliteitsgrins moatte yn 'e oankeaporder fêstlein wêze foardat de ynspeksje begjint. |
Merken dy't by bulkontfangst gjin kleurbanen útfiere, ûntdekke geregeldwei kleurferskil nei't de panelen snoeid binne — en dan binne de iennichste opsjes it absorbearjen fan sichtbere ynkonsistinsje yn it klean of it fuortgoaien fan materiaal. Gjin fan beide is wat kosten of tiidline oanbelanget werom te heljen.
It stof-sourcingproses einiget as de bulk ynspektearre is, oan 'e frijjaankriteria foldien is en de stof formeel foar produksje goedkard is. Elke rol dy't de ynspeksje net trochstiet, moat yn karantêne pleatst en dokumintearre wurde — net ynformeel oan 'e kant sette om yn in lettere bestelling brûkt te wurden.
Op syn minst: fezelkomposysje mei tolerânsjeberikken, in GSM-doel (gjin breed berik), snijbere breedte, konstruksjetype, ôfwurkingsferskillen, in kleurreferinsje (Pantone TCX of fysyk stekproef), sertifikaasje-easken en MOQ-parameters. In spesifikaasjeblêd wêryn ien fan dy ûntbrekt, jout it fabryk romte om besluten te nimmen dy't by it merk hearre moatte.
Oanpaste breidstofûntwikkelingen fereaskje gauris twa oant trije rûnden — ien foar struktuer en oanfieling, ien of mear foar oanpassings fan kleur en finish. Foarriedstoffen fan in besteande relaasje mei in fabryk kinne yn ien rûnde goedkard wurde. Bou fan minstens twa rûnden yn 'e projekttimeline foarkomt dat it skema ynklapt as in revision nedich is.
Ja, en dat wurdt oanrikkemandearre. Tsjinje it kleurdoel by de ferve yn op itselde momint dat it strukturele staal beoardiele wurdt — net dêrnei. De twa beoardielings binne ûnôfhinklik en kinne parallel rinne sûnder risiko. De measte fertragings by it lab dip-stadium yn 'e stofsourcing komme fan sekwinsjele ynstee fan parallelle wurkstreamen.
Klear om in oanfraach foar breidstof te begjinnen? Diel jo spesifikaasjeblêd of tech pack mei ús om in strukturearre staalútstel te ûntfangen — ynklusyf GSM-opsjes, oanbefellingen foar konstruksje en levertiid.
 Fabrikantynsjoggen
Kwaliteitskontrôle fan breidstof foar kleanmerken: 4-punt ynspeksje en goedkarring fan kleurbannen
LÊS MEAR Ynkeargids
Breidstof foar Underwear: Wat Sourcing Teams Witte Moaten oer Sêftheid, Rek en Hûdkontaktfeiligens
LÊS MEAR Stofgids
Ottoman breidstof foar strukturearre klean: ribtekstuer, herstel en snijspezifikaasje
LÊS MEAR Stof
Ultime gids foar interlock-stof: eigenskippen, tapassingen en foardielen
LÊS MEAR Yndustry Ynsichten
Dûbele breidstof fersus enkele jersey-breidstof
LÊS MEAR