自 2009 年起的針織布製造商 · 中國

自 2009 年起的針織布製造商 · 中國

採購重點摘要
圓編針織和橫編針織並非「針織布」的可互換用語。它們描述的是兩種截然不同的生產系統,具有不同的產出邏輯、布料尺寸和成本結構。將兩者混為一談的採購團隊,往往會遇到規格不符或打樣延誤的問題,而這些問題本可在第一張採購單發出前避免。
圓編針織機在旋轉的針筒上運作,以連續螺旋方式生產布料。產出為無縫管狀,可依最終用途以管狀形式使用,或剖開成平幅。這種連續迴圈製程針對速度進行了最佳化:機器可在長時間生產班次中以最少中斷運行。
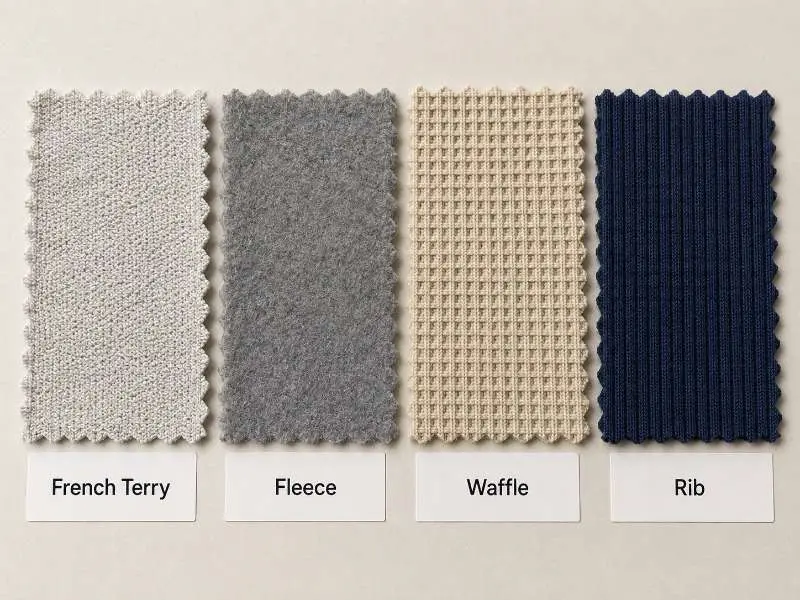
圓編機最常生產的布料類型包括單面汗布、雙面棉毛布、羅紋布和珠地布。這些是核心休閒服、內衣、運動服和疊穿系列的結構基礎。由於針數和針筒直徑在生產過程中保持不變,大批量生產的產出一致性非常高,這對於需要控制色差的大批量顏色計劃是關鍵要求。
對採購團隊而言,圓編針織模式最適合大批量、可重複的SKU。長生產批次可降低每公斤的設置成本,連續產出意味著在產能確認後交期可以更緊湊。取捨在於設計彈性:圓編機針對一致的針織結構進行了最佳化,而非需要逐針控制的三維成形或圖案複雜度。
指定圓編針織布時,一個實際考量是布邊行為。由於布料呈管狀成形,裁切後的布邊可能依纖維成分與克重而產生捲邊傾向。這是裁剪縫製作業中的標準變數,在檢視布料規格時應納入裁剪裕度計算。

橫編針織機的機頭在水平針床上來回移動,以平幅形式逐列織造布料。由於每個針在行程中可個別控制,機器能在同一列中增減針數、在不同針位間移圈,並在單一片幅內切換針織結構。
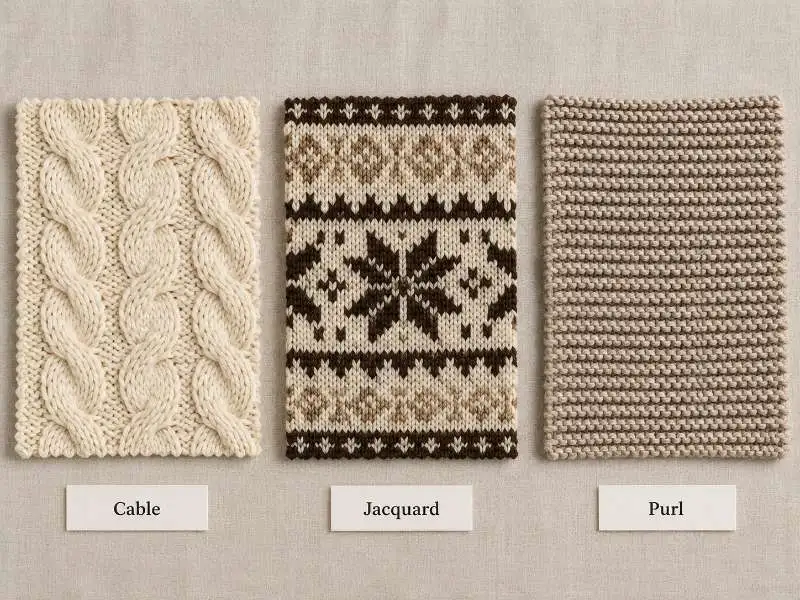
這種針級控制使橫編更適合成形衣片、麻花浮雕、嵌花定位,以及片幅內針數變化的結構性針織部件。圓編仍可支援重複性結構與部分圖案開發,但當需求涉及片幅級成形或立體麻花紋理時,通常效率較低。
橫編製程本質上較慢。它在速度上的取捨,換來的是結構上的精準度。對於開發結構性或設計導向款式的採購團隊而言,這並非劣勢,而是符合需求的適當工具。橫編機打樣的最小樣長通常較短,這有助於開發週期中的設計迭代管理。針對複雜的橫編結構,數位樣本檢視也能在實體打樣前減少溝通落差;SHIMA SEIKI 的虛擬打樣系統說明了橫編資料如何連結設計檢視與機台生產規劃。
橫編輸出為預先定寸的平幅衣片。沒有筒狀處理步驟,布邊捲曲也較不成問題。然而幅寬取決於作動針數與機台工作寬度,因此在需求階段指定衣片尺寸時,需要準確的針數資訊。
在採購需求中比較圓編與橫編時,最重要的差異不在美觀,而在營運層面。以下是影響訂單規劃、成本核算與供應商溝通的主要生產變數摘要。
| 面向 | 圓編 | 橫編 |
|---|---|---|
| 生產方式 | 連續圓筒針織 | 往復式平面裁片 |
| 常見布料類型 | 單面汗布、雙面棉毛布、羅紋布、珠地布 | 麻花針織、結構性羅紋、提花衣片 |
| 生產速度 | 高——適合大量生產 | 較低——以設計複雜度為優先 |
| 產出幅寬 | 圓筒(可剖開或直接以圓筒使用) | 預先設定的平面幅寬 |
| 組織複雜度 | 結構以重複單元為基礎,性質穩定一致 | 多變——成形針織、嵌花、移圈 |
| 裁剪損耗傾向 | 邊緣捲曲需預留損耗 | 平面產出的邊緣變形較低 |
| MOQ 表現 | 當數量足以合理化機器設定時更具效率 | 專案最低訂購量取決於衣片複雜度、紗線與開發途徑 |
| 最適訂單類型 | 基本款、核心系列、高產量 SKU | 結構性款式、樣品開發、時裝 |
MOQ 特性: 圓編針織生產通常在較長碼數或公斤數的批量中攤提設定時間,因此更具成本效益。橫編針織的 MOQ 較因專案而異,因為衣片複雜度、紗線選擇與程式設計時間都可能改變開發成本。以 Runtang 訂單為例,現貨布從每色 1 卷(約 23 kg)起,客製素色從每色 200 kg 起,一般客製開發從 1,000 kg 起;由於麻花針織與成形衣片專案可能適用不同要求,請在打樣階段確認適用的 MOQ。
針距作為連結變數: 兩種機型都以針距(每英寸針數)作為核心規格參數,但針距範圍有所不同。了解針距選擇——以及它如何影響手感、線圈密度與生產速度——是為任一機型撰寫準確技術規格書的先決條件。跨機型針距的深入說明,請見 針織機針距:如何決定手感、線圈密度與生產速度。
裁剪損耗餘量: 圓編針織布,尤其是單面汗布,在裁切邊緣可能因線圈結構的張力平衡而出現卷邊現象。這是正常特性,應納入裁剪效率計算。橫編衣片較不易出現此現象,但仍需視組織結構預留布邊餘量。
避免機器類型不匹配的最有效方法,是從一開始就將這項區別納入布料規格書中。以工廠層級運作的供應商,思考的是機器配置,而非泛泛的分類——一份明確指定布料結構與最終用途的規格書,能在打樣前提供足夠清楚的訊號,確認機器適用性。
以下三項實用指標,可協助判斷你的需求對應哪一種生產系統:
Runtang 的核心生產實力在於圓編針織結構,包括多種纖維成分的單面汗布、雙面棉毛布、羅紋布和珠地布。對於麻花針織布 和其他橫編風格結構,開發途徑應在規格階段就予以確認,包括機器類型、裁片尺寸、紗線選擇,以及生產是由內部處理,還是透過協調的合作夥伴廠房進行。及早釐清這點,可避免打樣與量產之間的規格偏差。
在審查混合機器系列的供應商能力時,請確認供應商是否內部同時營運兩種類型的機器,或是透過合作夥伴廠房協調橫編開發。這會同時影響打樣時程,以及在批量生產階段直接品質管制的程度。
圓編針織是與大量基本款相契合的生產系統。其連續產出、一致的線圈結構,以及在長批量中有效攤提設定成本,使其成為單面汗布、雙面棉毛布、羅紋布和珠地布計畫的標準選擇。橫編生產速度較慢,更適合設計密集的款式,其中結構複雜度是主要的規格要求,而非產量效率。
是的,但請確認供應商對每種機器類型的直接生產範圍與外部協調。有些布料廠內部同時營運圓編和橫編設備;其他則專精於一種系統,並透過合作夥伴廠房管理另一種。從單一聯絡窗口採購兩者,對於系列管理是務實的,但在承諾量產之前,值得了解每種布料類型的實際生產地點。
Runtang Tex 為歐洲、北美及澳洲的服裝品牌生產圓編單面汗布、雙面棉毛布、羅紋布及相關針織布料。如需麻花針織或橫編針織風格的產品,請聯繫我們確認開發方式並索取樣品。