د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین
د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین

یو بنل شوی ټوکر کېدای شي د نمونې اخیستنې پرمهال د سترګو تفتیش پاس کړي، خو بیا هم د تکراري اغوستنې یا مینځلو وروسته د پِلېدو نښې وښيي. د هغو جامو برنډونو لپاره چې فلیس بنل شوی ټوکر، برش شوې جرسي یا د وړیو جوړښتونه ترلاسه کوي، د ټوکر پِلېدل باید د پراخه تولید نه مخکې د کوالټي کنټرول یوه موضوع وګڼل شي، نه د لېږلو وروسته شکایت. ډېر خوندي لار دا ده چې د تولید له تصویب نه مخکې د فایبر مخلوط، جوړښت، فنش او د ازموینې طریقه تایید کړئ.
بنل شوي ټوکرونه د اوبدل شوو ټوکرونو په پرتله ډېر ژر پِلېږي، ځکه چې د دوی د کړیو پر بنسټ جوړښت د فایبر پایونه د سطحې پر سر لوڅ پرېږدي. کله چې دا پایونه لنډ، کمزوري یا نرم تړل شوي وي، د اغوستنې یا مینځلو پرمهال رګړ یا خوځښت دوی ته اجازه ورکوي چې یو بل سره ګنډل کېږي او پِلې جوړېږي. په اوبدل شوو ټوکرونو کې، متقابل جوړښت فایبرونه په خپل ځای کې ټینګوي؛ په بنل شوو ټوکرونو کې، په ځانګړې توګه ساده جرسي او برش شوو جوړښتونو کې، همدا رګړ ډېر مواد لري چې پرې کار وکړي.
د پِلېدو اندازه اکثراً په 1–5 لیدیز درجه بندۍ کې ارزول کېږي، چې لوړه درجه د سطحې لږ لیدل کېدونکې بدلون ښیي. ډېری د جامو پیرودونکي د پراخه تولید د تصویب لپاره 4 یا له هغې لوړه درجه عملي هدف ګڼي، خو منل شوې درجه باید د ازموینې له طریقې، د دورو له شمېر، د ټوکر له ډول او د کارونې له هدف سره یوځای مشخصه شي. د لګښت په اړه حساسو پروګرامونو لپاره ښايي ټیټه درجه منل کېدای شي، خو په تخنیکي پاکېټ کې باید نامشخصه پاتې نه شي.
د فایبر ټاکنه د ټوکر پِلېدو تر شا یو له اصلي متغیرونو نه ده، خو باید د تار له جوړښت، د بنل کثافت، د برش له ژوروالي او فنش سره یوځای ارزول شي. هغه برنډونه چې بنل شوي ټوکرونه ترلاسه کوي باید د عامو مخلوط کټګوریو تر منځ سمتي توپیرونه وپېژني:
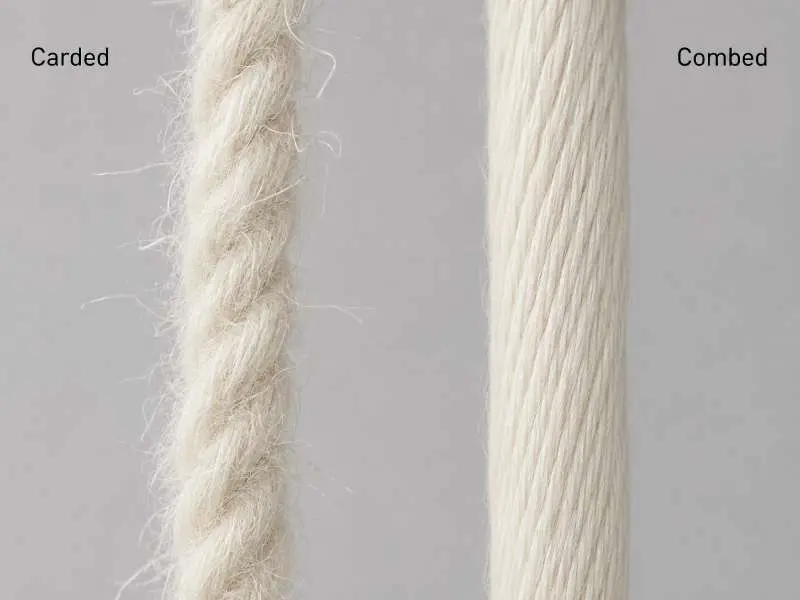
کمب شوی پنبه د کارډ شوې پنبې په پرتله: کمب کول د تار د تاوولو نه مخکې لنډ فایبرونه لرې کوي او د اوږدو او ډېرو یو شان برابر شوو فایبرونو لرونکی تار جوړوي. کارډ شوې پنبه ډېر لنډ فایبرونه ساتي، چې د سولېدو لاندې ژر راڅرګندېږي. د هغو بنل شوو کارونو لپاره چې پِلېدل پکې اندېښنه ده، د کمب شوې پنبې یا رینګ سپن تار ټاکل کېدای شي د لنډ فایبر د راڅرګندېدو د کمولو یوه جوړښتي لار وي، خو بیا هم باید د پراخه تولید له تصویب نه مخکې د سولېدو یا پِلېدو په ازموینه کې تایید شي.
دوامداره فایبر پولیسټر د لنډو فایبرونو له مخلوطونو سره: دوامداره فایبر پولیسټر لږ ژر پِلېږي، ځکه چې د فایبر هېڅ پای نه لري چې سست شي. لنډ فایبر مصنوعي فایبرونه — چې په اقتصادي پولار فلیس ټوکر جوړښتونو کې عام دي — د رګړ لاندې د پِلېدو جوړېدو ته ډېر مخیل دي، چې دا د تار د تاو او د برش له ژوروالي پورې اړه لري. د پِلېدو ضد فنش کولای شي کارکردگی وغځوي، خو د فایبر اوږدوالی بنسټیز متغیر دی.
د پنځو او پوليستر مخلوط: د پوليستر برخه، کله چې پِلې جوړې شي، هغه پیاوړې کوي او د دې مخه نیسي چې په طبیعي ډول وخوړل شي. دا لامل کېږي چې پِلې په وخت سره د 100% پنځو جوړښتونو په پرتله ډېرې ښکاره راټولې شي. د مخلوط تناسب او د تار کیفیت دواړه په دې اغېزه کوي چې دا څومره ژر پېښېږي — دا باید د نمونې اخیستنې په پړاو کې ارزول شي، نه یوازې د فایبر له ترکیب څخه فرض شي.
د فایبر تر څنګ، د بنل کولو او فنش پرمهال شوې جوړښتي پریکړې کولای شي د پِلېدو خطر ته اغېزه وکړي. د ګنډلو کثافت، د تار نمره، د سطحې برش او د فنش لار ټول اغېزه لري چې د ټوکر پر سطحه څومره سست فایبر لوڅ پاتې کېږي. د هغو جرسي بنل شوي ټوکرونو لپاره چې په ټي شرټونو یا بنسټیزو طبقو کې کارېږي، یو ډېر ټینګ جوړښت کېدای شي د سطحې د وړیو راپیدا کېدو کمولو کې مرسته وکړي، خو نتیجه باید بیا هم د پراخه تولید له تصویب نه مخکې د پِلېدو یا سولېدو په ازموینه کې تایید شي.
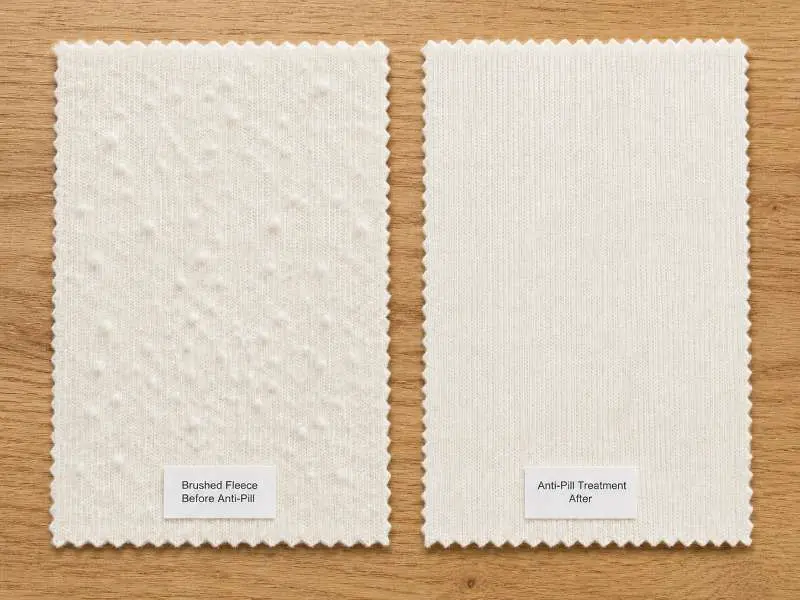
برش شوې او پورته شوې جوړښتونه — لکه فرانسوي ټیري، فلیس او ویلور — له جوړښتي پلوه ډېر خطر لري، ځکه چې برش په قصدي ډول د فایبر پایونه سطحې ته پورته کوي. د پِلېدو ضد پای ته رسول (د انزایم وینځل یا خرګېدل) کولی شي دا خطر کم کړي، خو اغېزمنتیا یې د برش ژوروالي او کارول شوي پای ته رسولو میتود پورې اړه لري. برنډونه باید د نمونې اخیستنې پر مهال د پای ته رسولو ډول تایید وغواړي، نه دا چې دا معیاري ګڼي.
دوه ګونی بنل شوي جوړښتونه، لکه انټرلاک او پونټي روما، د پِلېدو په برخه کې د یو مخ ټوکرونو په پرتله ښه فعالیت کوي، ځکه چې دواړه سطحې له جوړښتي پلوه تړل شوې دي. دا د یوې ورته کارونې لپاره د ټوکرونو د پرتله کولو پر مهال یادول ارزښت لري.
په تخنیکي پاکټ کې د پِلېدو د درجې ټاکل د بشپړ شوو ټوکر رولونو د لیدنیز تفتیش په پرتله ډېر باوري دی. د بنل شوو جامو لپاره معمولاً دوه ازموینې میتودونه یادېږي:
د مارټینډېل طریقه (ISO 12945-2 / ASTM D4970): نمونه د مارټینډېل ازموینې وسیلې په مرسته د کنټرول شوي فشار لاندې څمېږي. دا طریقه اکثراً د همو او دوهګونو بنل شویو ټوکرونو لپاره کارول کېږي، چېرې چې د سطحې خوړلېدنه د تکرار وړ لابراتواري شرایطو لاندې ارزول کېدای شي. پیرودونکی باید د ازموینې طریقه، موده یا د دورو شمېر، او لږ تر لږه منل شوې درجه په تخنیکي پاکېټ کې مشخصه کړي. د ډېرو بنل شویو جامو پروګرامونو لپاره 4 یا له هغې لوړه درجه عملي هدف ده، خو دقیق حد باید د ټوکر له ډول، د فرمایش له کچې او د پیرودونکي له غوښتنو سره سم تایید شي.
تصادفي څرخېدلو میتود (ASTM D3512): نمونې د کارک پوښ لرونکې خونې دننه څرخول کېږي ترڅو پِلېدل او اړوند سطحې بدلون ارزول شي. دا میتود عموماً د اوبدل شوو او بنل شوو جامو ټوکرونو لپاره کارېدای شي او کله چې اخیستونکي وغواړي څو اړخیزه سطحې تښتېدنه simulate کړي، ګټور کېدای شي.
هغه برنډونه چې فلیس بنل شوی ټوکر، برش شوی فلیس یا د سطحې وېښتان لرونکي ټوکرونه ترلاسه کوي، کولی شي د نمونې د بیاکتنې برخې په توګه ASTM D3512 تصادفي څرخېدلو ازموینه وغواړي، په ځانګړې توګه کله چې څو اړخیزه سطحې تښتېدنه اندېښنه وي. پایله باید د ټوکر ډول، د پای ته رسولو لارې، د وینځلو شرایطو او د اخیستونکي ځانګړو منلو معیارونو سره یوځای وکارول شي. د وېښتان لرونکو ټوکرونو لپاره لکه شنيل ټوکر، د پِلېدو او توېدو خطر باید د نمونې اخیستنې پر مهال جلا په نښه شي، ځکه چې د تار جوړښت او سطحې وېښتان کولی شي اوږدمهاله بڼې ته اغېز وکړي.
که چېرې د وینځلو وروسته بڼه د اخیستونکي د اړتیاوو برخه وي، ټوکر کولی شي د پِلېدو ارزونې دمخه د هوکړې شوې پاملرنې پروتوکول لاندې ووینځل شي. AATCC TM124 د کورني وینځلو وروسته د هوارتوب بڼې پورې اړه لري، نو دا باید د پِلېدو د ازموینې میتود په توګه وړاندې نشي.
د Runtang Tex د نمونې اخیستنې لپاره، د پِلېدو اړتیاوې باید د فایبر ترکیب، د پای ته رسولو لارې او د پراخه تولید د فرمایش معیار سره یوځای تایید شي، په ځانګړې توګه د فلیس، جرسي او د سطحې وېښتان لرونکو بنل شوو ټوکرونو لپاره، چېرې چې د پولار فلیس د پِلېدو ضد پای ته رسول په څېر پروسې د سطحې پایښت ښه کولو او د مکررې کارونې او وینځلو وروسته د ټوکر بڼې ساتلو کې مهم رول لوبوي.
د فلیس، برش شوو یا وېښتان لرونکو بنل شوو ټوکرونو لپاره، برنډونه کولی شي د ټوکر سطحې او د اخیستونکي اړتیاوو پورې اړه لرونکې ASTM D3512 تصادفي څرخېدلو ازموینه یا ASTM D4970 مارټینډېل ازموینه وغواړي. میتود، د ازموینې موده او لږ تر لږه درجه باید د نمونې اخیستنې دمخه په تخنیکي پاکټ کې ولیکل شي.
د پِلېدو ضد درملنې لکه خرګېدل، انزایمي درملنه یا سطحې پای ته رسول معمولاً د ټوکر د پای ته رسولو مرحلې پر مهال ترسره کېږي، د پرې کولو یا لېږلو دمخه. دا باید د تحویل وروسته د سمون په توګه ونه ګڼل شي. برنډونه باید د نمونې اخیستنې پر مهال د پای ته رسولو لار تایید کړي او د ازموینې پایلې د بشپړ شوي ټوکر کیفیت باندې وغواړي، نه یوازې پر خام یا نابشپړ ټوکر.
Runtang Textile د اروپا، شمالي امریکا او اسټرالیا د جامو برنډونو لپاره فلیس، جرسي او د پِلېدو بنل شوي ټوکرونه جوړوي. که چېرې ستاسو د راتلونکې مجموعې لپاره د ټوکر د پِلېدو کیفیت اندېښنه وي، نو د پِلېدو د ازموینې راپور سره یوه نمونه وغواړئ، یا د بیې اخیستلو لپاره اړیکه ونیسئ ترڅو د پراخه تولید له تصویب دمخه د جوړښت او پایوونې (فنش) اختیارونه وڅېړو.
 د سرچینې لارښود
د بنل شویو جامو لپاره سپک دوبی ټوکر: پواینټېل، میش او برډز آی پرتله
نور ولولئ ټوکر
سپانډیکس ګډ ټوکر: د لوړ لچک او آرامۍ تر ټولو لوړه کچه
نور ولولئ د ټوکر لارښود
د ویلور بنل شوی ټوکر: د پیل لوری، د پرېکولو مشخصات او د پراخه تولید رنګ ثبات
نور ولولئ صنعتي بصیرتونه
د ټوکر بېلابېل ډولونه او ځانګړنې
نور ولولئ د سرچینې لارښود
د بنل شوي ټوکر د نمونې منظورمې لړلیک: پراخه تولید دمخه تصویب، تعدیل یا رد
نور ولولئ