د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین
د 2009 کال راهیسې د اوبدل شوي ټوکر جوړونکی · چین

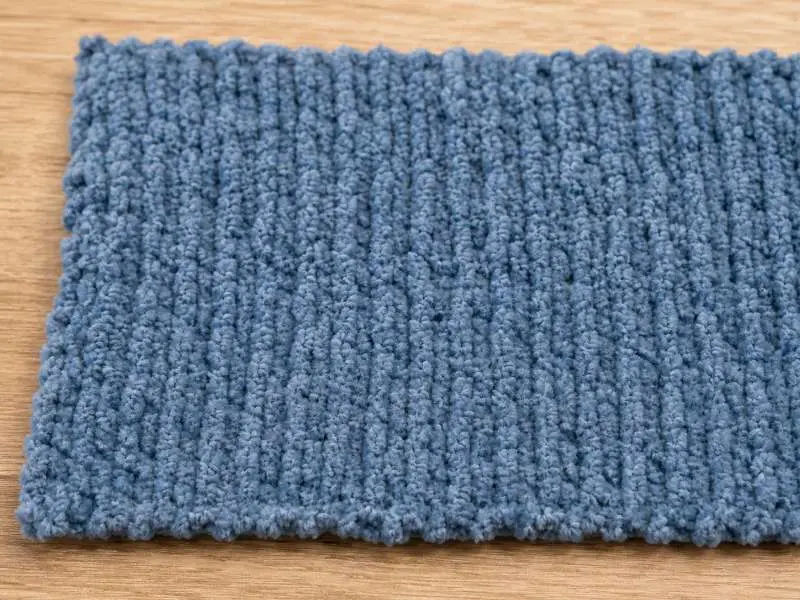
چنیل بنل شوی ټوکر کېدای شي د نمونې ټوټې په مرحله کې تصویب شوی ښکاره شي، خو د ساییدو، وینځلو یا د پراخه تولید د رولونو د توپیر وروسته پاتې شي. د تولید امر د تصویبولو دمخه باید د تدارکاتو ټیمونه GSM، د فایبر ترکیب، د کرکې تویېدل، د پِلېدو مقاومت او د رول د موقعیت ثبات وڅیړي.
چنیل د یو ځانګړي ډول تار څخه جوړیږي — نه یوازې د اوبدلو یا بنل کېدو له جوړښت څخه. د چنیل تار د دې لخوا جوړیږي چې د کرکې فایبر لنډې ټوټې ("ټفټونه") د یو مرکزي زړې تار په شاوخوا تاوېږي او هغه په شعاعي ډول بهر ته تړي. کله چې دا تار بیا په یو بنسټیز ټوکر کې بنل شي، پایله یې یوه سطحه ده چې په کوچنیو، بهر ته نېغو فایبر ټولګو پوښل شوې وي، چې د دې ځانګړی نرم او متراکم کرکي لاس احساس رامنځته کوي.
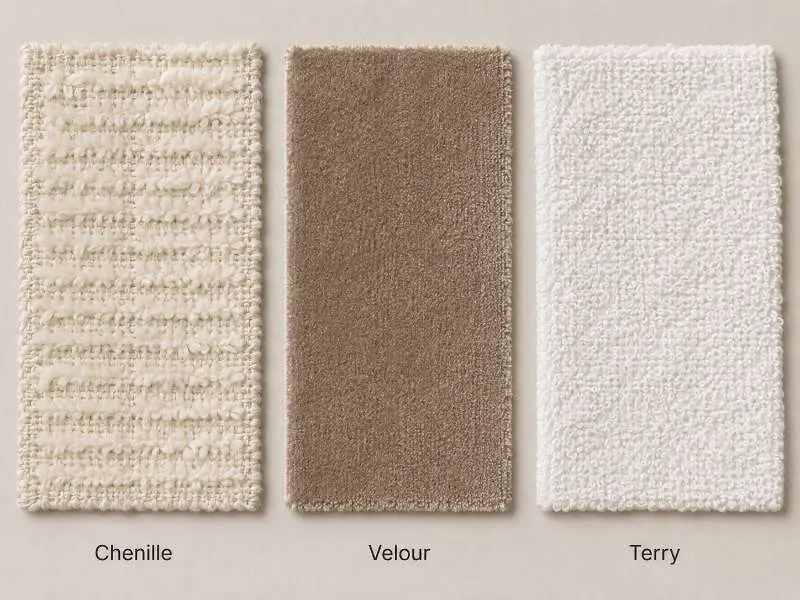
دا جوړښت له هغې کرکې سره په ساختماني ډول توپیر لري چې په ویلور یا ټیري بنل شوو ټوکرونو کې موندل کیږي. په ویلور بنل کې، کرکه د پایښت پروسې په جریان کې د بنسټیز ټوکر مخې ته د حلقو پرې کولو له لارې جوړیږي — د کرکې فایبرونه مستقیم په بنل شوو حلقو کې ځای پرځای شوي وي. په ټیري بنل کې، کرکه پخپله حلقه ده چې پرته له پرې کېدو ولاړه وي او په بنسټیز جوړښت کې ځای پرځای شوې وي. دا دواړه په بېلابېلو لارو یوه کرکه رامنځته کوي چې له چنیل کرکې څخه په میخانیکي ډول له بنسټیز ټوکر سره ډېره یوځای شوې ده.
د چنیل لپاره، د کرکې فایبرونه د خپل موقعیت د ساتلو لپاره د زړې تار د تاوېدو تنشن ته تکیه کوي. که چېرې د تولید په ټول بهیر کې د تار تاوېدل په کافي اندازه ثابت نه وي، یا که د پایښت پروسه کرکه په کافي اندازه نه ټینګوي، فایبرونه کېدای شي خوشې شي — دا یوه پدیده ده چې له پِلېدو څخه جلا ده او په درېیمه برخه کې په جلا توګه ورباندې بحث شوی. دا ساختماني واقعیت د دې لامل نه دی چې چنیل بنل شوی ټوکر باید پرېږدو، خو دا هغه لامل دی چې ولې د تویېدو ارزونه باید د نمونې د تصویب پروسې برخه وي — هغه ډول چې د ویلور یا ټیري لپاره اړینه نه ده.
| ځانګړتیا | چنیل بنل | ویلور بنل | ټیري بنل |
|---|---|---|---|
| د کرکې جوړښت | د تار لنډې ټوټې چې د زړې تار په شاوخوا تاوېدلې دي | پرې شوې حلقوي کرکه پر بنل شوي بنسټ | نه پرې شوې حلقوي کرکه پر بنل شوي بنسټ |
| د کرکې تړل | له زړې سره میخانیکي تړل شوې — که پایښت نیمګړی وي، کېدای شي وتویېږي | حلقې په بنسټیز ټوکر کې ځای پرځای شوې — عموماً ډېرې ثابتې | حلقې په بنسټ کې یوځای شوې — عموماً ثابتې وي کله چې د حلقې لوړوالی او پایښت کنټرول شي |
| د کشېدو چلند | محدود — کرکه کېدای شي د تنشن لاندې تحریف شي | منځنی تر ښه پورې دوه اړخیز کشېدل، د بنسټیز بنل او ایلاسټان منځپانګې پورې اړه لري | محدود کشېدل؛ د حلقې بشپړتیا لومړیتوب لري |
| د پِلېدو تمایل | منځنی تر لوړ پورې، د فایبر امتزاج او GSM پورې اړه لري | کم تر منځني پورې | کم تر منځني پورې، د تار، د حلقې لوړوالي او د کارولو رګښ پورې اړه لري |
| د تویېدو تمایل | لوړ — په ځانګړي ډول د وینځلو په لومړیو دورو کې | ټیټ | ډېر کم، کله چې حلقې په سمه توګه جوړې او پایښت ومومي |
| اصلي د جامو کارول | سویټرونه، کارډیګانونه، ښکاره بهرنۍ جامې | کورني آرامۍ جامې، ټرک سوټونه، د مخملې اغېزې پورتنۍ جامې | سویټ شرټونه، چوغې، د حمام جامې |
| د کیفیت کنټرول اصلي تمرکز د نمونو اخیستلو پر مهال دی | د پُرې ویستل، د خورېدو مقاومت، د مینځلو ثبات | د پُرې لوری، د پُرې یووالی، د پِلېدو | د کړکیو لوړوالی، انقباض، د GSM ثبات |
په جامو کې کارېدونکی شنېل بنل شوی ټوکر معمولاً په پراخه وزن حد کې راځي — سپک ډوله جوړښتونه شاید د 260–320 GSM شاوخوا وي، خو درانه انتخابونه چې د باندنیو جامو یا ځانګړو سویټرونو لپاره دي، کولای شي 400–480 GSM ته ورسیږي، چې د پُرې لوړوالي او د تار جوړښت پورې اړه لري. دا شمېرې باید د لارښودنې مرجع وګڼل شي نه ثابتې پولې؛ ریښتینی وزن به د ځانګړي تار شمېر، د بنلو کچې، د پُرې کثافت او د بشپړولو پورې بدلون وکړي. کله چې نمونه غواړئ، تل هدف GSM وټاکئ او له فابریکې وغواړئ چې د سپارل شوي ټوکر اندازه شوی GSM وړاندې کړي، نه اسمي ارزښت.
د فایبر ترکیب په پراخه تولید کې د پُرې فعالیت اغېزمنوونکی تر ټولو لوی یوازینی متغیر دی. د جامو لپاره د شنېل بنل شوي ټوکر کې شته اصلي انتخابونه دا دي:
د فایبر ډول او GSM ترمنځ تعامل د جامو کارونو لپاره مهم دی. پولیسټر ای شنېل کولای شي د ابعادي ثبات او بیرته راګرځېدو ښه والی رامنځته کړي، خو ویستل بیا هم د شنېل تار تاوېدو، د پُرې لوړوالي، د بنلو فشار او د بشپړولو کنټرول پورې اړه لري. د یوې ځانګړې جامې کټګورۍ لپاره ترکیب غوره کول، نه یوازې د نمونې لومړنی د لاس احساس بلکې دې ته هم پام وکړئ چې ټوکر به د لومړیو پنځو مینځلو دورو وروسته څنګه عمل وکړي. له فابریکې وغواړئ چې د معیاري نمونې بستې برخې په توګه د نهمینځل شوو نمونو ټوټو ترڅنګ د مینځلو وروسته نمونې هم وړاندې کړي.
دا دوه نیمګړتیاوې ډېری وخت یو له بل سره ګډېږي، خو مختلف لاملونه، مختلفې ازموینې طریقې او مختلف د سمون لارې لري. د نمونو اخیستلو په پړاو کې یې یو له بل سره ګډول ناسم تشخیص ته لاره هواروي — یو برنډ شاید د پِلېدو د حل لپاره سخت بشپړول وغواړي، حال دا چې ریښتینی ستونزه ویستل وي، او دا سمون وضعیت نور هم خرابوي.
ویستل د ټوکر له سطحې څخه د سستو پُرې فایبرونو خوشې کېدو ته ویل کېږي. په شنېل بنل شوي ټوکر کې دا هغه وخت پېښېږي چې جلا پُرې ټوټې — یا د هغوی ټوټې — له اصلي تار څخه جلا شي. لامل یې معمولاً د لاندې یو یا ډېرو له جملې څخه دی: په اصلي تار کې ناکافي تاوېدل چې پُرې ته اجازه ورکوي د خورېدو پر مهال وښویېږي، هغه پُرې فایبرونه چې د بشپړولو پر مهال په کافي اندازه نه دي پرې شوي یا ټینګ شوي، یا ډېر زیات د پُرې لوړوالی چې د جلا ټوټو د خوشې کېدو لپاره میخانیکي لاستی زیاتوي.
د ویښتو وتل معمولاً په لومړیو څو اغوستلو یا مینځلو دورو کې ډېر څرګند وي او کېدای شي د وخت په تېرېدو سره کم شي کله چې نرمې ریښې ازادې شي. خو هغه شدید ویښتان وتل چې د دریمې مینځلو دورې وروسته هم دوام وکړي، د سطحې د بشپړولو پرځای د تارونو د جوړښت ستونزه ښیي او هغه څه نه دي چې د وخت په تېرېدو سره به حل شي.
د ویښتو وتلو لپاره د مینځلو دمخه او وروسته د وچې مالش کولو داخلي غربیلوونکې طریقه وکاروئ ترڅو د نرمو ریښو پاتې شونې راټولې کړئ. که چېرې د خپلېدو مقاومت، د رنګ خپلېدل یا د اندازې ثبات ازموینه د پیرودونکي په مشخصاتو کې شامل وي، د AATCC معیاري ازموینې میتودونه او پروسیجرونه څخه مناسبه طریقه غوره کړئ او د نمونې اخیستلو دمخه د ازموینې شرایط تایید کړئ.
د پِلېدو میکانیزم بل ډول دی. دا هغه وخت رامنځته کیږي کله چې د سطحې ریښې په بشپړ ډول جلا نه شي بلکې د دوامداره مالش په ترڅ کې سره نښلي او د ټوکر په سطحه د ریښو کوچنۍ او ښکاره ګڼې جوړوي. په بنل شوي شنېل کې، د پِلېدو ډېر ځایونه هغه سیمې دي چې ډېر مالش پکې وي — د سویټرونو لاندې بازو، د کارډیګانونو زنګن سیمې او د لمنې په اوږدو کې چېرې چې جامه له ملاپټي یا کمربند سره ټکر کوي.
د پِلېدو تمایل په لومړي سر کې د ریښې ډول (لنډې سټیپل ریښې د اوږدو په پرتله ژر پِلېږي)، د ریښو د امتزاج (پولیستر/پنبه امتزاج د خالص پنبې په پرتله بل ډول پِلېدای شي) او د برجستې جوړښت کلکوالی ټاکي. سست جوړښت لرونکې برجسته د سطحې ریښو ته د نښلېدو ډېره زمینه برابروي؛ کلکه او یوډوله برجسته د پِلېدو په وړاندې ښه مقاومت کوي.
د پِلېدو ارزونه کېدای شي ASTM D3512 یا ISO 12945-2 وکارول شي، چې د مینځلو دمخه یا وروسته شرایط د پیرودونکي د موادو په مشخصاتو کې تعریف شوي وي. د نمونې اخیستلو دمخه د تېر/ناکامې درجه وټاکئ؛ ډېری د جامو مشخصات 3+ درجه د کاري حد په توګه کاروي، خو وروستی حد باید د برانډ معیار تعقیب کړي. دا حدود باید ستاسو د برانډ د موادو په مشخصاتو پاڼه کې وټاکل شي او د نمونې اخیستلو دمخه له فابریکې سره شریک شي. د دې په اړه چې د پِلېدو ارزونه د بنل شوو ټوکرانو د بېلابېلو ډولونو لپاره څنګه کیږي، د د بنل شوو ټوکرانو د پِلېدو لارښود ته مراجعه وکړئ.
ویښتان وتل هغه نرمې ریښې جوړوي چې له سطحې جلا کیږي؛ پِلېدل هغه نښلېدلې ریښې جوړوي چې د سطحې پر سر پاتې کیږي. که لاس پر نمونه وګرځوئ او په خپله ورېښمه کې نرمې ریښې ووینئ: ویښتان وتل دي. که د مالش وروسته د ټوکر په سطحه کوچنۍ غوټه شوې ګڼې ووینئ، دا پِلېدل دي. دواړه کېدای شي په یو ټوکر کې څرګند شي، خو د دوی د حل کولو لپاره بېلابېلې لاسوهنې ته اړتیا ده — د ویښتو وتلو لپاره د برجستې پرې کول او د تارونو د تاوېدو اصلاح؛ د پِلېدو لپاره د ریښو غوره کول او د جوړښت کلکوالی.
لاندې چک لیست هغه لږ تر لږه تاییدي ټکي پوښي چې باید د پراخه تولید له اجازې دمخه پر تولیدي نمونو بشپړ شي. هر پارامتر باید د یو باوري ازموینځي لابراتوار لیکلي راپور کې مستند شي، یا لږ تر لږه د فابریکې د داخلي کیفیت کنټرول څانګې له خوا چې میتود یې ذکر شوی وي. چېرې چې د برانډ ځانګړي د زغم حدود نه وي ټاکل شوي، د صنعت لارښوونکي حدونه ذکر شوي — دا باید ستاسو د کیفیت کنټرول ټیم سره بیاکتل او تایید شي.
| د تفتیش ټکی | څه باید تایید شي او څنګه |
|---|---|
| د برجستې ویښتان وتل | د مینځلو دمخه او وروسته د نرمو ریښو پاتې شونو راټولولو لپاره د موافقې شوې داخلي وچې مالش کولو غربیلوونکې طریقه وکاروئ. د پاتې شونو کچه ثبت کړئ او د پیرودونکي د داخلي ویښتو وتلو حد سره یې پرتله کړئ. |
| د پِلېدو درجه | ASTM D3512 یا معادل ټمبل/تصادفي ټمبل میتود وکاروئ؛ موخه د کارونې له مخې لږ تر لږه یوه درجه ده — سویټرونه کېدای شي د کورنیو آرامۍ جامو په پرتله ټیټ حد ومني. |
| د برجستې د لوړوالي یوډولتوب | په عرض او اوږدو کې په لیدیز ډول تفتیش وکړئ؛ نایوډوله د برجستې لوړوالی په بشپړو جامو کې د رنګ ښکاره توپیر رامنځته کوي — په ځانګړي ډول په یوډوله رنګ تولیداتو کې مهم دی. |
| ابعادي ثبات (انقباض) | د AATCC TM135 یا ISO 6330 وینځلو ازموینه ترسره کړئ؛ انقباض په جلا ډول د اوږدوالي او پراخوالي لورو کې ثبت کړئ، یا چېرې چې اړتیا وي د وېل او کورس لورو کې. شنېل ممکن د انقباض بېلابېل چلند وښيي ځکه چې د پِلې وری، د بنسټ وری او د بشپړولو ټینشن تل په یو شان ډول غبرګون نه ښيي. |
| د وینځلو په وړاندې د رنګ ثبات | ISO 105-C06 یا AATCC 61؛ د شنيل ټوکر د پیل د بنیادي تار څخه توپیر لري — ډاډ ترلاسه کړئ چې دواړه برخې ستاسو د برنډ لږترلږه درجه (معمولاً درجه 4 یا لوړ) پوره کوي. |
| د مالش په وړاندې د رنګ ثبات | د وچ او لوند کراکېنګ ازموینه (AATCC 8 / ISO 105-X12)؛ د پِلې لرونکي ټوکر کولی شي د هوارو بنلو په پرتله په اسانه رنګ انتقال کړي، په ځانګړې توګه په تیارو رنګونو کې. |
| د GSM انحراف | د رول له بېلابېلو نقطو څخه د ټوکر درې نمونې وزن کړئ؛ یوازې هغه رولونه ومنئ چې د تصویب شوې نمونې GSM له ±5% دننه وي. |
| د بست په بست ثبات | که چېرې له څو پراخه تولیدي بستونو څخه امر ورکوئ، له هر رنګې لټ څخه د رنګ بېنډونه وغواړئ او د تصویب شوې لاب ډیپ سره یې پرتله کړئ. د فېشن رنګونو لپاره د بېلابېلو رڼا سرچینو لاندې د میټامېریزم کتنه سپارښتنه کیږي. |
د شنېل بنل شوي ټوکر یوه ځانګړې ځانګړتیا چې د معیاري بنل شوي ټوکر چک لیستونو کې نه راځي: د رول پای ثبات. د پِلې وري جوړښت له امله، د تولیدي رول په پیل او پای کې د پِلې لوړوالی او کثافت ممکن د منځني برخې څخه لږ توپیر ولري — په ځانګړې توګه که چېرې د بنلو پر مهال ټینشن بدلون وکړي. له فابریکې وغواړئ چې د رول له پیل، منځ او پای څخه نمونې پرې کړي او درې واړه د تصویب په کڅوړه کې شامل کړي. د رول د موقعیتونو په اوږدو کې د پِلې لوړوالي یا د سطحې کثافت هر ښکاره توپیر باید د پراخه تولید د منلو دمخه په ګوته شي.
د هغو برنډونو لپاره چې لومړی ځل شنېل بنل شوی ټوکر ترلاسه کوي، موږ همدارنګه سپارښتنه کوو چې د وروستي پراخه تولید تصویب دمخه په تصویب شوې نمونې ټوکر باندې د جامې کچې اغوستلو ازموینه ترسره کړئ — لږ شمېر ازموینې جامې پرې کړئ او وګنډئ، لږ تر لږه پنځه د اغوستلو او وینځلو دورې پرې ترسره کړئ او د پِلې حالت په بصري ډول ارزښت ورکړئ. د ټوکر کچې ازموینې پایلې او د جامې کچې فعالیت تل سره سمون نه لري، په ځانګړې توګه په هغو سیمو کې چې ډېر مالش وي او د ټوکر هواره نمونه یې نه شي تکرارولی.
موږ شنېل بنل شوی ټوکر په بېلابېلو GSM او فایبر انتخابونو کې جوړوو. نمونه وغواړئ یا نرخ ترلاسه کړئ؛ د وینځلو وروسته د پرتلې نمونې او لابراتواري ازموینې د اړتیا پر مهال ترتیب کېدای شي.
د سویټرونو او درنو بهرنیو جامو لپاره، د 350–450 GSM حد کې جوړښتونه (د پِلې لوړوالي او د وري شمېر پورې اړه لري) د تمې وړ وزن او جسم ورکولو تمایل لري. د کارډیګانونو او سپکو بنلو جامو لپاره، د 260–320 GSM سره نږدې حد ممکن ډېر مناسب وي. دا لارښودیزې شمېرې دي — ریښتینی GSM به د ځانګړي وري جوړښت او بشپړولو سره توپیر وکړي. د نمونې اخیستلو پر مهال تل خپل هدف GSM مشخص کړئ او له فابریکې وغواړئ چې د تولیدي نمونې اندازه شوی GSM تایید کړي، نه اسمي شمېره.
درې کنټرول ټکي تر ټولو ډېر اهمیت لري. لومړی، د شنيل تار لپاره لږترلږه د تار د تاوولو اړتیاوې مشخص کړئ — کلک تاو شوی بنیادي تار د پیل فایبرونه ډېر په باوري ډول ساتي. دویم، د کارخونې څخه وغواړئ چې هغه نمونې وړاندې کړي چې لا دمخه یې د خپل معیاري بشپړولو بهیر (د پیل لوړوالي ته برش کول او قلمي کول) بشپړ کړی وي، نه نیمګړی ټوکر. دریم، د تصویب څخه مخکې په نمونه باندې د درې دورو مینځلو ازموینه ترسره کړئ او د لومړي مینځلو او دریم مینځلو ترمنځ د فایبرونو وتل پرتله کړئ؛ که چېرې د فایبرونو وتل په اړین ډول کم نه شي، نو ستونزه د تار په جوړښت کې ده او باید کارخونې ته ولوړه شي، نه دا چې ومنل شي.
د OEKO-TEX® Standard 100 سند لرونکې انتخابونې شتون لري. مهرباني وکړئ د نمونې اخیستلو پر مهال د سند اړتیاوې تایید کړئ، په شمول د فایبر جوړښت، رنګ، د بشپړولو لار او د سند حد. سند په اتوماتيک ډول د بېلابېلو جوړښتونو، رنګې لټونو یا تولیدي تاسیساتو ترمنځ نه انتقالیږي.
موږ د مختلفو GSM او فایبر اختیارونو سره بنل شوی شنيل ټوکر جوړوو. د نمونې غوښتنه وکړئ یا نرخ ترلاسه کړئ؛ د مینځلو وروسته پرتله کولو نمونې او لابراتواري ازموینې د اړتیا پر مهال ترسره کېدای شي.→ د نمونې غوښتنه → نرخ ترلاسه کړئ
د ټوکر لارښود
د جامو لپاره چنیل بنل شوی ټوکر: نرمۍ، د پِلېدو خطر او پراخه تصویب
نور ولولئ د ټوکر لارښود
پاور میش ټوکر: ستاسو مشخصات پاڼه د فشار په اړه څه غلط اخلي
نور ولولئ پایښت
د فعالو جامو د بنلو ټوکرونو لپاره ریسایکل شوی نایلون ټوکر: سند، کشش او د پراخه تولید چلند
نور ولولئ ټوکر
ټریکوټ بنل: دا سپک او پایښت لرونکی مواد وپېژنئ
نور ولولئ تخنیکي پوهه
د دوهګونې بنل شوې ټوکر جوړولو بهیر
نور ولولئ