Producent dzianin od 2009 · Chiny

Producent dzianin od 2009 · Chiny

Najważniejsze wnioski z zakupów
Dzianina rządkowa i dzianina osnowowa nie są wymiennymi terminami na „dzianinę”. Opisują dwa odrębne systemy produkcji o różnej logice wytwarzania, wymiarach dzianiny i strukturach kosztów. Działy zakupu dzianin, które je mylą, często napotykają niezgodności specyfikacji lub opóźnienia w pobieraniu próbek, których można było uniknąć przed złożeniem pierwszego zamówienia.
Maszyny dziewiarskie rządkowe pracują na obracającym się cylindrze z igłami, wytwarzając dzianinę w ciągłej spirali. Efektem jest bezszwowa rura, którą można wykorzystać w formie rurowej lub rozciętą na płaską szerokość, w zależności od zastosowania. Ten proces ciągłej pętli jest zoptymalizowany pod kątem szybkości: maszyny mogą pracować z minimalnymi przerwami przez długie zmiany produkcyjne.
Do najczęściej produkowanych na maszynach rządkowych rodzajów dzianin należą single jersey, interlock, dzianina prążkowana i pika. Stanowią one strukturalne podstawy podstawowej odzieży codziennej, bielizny, odzieży sportowej i programów odzieży warstwowej. Ponieważ liczba igieł i średnica maszyny pozostają stałe podczas całego przebiegu, wydajność jest wysoce powtarzalna przy dużych metrażach — co jest kluczowym wymogiem w wielkoseryjnych programach kolorystycznych, gdzie należy kontrolować zmienność odcieni.
Dla działów zakupu dzianin model dzianiny rządkowej najlepiej sprawdza się w przypadku SKU o dużej ilości i powtarzalności. Długie serie produkcyjne obniżają koszty przezbrojenia na kilogram, a ciągła produkcja oznacza, że terminy realizacji mogą być krótsze przy zarezerwowanych mocach. Ceną jest elastyczność projektowa: maszyny rządkowe są zoptymalizowane pod kątem spójnych struktur splotów, a nie trójwymiarowego formowania lub złożoności wzorów wymagających kontroli igła po igle.
Jednym z praktycznych aspektów przy specyfikowaniu dzianiny rządkowej jest zachowanie krawędzi. Ponieważ dzianina jest formowana jako rura, cięte krawędzie mogą wykazywać tendencję do zawijania się, w zależności od składu włókien i gramatury. Jest to standardowa zmienna w operacjach krojenia i szycia i należy ją uwzględnić w obliczeniach naddatku na krojenie podczas przeglądu specyfikacji dzianiny.

Maszyny dziewiarskie osnowowe przesuwają wózek tam i z powrotem po poziomej łożu igłowym, budując dzianinę rząd po rzędzie w płaskim arkuszu. Ponieważ każdą igłę można indywidualnie kontrolować podczas przejścia, maszyna może zwiększać lub zmniejszać liczbę oczek w rzędzie, przenosić pętle między pozycjami igieł i przełączać się między strukturami splotów w obrębie jednego panelu.
Ta kontrola na poziomie igły sprawia, że dziewiarstwo osnowowe lepiej nadaje się do formowanych paneli, wypukłych warkoczy, wstawek intarsjowych i elementów dzianin o strukturze, w których liczba oczek zmienia się w obrębie panelu. Dziewiarstwo rządkowe nadal może obsługiwać struktury oparte na powtórzeniach i pewien rozwój wzorów, ale zazwyczaj jest mniej wydajne, gdy brief wymaga formowania na poziomie panelu lub wyraźnego wypukłego warkocza.
Proces płaskiego dziania jest z założenia wolniejszy. To, co traci na szybkości, zyskuje na precyzji konstrukcji. Dla działów zakupu dzianin rozwijających style o określonej strukturze lub wiodącym wzornictwie nie jest to wadą — to właściwe narzędzie do danego wymagania. Próbkowanie na maszynach płaskich wiąże się też zwykle z krótszymi minimalnymi długościami próbek, co może ułatwić iterację projektową w cyklach rozwojowych. W przypadku złożonych struktur płaskich cyfrowa ocena próbek może również ograniczyć luki w komunikacji przed fizycznym próbkowaniem; system wirtualnego próbkowania SHIMA SEIKI pokazuje, jak dane z płaskiego dziania mogą połączyć ocenę projektu z planowaniem produkcji na maszynach.
Wynik płaskiego dziania ma postać panelu o z góry określonych wymiarach. Nie ma etapu obróbki rurowej, a zawijanie się brzegów jest mniejszym problemem. Szerokość zależy jednak od liczby aktywnych igieł i szerokości roboczej maszyny, co oznacza, że określenie wymiarów panelu wymaga dokładnej informacji o liczbie igieł już na etapie briefu.
Porównując dzianinę rządkową z płaską w ramach briefu zakupowego, najważniejsze różnice nie mają charakteru estetycznego — są operacyjne. Poniżej podsumowanie kluczowych zmiennych produkcyjnych, które wpływają na planowanie zamówień, kalkulację kosztów i rozmowy z dostawcami.
| Kryterium | Dzianina rządkowa | Dzianina płaska |
|---|---|---|
| Metoda produkcji | Ciągłe dzianie rurowe | Panele płaskie, dziane w tę i z powrotem |
| Typowe rodzaje dzianin | Single jersey, interlock, dzianina prążkowana, pika | Dzianina warkoczowa, prążek strukturalny, panele żakardowe |
| Szybkość produkcji | Wysoka — odpowiednia do serii wielkoseryjnych | Niższa — priorytetem złożoność wzornictwa |
| Szerokość uzyskiwanej dzianiny | Rurowa (rozcinana lub używana jako rura) | Z góry określona szerokość płaska |
| Złożoność splotu | Struktury powtarzalne, o stałym wzorze | Zmienna — dzianie kształtowane, intarsja, przenoszenie oczek |
| Skłonność do odpadu przy krojeniu | Zawijanie się brzegów wymaga zapasu | Mniejsze zniekształcenie brzegów na płaskim wyrobie |
| Zachowanie MOQ | Wydajniejsze, gdy wolumen uzasadnia przezbrojenie maszyny | MOQ projektu zależy od złożoności panelu, przędzy i ścieżki rozwoju |
| Najlepszy typ zamówienia | Podstawy, programy bazowe, SKU wielkoseryjne | Style o określonej strukturze, rozwój próbek, moda |
Zachowanie MOQ: Produkcja na drutach okrągłych zwykle staje się bardziej opłacalna, gdy czas przezbrojenia rozkłada się na dłuższe metraże lub partie w kilogramach. MOQ dla dzianin płaskich jest bardziej zależne od projektu, ponieważ złożoność paneli, wybór przędzy i czas programowania mogą zmieniać koszt rozwoju. W zamówieniach Runtang Textile dzianiny z magazynu zaczynają się od 1 rolki (~23 kg) na kolor, jednolite kolory na zamówienie od 200 kg na kolor, a ogólny rozwój na zamówienie od 1 000 kg; potwierdź obowiązujące MOQ na etapie próbkowania, ponieważ projekty z dzianiną warkoczową i formowanymi panelami mogą podlegać innym wymaganiom.
Gęstość oczek jako zmienna łącząca: Oba typy maszyn wykorzystują gęstość oczek (igły na cal) jako podstawowy parametr specyfikacji, ale zakresy gęstości różnią się między nimi. Zrozumienie doboru gęstości oczek — i jego wpływu na chwyt, gęstość splotu i prędkość produkcji — jest warunkiem koniecznym do napisania precyzyjnych briefów technicznych dla obu typów maszyn. Szersze wyjaśnienie gęstości oczek w różnych typach maszyn znajduje się w Gęstość igieł maszyny dziewiarskiej: jak wpływa na chwyt, gęstość splotu i szybkość produkcji.
Naddatek na odpady przy krojeniu: Dzianina z drutów okrągłych, szczególnie single jersey, może wykazywać tendencję do zwijania się na krawędziach cięcia z powodu równowagi naprężeń w strukturze oczek. Jest to normalna cecha i należy ją uwzględnić w obliczeniach wydajności krojenia. Panele dzianin płaskich są mniej podatne na to zjawisko, choć naddatki na brzegi nadal obowiązują w zależności od konstrukcji.
Najskuteczniejszym sposobem uniknięcia niedopasowania typu maszyny jest uwzględnienie tego rozróżnienia w briefie dzianinowym od samego początku. Dostawcy działający na poziomie produkcji myślą w kategoriach konfiguracji maszyn, a nie ogólnych kategorii — brief, który określa strukturę dzianiny i zastosowanie końcowe, daje wystarczająco wyraźny sygnał, aby potwierdzić przydatność maszyny przed rozpoczęciem próbkowania.
Oto trzy praktyczne wskaźniki, które pomagają ustalić, do którego systemu produkcji odnosi się Twoje wymaganie:
Główną siłą produkcyjną Runtang Textile są struktury dzianin rządkowych, w tym single jersey, interlock, dzianina prążkowana i pika w różnych składach surowcowych. W przypadku dzianiny warkoczowej i innych struktur w stylu płaskim trasę rozwoju należy potwierdzić już na etapie briefu, w tym typ maszyny, wymiary paneli, wybór przędzy oraz to, czy produkcja odbywa się we własnym zakresie, czy przez skoordynowany zakład partnerski. Wczesne wyjaśnienie tych kwestii zapobiega rozbieżnościom w specyfikacji między próbkowaniem a produkcją seryjną.
Przy ocenie możliwości dostawcy dla asortymentu z różnych maszyn potwierdź, czy dostawca obsługuje oba typy maszyn we własnym zakresie, czy koordynuje rozwój dzianin płaskich przez zakład partnerski. Wpływa to zarówno na terminy próbkowania, jak i na stopień bezpośredniej kontroli jakości na etapie produkcji wielkoseryjnej.
Dzianina rządkowa to system produkcji dopasowany do wysokonakładowych modeli podstawowych. Jej ciągła produkcja, powtarzalna struktura splotu i wydajna amortyzacja przygotowania maszyny na długich seriach sprawiają, że jest standardowym wyborem dla programów single jersey, interlock, dzianin prążkowanych i piki. Produkcja dzianiny kolumienkowej jest wolniejsza i lepiej dopasowana do stylizacji wymagających intensywnego wzornictwa, gdzie głównym wymogiem zlecenia jest złożoność konstrukcji, a nie wydajność wolumenowa.
Tak, jednak potwierdź, co dostawca produkuje bezpośrednio, a co koordynuje zewnętrznie w przypadku każdego typu maszyny. Niektórzy producenci dzianin obsługują u siebie zarówno maszyny do dzianin rządkowych, jak i kolumienkowych; inni specjalizują się w jednym systemie, a drugi realizują w zakładach partnerskich. Zakup obu typów przez jeden punkt kontaktowy jest praktyczny dla zarządzania asortymentem, ale warto zrozumieć, gdzie każdy rodzaj dzianiny jest faktycznie produkowany, zanim złożysz zamówienie na większą serię.
Runtang Textile produkuje dzianiny rządkowe single jersey, interlock, dzianiny prążkowane i powiązane dzianiny dla marek odzieżowych w Europie, Ameryce Północnej i Australii. W przypadku dzianiny warkoczowej lub wymagań w stylu dzianiny kolumienkowej skontaktuj się z nami, aby potwierdzić ścieżkę rozwoju i zamówić próbki.
 Dzianina
 pika: pikowana, fakturowana i szyta dzianina do odzieży sportowej
CZYTAJ WIĘCEJ Wiedza techniczna
Podnieś swój styl i komfort dzięki ciężkim dzianinom pętelkowym na uniformy
CZYTAJ WIĘCEJ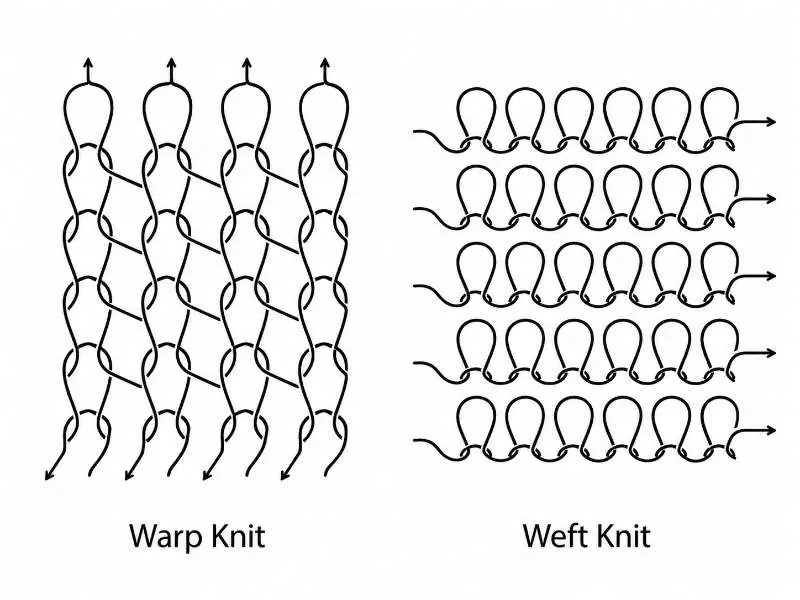 Wiedza techniczna
Dzianina kolumienkowa vs dzianina rządkowa: porównanie struktur trykot, siatka i jersey w odzieży
CZYTAJ WIĘCEJ Dzianina
 pika: idealny wybór na oddychającą i stylową odzież sportową
CZYTAJ WIĘCEJ Poradnik zakupowy
Przewodnik po gramaturze dzianiny waflowej dla marek odzieżowych
CZYTAJ WIĘCEJ