Breistoffenfabrikant sinds 2009 · China
Breistoffenfabrikant sinds 2009 · China

Belangrijkste inkooppunten
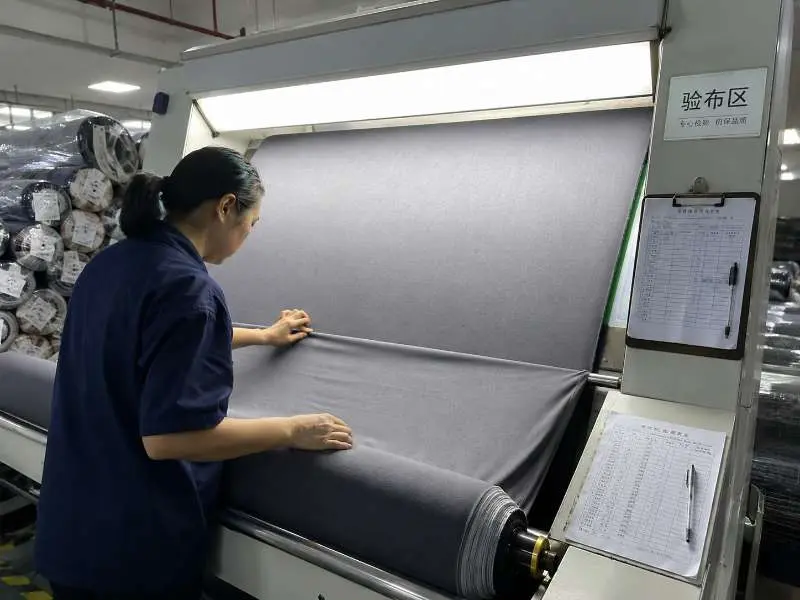
Een bulkorder stof ontvangen en pas dan ontdekken dat er kleurvariatie tussen rollen is, of defectclusters die nooit zijn gemeld — dat zijn vermijdbare problemen. Kwaliteitscontrole van gebreide stoffen is geen formaliteit in de laatste fase; het is een reeks gestructureerde controlepunten die in de productietijdlijn zijn ingebouwd en die bepalen of uw order correct wordt verzonden. Deze gids legt de twee kernmechanismen uit — het 4-punts inspectiesysteem en de goedkeuring van kleurbereiken — en wat uw inkoopteam in elke fase moet verifiëren.
Het 4-punts inspectiesysteem, waarnaar wordt verwezen onder ASTM D5430, is een veelgebruikte methode voor het visueel inspecteren en beoordelen van stofdefecten. Het wordt gangbaar gebruikt bij kwaliteitscontrole van stoffen omdat het inkopers en leveranciers een gedeelde manier biedt om defecten vast te leggen, strafpunten toe te kennen en de acceptatie per rol vóór verzending te beoordelen.
Het systeem werkt door strafpunten toe te kennen aan defecten op basis van hun lengte in het vlak van de stof. Kleinere defecten krijgen minder punten; defecten boven een bepaalde lengte krijgen de maximale straf van vier punten. Geen enkele lineaire yard stof kan meer dan vier punten verzamelen, ongeacht hoeveel defecten binnen die yard voorkomen — deze bovengrens voorkomt dat een sterk defect gedeelte de totale score van de rol vertekent.
Na inspectie van een rol worden de totale strafpunten omgerekend naar een aantal punten per 100 vierkante yard. Rollen die onder de overeengekomen acceptatiedrempel blijven, worden geclassificeerd als first quality; rollen die de drempel overschrijden, worden aangemerkt als second quality of afgekeurd. De acceptatiedrempel zelf is niet vastgelegd in de norm — deze wordt tussen de inkoper en de leverancier overeengekomen in de inkooporder of kwaliteitsovereenkomst. Dit is een detail dat veel inkoopteams over het hoofd zien: u kunt uw tolerantieniveau zelf specificeren, en dat zou u moeten doen.
Een opmerking specifiek voor gebreide stoffen: In veel inkoopprogramma's voor gebreide stoffen worden rollen beheerd of geprijsd op basis van gewicht in plaats van alleen op lengte. Wanneer de 4-punts formule wordt toegepast, moet het inspectierapport laten zien hoe rolgewicht, breedte en berekende yardage zijn behandeld. Inkopers moeten zowel rolgewicht als geïnspecteerde yardage opvragen, niet alleen een defecttelling.
Veelvoorkomende defectcategorieën bij de inspectie van gebreide stof zijn:
Elk defecttype wordt beoordeeld op zijn grootte en zijn impact op het bruikbare stofoppervlak. Defecten in kritieke zones — over de volledige breedte van de stof, of geclusterd in een gedeelte waar niet omheen kan worden geknipt — rechtvaardigen afkeuring van de rol, ongeacht het totale aantal punten.
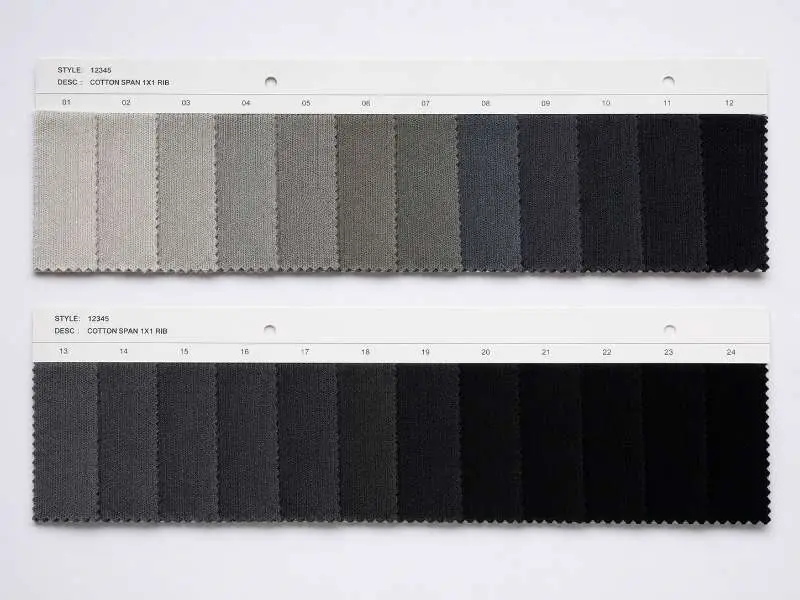
Goedkeuring van de kleurkaart is een controlepunt voor kleurconsistentie dat wordt afgerond na het bulkverven en vóór de vrijgave van de stof, het knippen of de kledingproductie. Het staat los van de defectinspectie en richt zich op een ander kwaliteitsrisico: of het goedgekeurde kleurbereik consistent blijft over de rollen en verfbaden heen.
Wanneer een stoforder een effen verfkleur betreft, zal het verfproces lichte kleurvariatie veroorzaken tussen verschillende verfbaden, en soms tussen afzonderlijke rollen binnen hetzelfde bad. Goedkeuring van de kleurkaart is het proces waarbij deze variatie wordt beoordeeld en ofwel binnen een gedefinieerd bereik wordt geaccepteerd, ofwel wordt gemarkeerd voor herverven voordat de bulkproductie doorgaat.
Hoe het proces werkt:
Vanuit het perspectief van het inkoopteam is de belangrijkste vereiste eenvoudig: vraag de kleurkaart (Color Continuity Card) op als onderdeel van uw documentatiepakket vóór verzending. Dit document levert per rol het swatchbewijs dat het kleurbereik binnen uw order is beoordeeld en goedgekeurd. Mondelinge toezeggingen over kleurconsistentie zijn geen vervanging voor een gedocumenteerde goedkeuring van de kleurkaart.
Variatie tussen baden vs. variatie binnen een bad:
Voor grote orders die over meerdere verfbaden zijn verdeeld, is een tweede laag van kleurbeoordeling nodig: bevestigen dat de kleurrelatie tussen de baden acceptabel is, niet alleen de variatie binnen elk bad. Dit is met name relevant voor gebreide stoffen die worden geknipt en samengesteld tot één kledingstuk — als twee aangrenzende panelen uit verschillende baden komen, is elk kleurverschil daartussen zichtbaar in het eindproduct. Specificeer in uw kwaliteitsovereenkomst of documentatie van consistentie tussen baden vereist is naast kleurkaarten binnen een bad.
Naast defectinspectie en goedkeuring van de kleurkaart omvat de verificatie van de stof vóór bulk een reeks fysieke en prestatieparameters die bepalen of de stof zich correct gedraagt in de kledingproductie en het eindgebruik. Deze parameters moeten worden bevestigd tegen de specificaties in uw tech pack voordat de bulkzending wordt geautoriseerd — niet nadat de stof bij uw cut-and-sew-faciliteit arriveert.
GSM-verificatie:
Stofgewicht wordt gemeten in GSM (gram per vierkante meter) en is een van de meest fundamentele spec-parameters in elke order. Het werkelijke GSM kan afwijken van de targetspecificatie, afhankelijk van garenconsistentie, breispanning en afwerkingen. Een gebruikelijke tolerantie die tussen kopers en stoffabrikanten wordt overeengekomen, ligt binnen een directioneel bereik van het target — de specifieke tolerantie moet in je inkooporder worden vastgelegd. Vraag het GSM-testresultaat op uit het stofinspectierapport; ga er niet van uit dat het gewicht is geverifieerd tenzij je de documentatie hebt.
Dimensionele stabiliteit:
Gebreide stoffen zijn na het wassen vatbaarder voor dimensionele verandering dan geweven stoffen, door de lussenstructuur van het breisel. Krimptesten — uitgevoerd na standaard was- en droogcycli — bevestigen hoe de stof zich in het afgewerkte kledingstuk zal gedragen. Voor orders waarbij het eindgebruik frequent wassen inhoudt (casualwear, sportkleding, kinderkleding), zijn krimpgegevens een kritieke voorwaarde vóór bulkproductie, niet een optionele extra. Gedetailleerde testparameters voor haken en dimensionele stabiliteitstests worden apart behandeld, omdat deze een gericht fysiek testprotocol vormen binnen het bredere QC-proces.
Kleurechtheid:
Kleurechtheidstests beoordelen hoe goed de geverfde stof haar kleur behoudt onder omstandigheden zoals wassen, wrijven (crocking), transpiratie en blootstelling aan licht. De beoordelingscriteria worden doorgaans op standaardschalen gegradeerd; de minimaal acceptabele graad voor elke omstandigheid moet in je kwaliteitseisen worden vastgelegd. Voor markten met specifieke wettelijke vereisten — met name de EU en Noord-Amerika — bevestig je vóór de bulkgoedkeuring dat de kleurechtheidgraden aan de relevante marktnormen voldoen.
Documentatie die je vóór de bulkgoedkeuring moet opvragen:
Elk van deze documenten moet beschikbaar zijn voordat je de betaling vrijgeeft of de verzending autoriseert. Een leverancier die deze documentatie op verzoek niet kan verstrekken, is een leverancier die niet kan aantonen dat het QC-proces is afgerond.
Bij Runtang Textile is de kwaliteitscontrole van gebreide stoffen geïntegreerd in de hele productiereeks en niet beperkt tot een laatste inspectiefase. Controles vinden plaats vanaf de garenintake tot de goedkeuring van de afgewerkte rol, en dekken de belangrijkste variabelen die de stofconsistentie in bulk bepalen: garenspecificatie, breispanning en machinekalibratie, verf- en afwerkingsparameters, en de uiteindelijke stofinspectie tegen de orderspecificaties. Met een jaarlijkse productiecapaciteit van 20 miljoen yards en een portfolio van gebreide stoffen in meer dan 20 categorieën is het handhaven van consistente QC-protocollen voor alle constructietypes een operationele vereiste, geen marketingclaim.
Kopers die met Runtang werken, kunnen stofinspectierapporten en labtestdocumentatie ontvangen als onderdeel van de standaardprocedure vóór verzending. Voor merken met specifieke kwaliteitseisen — aangepaste acceptatiedrempels, toegang voor externe inspectie, bepaalde kleurechtheidgraden — kunnen deze parameters in de samplefase worden bevestigd voordat bulkorders worden geplaatst. Lees meer over Runtang's productieachtergrond en kwaliteitsinfrastructuur.
Gecertificeerde opties volgens OEKO-TEX® Standard 100 zijn beschikbaar voor geselecteerde stofconstructies. Bevestig de certificeringsvereisten op het moment van bemonstering.
Er bestaat geen enkele universele drempelwaarde. ASTM D5430 beschrijft de inspectiemethode, maar het aanvaardbare puntniveau moet vóór de productie tussen koper en leverancier worden overeengekomen. Voor kledingmerken moet de inkooporder de puntentoekenningsoptie, het geïnspecteerde aantal yards, het maximaal aanvaardbare aantal punten en of een kritiek defect automatische afkeuring van de rol veroorzaakt, vermelden.
De goedkeuring van de shade band vindt plaats nadat het verven is voltooid en voordat het snijden, de vrijgave voor verzending of de kledingconstructie begint. De fabriek dient color Continuity Cards, samengesteld uit swatches op rolniveau per verfbatch, in bij de koper of het inkoopkantoor ter goedkeuring. Deze stap is niet hetzelfde als defectinspectie; het bevestigt of het goedgekeurde kleurbereik verder kan zonder zichtbare kleurverschillen in kledingpanelen.
Ja. Runtang verstrekt rapporten over stofinspectie en laboratoriumtestdocumentatie als onderdeel van de procedure vóór verzending. Als uw programma toegang tot inspectie door een derde partij of specifieke laboratoriumtests volgens genoemde normen vereist, bevestig deze vereisten dan tijdens de bemonsteringsfase, zodat er rekening mee kan worden gehouden in het productie- en QC-schema. Neem rechtstreeks contact op met het team om uw specifieke documentatievereisten te bespreken.
Runtang Textile levert gebreide stoffen aan kledingmerken in Europa, Noord-Amerika en Australië. Vraag een staal aan of ontvang een offerte om stofspecificaties, QC-documenten en goedkeuringsvereisten voor bulkproductie te bevestigen voordat u bestelt.
 Inkoopgids
De gestructureerde stoffen voor jurken die bulkproductie echt overleven: Ponte, Scuba en Ottoman
LEES MEER Duurzaamheid
Modal gebreide stof vs lyocell: sourcing van cellulosevezels voor kledingmerken
LEES MEER Stof
De schoonheid van purl-gebreide stof ontdekken: toepassingen en ontwerpideeën
LEES MEER Technische knowhow
Krimp en veerkracht van ribbreisel: wat u moet controleren vóór bulkproductie
LEES MEER Inzichten van de fabrikant
Claimen van gebreken in gebreide stof: documentatie, inspectierapporten en afhandelingsproces
LEES MEER