Breistoffenfabrikant sinds 2009 · China
Breistoffenfabrikant sinds 2009 · China

Een batch single jersey T-shirts kwam door de samplingfase — maar kwam terug uit de snij-afdeling met zij naden consistent uit het midden, en metingen na wassen buiten de tolerantie. Beide problemen leiden tot dezelfde leemte: spiraliteit en krimp werden in de samplefase niet als paar bevestigd. Ze worden anders getest, beïnvloeden de kledingkwaliteit anders en vereisen afzonderlijke vermeldingen op je specsblad.
Krimp en spiraliteit worden in gesprekken vaak samen genoemd, maar ze beschrijven twee verschillende dimensionale problemen in gebreide stof.
Krimp verwijst naar de vermindering van de lengte of breedte van de stof na wassen — een meetbare verandering die direct van invloed is op de patroonmaten en de afmetingen van het afgewerkte kledingstuk. Spiraliteit, ook wel scheefheid of torsie genoemd, beschrijft een rotatievervorming waarbij de stekenkolommen van een gebreide stof afwijken van verticaal. In een afgewerkt kledingstuk uit dit zich als gedraaide zijnaden, uit het midden staande panden of voorpanden die na de eerste wasbeurt zijwaarts verschuiven.
De twee problemen hebben verschillende oorzaken, verschillende risicoprofielen per stofconstructie en vereisen verschillende testmethoden. Toch vragen veel sourcingteams in de samplefase alleen om krimpgegevens, en komen ze spiraliteit tegen als een afkeuring in de bulkproductie of een klacht van de klant in plaats van als een controlepunt vóór productie.
Voor inslaggebreide stoffen geldt een veelgenoemde referentierange voor dimensionale verandering (krimp) tot ±7% voor single jersey en verwante open constructies, met nauwere toleranties — vaak rond ±2% — voor interlock- en ribstructuren. Deze cijfers moeten alleen als uitgangsbenchmark worden beschouwd; je merkstandaard of QA-handboek van de koper heeft voorrang, en toleranties moeten in het tech pack worden vastgelegd voordat met bemonstering wordt begonnen. Voor spiraliteit is een afwijking tot 5% een veelgenoemd uitgangspunt voor single jersey-constructies, maar dit varieert per merkspecificatie en eindgebruik. Elke tolerantie die je wilt handhaven, moet schriftelijk zijn overeengekomen voordat de bulkstof wordt goedgekeurd.
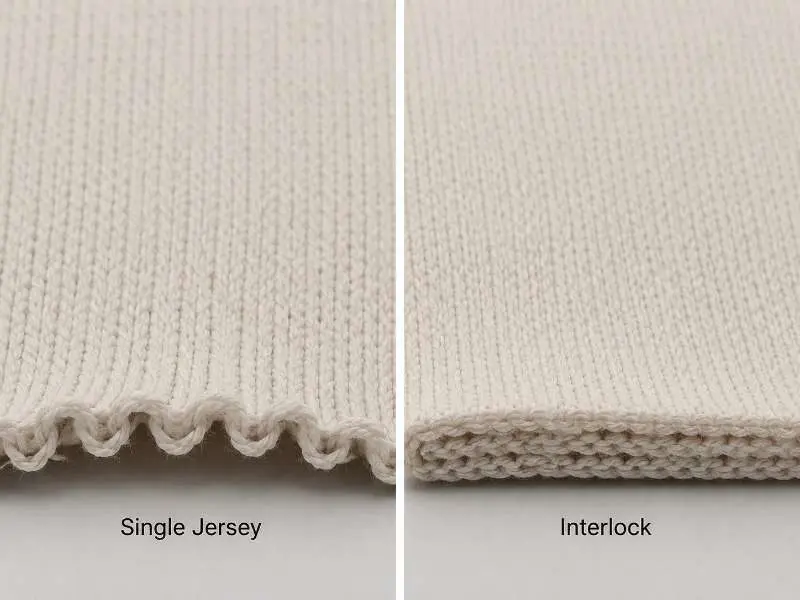
Het constructietype is de meest betrouwbare voorspeller van welk dimensionaal probleem zich waarschijnlijk voordoet — en hoe ernstig het kan zijn.
Single jersey stof, geproduceerd op rondebreimachines, is de constructie die het meest gevoelig is voor spiraliteit. De lusgeometrie van een enkellaagse inslaggebreide stof zorgt tijdens de productie voor inherent torsiespanning. Wanneer die spanning vrijkomt tijdens de afwerking of het wassen door de consument, neigt de stof te roteren, waardoor de stekenkolommen uit een loodrechte uitlijning met de toeren worden getrokken. Dit is een goed gedocumenteerd kenmerk van de constructie en geen willekeurig defect — maar het moet worden gemeten en beheerst voordat de bulk wordt goedgekeurd, en men mag niet aannemen dat het binnen de tolerantie valt.
Interlock- en ribbreisel-constructies zijn over het algemeen dimensionaal stabieler in de stekenrichting. Hun in elkaar grijpende of dubbele lusgeometrie verdeelt de spanning gelijkmatiger, waardoor de rotatiekracht die spiraliteit veroorzaakt aanzienlijk afneemt. Krimp blijft voor beide een relevante testvariabele — vooral voor katoen en cellulosemengsels — maar het risicoprofiel voor spiraliteit is lager dan bij single jersey.
Dit structurele verschil is van belang voor de toewijzing van testmiddelen gedurende een ontwikkelingsseizoen met meerdere stoffen. Het volledige spiraliteitsprotocol, inclusief de gewassen-zak-testmethode, is het meest kritisch voor single jersey-order. Voor interlock- en ribconstructies kan de testprioriteit verschuiven naar krimppercentage, breedtestabiliteit en herstel — hoewel spiraliteit niet volledig mag worden uitgesloten als het merk een gedocumenteerde afkeurgrens hanteert.
Weten welke test u moet aanvragen — en hoe u de resultaten leest — is waar inkoopteams de meest voorkomende specificatieverschillen dichten voordat een bulkproductie begint.
Voor krimp zijn de twee meest aangehaalde normen AATCC 135 (Dimensional Changes of Fabrics after Home Laundering) en ISO 6330. Beide definiëren de wastemperatuur, de droogmethode en het aantal cycli. Controleer bij het opvragen van een testrapport of de wasomstandigheden overeenkomen met het beoogde waslabel. Een rapport dat bij 30°C over drie cycli is uitgevoerd, zegt mogelijk niets over de prestaties van een kledingstuk dat door de consument herhaaldelijk op 40°C of 60°C wordt gewassen. Het aantal geteste cycli moet ook aansluiten bij de verwachte levensduur van het product — dit weegt zwaarder bij kinderkleding, werkkleding of sportkleding dan bij een modeartikel voor één seizoen.
Voor spiraling is de belangrijkste aangehaalde norm AATCC TM179-2025, Skew Change in Fabrics After Home Laundering. Deze meet de scheefstandsverandering in geweven en gebreide stoffen na wassen in de huishouding, dus inkoopteams moeten bevestigen of het rapport de standaard cyclussomstandigheden volgt of een aanvullend merkspecifiek wasprotocol.
Vraag bij het beoordelen van een dimensionaal testrapport om de specifieke wastemperatuur, droogmethode en het aantal cycli dat is gebruikt, en niet alleen om het percentage-uitkomst. Als uw koper een uitgebreider wasproces vereist dan de standaardmethode, vermeld dat dan als merkspecifieke goedkeuringsvoorwaarde in plaats van aan te nemen dat het deel uitmaakt van het standaard AATCC TM179-rapport. Bulkgoedkeuring op basis van onduidelijke of niet-overeenkomende testomstandigheden is een veelvoorkomende bron van kwaliteitsgeschillen na levering.
Naast het bevestigen van de GSM-keuze van gebreide stof vóór bemonstering, is het vastleggen van dimensionale stabiliteitsgegevens — zowel krimp als spiraling — in het goedkeuringsproces vóór productie een van de meest betrouwbare manieren om latere bulkproblemen te voorkomen.
De afwerking in de productiefase bepaalt of de dimensionale testresultaten uit de bemonsteringsfase consistent kunnen worden gereproduceerd tot aan de bulkleverantie. Inzicht in de algemene aanpakken helpt inkoopteams de juiste capaciteitsvragen te stellen bij het beoordelen van het proces van een weverij.
Voor krimp is compacteerafwerking een aanpak die bij bepaalde inslaggebreide constructies wordt gebruikt. Het proces ontspant de stof mechanisch onder gecontroleerde omstandigheden vóór levering, waardoor dimensionale energie al wordt vrijgegeven die anders na de eerste was zou vrijkomen. De mate van krimpvermindering die dit oplevert, kan variëren afhankelijk van de constructie van de stof, de vezelsamenstelling en de specifieke afwerkingsparameters — enige restkrimp na herhaalde wascycli is gebruikelijk, zelfs bij gecompacteerde stof, en resultaten mogen niet worden aangenomen zonder testgegevens.
Voor spiraling kunnen openbreedteverwerking en gecontroleerd spanningbeheer tijdens het verven en afwerken helpen om rotatiespanning in de stof te verminderen. Ook de twistbalans van het garen kan een bepalende variabele zijn bij single jersey-constructies — hoewel de mate waarin elk van deze factoren kan worden beheerst afhangt van de specifieke constructie en de procescapaciteit van de weverij. Niet alle constructies reageren hetzelfde op dezelfde afwerkingsaanpak, en geen enkele processtap elimineert het risico op spiraling volledig voor alle single jersey-stoffen.
De inkoopimplicatie is praktisch: bevestig bij de weverij welke afwerkingsstappen in de productiespecificatie zijn opgenomen voor orders waarbij de spiralingstolerantie een gedefinieerd kwaliteitscriterium is, en vraag wastestgegevens vóór productie op voordat u bulk goedkeurt. Een stof die een dimensionale controle op het weefgetouw na afwerking doorstaat, maar niet is gewassen volgens het overeengekomen aantal cycli, blijft na levering mogelijk niet binnen uw gespecificeerde tolerantie.
Voor beide variabelen is de meest betrouwbare bescherming consistentie tussen de testomstandigheden van het sample en de omstandigheden bij de bulkgoedkeuring — dezelfde testmethode, hetzelfde aantal wascycli, dezelfde wastemperatuur. Discrepanties tussen de testprotocollen voor sample en bulkproductie zijn verantwoordelijk voor een aanzienlijk deel van de geschillen over maatafwijkingen.
Er is geen universele norm — de tolerantie hangt af van de constructie, de vezelsamenstelling en het eindgebruik. Veel inkopers hanteren ±5% voor single jersey als uitgangspunt, met striktere limieten voor interlock of ribbreisel. De meest betrouwbare aanpak is om uw tolerantie in het tech pack vast te leggen voordat er samples worden gemaakt, wastests uit te voeren onder dezelfde omstandigheden als gespecificeerd voor de bulkgoedkeuring, en te bevestigen dat het productietestrapport van de fabriek dezelfde parameters gebruikt. Toleranties die pas na het maken van de samples worden vastgelegd, zijn achteraf moeilijk afdwingbaar.
Spiraling wordt het sterkst geassocieerd met single jersey, waar de lusgeometrie van de enkele laag torsiespanning creëert die na het wassen tot rotatie kan leiden. Interlock- en ribbreiselconstructies zijn in dit opzicht over het algemeen stabieler dankzij hun dubbele of in elkaar grijpende lusstructuur. Elke inslaggebreide constructie kan echter onder bepaalde vezel- en afwerkingsomstandigheden enige mate van scheluwte vertonen. Als spiraling een vastgesteld afkeurcriterium is in uw QA-norm, bevestig dan de testvereisten en tolerantie voor alle constructies in de order, niet alleen voor single jersey.
Runtang Tex produceert gebreide stof voor kledingmerken in Europa, Noord-Amerika en Australië. Deel uw eisen voor maatstabiliteit en vraag samples aan voor tests vóór de bulkproductie — inclusief gegevens over krimp en spiraling onder uw gespecificeerde wasomstandigheden. Bekijk ons assortiment gebreide stoffen of neem contact op om uw sourcingtraject te starten.
 Branche-inzichten
Ontdek de specificatie van single jersey gebreide stof
LEES MEER Branche-inzichten
Hoe u de piqué gebreide stof naait
LEES MEER Branche-inzichten
Hoe u online een betrouwbare double knit stof vindt
LEES MEER Technische knowhow
Breimaalnaaldigheid: hoe die handgevoel, steekdichtheid en productiesnelheid bepaalt
LEES MEER Duurzaamheid
Traceer voordat u bestelt: textieltraceerbaarheidscontroles voor kopers van gebreide kleding
LEES MEER