ထိုးပြီးသား အထည် ထုတ်လုပ်သူ · ၂၀၀၉ ခုနှစ်မှစ၍ · တရုတ်နိုင်ငံ
ထိုးပြီးသား အထည် ထုတ်လုပ်သူ · ၂၀၀၉ ခုနှစ်မှစ၍ · တရုတ်နိုင်ငံ

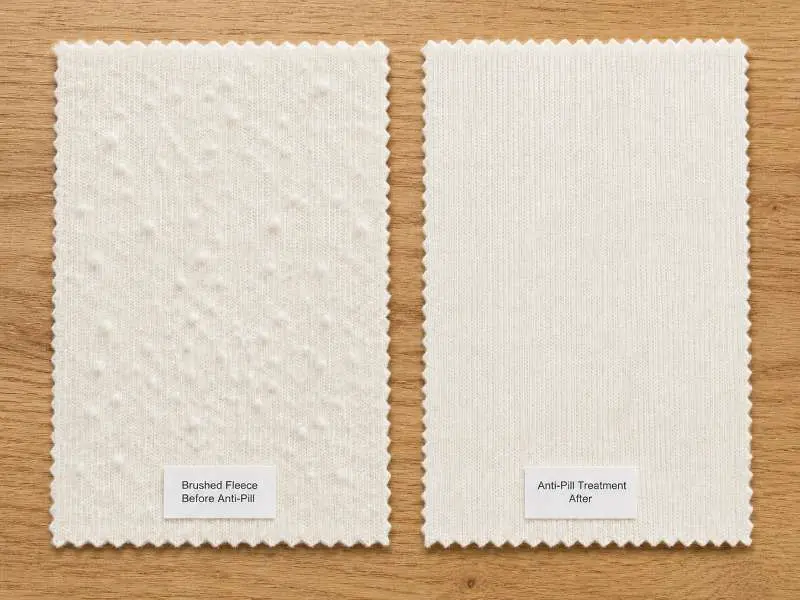
ထိုးပြီးသား အထည်တစ်ခုသည် နမူနာထုတ်လုပ်ချိန်တွင် အမြင်အာရုံစစ်ဆေးမှု အောင်မြင်နိုင်သော်လည်း ထပ်ခါတလဲလဲ ဝတ်ဆင်ခြင်း သို့မဟုတ် လျှော်ဖွပ်ခြင်းပြီးနောက် အမျှင်လုံးတက်ခြင်းကို ပြသနိုင်ပါသည်။ ဖလီးစ်ထိုးပြီးသား အထည်၊ ဘရပ်ရှ်ဂျာစီ သို့မဟုတ် အထည်မွေးအမျိုးအစားများကို ဝယ်ယူသော အဝတ်အထည်အမှတ်တံဆိပ်များအတွက် အထည်အမျှင်လုံးတက်ခြင်းကို ပို့ဆောင်ပြီးနောက် တိုင်ကြားချက်အဖြစ် မဟုတ်ဘဲ အမြောက်အများ မထုတ်လုပ်မီ QC စစ်ဆေးမှုအချက်အဖြစ် သတ်မှတ်သင့်ပါသည်။ ပိုမိုလုံခြုံသော ချဉ်းကပ်နည်းမှာ ထုတ်လုပ်မှုကို အတည်ပြုခြင်းမပြုမီ ဖိုက်ဘာရောစပ်မှု၊ ဖွဲ့စည်းတည်ဆောက်မှု၊ အချောထည်ပြုလုပ်မှုနှင့် စမ်းသပ်မှုနည်းလမ်းတို့ကို အတည်ပြုရန်ဖြစ်ပါသည်။
ထိုးပြီးသား အထည်များသည် ယက်လုပ်ထားသော အထည်များထက် အမျှင်လုံးတက်ခြင်း ပိုမိုလွယ်ကူစွာ ဖြစ်ပေါ်နိုင်သည်။ အကြောင်းမှာ ၎င်းတို့၏ ကွင်းအခြေခံဖွဲ့စည်းပုံသည် အမျှင်စွန်းများကို မျက်နှာပြင်တွင် ထိတွေ့ပေါ်ထွက်နေစေသောကြောင့်ဖြစ်သည်။ ဤအမျှင်စွန်းများသည် တိုတောင်းခြင်း၊ အားနည်းခြင်း သို့မဟုတ် လျော့ရဲစွာ ကျိန်းဝပ်နေခြင်းရှိပါက ဝတ်ဆင်ခြင်း သို့မဟုတ် လျှော်ဖွပ်ခြင်းအတွင်း ပွတ်တိုက်မှုကြောင့် ၎င်းတို့သည် အမျှင်လုံးများအဖြစ် ရှုပ်ထွေးသွားစေသည်။ ယက်လုပ်ထားသော အထည်များတွင် ရက်လုပ်ထားသော ဖွဲ့စည်းပုံက အမျှင်များကို နေရာတွင် ကျိန်းဝပ်စေသည်။ ထိုးပြီးသား အထည်များ၊ အထူးသဖြင့် ဆင်ဂယ်လ်ဂျာစီနှင့် ဘရပ်ရှ်ဖွဲ့စည်းပုံများတွင် အလားတူ ပွတ်တိုက်မှုသည် ကိုင်တွယ်ရန် ပစ္စည်းပိုမိုရှိသည်။
အမျှင်လုံးတက်ခြင်းကို များသောအားဖြင့် ၁–၅ မျက်စိဖြင့် အဆင့်သတ်မှတ်သည့် စကေးဖြင့် အကဲဖြတ်ပြီး၊ အဆင့်မြင့်လေ မျက်နှာပြင် ပြောင်းလဲမှု နည်းလေဟု ဆိုလိုသည်။ အင်္ကျီဝယ်ယူသူ အများအပြားက Grade 4 သို့မဟုတ် ထို့ထက် မြင့်သော အဆင့်ကို အမြောက်အများ ထုတ်လုပ်ခြင်း အတည်ပြုရန် လက်တွေ့ ပစ်မှတ်အဖြစ် အသုံးပြုကြသော်လည်း၊ လက်ခံနိုင်သော အဆင့်ကို စမ်းသပ်မှု နည်းလမ်း၊ လည်ပတ်မှု အရေအတွက်၊ အထည် အမျိုးအစားနှင့် အသုံးချမှု တို့နှင့်အတူ သတ်မှတ်သင့်သည်။ ကုန်ကျစရိတ် အာရုံစိုက်ရသော အစီအစဉ် အချို့အတွက် အဆင့်နိမ့်ကို လက်ခံနိုင်သော်လည်း၊ နည်းပညာ ဖိုင်တွင် မသတ်မှတ်ဘဲ မထားသင့်ပါ။
ဖိုက်ဘာရွေးချယ်မှုသည် အထည်အမျှင်လုံးတက်ခြင်း၏ နောက်ကွယ်ရှိ အဓိကကိန်းရင်းများထဲမှ တစ်ခုဖြစ်သော်လည်း ၎င်းကို ချည်မျှင်ဖွဲ့စည်းပုံ၊ ထိုးပြီးသားအထည် သိပ်သည်းဆ၊ ဘရပ်ရှ်အတိမ်အနက်နှင့် အချောထည်ပြုလုပ်မှုတို့နှင့်အတူ အကဲဖြတ်သင့်ပါသည်။ ထိုးပြီးသား အထည်များကို ဝယ်ယူသော အမှတ်တံဆိပ်များသည် သာမန်ရောစပ်မှု အမျိုးအစားများအကြား ဦးတည်ချက်ဆိုင်ရာ ကွာခြားချက်များကို နားလည်ထားသင့်ပါသည်။
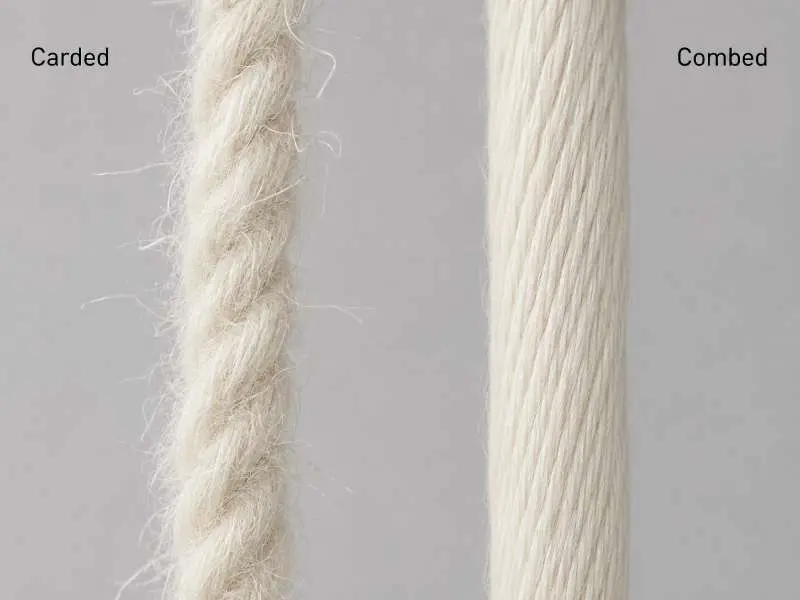
ခြစ်ထားသော ဝါဂွမ်းနှင့် ကတ်ထားသော ဝါဂွမ်း: ခြစ်ခြင်းသည် ချည်မျှင်မကျစ်မီ အမျှင်တိုများကို ဖယ်ရှားပေးပြီး ပိုမိုရှည်ကာ ပိုမိုညီညာစွာ စီတန်းထားသော အမျှင်များပါဝင်သည့် ချည်မျှင်ကို ထုတ်လုပ်ပေးသည်။ ကတ်ထားသော ဝါဂွမ်းတွင် အမျှင်တိုများ ပိုမိုကျန်ရှိနေပြီး ပွတ်တိုက်မှုအောက်တွင် ပိုမိုလျင်မြန်စွာ ပေါ်ထွက်လာသည်။ အမျှင်လုံးတက်ခြင်းကို စိုးရိမ်ရသော ထိုးပြီးသား အထည်အသုံးချမှုများအတွက် ခြစ်ထားသော ဝါဂွမ်း သို့မဟုတ် ရင်းစပန်ချည်မျှင်ကို သတ်မှတ်ခြင်းသည် အမျှင်တိုများ ထိတွေ့ပေါ်ထွက်မှုကို လျှော့ချရန် ဖွဲ့စည်းတည်ဆောက်မှုဆိုင်ရာ နည်းလမ်းတစ်ခု ဖြစ်နိုင်သော်လည်း အမြောက်အများ ထုတ်လုပ်မှုအတည်ပြုခြင်းမပြုမီ ပွတ်တိုက်မှု သို့မဟုတ် အမျှင်လုံးတက်ခြင်း စမ်းသပ်မှုများဖြင့် အတည်ပြုသင့်ပါသည်။
အဆက်မပြတ် ဖိုက်ဘာရှည် ပိုလီအက်စတာနှင့် အမျှင်တိုရောစပ်မှုများ: အဆက်မပြတ် ဖိုက်ဘာရှည် ပိုလီအက်စတာသည် လျော့ရဲသွားရန် အမျှင်စွန်းများ မရှိသောကြောင့် အမျှင်လုံးများ ဖြစ်ပေါ်ရန် ပိုမိုခက်ခဲသည်။ စီးပွားရေးအရ ပိုလာဖလီးစ် အထည် ဖွဲ့စည်းပုံများတွင် အဖြစ်များသော အမျှင်တို ဓာတုဖိုက်ဘာများသည် ချည်မျှင်အလိမ်အကောက်နှင့် ဘရပ်ရှ်အတိမ်အနက်ပေါ် မူတည်၍ ပွတ်တိုက်မှုအောက်တွင် အမျှင်လုံးဖြစ်ပေါ်မှု ပိုမိုဖြစ်နိုင်သည်။ အမျှင်လုံးတက်ခြင်း ဆန့်ကျင်ရေး အချောထည်ပြုလုပ်မှုသည် စွမ်းဆောင်ရည်ကို တိုးမြှင့်နိုင်သော်လည်း အမျှင်အရှည်သည် အခြေခံကိန်းရင်းဖြစ်သည်။
ချည်နှင့် ပိုလီအဲစတာ ရောစပ်ထည်များ − ပိုလီအဲစတာ အစိတ်အပိုင်းသည် အမျှင်လုံးများ ဖြစ်ပေါ်ပြီးနောက် ခိုင်ခံ့စေပြီး၊ သဘာဝအတိုင်း ကြွေကျခြင်းမှ ကာကွယ်ပေးသည်။ ထို့ကြောင့် ချည် ၁၀၀% ထိုးပြီးသော အထည်များထက် အချိန်ကြာလာသည်နှင့်အမျှ အမျှင်လုံး စုပုံမှုကို ပိုမို မြင်သာစေသည်။ ရောစပ်မှု အချိုးနှင့် ချည်မျှင် အရည်အသွေး နှစ်ခုစလုံးက မည်မျှ လျင်မြန်စွာ ဖြစ်ပေါ်သည်ကို သက်ရောက်သည် − ၎င်းကို နမူနာ ထုတ်ယူသည့် အဆင့်တွင် အကဲဖြတ်သင့်ပြီး၊ ချည်မျှင် ဖွဲ့စည်းမှုမှ ခန့်မှန်း မယူသင့်ပါ။
ဖိုက်ဘာအပြင် ထိုးခြင်းနှင့် အချောထည်ပြုလုပ်ခြင်းအတွင်း ပြုလုပ်သော ဖွဲ့စည်းတည်ဆောက်မှု ဆုံးဖြတ်ချက်များသည် အမျှင်လုံးတက်ခြင်း အန္တရာယ်ကို သက်ရောက်နိုင်သည်။ ချုပ်ရိုးသိပ်သည်းဆ၊ ချည်မျှင်အရေအတွက်၊ မျက်နှာပြင် ဘရပ်ရှ်လုပ်ခြင်းနှင့် အချောထည်ပြုလုပ်မှု လမ်းကြောင်းတို့သည် အထည်မျက်နှာပြင်တွင် လျော့ရဲသော အမျှင်များ မည်မျှထိတွေ့ပေါ်ထွက်နေသည်ကို သက်ရောက်မှုရှိသည်။ တီရှပ်များ သို့မဟုတ် အတွင်းခံအဝတ်အထည်များတွင် အသုံးပြုသော ဂျာစီထိုးပြီးသား အထည် အတွက် ပိုမိုကျပ်တည်းသော ဖွဲ့စည်းတည်ဆောက်မှုသည် မျက်နှာပြင် အမွှေးအမျှင်ထွက်ခြင်းကို လျှော့ချရန် အထောက်အကူဖြစ်နိုင်သော်လည်း ရလဒ်ကို အမြောက်အများ ထုတ်လုပ်မှုအတည်ပြုခြင်းမပြုမီ အမျှင်လုံးတက်ခြင်း သို့မဟုတ် ပွတ်တိုက်မှု စမ်းသပ်မှုများဖြင့် အတည်ပြုသင့်ပါသည်။
ဘရတ်ရှ်တင်ခြင်းနှင့် အမွေးတင်ခြင်း ပြုလုပ်ထားသော အထည်ဖွဲ့စည်းပုံများဖြစ်သည့် ပြင်သစ်တယ်ရီ၊ ဖလီးစ် နှင့် ဗယ်လ်လူ စသည်တို့သည် အမျှင်လုံးတက်ခြင်း အန္တရာယ် ပိုမိုမြင့်မားသည်၊ အဘယ်ကြောင့်ဆိုသော် ဘရတ်ရှ်တင်ခြင်းသည် အမျှင်စွန်းများကို မျက်နှာပြင်ပေါ်သို့ တမင်တကာ မြှင့်တင်ပေးသောကြောင့် ဖြစ်သည်။ အမျှင်လုံးတက်ခြင်းကို ကာကွယ်သော အချောကိုင်ခြင်း (အင်ဇိုင်းဖြင့် လျှော်ခြင်း သို့မဟုတ် ရိတ်ခြင်း) သည် ဤအန္တရာယ်ကို လျှော့ချနိုင်သော်လည်း ထိရောက်မှုသည် ဘရတ်ရှ်တင်ခြင်း၏ အနက်နှင့် အသုံးပြုသော အချောကိုင်နည်းအပေါ် မူတည်သည်။ ဘရန်ဒ်များသည် နမူနာကောက်ယူစဉ်အတွင်း အချောကိုင်အမျိုးအစားကို အတည်ပြုရန် တောင်းဆိုသင့်ပြီး ၎င်းသည် စံချိန်စံညွှန်း ဖြစ်သည်ဟု မယူဆသင့်ပါ။
အင်တာလော့ခ်နှင့် ပွန်တီရိုမာ အပါအဝင် နှစ်ထပ်ထိုးပြီးသော အထည်ဖွဲ့စည်းပုံများသည် မျက်နှာပြင်နှစ်ဖက်စလုံး ဖွဲ့စည်းပုံအရ ချည်နှောင်ထားသောကြောင့် တစ်ဖက်တည်းသာ မျက်နှာပြင်ရှိသော အထည်များထက် အမျှင်လုံးတက်ခြင်းတွင် ပိုမိုကောင်းမွန်သော စွမ်းဆောင်ရည်ကို ပြသလေ့ရှိသည်။ တူညီသော အသုံးချမှုအတွက် အထည်ရွေးချယ်စရာများကို နှိုင်းယှဉ်သောအခါ ဤအချက်ကို သတိပြုသင့်သည်။
အချောထည် အထည်လိပ်များကို အမြင်အာရုံဖြင့် စစ်ဆေးခြင်းအပေါ် မှီခိုခြင်းထက် နည်းပညာဖိုင် (tech pack) တွင် အမျှင်လုံးတက်ခြင်း အဆင့်ကို သတ်မှတ်ခြင်းက ပိုမိုယုံကြည်စိတ်ချရသည်။ ထိုးပြီးသား အထည် အဝတ်အထည်များအတွက် စမ်းသပ်နည်းလမ်း နှစ်ခုကို အများဆုံး ကိုးကားလေ့ရှိသည်။
မာတင်ဒေး နည်းလမ်း (ISO 12945-2 / ASTM D4970): နမူနာကို မာတင်ဒေး စမ်းသပ်ကိရိယာဖြင့် ထိန်းချုပ်ထားသော ဖိအားအောက်တွင် ပွတ်တိုက်သည်။ ဤနည်းလမ်းကို ထပ်ခါတလဲလဲ ပြုလုပ်နိုင်သော ဓာတ်ခွဲခန်း အခြေအနေများအောက်တွင် မျက်နှာပြင် ပွတ်တိုက်မှုကို အကဲဖြတ်နိုင်သော ပြားချပ်ပြီး နှစ်ထပ်ထိုးပြီးသော အထည်များအတွက် အသုံးများသည်။ ဝယ်ယူသူသည် စမ်းသပ်နည်းလမ်း၊ ကြာချိန် သို့မဟုတ် လည်ပတ်အရေအတွက်နှင့် လက်ခံနိုင်သော အနိမ့်ဆုံး အဆင့်ကို နည်းပညာဖိုင်တွင် သတ်မှတ်သင့်သည်။ ထိုးပြီးသား အထည် အဝတ်အထည် အစီအစဉ် အများအပြားအတွက် အဆင့် 4 သို့မဟုတ် ထို့ထက် မြင့်သည်ကို လက်တွေ့ ပန်းတိုင်အဖြစ် သတ်မှတ်နိုင်သော်လည်း တိကျသော အဆင့်သတ်မှတ်ချက်ကို အထည်အမျိုးအစား၊ မှာယူမှု အဆင့်နှင့် ဝယ်ယူသူ လိုအပ်ချက်များဖြင့် အတည်ပြုသင့်သည်။
ကျပန်း လှိမ့်ခြင်း နည်းလမ်း (ASTM D3512): အမျှင်လုံးတက်ခြင်းနှင့် ဆက်စပ်သော မျက်နှာပြင် ပြောင်းလဲမှုကို အကဲဖြတ်ရန် နမူနာစံထည်များကို ဖော့ပတ်ထားသော အခန်းအတွင်း လှိမ့်ပေးသည်။ ဤနည်းလမ်းသည် ယေဘုယျအားဖြင့် ရက်လုပ်ပြီးသော နှင့် ထိုးပြီးသော အဝတ်အထည် အထည်များအတွက် အသုံးပြုနိုင်ပြီး ဝယ်ယူသူများက ဘက်ပေါင်းစုံ မျက်နှာပြင် ပွတ်တိုက်မှုကို ပုံဖော်လိုသောအခါ အသုံးဝင်နိုင်သည်။
ဖလီးစ် ထိုးပြီးသား အထည်၊ ဘရတ်ရှ်တင်ထားသော ဖလီးစ် သို့မဟုတ် အမွေးမျက်နှာပြင် အထည်များကို ဝယ်ယူနေသော ဘရန်ဒ်များသည် အထူးသဖြင့် ဘက်ပေါင်းစုံ မျက်နှာပြင် ပွတ်တိုက်မှုကို စိုးရိမ်သောအခါ နမူနာကောက်ယူစစ်ဆေးခြင်း၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် ASTM D3512 ကျပန်း လှိမ့်ခြင်း စမ်းသပ်မှုကို တောင်းဆိုနိုင်သည်။ ရလဒ်ကို အထည်အမျိုးအစား၊ အချောကိုင်လမ်းကြောင်း၊ လျှော်ဖွပ်မှု အခြေအနေနှင့် ဝယ်ယူသူ အလိုက် လက်ခံနိုင်မှု စံနှုန်းများနှင့် တွဲဖက်အသုံးပြုသင့်သည်။ ချနေးလ်အထည် ကဲ့သို့သော အမွေးမျက်နှာပြင် အထည်များအတွက် အမျှင်လုံးတက်ခြင်းနှင့် အမွှေးကြွေခြင်း အန္တရာယ်ကို နမူနာကောက်ယူစဉ်အတွင်း သီးခြားအမှတ်အသားပြုသင့်သည်၊ အဘယ်ကြောင့်ဆိုသော် ချည်ဖွဲ့စည်းပုံနှင့် မျက်နှာပြင် အမွေးများသည် ရေရှည် အသွင်အပြင်ကို ထိခိုက်နိုင်သောကြောင့် ဖြစ်သည်။
လျှော်ဖွပ်ပြီးနောက် အသွင်အပြင်သည် ဝယ်ယူသူ၏ လိုအပ်ချက်၏ တစ်စိတ်တစ်ပိုင်း ဖြစ်ပါက အမျှင်လုံးတက်ခြင်းကို အကဲဖြတ်မီ အထည်ကို သဘောတူညီထားသော ဂရုစိုက်မှု လုပ်ထုံးလုပ်နည်းအောက်တွင် လျှော်ဖွပ်နိုင်သည်။ AATCC TM124 သည် အိမ်တွင်း လျှော်ဖွပ်ပြီးနောက် ချောမွေ့မှု အသွင်အပြင်နှင့် သက်ဆိုင်သောကြောင့် ၎င်းကို အမျှင်လုံးတက်ခြင်း စမ်းသပ်နည်းလမ်းအဖြစ် တင်ပြသင့်မည် မဟုတ်ပါ။
Runtang Textile ၏ နမူနာကောက်ယူခြင်းအတွက် အမျှင်လုံးတက်ခြင်း လိုအပ်ချက်များကို အမျှင်ပါဝင်မှု၊ အချောကိုင်လမ်းကြောင်းနှင့် အမြောက်အများ ထုတ်လုပ်ခြင်း မှာယူမှု စံနှုန်းများနှင့်အတူ အတည်ပြုသင့်သည်၊ အထူးသဖြင့် ဖလီးစ်၊ ဂျာစီ နှင့် အမွေးမျက်နှာပြင် ထိုးပြီးသား အထည်များအတွက် ဖြစ်ပြီး ထိုအထည်များတွင် ပိုလာ ဖလီးစ် အမျှင်လုံးတက်ခြင်း ကာကွယ်သော အချောကိုင်ခြင်း ကဲ့သို့သော လုပ်ငန်းစဉ်များသည် မျက်နှာပြင် ကြာရှည်ခံမှုကို မြှင့်တင်ရန်နှင့် ထပ်ခါတလဲလဲ အသုံးပြုခြင်းနှင့် လျှော်ဖွပ်ခြင်းပြီးနောက် အထည်၏ အသွင်အပြင်ကို ထိန်းသိမ်းရာတွင် အရေးကြီးသော အခန်းကဏ္ဍမှ ပါဝင်သည်။
ဖလီးစ်၊ ဘရတ်ရှ်တင်ထားသော သို့မဟုတ် အမွေးမျက်နှာပြင် ထိုးပြီးသား အထည်များအတွက် ဘရန်ဒ်များသည် အထည်မျက်နှာပြင်နှင့် ဝယ်ယူသူ လိုအပ်ချက်များအပေါ် မူတည်၍ ASTM D3512 ကျပန်း လှိမ့်ခြင်း စမ်းသပ်မှု သို့မဟုတ် ASTM D4970 မာတင်ဒေး စမ်းသပ်မှုကို တောင်းဆိုနိုင်သည်။ နည်းလမ်း၊ စမ်းသပ်ချိန်နှင့် အနိမ့်ဆုံး အဆင့်ကို နမူနာကောက်ယူခြင်းမပြုမီ နည်းပညာဖိုင်တွင် ရေးသားသင့်သည်။
ရိတ်ခြင်း၊ အင်ဇိုင်းဖြင့် ကုသခြင်း သို့မဟုတ် မျက်နှာပြင် အချောကိုင်ခြင်း ကဲ့သို့သော အမျှင်လုံးတက်ခြင်း ကာကွယ်သော ကုသမှုများကို ပုံမှန်အားဖြင့် ဖြတ်တောက်ခြင်း သို့မဟုတ် ပို့ဆောင်ခြင်းမပြုမီ အထည် အချောကိုင်ခြင်း အဆင့်တွင် ကိုင်တွယ်လေ့ရှိသည်။ ၎င်းတို့ကို ပို့ဆောင်ပြီးနောက် ပြုပြင်ခြင်းအဖြစ် မသဘောထားသင့်ပါ။ ဘရန်ဒ်များသည် နမူနာကောက်ယူစဉ်အတွင်း အချောကိုင်လမ်းကြောင်းကို အတည်ပြုသင့်ပြီး အချောမဖြစ်သေးသော အထည် သို့မဟုတ် အချောမကိုင်ရသေးသော အထည်အပေါ်တွင်သာမက အချောထည် အရည်အသွေးတစ်ခုအပေါ်တွင်ပါ စမ်းသပ်မှု ရလဒ်များကို တောင်းဆိုသင့်သည်။
Runtang Textile သည် ဥရောပ၊ မြောက်အမေရိကနှင့် သြစတြေးလျရှိ အထည်အမှတ်တံဆိပ်များအတွက် ဖလီးစ်၊ ဂျာစီနှင့် အစုလိုက်အထည်များကို ထိုးလုပ်ပေးသည်။ သင့်နောက်လာမည့် ကိုလက်ရှင်းအတွက် အထည်အမျှင်လုံးတက်ခြင်းသည် အရည်အသွေးပြဿနာဖြစ်ပါက အမျှင်လုံးတက်ခြင်း စမ်းသပ်မှုအစီရင်ခံစာနှင့်အတူ နမူနာတောင်းခံပါ၊ သို့မဟုတ် အမြောက်အများ ထုတ်လုပ်ခြင်း အတည်ပြုခြင်းမပြုမီ ဖွဲ့စည်းတည်ဆောက်ပုံနှင့် အချောသတ်ရွေးချယ်မှုများကို ဆွေးနွေးရန် စျေးနှုန်းတောင်းခံပါ ။
 ရေရှည်တည်တံ့မှု
ထိုးပြီးသော အထည်များအတွက် အထည်အလိပ် ကာဗွန်ထွက်ရှိမှု- အမြောက်အများ မထုတ်လုပ်မီ အမှတ်တံဆိပ်များ စောင့်ကြည့်သင့်သည့်အချက်များ
ဆက်ဖတ်ရန် စက်မှုလုပ်ငန်း ထိုးထွင်းသိမြင်မှုများ
အထည်အလိပ်လုပ်ငန်းတွင် ပိုလီအက်စတာ ဗီစကို့စ် စပန်းဒက် ထိုးပြီးသား အထည်၏ အကျိုးကျေးဇူးများ
ဆက်ဖတ်ရန် ရင်းမြစ်ရှာဖွေရေး လမ်းညွှန်
ထိုးပြီးသား အထည် ကုန်ကျစရိတ်ကို ဘာတွေ ဆုံးဖြတ်သလဲ — ဘယ်အချက်တွေကို သင်ထိန်းချုပ်နိုင်သလဲ
ဆက်ဖတ်ရန်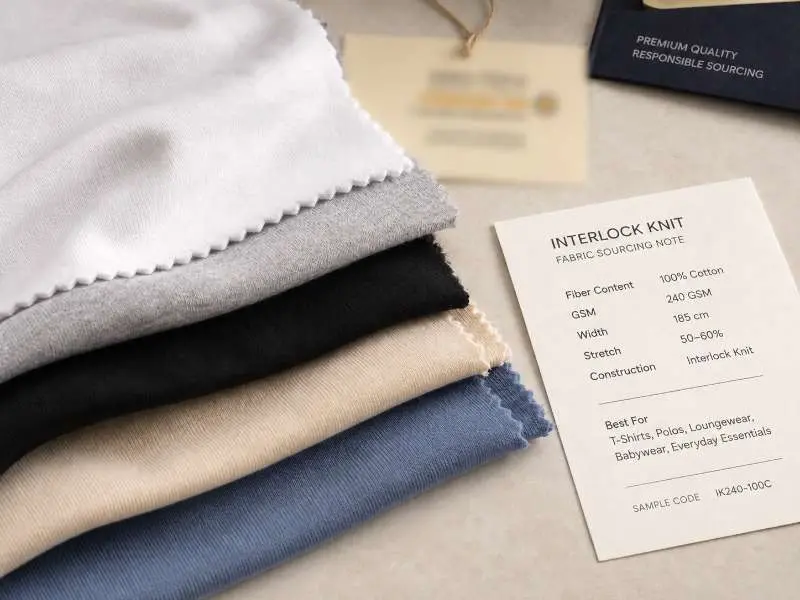 ရင်းမြစ်ရှာဖွေရေး လမ်းညွှန်
OEKO-TEX လက်မှတ်ရ အင်တာလော့ခ် အထည်- အဝတ်အထည် ကုန်အမှတ်တံဆိပ်များအတွက် ပစ္စည်းရှာဖွေမှု လမ်းညွှန်
ဆက်ဖတ်ရန် စက်မှုလုပ်ငန်း ထိုးထွင်းသိမြင်မှုများ
ချည်မျှင်အထည် ထိုးပြီးသား အထည် ထိန်းသိမ်းစောင့်ရှောက်ရန် အကြံပြုချက် ၇ ချက်
ဆက်ဖတ်ရန်