2009 पासून निट फॅब्रिक उत्पादक · चीन
2009 पासून निट फॅब्रिक उत्पादक · चीन

निट फॅब्रिक सॅम्पलिंगच्या वेळी दृश्य तपासणीत उत्तीर्ण होऊ शकते, तरीही सतत वापर किंवा धुण्यानंतर पिलिंग दिसू शकते. फ्लीस निट फॅब्रिक, ब्रश्ड जर्सी किंवा पाइल बांधणी खरेदी करणाऱ्या अपॅरल ब्रँड्ससाठी, फॅब्रिक पिलिंग हा शिपमेंटनंतरचा तक्रारीचा विषय नसून मोठ्या प्रमाणात उत्पादनापूर्वीचा QC मुद्दा मानला पाहिजे. उत्पादन मंजूर करण्यापूर्वी फायबर ब्लेंड, बांधणी, फिनिशिंग आणि चाचणी पद्धत यांची पुष्टी करणे हा अधिक सुरक्षित दृष्टिकोन आहे.
निट फॅब्रिकमध्ये वॉव्हनच्या तुलनेत पिलिंग लवकर होते, कारण त्यांची लूप-आधारित रचना पृष्ठभागावर फायबरची टोके उघडी ठेवते. ही टोके लहान, कमकुवत किंवा सैलपणे जोडलेली असताना, वापरातील किंवा धुण्यातील घर्षणामुळे ती गुंडाळून पिल्स तयार होतात. वॉव्हनमध्ये गुंफलेली रचना फायबरला जागच्या जागी घट्ट धरून ठेवते; निटमध्ये, विशेषतः सिंगल जर्सी आणि ब्रश्ड बांधणीमध्ये, त्याच घर्षणाला अधिक सामग्री उपलब्ध असते.
पिलिंगचे मूल्यांकन सामान्यतः 1–5 दृश्य श्रेणीकरण प्रमाणावर केले जाते, जिथे उच्च श्रेणी म्हणजे पृष्ठभागावर कमी दिसणारा बदल. अनेक अपॅरल खरेदीदार व्यावहारिक मोठ्या प्रमाणात उत्पादन मंजुरीचे लक्ष्य म्हणून श्रेणी 4 किंवा त्याहून अधिक वापरतात, परंतु स्वीकारलेली श्रेणी चाचणी पद्धत, सायकल संख्या, फॅब्रिक प्रकार आणि अंतिम वापर यांसह निश्चित केली पाहिजे. काही खर्च-संवेदनशील प्रकल्पांसाठी कमी श्रेणी स्वीकार्य असू शकते, परंतु ती टेक पॅकमध्ये अस्पष्ट ठेवू नये.
फायबरची निवड हा फॅब्रिक पिलिंगमागील मुख्य घटकांपैकी एक आहे, परंतु त्याचे मूल्यांकन सूत रचना, निट घनता, ब्रशिंगची खोली आणि फिनिशिंग यांच्यासोबत केले पाहिजे. निट फॅब्रिक खरेदी करणाऱ्या ब्रँड्सनी सामान्य ब्लेंड श्रेणींमधील दिशात्मक फरक समजून घेतले पाहिजेत:
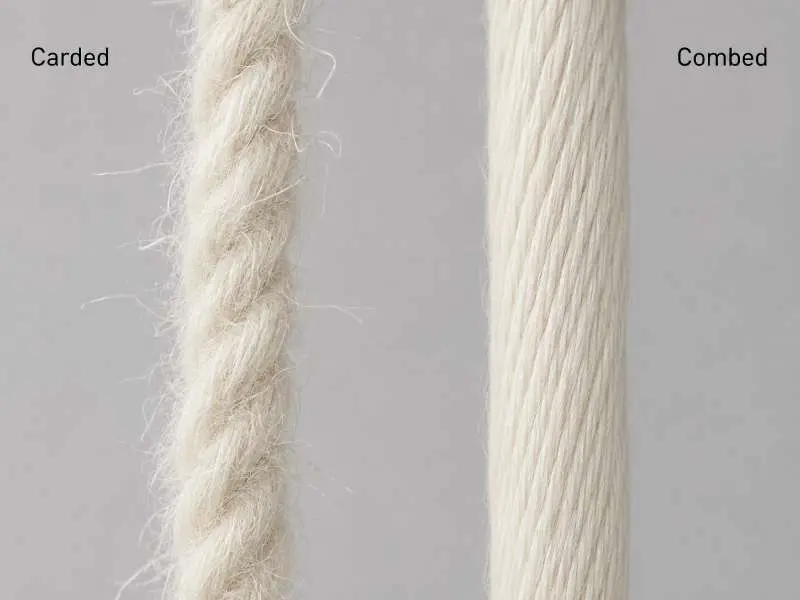
कॉम्ब्ड कॉटन विरुद्ध कार्डेड कॉटन: कॉम्बिंग कताईपूर्वी लहान फायबर काढून टाकते, ज्यामुळे लांब आणि अधिक एकसमान रीतीने जुळलेल्या स्टेपल्सचे सूत तयार होते. कार्डेड कॉटनमध्ये अधिक लहान फायबर राहतात, जे घर्षणाखाली लवकर पृष्ठभागावर येतात. पिलिंगची चिंता असलेल्या निट उपयोगांसाठी, कॉम्ब्ड कॉटन किंवा रिंग-स्पन सूत निर्दिष्ट करणे हा लहान फायबरचा संपर्क कमी करण्याचा एक संरचनात्मक उपाय असू शकतो, परंतु मोठ्या प्रमाणात उत्पादन मंजुरीपूर्वी तो घर्षण किंवा पिलिंग चाचणीद्वारे सत्यापित केला पाहिजे.
सतत-फिलामेंट पॉलिस्टर विरुद्ध शॉर्ट-स्टेपल ब्लेंड: सतत-फिलामेंट पॉलिस्टरमध्ये सैल होण्यासाठी फायबरची टोके नसल्यामुळे पिल्स कमी तयार होतात. अर्थकारणी पोलर फ्लीस फॅब्रिक बांधणीमध्ये सामान्य असलेले शॉर्ट-स्टेपल सिंथेटिक फायबर, सूत वळण आणि ब्रशिंगच्या खोलीवर अवलंबून, घर्षणाखाली पिल तयार होण्यास अधिक प्रवण असतात. अँटी-पिलिंग फिनिशिंग कार्यक्षमता वाढवू शकते, परंतु फायबरची लांबी हा मूळ घटक आहे.
कॉटन-पॉलिस्टर ब्लेंड: एकदा पिल्स तयार झाल्या की पॉलिस्टर घटक त्यांना मजबूत करतो आणि नैसर्गिकरीत्या झिजून जाऊ देत नाही. यामुळे 100% कॉटन बांधणीच्या तुलनेत कालांतराने पिलची जमवणूक अधिक दिसते. ब्लेंडचे प्रमाण आणि सूताची गुणवत्ता या दोन्हीही गोष्टी हे किती लवकर होते यावर परिणाम करतात — याचे मूल्यांकन सॅम्पलिंग टप्प्यावर केले पाहिजे, केवळ फायबर रचनेवरून गृहीत धरू नये.
फायबरच्या पलीकडे, निटिंग आणि फिनिशिंगमध्ये घेतलेले बांधणीचे निर्णय पिलिंगच्या जोखमीवर परिणाम करू शकतात. स्टिच घनता, सूत संख्या, पृष्ठभाग ब्रशिंग आणि फिनिशिंग मार्ग — हे सर्व फॅब्रिकच्या पृष्ठभागावर किती सैल फायबर उघडे आहे यावर परिणाम करतात. T-शर्ट्स किंवा बेस लेयर्समध्ये वापरल्या जाणाऱ्या जर्सी निट फॅब्रिक साठी, अधिक घट्ट बांधणी पृष्ठभागावरील फजिंग कमी करण्यास मदत करू शकते, परंतु मोठ्या प्रमाणात उत्पादन मंजुरीपूर्वी निकाल पिलिंग किंवा घर्षण चाचणीद्वारे सत्यापित केला पाहिजे.
ब्रश केलेली आणि उठावदार रचना — फ्रेंच टेरी, फ्लीस आणि व्हेलूअरसह — रचनात्मकदृष्ट्या जास्त जोखमीच्या असतात, कारण ब्रशिंगमुळे तंतूंची टोके जाणूनबुजून पृष्ठभागावर उचलली जातात. अँटी-पिलिंग फिनिशिंग (एंझाइम वॉशिंग किंवा शिअरिंग) हा धोका कमी करू शकते, परंतु त्याची परिणामकारकता ब्रशिंगच्या खोलीवर आणि लागू केलेल्या फिनिशिंग पद्धतीवर अवलंबून असते. ब्रँड्सने सॅम्पलिंगच्या वेळी फिनिशिंगच्या प्रकाराची पुष्टी मागितली पाहिजे, तो मानक असल्याचे गृहीत धरू नये.
डबल-निट रचना, इंटरलॉक आणि पोंटे रोमासह, पिलिंगमध्ये सिंगल-फेस फॅब्रिकपेक्षा चांगली कामगिरी करतात, कारण दोन्ही पृष्ठभाग रचनात्मकदृष्ट्या बांधलेले असतात. एकाच अंतिम-उपयोग अनुप्रयोगासाठी फॅब्रिक पर्यायांची तुलना करताना हे लक्षात घेण्यासारखे आहे.
तयार फॅब्रिक रोलच्या दृश्य तपासणीवर अवलंबून राहण्यापेक्षा टेक पॅकमध्ये पिलिंग ग्रेड नमूद करणे अधिक विश्वासार्ह आहे. निट परिधानासाठी दोन चाचणी पद्धती सर्वात सामान्यपणे संदर्भित केल्या जातात:
मार्टिंडेल पद्धत (ISO 12945-2 / ASTM D4970): मार्टिंडेल टेस्टर वापरून नियंत्रित दाबाखाली नमुन्याचे घर्षण केले जाते. ही पद्धत सामान्यतः सपाट आणि डबल-निट फॅब्रिकसाठी वापरली जाते, जिथे पुनरावृत्तीयोग्य प्रयोगशाळेच्या परिस्थितीत पृष्ठभागाचे घर्षण मूल्यांकन केले जाऊ शकते. खरेदीदाराने टेक पॅकमध्ये चाचणी पद्धत, कालावधी किंवा चक्र संख्या आणि किमान स्वीकार्य ग्रेड निश्चित केला पाहिजे. अनेक निट परिधान कार्यक्रमांसाठी ग्रेड 4 किंवा त्याहून अधिक हे व्यावहारिक लक्ष्य असते, परंतु अचूक उंबरठा फॅब्रिकचा प्रकार, ऑर्डरचा स्तर आणि खरेदीदाराच्या आवश्यकतांनुसार निश्चित केला पाहिजे.
रँडम टंबल पद्धत (ASTM D3512): पिलिंग आणि संबंधित पृष्ठभाग बदलाचे मूल्यांकन करण्यासाठी स्वॅचेस कॉर्क-अस्तर असलेल्या चेंबरमध्ये टंबल केले जातात. ही पद्धत सामान्यतः विणलेल्या आणि निट केलेल्या परिधान फॅब्रिकसाठी लागू होते आणि जेव्हा खरेदीदारांना बहु-दिशात्मक पृष्ठभाग घर्षणाचे अनुकरण करायचे असते तेव्हा उपयुक्त ठरू शकते.
फ्लीस निट फॅब्रिक, ब्रश केलेले फ्लीस किंवा पाइल-पृष्ठभाग फॅब्रिक खरेदी करणारे ब्रँड्स सॅम्पलिंग पुनरावलोकनाचा भाग म्हणून ASTM D3512 रँडम टंबल चाचणीची विनंती करू शकतात, विशेषतः जेव्हा बहु-दिशात्मक पृष्ठभाग घर्षणाची चिंता असते. निकाल फॅब्रिकचा प्रकार, फिनिशिंग मार्ग, धुण्याची स्थिती आणि खरेदीदार-विशिष्ट स्वीकृती निकष यांच्यासोबत वापरला पाहिजे. शेनिल फॅब्रिक सारख्या पाइल फॅब्रिकसाठी, सॅम्पलिंगदरम्यान पिलिंग आणि तंतू गळण्याचा धोका स्वतंत्रपणे नोंदवला पाहिजे, कारण सूत रचना आणि पृष्ठभागावरील पाइल दीर्घकालीन स्वरूपावर परिणाम करू शकतात.
खरेदीदाराच्या आवश्यकतेचा भाग म्हणून धुण्यानंतरचे स्वरूप असल्यास, पिलिंग मूल्यांकनापूर्वी फॅब्रिकला ठरलेल्या काळजी प्रोटोकॉलनुसार धुतले जाऊ शकते. AATCC TM124 घरगुती धुण्यानंतरच्या गुळगुळीत स्वरूपाशी संबंधित आहे, म्हणून ती पिलिंग चाचणी पद्धत म्हणून सादर करू नये.
Runtang Textile सॅम्पलिंगसाठी, पिलिंग आवश्यकता फायबर रचना, फिनिशिंग मार्ग आणि मोठ्या प्रमाणात उत्पादनाच्या मानकांसोबतच निश्चित केल्या पाहिजेत, विशेषतः फ्लीस, जर्सी आणि पाइल-पृष्ठभाग निट फॅब्रिकसाठी, जिथे पोलर फ्लीस अँटी-पिलिंग फिनिशिंग सारख्या प्रक्रिया पृष्ठभागाची टिकाऊपणा सुधारण्यात आणि वारंवार वापर व धुण्यानंतर फॅब्रिकचे स्वरूप टिकवून ठेवण्यात महत्त्वाची भूमिका बजावतात.
फ्लीस, ब्रश केलेले किंवा पाइल निट फॅब्रिकसाठी, ब्रँड्स फॅब्रिकचा पृष्ठभाग आणि खरेदीदाराच्या आवश्यकतांनुसार ASTM D3512 रँडम टंबल चाचणी किंवा ASTM D4970 मार्टिंडेल चाचणीची विनंती करू शकतात. पद्धत, चाचणीचा कालावधी आणि किमान ग्रेड सॅम्पलिंगपूर्वी टेक पॅकमध्ये लिहिले पाहिजेत.
शिअरिंग, एंझाइम ट्रीटमेंट किंवा पृष्ठभाग फिनिशिंग यांसारखे अँटी-पिलिंग उपचार सामान्यतः कटिंग किंवा पाठवणीपूर्वी फॅब्रिक फिनिशिंग टप्प्यात हाताळले जातात. ते वितरणानंतरचा उपाय म्हणून घेतले जाऊ नयेत. ब्रँड्सने सॅम्पलिंगदरम्यान फिनिशिंग मार्गाची पुष्टी केली पाहिजे आणि केवळ ग्रेग किंवा अपूर्ण फॅब्रिकवर नाही, तर तयार फॅब्रिक गुणवत्तेवर चाचणी निकालांची विनंती केली पाहिजे.
Runtang Textile युरोप, उत्तर अमेरिका आणि ऑस्ट्रेलियातील अपॅरल ब्रँड्ससाठी फ्लीस, जर्सी आणि पाइल निट फॅब्रिक तयार करते. तुमच्या पुढील कलेक्शनसाठी फॅब्रिक पिलिंग ही गुणवत्तेची चिंता असल्यास, पिलिंग चाचणी अहवालासह नमुना मागवा, किंवा मोठ्या प्रमाणात उत्पादनास मंजुरीपूर्वी बनावट आणि फिनिशिंगच्या पर्यायांवर चर्चा करण्यासाठी कोटेशन मिळवा .
 उत्पादक अंतर्दृष्टी
चीनचे निट फॅब्रिक उत्पादन क्लस्टर्स: जागतिक ब्रँड्स येथूनच खरेदी का करत राहतात
अधिक वाचा तांत्रिक ज्ञान
डबल निट फॅब्रिक उत्पादन प्रक्रिया
अधिक वाचा उत्पादक अंतर्दृष्टी
वर्तुळाकार निट विरुद्ध सपाट निट: मोठ्या प्रमाणातील उत्पादनावर परिणाम करणारे उत्पादन फरक
अधिक वाचा फॅब्रिक तुलना
व्हेलोअर विरुद्ध व्हेल्व्हेट: पाइल यांत्रिकी, स्ट्रेच वर्तन आणि प्रत्येकाचे कपड्यांमधील स्थान
अधिक वाचा सोर्सिंग मार्गदर्शक
अंडरवेअरसाठी निट फॅब्रिक: मऊपणा, स्ट्रेच आणि त्वचेच्या संपर्कातील सुरक्षिततेबद्दल सोर्सिंग टीमला काय माहीत असले पाहिजे
अधिक वाचा