2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന
2009 മുതൽ നിറ്റ് ഫാബ്രിക് നിർമ്മാതാവ് · ചൈന

ഒരു നെയ്ത തുണിക്ക് സാമ്പിൾ ഘട്ടത്തിൽ ദൃശ്യ പരിശോധനയിൽ വിജയിക്കാമെങ്കിലും, ആവർത്തിച്ച് ഉപയോഗിക്കുമ്പോഴോ കഴുകുമ്പോഴോ പില്ലിംഗ് കാണിക്കാം. ഫ്ലീസ് നെയ്ത തുണി, ബ്രഷ്ഡ് ജേഴ്സി, അല്ലെങ്കിൽ പൈൽ നിർമ്മാണഘടനകൾ എന്നിവ സോഴ്സ് ചെയ്യുന്ന അപ്പാരൽ ബ്രാൻഡുകൾക്ക്, ഫാബ്രിക് പില്ലിംഗ് ഷിപ്പ്മെന്റിന് ശേഷമുള്ള ഒരു പരാതിയായി കാണാതെ, ബൾക്ക് ഉൽപ്പാദനത്തിന് മുമ്പുള്ള ഒരു QC ഇനമായി കണക്കാക്കണം. ഉൽപ്പാദനം അനുവദിക്കുന്നതിന് മുമ്പ് ഫൈബർ മിശ്രിതം, നിർമ്മാണഘടന, ഫിനിഷിംഗ്, പരിശോധനാ രീതി എന്നിവ സ്ഥിരീകരിക്കുന്നതാണ് കൂടുതൽ സുരക്ഷിതമായ സമീപനം.
നെയ്ത തുണികൾ നെയ്തെടുത്ത വസ്ത്രങ്ങളെക്കാൾ എളുപ്പത്തിൽ പില്ലിംഗ് ഉണ്ടാകുന്നു, കാരണം അവയുടെ ലൂപ്പ് അടിസ്ഥാനമാക്കിയുള്ള ഘടന ഫൈബർ അറ്റങ്ങൾ ഉപരിതലത്തിൽ തുറന്നുകിടക്കാൻ അനുവദിക്കുന്നു. ഈ അറ്റങ്ങൾ ചെറുതോ ദുർബലമോ ആയതോ, അയഞ്ഞ രീതിയിൽ ഉറപ്പിച്ചിരിക്കുന്നതോ ആകുമ്പോൾ, ധരിക്കുമ്പോഴും കഴുകുമ്പോഴുമുള്ള ഘർഷണം അവയെ പില്ലുകളായി കുരുങ്ങാൻ കാരണമാകുന്നു. നെയ്തെടുത്ത വസ്ത്രങ്ങളിൽ, പരസ്പരം കോർത്തിണക്കിയ ഘടന ഫൈബറുകളെ സ്ഥാനത്ത് ഉറപ്പിക്കുന്നു; നെയ്ത തുണികളിൽ, പ്രത്യേകിച്ച് സിംഗിൾ ജേഴ്സി, ബ്രഷ്ഡ് നിർമ്മാണഘടനകളിൽ, അതേ ഘർഷണത്തിന് കൈകാര്യം ചെയ്യാൻ കൂടുതൽ വസ്തുവുണ്ട്.
പില്ലിംഗ് സാധാരണയായി 1–5 ദൃശ്യ ഗ്രേഡിംഗ് സ്കെയിലിൽ വിലയിരുത്തുന്നു, ഉയർന്ന ഗ്രേഡ് കുറഞ്ഞ ദൃശ്യ ഉപരിതല മാറ്റത്തെ സൂചിപ്പിക്കുന്നു. പല അപ്പാരൽ വാങ്ങുന്നവരും ഗ്രേഡ് 4 അല്ലെങ്കിൽ അതിന് മുകളിലുള്ളത് പ്രായോഗിക ബൾക്ക് അനുമതി ലക്ഷ്യമായി ഉപയോഗിക്കുന്നു, എന്നാൽ സ്വീകരിക്കാവുന്ന ഗ്രേഡ് പരിശോധനാ രീതി, സൈക്കിൾ എണ്ണം, ഫാബ്രിക് തരം, അന്തിമ ഉപയോഗം എന്നിവയ്ക്കൊപ്പം നിർവചിക്കണം. ചില ചെലവ്-സെൻസിറ്റീവ് പ്രോഗ്രാമുകൾക്ക് താഴ്ന്ന ഗ്രേഡ് സ്വീകാര്യമായേക്കാം, പക്ഷേ അത് ടെക് പാക്കിൽ നിർവചിക്കാതെ വിടരുത്.
ഫാബ്രിക് പില്ലിംഗിന് പിന്നിലെ പ്രധാന ഘടകങ്ങളിൽ ഒന്നാണ് ഫൈബർ തിരഞ്ഞെടുപ്പ്, എന്നാൽ അത് നൂൽ ഘടന, നെയ്ത സാന്ദ്രത, ബ്രഷിംഗ് ആഴം, ഫിനിഷിംഗ് എന്നിവയ്ക്കൊപ്പം വിലയിരുത്തണം. നെയ്ത തുണികൾ സോഴ്സ് ചെയ്യുന്ന ബ്രാൻഡുകൾ സാധാരണ മിശ്രിത വിഭാഗങ്ങൾ തമ്മിലുള്ള ദിശാപരമായ വ്യത്യാസങ്ങൾ മനസ്സിലാക്കണം:
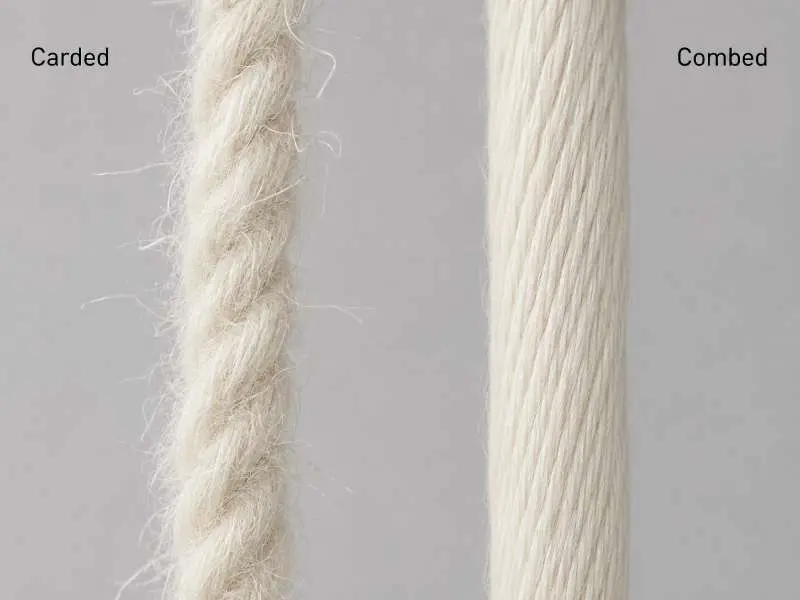
കോംബ്ഡ് കോട്ടൺ vs കാർഡഡ് കോട്ടൺ: നൂൽ നിർമ്മാണത്തിന് മുമ്പ് കോംബിംഗ് ചെറിയ ഫൈബറുകൾ നീക്കം ചെയ്യുന്നു, ഇത് കൂടുതൽ നീളമുള്ളതും ഏകീകൃതമായി വിന്യസിച്ചതുമായ സ്റ്റേപ്പിളുകളുള്ള ഒരു നൂൽ ഉൽപ്പാദിപ്പിക്കുന്നു. കാർഡഡ് കോട്ടൺ കൂടുതൽ ചെറിയ ഫൈബറുകൾ നിലനിർത്തുന്നു, അവ ഘർഷണത്തിൽ വേഗത്തിൽ ഉപരിതലത്തിലെത്തുന്നു. പില്ലിംഗ് ആശങ്കയുള്ള നെയ്ത ഉപയോഗങ്ങൾക്ക്, കോംബ്ഡ് കോട്ടൺ അല്ലെങ്കിൽ റിംഗ്-സ്പൺ നൂൽ വ്യക്തമാക്കുന്നത് ചെറിയ ഫൈബർ പ്രകടനം കുറയ്ക്കാനുള്ള ഒരു ഘടനാപരമായ മാർഗമായിരിക്കാം, എന്നാൽ ബൾക്ക് അനുമതിക്ക് മുമ്പ് അത് ഘർഷണ പരിശോധനയിലൂടെയോ പില്ലിംഗ് പരിശോധനയിലൂടെയോ സ്ഥിരീകരിക്കണം.
തുടർച്ചയായ ഫിലമെന്റ് പോളിസ്റ്റർ vs ചെറിയ സ്റ്റേപ്പിൾ മിശ്രിതങ്ങൾ: തുടർച്ചയായ ഫിലമെന്റ് പോളിസ്റ്റർ അയഞ്ഞുപോകാൻ ഫൈബർ അറ്റങ്ങൾ ഇല്ലാത്തതിനാൽ പില്ലുകൾ എളുപ്പത്തിൽ ഉണ്ടാകുന്നില്ല. ചെറിയ സ്റ്റേപ്പിൾ സിന്തറ്റിക് ഫൈബറുകൾ — സാമ്പത്തിക പോളാർ ഫ്ലീസ് തുണി നിർമ്മാണഘടനകളിൽ സാധാരണമാണ് — നൂൽ ട്വിസ്റ്റും ബ്രഷിംഗ് ആഴവും അനുസരിച്ച് ഘർഷണത്തിൽ പില്ലുകൾ രൂപപ്പെടാൻ കൂടുതൽ സാധ്യതയുള്ളവയാണ്. ആന്റി-പില്ലിംഗ് ഫിനിഷിംഗ് പ്രകടനം നീട്ടാം, പക്ഷേ ഫൈബർ നീളമാണ് അടിസ്ഥാന ഘടകം.
കോട്ടൺ-പോളിസ്റ്റർ മിശ്രിതങ്ങൾ: പോളിസ്റ്റർ ഘടകം ഒരിക്കൽ രൂപപ്പെട്ടാൽ പില്ലുകൾ ശക്തിപ്പെടുത്തുന്നു, അവ സ്വാഭാവികമായി തേഞ്ഞുപോകുന്നത് തടയുന്നു. ഇത് 100% കോട്ടൺ നിർമ്മാണഘടനകളെക്കാൾ കാലക്രമേണ പില്ലുകൾ കൂടുതൽ ദൃശ്യമാക്കുന്നു. മിശ്രിത അനുപാതവും നൂൽ ഗുണനിലവാരവും ഇത് എത്ര വേഗത്തിൽ സംഭവിക്കുന്നു എന്നതിനെ ബാധിക്കുന്നു — ഇത് സാമ്പിൾ ഘട്ടത്തിൽ വിലയിരുത്തണം, ഫൈബർ ഘടനയിൽ നിന്ന് മാത്രം അനുമാനിക്കരുത്.
ഫൈബറിനപ്പുറം, നെയ്യുന്നതിലും ഫിനിഷിംഗിലും എടുക്കുന്ന നിർമ്മാണഘടനാ തീരുമാനങ്ങൾ പില്ലിംഗ് അപകടസാധ്യതയെ ബാധിക്കാം. സ്റ്റിച്ച് സാന്ദ്രത, നൂൽ എണ്ണം, ഉപരിതല ബ്രഷിംഗ്, ഫിനിഷിംഗ് രീതി എന്നിവയെല്ലാം തുണിയുടെ ഉപരിതലത്തിൽ എത്രത്തോളം അയഞ്ഞ ഫൈബർ തുറന്നുകിടക്കുന്നു എന്നതിനെ സ്വാധീനിക്കുന്നു. ടി-ഷർട്ടുകളിലോ ബേസ് ലെയറുകളിലോ ഉപയോഗിക്കുന്ന ജേഴ്സി നെയ്ത തുണിക്ക് കൂടുതൽ കർശനമായ ഒരു നിർമ്മാണഘടന ഉപരിതല ഫസിംഗ് കുറയ്ക്കാൻ സഹായിച്ചേക്കാം, എന്നാൽ ബൾക്ക് അനുമതിക്ക് മുമ്പ് ഫലം പില്ലിംഗ് അല്ലെങ്കിൽ ഘർഷണ പരിശോധനയിലൂടെ സ്ഥിരീകരിക്കണം.
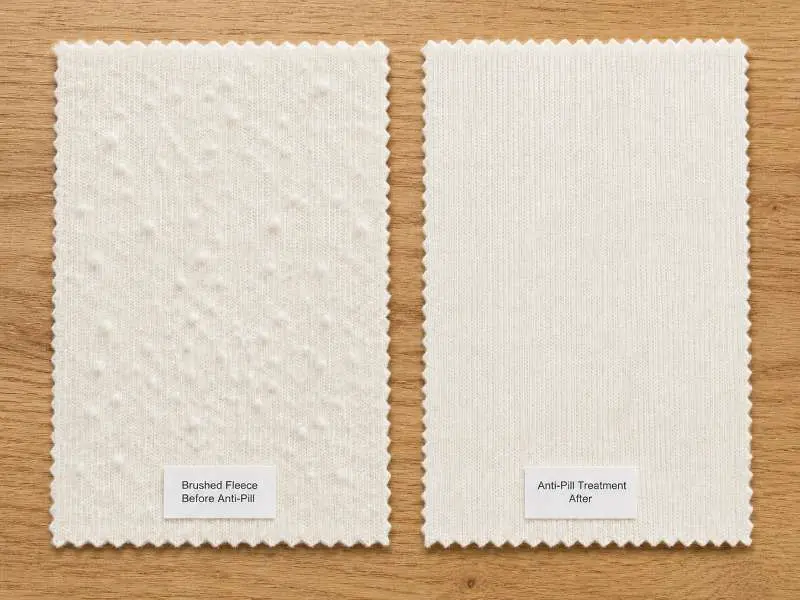
ബ്രഷ് ചെയ്തതും ഉയർത്തിയതുമായ ഘടനകൾ — ഫ്രഞ്ച് ടെറി, ഫ്ലീസ്, വെലൂർ എന്നിവ ഉൾപ്പെടെ — ഘടനാപരമായി കൂടുതൽ അപകടസാധ്യതയുള്ളവയാണ്, കാരണം ബ്രഷിംഗ് ബോധപൂർവ്വം നാരുകളുടെ അറ്റങ്ങൾ ഉപരിതലത്തിലേക്ക് ഉയർത്തുന്നു. ആന്റി-പില്ലിംഗ് ഫിനിഷിംഗ് (എൻസൈം വാഷിംഗ് അല്ലെങ്കിൽ ഷിയറിംഗ്) ഈ അപകടസാധ്യത കുറയ്ക്കാം, പക്ഷേ അതിന്റെ ഫലപ്രാപ്തി ബ്രഷിംഗിന്റെ ആഴത്തെയും പ്രയോഗിക്കുന്ന ഫിനിഷിംഗ് രീതിയെയും ആശ്രയിച്ചിരിക്കുന്നു. സാമ്പ്ലിംഗ് സമയത്ത് ഫിനിഷിംഗ് തരത്തിന്റെ സ്ഥിരീകരണം ബ്രാൻഡുകൾ ആവശ്യപ്പെടണം, അത് സ്റ്റാൻഡേർഡാണെന്ന് അനുമാനിക്കരുത്.
ഇന്റർലോക്ക്, പോണ്ടെ റോമ എന്നിവ ഉൾപ്പെടെയുള്ള ഡബിൾ-നിറ്റ് ഘടനകൾ, സിംഗിൾ-ഫേസ് തുണികളേക്കാൾ പില്ലിംഗിൽ മികച്ച പ്രകടനം കാഴ്ചവയ്ക്കാൻ സാധ്യതയുണ്ട്, കാരണം രണ്ട് ഉപരിതലങ്ങളും ഘടനാപരമായി ബന്ധിക്കപ്പെട്ടിരിക്കുന്നു. ഒരേ അന്തിമോപയോഗത്തിനുള്ള തുണി ഓപ്ഷനുകൾ താരതമ്യം ചെയ്യുമ്പോൾ ഇത് ശ്രദ്ധിക്കേണ്ടതാണ്.
ടെക് പാക്കിൽ പില്ലിംഗ് ഗ്രേഡ് വ്യക്തമാക്കുന്നത്, ഫിനിഷ് ചെയ്ത തുണി റോളുകളുടെ കാഴ്ച പരിശോധനയെ ആശ്രയിക്കുന്നതിനേക്കാൾ കൂടുതൽ വിശ്വസനീയമാണ്. നെയ്തെടുത്ത വസ്ത്രങ്ങൾക്കായി രണ്ട് പരീക്ഷണ രീതികളാണ് ഏറ്റവും സാധാരണയായി പരാമർശിക്കപ്പെടുന്നത്:
മാർട്ടിൻഡേൽ രീതി (ISO 12945-2 / ASTM D4970): നിയന്ത്രിത മർദ്ദത്തിൽ മാർട്ടിൻഡേൽ ടെസ്റ്റർ ഉപയോഗിച്ച് സാമ്പിൾ ഉരസുന്നു. ആവർത്തിക്കാവുന്ന ലാബ് സാഹചര്യങ്ങളിൽ ഉപരിതല ഘർഷണം വിലയിരുത്താൻ കഴിയുന്ന ഫ്ലാറ്റ്, ഡബിൾ-നിറ്റ് തുണികൾക്ക് ഈ രീതി സാധാരണയായി ഉപയോഗിക്കുന്നു. ടെസ്റ്റ് രീതി, ദൈർഘ്യം അല്ലെങ്കിൽ സൈക്കിൾ എണ്ണം, കുറഞ്ഞത് സ്വീകാര്യമായ ഗ്രേഡ് എന്നിവ ബയർ ടെക് പാക്കിൽ നിർവചിക്കണം. പല നെയ്തെടുത്ത വസ്ത്ര പ്രോഗ്രാമുകൾക്കും ഗ്രേഡ് 4 അല്ലെങ്കിൽ അതിന് മുകളിലുള്ളത് പ്രായോഗിക ലക്ഷ്യമാണ്, പക്ഷേ കൃത്യമായ പരിധി തുണിയുടെ തരം, ഓർഡർ ടിയർ, ബയർ ആവശ്യകതകൾ എന്നിവയാൽ സ്ഥിരീകരിക്കണം.
റാൻഡം ടംബിൾ രീതി (ASTM D3512): പില്ലിംഗും അനുബന്ധ ഉപരിതല മാറ്റവും വിലയിരുത്താൻ കോർക്ക്-ലൈൻ ചെയ്ത അറയ്ക്കുള്ളിൽ സ്വാച്ചുകൾ ടംബിൾ ചെയ്യുന്നു. ഈ രീതി സാധാരണയായി നെയ്തതും നെയ്തെടുത്തതുമായ വസ്ത്ര തുണികൾക്ക് ബാധകമാണ്, കൂടാതെ ബയർമാർക്ക് ബഹുദിശാ ഉപരിതല ഘർഷണം അനുകരിക്കേണ്ടിവരുമ്പോൾ ഇത് ഉപയോഗപ്രദമാകും.
ഫ്ലീസ് നെയ്ത തുണി, ബ്രഷ് ചെയ്ത ഫ്ലീസ്, അല്ലെങ്കിൽ പൈൽ-ഉപരിതല തുണികൾ സോഴ്സ് ചെയ്യുന്ന ബ്രാൻഡുകൾക്ക് സാമ്പ്ലിംഗ് അവലോകനത്തിന്റെ ഭാഗമായി ASTM D3512 റാൻഡം ടംബിൾ ടെസ്റ്റിംഗ് ആവശ്യപ്പെടാം, പ്രത്യേകിച്ച് ബഹുദിശാ ഉപരിതല ഘർഷണം ആശങ്കയാകുമ്പോൾ. ഫലം തുണിയുടെ തരം, ഫിനിഷിംഗ് റൂട്ട്, വാഷ് അവസ്ഥ, ബയർ-നിർദ്ദിഷ്ട സ്വീകാര്യതാ മാനദണ്ഡങ്ങൾ എന്നിവയ്ക്കൊപ്പം ഉപയോഗിക്കണം. ചെനീൽ തുണി പോലുള്ള പൈൽ തുണികൾക്ക്, നൂൽ ഘടനയും ഉപരിതല പൈലും ദീർഘകാല രൂപത്തെ ബാധിക്കാവുന്നതിനാൽ, സാമ്പ്ലിംഗ് സമയത്ത് പില്ലിംഗ്, ഷെഡ്ഡിംഗ് അപകടസാധ്യത പ്രത്യേകം അടയാളപ്പെടുത്തണം.
വാഷിന് ശേഷമുള്ള രൂപം ബയറുടെ ആവശ്യകതയുടെ ഭാഗമാണെങ്കിൽ, പില്ലിംഗ് വിലയിരുത്തലിന് മുമ്പ് അംഗീകരിച്ച കെയർ പ്രോട്ടോക്കോൾ പ്രകാരം തുണി കഴുകാം. AATCC TM124 വീട്ടിൽ കഴുകിയതിന് ശേഷമുള്ള മിനുസമാർന്ന രൂപവുമായി ബന്ധപ്പെട്ടതാണ്, അതിനാൽ ഇത് പില്ലിംഗ് ടെസ്റ്റ് രീതിയായി അവതരിപ്പിക്കരുത്.
Runtang Tex സാമ്പ്ലിംഗിനായി, പില്ലിംഗ് ആവശ്യകതകൾ ഫൈബർ ഘടന, ഫിനിഷിംഗ് റൂട്ട്, ബൾക്ക് ഓർഡർ സ്റ്റാൻഡേർഡ് എന്നിവയ്ക്കൊപ്പം സ്ഥിരീകരിക്കണം, പ്രത്യേകിച്ച് ഫ്ലീസ്, ജേഴ്സി, പൈൽ-ഉപരിതല നെയ്ത തുണികൾക്ക്, ഇവിടെ പോളാർ ഫ്ലീസ് ആന്റി-പില്ലിംഗ് ഫിനിഷിംഗ് പോലുള്ള പ്രക്രിയകൾ ഉപരിതല ഈടുനിൽപ്പ് മെച്ചപ്പെടുത്തുന്നതിലും ആവർത്തിച്ചുള്ള ഉപയോഗത്തിനും കഴുകലിനും ശേഷം തുണിയുടെ രൂപം നിലനിർത്തുന്നതിലും പ്രധാന പങ്ക് വഹിക്കുന്നു.
ഫ്ലീസ്, ബ്രഷ് ചെയ്ത, അല്ലെങ്കിൽ പൈൽ നെയ്ത തുണികൾക്ക്, തുണിയുടെ ഉപരിതലത്തെയും ബയർ ആവശ്യകതകളെയും ആശ്രയിച്ച് ബ്രാൻഡുകൾക്ക് ASTM D3512 റാൻഡം ടംബിൾ ടെസ്റ്റിംഗ് അല്ലെങ്കിൽ ASTM D4970 മാർട്ടിൻഡേൽ ടെസ്റ്റിംഗ് ആവശ്യപ്പെടാം. രീതി, ടെസ്റ്റ് ദൈർഘ്യം, കുറഞ്ഞ ഗ്രേഡ് എന്നിവ സാമ്പ്ലിംഗിന് മുമ്പ് ടെക് പാക്കിൽ എഴുതണം.
ഷിയറിംഗ്, എൻസൈം ട്രീറ്റ്മെന്റ്, അല്ലെങ്കിൽ ഉപരിതല ഫിനിഷിംഗ് പോലുള്ള ആന്റി-പില്ലിംഗ് ട്രീറ്റ്മെന്റുകൾ സാധാരണയായി കട്ടിംഗിനോ ഷിപ്പ്മെന്റിനോ മുമ്പ് തുണി ഫിനിഷിംഗ് ഘട്ടത്തിലാണ് കൈകാര്യം ചെയ്യുന്നത്. അവയെ ഡെലിവറിക്ക് ശേഷമുള്ള പരിഹാരമായി കണക്കാക്കരുത്. സാമ്പ്ലിംഗ് സമയത്ത് ഫിനിഷിംഗ് റൂട്ട് ബ്രാൻഡുകൾ സ്ഥിരീകരിക്കണം, കൂടാതെ ഗ്രേജ് ഫാബ്രിക് അല്ലെങ്കിൽ ഫിനിഷ് ചെയ്യാത്ത തുണിയിൽ മാത്രമല്ല, ഫിനിഷ് ചെയ്ത തുണിയുടെ ഗുണനിലവാരത്തിൽ ടെസ്റ്റ് ഫലങ്ങൾ ആവശ്യപ്പെടണം.
Runtang Textile യൂറോപ്പ്, വടക്കേ അമേരിക്ക, ഓസ്ട്രേലിയ എന്നിവിടങ്ങളിലെ അപ്പാരൽ ബ്രാൻഡുകൾക്കായി ഫ്ലീസ്, ജേഴ്സി, പൈൽ നെയ്ത തുണികൾ നിർമ്മിക്കുന്നു. നിങ്ങളുടെ അടുത്ത കളക്ഷനിൽ തുണിയുടെ പില്ലിംഗ് ഒരു ഗുണനിലവാര ആശങ്കയാണെങ്കിൽ, പില്ലിംഗ് ടെസ്റ്റ് റിപ്പോർട്ടിനൊപ്പം ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുക, അല്ലെങ്കിൽ ബൾക്ക് അനുമതിക്ക് മുമ്പ് നിർമ്മാണ രീതികളും ഫിനിഷിംഗ് ഓപ്ഷനുകളും ചർച്ച ചെയ്യാൻ ഒരു ക്വോട്ട് ലഭിക്കുക .
 സോഴ്സിംഗ് ഗൈഡ്
ഫാബ്രിക് ലാബ് ഡിപ്പ് അംഗീകാരത്തിന് ശേഷം നിങ്ങളുടെ ബൾക്ക് നിറം മാറുന്നത് എന്തുകൊണ്ട്
കൂടുതൽ വായിക്കുക സോഴ്സിംഗ് ഗൈഡ്
അടിവസ്ത്രങ്ങൾക്കായുള്ള നെയ്ത തുണി: മൃദുത്വം, സ്ട്രെച്ച്, ചർമ്മ സമ്പർക്ക സുരക്ഷ എന്നിവയെക്കുറിച്ച് സോഴ്സിംഗ് ടീമുകൾ അറിയേണ്ടത്
കൂടുതൽ വായിക്കുക തുണി
ജനപ്രിയ നെയ്ത തുണികൾ പരിചയപ്പെടാം
കൂടുതൽ വായിക്കുക ഫാബ്രിക് താരതമ്യം
സ്കൂബ ഫാബ്രിക് vs നിയോപ്രീൻ: സാമ്പിൾ എടുക്കുന്നതിന് മുമ്പ് നിർമ്മാണ വ്യത്യാസം അർത്ഥമാക്കുന്നത്
കൂടുതൽ വായിക്കുക തുണി
പോണ്ടെ റോമ ഫാബ്രിക്: ഘടനാപരമായ വസ്ത്രങ്ങൾക്ക് ഇത് പ്രിയപ്പെട്ടതാകുന്നത് എന്തുകൊണ്ട്
കൂടുതൽ വായിക്കുക