2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ
ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಬೃಹತ್ ಉತ್ಪಾದನೆ: ಪ್ರಕ್ರಿಯೆ ನಿಯಂತ್ರಣ ಮತ್ತು ಬ್ಯಾಚ್ ಪುನರಾವರ್ತನೀಯತೆ

ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಬೃಹತ್ ಉತ್ಪಾದನೆ: ಪ್ರಕ್ರಿಯೆ ನಿಯಂತ್ರಣ ಮತ್ತು ಬ್ಯಾಚ್ ಪುನರಾವರ್ತನೀಯತೆ
ಪರಿವಿಡಿ

ಮುಖ್ಯ ಅಂಶಗಳು

  • ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಬೃಹತ್ ಉತ್ಪಾದನೆಯಲ್ಲಿ ನಿಖರವಾದ ಮಾದರಿ ಪುನರಾವರ್ತನೆಯನ್ನು ಸಾಧಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ — ನಿಯಂತ್ರಿತ ವ್ಯತ್ಯಾಸವೇ ಮಾನದಂಡ, ಅದು ದೋಷವಲ್ಲ.
  • ಪುನರಾವರ್ತನೀಯತೆ ತಂತ್ರವನ್ನು ಅವಲಂಬಿಸಿದೆ: ಸ್ಪೈರಲ್ ಮತ್ತು ಅಕಾರ್ಡಿಯನ್ ಮಡಿಕೆಗಳು ಹೆಚ್ಚು ಸ್ಥಿರವಾಗಿರುತ್ತವೆ; ಕ್ರಂಪಲ್ ಮತ್ತು ಸ್ಕ್ರಂಚ್ ಮರು-ಆರ್ಡರ್ ಕಾರ್ಯಕ್ರಮಗಳಿಗೆ ಸೂಕ್ತವಲ್ಲ.
  • ಬಣ್ಣ ನಿಯಂತ್ರಣವು ಲ್ಯಾಬ್ ಡಿಪ್ → ಶೇಡ್ ಬ್ಯಾಂಡ್ → PP ಮಾದರಿ → ಬೃಹತ್ ಅನುಮೋದನೆ ಎಂಬ ಹಂತಗಳ ಮೂಲಕ ಸಾಗುತ್ತದೆ.
  • MOQ ಪ್ರತಿ ಬಣ್ಣಕ್ಕೆ 200 kg ನಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ; ಲ್ಯಾಬ್ ಡಿಪ್ ಲೀಡ್ ಟೈಮ್ 3–7 ದಿನಗಳು; ಬೃಹತ್ ಲೀಡ್ ಟೈಮ್ 25–45 ದಿನಗಳು.
  • ಬೃಹತ್ ಆರ್ಡರ್ ನೀಡುವ ಮೊದಲು ಫೈಬರ್ ಆಧಾರ, ಮಾದರಿ ತಂತ್ರ ಮತ್ತು ಶೇಡ್ ಬ್ಯಾಂಡ್ ಸಹನೆಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಿ.

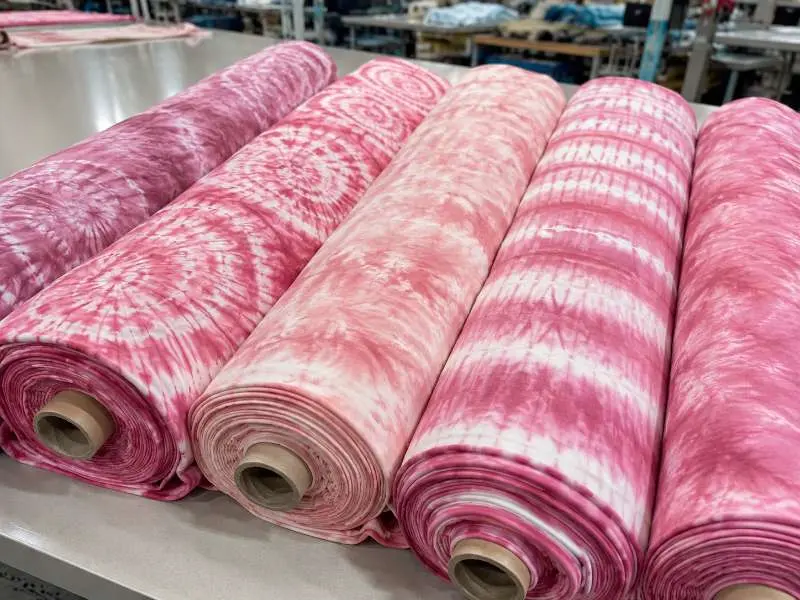
ಬೃಹತ್ ಪ್ರಮಾಣದಲ್ಲಿ ಆರ್ಡರ್ ಮಾಡಿದ ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಫ್ಯಾಕ್ಟರಿಗೆ ಅದನ್ನು ಉತ್ಪಾದಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ ಎಂಬ ಕಾರಣಕ್ಕೆ ವಿರಳವಾಗಿ ವಿಫಲವಾಗುತ್ತದೆ. ರೆಸಿಸ್ಟ್-ಡೈ ಪ್ರಕ್ರಿಯೆಯಿಂದ ಘನ-ಬಣ್ಣದ ಸ್ಥಿರತೆಯನ್ನು ನಿರೀಕ್ಷಿಸಿ ಬ್ರ್ಯಾಂಡ್‌ಗಳು ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಬರುವುದರಿಂದ ಅದು ವಿಫಲವಾಗುತ್ತದೆ — ಮತ್ತು ಅವು ಮೂಲಭೂತವಾಗಿ ಬೇರೆ ಬೇರೆ ಮಾನದಂಡಗಳು. ಮಾದರಿ ವಿನಂತಿಯನ್ನು ಅಂತಿಮಗೊಳಿಸುವ ಮೊದಲು, ಟೈ-ಡೈ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಯಾವ ಅಂಶಗಳನ್ನು ನಿಯಂತ್ರಿಸಬಹುದು, ಯಾವುದನ್ನು ನಿಯಂತ್ರಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ, ಮತ್ತು ನಿಮ್ಮ ಆರ್ಡರ್ ಉತ್ಪಾದನೆಗೆ ಹೋಗುವ ಮೊದಲು ಸ್ವೀಕಾರಾರ್ಹ ವ್ಯತ್ಯಾಸವನ್ನು ಹೇಗೆ ದಾಖಲಿಸಬೇಕು ಎಂಬುದನ್ನು ನೀವು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಬೇಕು.

ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ರೋಲ್‌ನಿಂದ ರೋಲ್‌ಗೆ ಏಕೆ ವಿಭಿನ್ನವಾಗಿ ಕಾಣುತ್ತದೆ — ಮತ್ತು ಅದು ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಏನು ಅರ್ಥ

ಟೈ-ಡೈ ಎಂಬುದು ರೆಸಿಸ್ಟ್-ಡೈಯಿಂಗ್ ಪ್ರಕ್ರಿಯೆ. ಬಣ್ಣವನ್ನು ಅನ್ವಯಿಸುವ ಮೊದಲು ಫ್ಯಾಬ್ರಿಕ್‌ನ ಭಾಗಗಳನ್ನು ಭೌತಿಕವಾಗಿ ಕಟ್ಟುವ ಮೂಲಕ ಮಾದರಿಯನ್ನು ಸೃಷ್ಟಿಸಲಾಗುತ್ತದೆ — ಕೆಲವು ಭಾಗಗಳು ಬಣ್ಣದ ಒಳಹೊಕ್ಕುವಿಕೆಯನ್ನು ವಿರೋಧಿಸುವಂತೆ ವಸ್ತುವನ್ನು ಮಡಚುವುದು, ತಿರುಚುವುದು ಅಥವಾ ಗಂಟು ಹಾಕುವುದು. ರೆಸಿಸ್ಟ್ ಅನ್ನು ಕೈಯಿಂದ ಅಥವಾ ಅರೆ-ಯಾಂತ್ರಿಕವಾಗಿ ಅನ್ವಯಿಸುವುದರಿಂದ, ಯಾವುದೇ ಎರಡು ತುಣುಕುಗಳು ಒಂದೇ ರೀತಿಯ ಮಾದರಿಯನ್ನು ಹೊಂದಿರುವುದಿಲ್ಲ. ಅದು ಉತ್ಪಾದನಾ ವೈಫಲ್ಯವಲ್ಲ; ಅದು ತಂತ್ರದ ವಿಶಿಷ್ಟ ಲಕ್ಷಣ.

ಬ್ರ್ಯಾಂಡ್‌ಗಳು ಮಾದರಿಗಳಿಂದ ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಹೋದಾಗ, ಇದು ಗುಣಮಟ್ಟದ ಸಮಸ್ಯೆಯಲ್ಲ, ಸೋರ್ಸಿಂಗ್ ನಿರ್ಧಾರವಾಗುತ್ತದೆ. ಪ್ರತಿ ರೋಲ್ ಒಂದೇ ರೀತಿ ಕಾಣುತ್ತದೆಯೇ ಎಂಬುದು ಪ್ರಶ್ನೆಯಲ್ಲ — ಕಾಣುವುದಿಲ್ಲ. ಸಂಬಂಧಿತ ಪ್ರಶ್ನೆಗಳು ಇವು:

  • ಒಂದೇ ಬೃಹತ್ ಡೆಲಿವರಿಯೊಳಗೆ ಎಷ್ಟು ವ್ಯತ್ಯಾಸ ಸ್ವೀಕಾರಾರ್ಹ?
  • ಬಣ್ಣದ ಸ್ಥಾನ, ಸಾಂದ್ರತೆ, ರೆಸಿಸ್ಟ್ ಗಡಿ — ಯಾವ ಮಾದರಿ ಲಕ್ಷಣಗಳನ್ನು ಉಲ್ಲೇಖ ಮಾನದಂಡವಾಗಿ ದಾಖಲಿಸಬಹುದು?
  • ಅನುಮೋದಿತ PP ಮಾದರಿ ಮತ್ತು ಬೃಹತ್ ರೋಲ್‌ಗಳ ನಡುವಿನ ವ್ಯತ್ಯಾಸವನ್ನು ಹೇಗೆ ತಿಳಿಸಲಾಗುತ್ತದೆ ಮತ್ತು ಮೌಲ್ಯಮಾಪನ ಮಾಡಲಾಗುತ್ತದೆ?

ನಮ್ಮ ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಉತ್ಪಾದನೆಯು ರಚನೆ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಅನ್ನು ಅವಲಂಬಿಸಿ 110–600 GSM ತೂಕದ ಶ್ರೇಣಿಯನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ, ಇದರಲ್ಲಿ ಹತ್ತಿ, ಪಾಲಿಯೆಸ್ಟರ್, ವಿಸ್ಕೋಸ್ ಮತ್ತು ಮಿಶ್ರ ಸಂಯೋಜನೆಗಳಂತಹ ಫೈಬರ್ ಆಯ್ಕೆಗಳು ಸೇರಿವೆ. ಸೂಕ್ತವಾದ GSM ಮತ್ತು ಫೈಬರ್ ಆಧಾರವು ಬಣ್ಣವು ಹೇಗೆ ಒಳಹೊಕ್ಕುತ್ತದೆ ಮತ್ತು ಸಿದ್ಧ ಫ್ಯಾಬ್ರಿಕ್‌ನಲ್ಲಿ ರೆಸಿಸ್ಟ್ ಗಡಿ ಹೇಗೆ ಕಾಣುತ್ತದೆ ಎಂಬುದನ್ನು ಪ್ರಭಾವಿಸುತ್ತದೆ. ಬೃಹತ್ ಪ್ರಮಾಣಗಳಿಗೆ ಬದ್ಧವಾಗುವ ಮೊದಲು ಎರಡನ್ನೂ ಮಾದರಿ ಹಂತದಲ್ಲಿ ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು.

ಟೈ-ಡೈ ರೆಸಿಸ್ಟ್ ಬಣ್ಣ ಕೊಡುವ ಮೊದಲು ಅಕಾರ್ಡಿಯನ್ ಶೈಲಿಯಲ್ಲಿ ಮಡಿಸಿ ಕಟ್ಟಿದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್
ಬಣ್ಣ ಅನ್ವಯಿಸುವ ಮೊದಲು ಅಕಾರ್ಡಿಯನ್ ತಂತ್ರವನ್ನು ಬಳಸಿ ಮಡಚಿ ಕಟ್ಟಿದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್‌ನ ಕ್ಲೋಸ್-ಅಪ್, ರೆಸಿಸ್ಟ್ ಮಾದರಿ ರೇಖೆಗಳನ್ನು ತೋರಿಸುತ್ತದೆ

ಯಾವ ಮಾದರಿ ತಂತ್ರಗಳು ವಾಸ್ತವವಾಗಿ ದೊಡ್ಡ ಪ್ರಮಾಣದಲ್ಲಿ ನಿಲ್ಲುತ್ತವೆ

ಎಲ್ಲಾ ಟೈ-ಡೈ ಮಾದರಿಗಳು ಒಂದೇ ಮಟ್ಟದ ಪುನರಾವರ್ತನೀಯತೆಯನ್ನು ಹೊಂದಿರುವುದಿಲ್ಲ. ಮರು-ಆರ್ಡರ್ ಕಾರ್ಯಕ್ರಮಗಳನ್ನು ನಿರ್ಮಿಸುತ್ತಿರುವ ಅಥವಾ ಕಾಲೋಚಿತ ನಿರಂತರತೆ ಆರ್ಡರ್‌ಗಳನ್ನು ನೀಡುತ್ತಿರುವ ಬ್ರ್ಯಾಂಡ್‌ಗಳು ಮಾದರಿ ದಿಕ್ಕನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಇದನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಬೇಕು.

ಹೆಚ್ಚಿನ ಪುನರಾವರ್ತನೀಯತೆ — ಪ್ರಮುಖ ಕಾರ್ಯಕ್ರಮಗಳು ಮತ್ತು ಮರು-ಆರ್ಡರ್

  • ಸ್ಪೈರಲ್ ಮಡಿಕೆ — ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ಕೇಂದ್ರ ಬಿಂದುವಿನಿಂದ ತಿರುಗಿಸಿ ಭಾಗಗಳಲ್ಲಿ ಕಟ್ಟಲಾಗುತ್ತದೆ. ಮಡಚುವ ಅಕ್ಷವು ಸ್ಥಿರವಾಗಿರುವುದರಿಂದ, ರೇಡಿಯಲ್ ಬಣ್ಣ ವಿತರಣೆಯು ಊಹಿಸಬಹುದಾದ ರಚನೆಯನ್ನು ಅನುಸರಿಸುತ್ತದೆ. ಸ್ಥಿರವಾದ ಮಡಚುವ ಉಲ್ಲೇಖ ಅಥವಾ ಆಪರೇಟರ್ ಮಾರ್ಗಸೂಚಿಯು ಗೋಚರ ರೋಲ್-ಟು-ರೋಲ್ ವ್ಯತ್ಯಾಸವನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಸಹಾಯ ಮಾಡಬಹುದು, ಆದರೆ ಅದನ್ನು ಇನ್ನೂ ನಿಖರ ಪುನರಾವರ್ತನೆಯ ಬದಲು ಶ್ರೇಣಿಯಾಗಿ ಅನುಮೋದಿಸಬೇಕು.
  • ಅಕಾರ್ಡಿಯನ್/ಪ್ಲೀಟೆಡ್ ಮಡಿಕೆ — ಬಣ್ಣ ಅನ್ವಯಿಸುವ ಮೊದಲು ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ಸಮಾನಾಂತರ ರೇಖೆಗಳಲ್ಲಿ ಮಡಚಲಾಗುತ್ತದೆ. ಪಟ್ಟಿ-ತರಹದ ರೆಸಿಸ್ಟ್ ಮಾದರಿಯನ್ನು ನಿರ್ದಿಷ್ಟ ಅಗಲದ ಅನುಪಾತಗಳಿಗೆ ಜೋಡಿಸಬಹುದು, ಇದರಿಂದ ರೋಲ್‌ಗಳ ನಡುವೆ ಬಣ್ಣದ ಸ್ಥಾನ ಹೆಚ್ಚು ಸ್ಥಿರವಾಗುತ್ತದೆ.
  • ಬುಲ್ಸ್‌ಐ/ಸಮಕೇಂದ್ರೀಯ ವೃತ್ತ — ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ಕೇಂದ್ರ ಬಿಂದುವಿನಿಂದ ಸಂಗ್ರಹಿಸಲಾಗುತ್ತದೆ. ಸಂಗ್ರಹದ ಆಳವನ್ನು ಸರಿಹೊಂದಿಸುವ ಮೂಲಕ ಉಂಗುರದ ಅಂತರವನ್ನು ನಿಯಂತ್ರಿಸಬಹುದು, ಇದು ಪ್ರತಿ ಬಣ್ಣದ ಪಟ್ಟಿಯು ಸಿದ್ಧ ಫ್ಯಾಬ್ರಿಕ್‌ನಲ್ಲಿ ಎಷ್ಟು ಅಗಲವಾಗಿ ಕಾಣುತ್ತದೆ ಎಂಬುದಕ್ಕೆ ಬ್ರ್ಯಾಂಡ್‌ಗಳಿಗೆ ನಿರ್ದಿಷ್ಟ ಉಲ್ಲೇಖ ಶ್ರೇಣಿಯನ್ನು ನೀಡುತ್ತದೆ.

ಕಡಿಮೆ ಪುನರಾವರ್ತನೀಯತೆ — ಸೀಮಿತ ಆವೃತ್ತಿಗಳು, ನಿರಂತರತೆ ಕಾರ್ಯಕ್ರಮಗಳಲ್ಲ

  • ಸುಕ್ಕು/ಸುಕ್ಕುಗಟ್ಟಿಸುವಿಕೆ — ಕಟ್ಟುವ ಮೊದಲು ಯಾದೃಚ್ಛಿಕವಾಗಿ ಗುಂಪುಗೂಡಿಸುವುದು ಸಂಪೂರ್ಣವಾಗಿ ಊಹಿಸಲಾಗದ ಮಾದರಿ ಸ್ಥಾನವನ್ನು ಉಂಟುಮಾಡುತ್ತದೆ. ಎರಡು ತುಣುಕುಗಳು ಒಂದೇ ರಚನೆಯನ್ನು ಹಂಚಿಕೊಳ್ಳುವುದಿಲ್ಲ. ಈ ಶೈಲಿಯು ತುಣುಕು-ತುಣುಕು ವಿಶಿಷ್ಟತೆಯನ್ನು ಮಾರುಕಟ್ಟೆ ಮಾಡುವ ಬ್ರ್ಯಾಂಡ್ಗಳಿಗೆ ಸೂಕ್ತವಾಗಿದೆ, ಆದರೆ ಒಂದು ಋತುವಿನ ಉದ್ದಕ್ಕೂ ಹೊಂದಿಕೆಯಾಗುವ ರೋಲ್ಗಳ ಅಗತ್ಯವಿರುವ ಕಾರ್ಯಕ್ರಮಗಳಿಗೆ ಸೂಕ್ತವಲ್ಲ.
  • ಐಸ್-ಡೈ ಪರಿಣಾಮ — ಕೇಳಿದರೆ, ಇದನ್ನು ಮರುಆರ್ಡರ್-ಸ್ನೇಹಿ ಬೃಹತ್ ಮಾದರಿಯ ಬದಲು ಸೀಮಿತ-ಆವೃತ್ತಿ ದಿಕ್ಕು ಎಂದು ಪರಿಗಣಿಸಬೇಕು.

ಪ್ರಾಯೋಗಿಕ ಅರ್ಥವೇನೆಂದರೆ, ನಿಮ್ಮ ಕಾರ್ಯಕ್ರಮಕ್ಕೆ ನಿರ್ದಿಷ್ಟ ಸಹನೆಯೊಳಗೆ ರೋಲ್-ಟು-ರೋಲ್ ಬಣ್ಣ ಹೊಂದಾಣಿಕೆ ಅಗತ್ಯವಿದ್ದರೆ, ಮೊದಲ ಗುಂಪಿನಿಂದ ಕೆಲಸ ಮಾಡಿ. ನೀವು ಕ್ಯಾಪ್ಸುಲ್ ಅಥವಾ ಸೀಮಿತ ಆವೃತ್ತಿಯನ್ನು ಅಭಿವೃದ್ಧಿಪಡಿಸುತ್ತಿದ್ದರೆ, ಅಲ್ಲಿ ವ್ಯತ್ಯಾಸವು ಬ್ರೀಫ್ನ ಭಾಗವಾಗಿದೆ, ಎರಡನೇ ಗುಂಪು ಕೆಲಸ ಮಾಡಬಹುದು — ಆದರೆ ಇದನ್ನು ಬ್ರೀಫ್ ಹಂತದಲ್ಲೇ ಒಪ್ಪಿಕೊಳ್ಳಬೇಕು, ಬೃಹತ್ ಸರಕು ಸ್ವೀಕರಿಸುವಾಗ ಕಂಡುಕೊಳ್ಳಬಾರದು.

ಅದೇ ಸಂಗ್ರಹದಲ್ಲಿ ಹತ್ತಿರದ ಶೈಲಿಗಳಿಗಾಗಿ ಆಸಿಡ್ ವಾಷ್ ಫ್ಯಾಬ್ರಿಕ್ ಖರೀದಿಸುವ ಬ್ರ್ಯಾಂಡ್ಗಳು ಹೋಲುವ ಬ್ಯಾಚ್ ಸ್ಥಿರತೆಯ ಪ್ರಶ್ನೆಗಳನ್ನು ಎದುರಿಸುತ್ತವೆ. ಬಣ್ಣ ಕಟ್ಟುವ ವಿಧಾನ ಭಿನ್ನವಾಗಿದ್ದರೂ, ಮಾದರಿ ಅನುಮೋದನೆಯ ತರ್ಕವು ಹೋಲುತ್ತದೆ.

ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಬೃಹತ್ ಆರ್ಡರ್ಗಳಲ್ಲಿ ಬಣ್ಣ ನಿಯಂತ್ರಣ — ಲ್ಯಾಬ್ ಡಿಪ್ನಿಂದ ಶೇಡ್ ಬ್ಯಾಂಡ್ವರೆಗೆ

ಘನ-ಬಣ್ಣದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳು ನಿಖರವಾದ ಬಣ್ಣದ ಮಾನದಂಡವನ್ನು ಬಳಸುತ್ತವೆ: ಅನುಮೋದಿತ ಲ್ಯಾಬ್ ಡಿಪ್ ಗುರಿಯನ್ನು ಪ್ರತಿನಿಧಿಸುತ್ತದೆ, ಮತ್ತು ಬೃಹತ್ ಉತ್ಪಾದನೆಯು ನಿರ್ದಿಷ್ಟ ಶೇಡ್ ಬ್ಯಾಂಡ್ನೊಳಗೆ ಇರಬೇಕು. ಟೈ-ಡೈ ಸಂಕೀರ್ಣತೆಯನ್ನು ಸೇರಿಸುತ್ತದೆ ಏಕೆಂದರೆ ಬಣ್ಣದ ವಿತರಣೆ — ಕೇವಲ ಬಣ್ಣವಲ್ಲ — ಮಾನದಂಡದ ಭಾಗವಾಗಿದೆ. ಬೃಹತ್ ಟೈ-ಡೈ ಆರ್ಡರ್ಗಳ ಅನುಮೋದನಾ ಕ್ರಮ ಹೀಗಿದೆ.

  • ಲ್ಯಾಬ್ ಡಿಪ್ (3–7 ದಿನಗಳು) — ಆಯ್ದ ಬಣ್ಣ ಸಂಯೋಜನೆಯಲ್ಲಿ ಕಾರ್ಖಾನೆಯು ಸಣ್ಣ ಬಣ್ಣ ಹಾಕಿದ ಮಾದರಿಗಳನ್ನು ತಯಾರಿಸುತ್ತದೆ, ಮೂಲ ನಾರು ಅಗತ್ಯವಿರುವ ಆಳ ಮತ್ತು ಸಂತೃಪ್ತಿಯಲ್ಲಿ ಬಣ್ಣವನ್ನು ಸ್ವೀಕರಿಸುತ್ತದೆ ಎಂದು ದೃಢೀಕರಿಸಲು. ಟೈ-ಡೈಗೆ, ಈ ಹಂತವು ಎರಡು ಅಥವಾ ಹೆಚ್ಚು ಬಣ್ಣಗಳು ಹೇಗೆ ಪರಸ್ಪರ ಕ್ರಿಯಿಸುತ್ತವೆ ಮತ್ತು ನಿರೋಧಕ ಗಡಿ ಪ್ರದೇಶಗಳಲ್ಲಿ ಪರಸ್ಪರ ಹರಡುತ್ತವೆ ಎಂಬುದನ್ನೂ ಪರಿಶೀಲಿಸುತ್ತದೆ.
  • ಸ್ಟ್ರೈಕ್-ಆಫ್/ಮಾದರಿ ಉಲ್ಲೇಖ — ಒಪ್ಪಿಕೊಂಡ ಮಡಚುವ ತಂತ್ರ ಮತ್ತು ಕಟ್ಟುವ ವಿಧಾನವನ್ನು ಬಳಸಿ ಪೂರ್ಣ-ಗಾತ್ರದ ಮಾದರಿ ಉಲ್ಲೇಖ ತುಣುಕನ್ನು ತಯಾರಿಸಲಾಗುತ್ತದೆ. ಇದು ಮುಗಿದ ಬೃಹತ್ ಉತ್ಪಾದನೆಯು ಹೇಗೆ ಕಾಣಬೇಕು ಎಂಬುದಕ್ಕೆ ಉಲ್ಲೇಖವಾಗುತ್ತದೆ — ನಿಖರ ಹೊಂದಾಣಿಕೆಯಾಗಿ ಅಲ್ಲ, ದಾಖಲಿತ ಶ್ರೇಣಿಯಾಗಿ. ಈ ಹಂತದಲ್ಲಿ ದೃಢೀಕರಿಸಿ: ಬಣ್ಣದ ಸ್ಥಾನದಲ್ಲಿ ಸ್ವೀಕಾರಾರ್ಹ ವಿಚಲನ ಎಷ್ಟು? ಬಣ್ಣ ಪ್ರದೇಶಗಳ ನಡುವೆ ಎಷ್ಟು ಅತಿಕ್ರಮಣ ಸ್ವೀಕಾರಾರ್ಹ?
  • ಶೇಡ್ ಬ್ಯಾಂಡ್ ದೃಢೀಕರಣ — ಒಂದೇ ಅನುಮೋದಿತ ಮಾನದಂಡದ ಬದಲು, ಟೈ-ಡೈ ಶೇಡ್ ಬ್ಯಾಂಡ್ಗಳು ಅನುಮತಿಸಲಾದ ಶ್ರೇಣಿಯನ್ನು ವ್ಯಾಖ್ಯಾನಿಸುತ್ತವೆ: ತಿಳಿ ತುದಿ, ಗಾಢ ತುದಿ ಮತ್ತು ಅನುಮೋದಿತ ಮಾದರಿ ವ್ಯತ್ಯಾಸ. ದೃಢೀಕರಣವನ್ನು ಭೌತಿಕ ಮಾದರಿಗಳಿಂದ ಮಾಡಬೇಕು, ಡಿಜಿಟಲ್ ಚಿತ್ರಗಳಿಂದ ಅಲ್ಲ. ಬೃಹತ್ ಉತ್ಪಾದನೆ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ಶೇಡ್ ಬ್ಯಾಂಡ್ ಅನುಮೋದನೆಯು ಅತ್ಯಂತ ಮುಖ್ಯವಾದ ಪರಿಶೀಲನಾ ಬಿಂದುವಾಗಿದೆ.
  • PP ಮಾದರಿ (15 ದಿನಗಳು) — ಒಪ್ಪಿಕೊಂಡ ಬಣ್ಣದ ಪಾಕವಿಧಾನ, ಮಡಚುವ ತಂತ್ರ, ಕಟ್ಟುವ ವಿಧಾನ ಮತ್ತು ಉತ್ಪಾದನಾ ಪರಿಸ್ಥಿತಿಗಳೊಂದಿಗೆ ಪೂರ್ವ-ಉತ್ಪಾದನಾ ಮಾದರಿಯನ್ನು ತಯಾರಿಸಲಾಗುತ್ತದೆ, ಈ ಪ್ರಕ್ರಿಯೆಯು ಲ್ಯಾಬ್ ಮಟ್ಟದಿಂದ ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ವರ್ಗಾಯಿಸಬಹುದು ಎಂದು ದೃಢೀಕರಿಸಲು.
  • ಬೃಹತ್ ಉತ್ಪಾದನೆ (25–45 ದಿನಗಳು) — ಸಾಗಣೆಗೆ ಮೊದಲು ಬೃಹತ್ ರೋಲ್ಗಳನ್ನು ಅನುಮೋದಿತ ಶೇಡ್ ಬ್ಯಾಂಡ್ಗೆ ಹೋಲಿಸಿ ಮೌಲ್ಯಮಾಪನ ಮಾಡಲಾಗುತ್ತದೆ. ಅನುಮೋದಿತ ಶ್ರೇಣಿಯ ಹೊರಗಿರುವ ರೋಲ್ಗಳನ್ನು ಸಾಗಣೆ ಬಿಡುಗಡೆಗೆ ಮೊದಲು ಪರಿಶೀಲಿಸಬೇಕು.

ಬಣ್ಣದ ದೃಢತೆಯ ಬಗ್ಗೆ: ಟೈ-ಡೈ ಫ್ಯಾಬ್ರಿಕ್ಗಳು, ವಿಶೇಷವಾಗಿ ಹತ್ತಿಯ ಮೇಲೆ ರಿಯಾಕ್ಟಿವ್ ಬಣ್ಣಗಳನ್ನು ಬಳಸುವವು, ಬಣ್ಣವನ್ನು ಸರಿಯಾಗಿ ನಿಗದಿಗೊಳಿಸಲಾಗಿದೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಲು ತೊಳೆಯುವ ದೃಢತೆ ಮತ್ತು ಬೆಳಕಿನ ದೃಢತೆಯ ದೃಢೀಕರಣ ಅಗತ್ಯವಾಗಬಹುದು. ಅಂತಿಮ-ಬಳಕೆಯ ಉಡುಪು ಮತ್ತು ತೊಳೆಯುವ ಆರೈಕೆಯ ಅಗತ್ಯತೆಗಳ ಆಧಾರದ ಮೇಲೆ ಮಾದರಿ ಹಂತದಲ್ಲಿ ಸ್ವೀಕಾರಾರ್ಹ ರೇಟಿಂಗ್ಗಳನ್ನು ದೃಢೀಕರಿಸಬೇಕು. ಬಣ್ಣ ಹಾಕುವ ಮೊದಲು ಅಥವಾ ನಂತರ ಅನ್ವಯಿಸುವ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಫಿನಿಶಿಂಗ್ ಪ್ರಕ್ರಿಯೆಗಳು ಅಂತಿಮ ಬಣ್ಣದ ಆಳ ಮತ್ತು ಮೇಲ್ಮೈ ವರ್ತನೆಯ ಮೇಲೂ ಪರಿಣಾಮ ಬೀರಬಹುದು — ಮಾದರಿ ಹಂತದಲ್ಲಿ ಉತ್ಪಾದನಾ ತಂಡದೊಂದಿಗೆ ಇದನ್ನು ಸ್ಪಷ್ಟಪಡಿಸುವುದು ಯೋಗ್ಯ.

ನಿಮ್ಮ ಬೃಹತ್ ಟೈ-ಡೈ ನಿಟ್ ಆರ್ಡರ್ನ ಮೊದಲು ಏನನ್ನು ಖಚಿತಪಡಿಸಬೇಕು

ಬೃಹತ್ ಟೈ-ಡೈ ಆರ್ಡರ್ಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಎಲ್ಲಿ ಸಮಸ್ಯೆಗಳನ್ನು ಎದುರಿಸುತ್ತವೆ ಎಂಬುದರ ಆಧಾರದ ಮೇಲೆ, ಯಾವುದೇ ಉತ್ಪಾದನಾ ಬದ್ಧತೆ ಮಾಡುವ ಮೊದಲು ಈ ನಾಲ್ಕು ಕ್ಷೇತ್ರಗಳನ್ನು ದಾಖಲಿಸಬೇಕು:

  • ನಾರಿನ ಆಧಾರ ಮತ್ತು GSM — ಹತ್ತಿ ಹೆಚ್ಚಿರುವ ಆಧಾರಗಳು ಸಾಮಾನ್ಯವಾಗಿ ರಿಯಾಕ್ಟಿವ್ ಬಣ್ಣ ವ್ಯವಸ್ಥೆಗಳೊಂದಿಗೆ ಚೆನ್ನಾಗಿ ಕೆಲಸ ಮಾಡುತ್ತವೆ, ಆದರೆ ಪಾಲಿಯೆಸ್ಟರ್ ಅಥವಾ ಮಿಶ್ರ ಆಧಾರಗಳು ನಾರಿನ ಅನುಪಾತ ಮತ್ತು ಗುರಿ ಬಣ್ಣದ ಪರಿಣಾಮವನ್ನು ಅವಲಂಬಿಸಿ ಬೇರೆ ಬೇರೆ ಬಣ್ಣ ಕೊಡುವ ಮಾರ್ಗಗಳನ್ನು ಬೇಕಾಗಬಹುದು. ಬೇರೆ ಬೇರೆ ನಾರುಗಳು ಬಣ್ಣವನ್ನು ಬೇರೆ ಬೇರೆ ರೀತಿಯಲ್ಲಿ ಹೀರಿಕೊಳ್ಳುವುದರಿಂದ ಮಿಶ್ರ ಫ್ಯಾಬ್ರಿಕ್ಗಳು ದ್ವಿ-ಶೇಡ್ ಪರಿಣಾಮಗಳನ್ನು ತೋರಿಸಬಹುದು; ಇದು ಉದ್ದೇಶಪೂರ್ವಕವಾಗಿರಬಹುದು ಅಥವಾ ಉದ್ದೇಶಿಸದೆಯೂ ಆಗಬಹುದು. ಲ್ಯಾಬ್ ಡಿಪ್ ಹಂತ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ನಾರಿನ ಸಂಯೋಜನೆ ಮತ್ತು ಗುರಿ GSM ಶ್ರೇಣಿಯನ್ನು ದೃಢೀಕರಿಸಿ.
  • ಮಾದರಿ ತಂತ್ರ — ಮಾದರಿ ತೆಗೆಯುವುದು ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ಮಡಿಸುವ ಮತ್ತು ಕಟ್ಟುವ ವಿಧಾನವನ್ನು ಆಯ್ಕೆಮಾಡಿ. ನಿಮ್ಮ ವಿನ್ಯಾಸವು ಪ್ರೇರಣೆಯ ಚಿತ್ರವನ್ನು ಉಲ್ಲೇಖಿಸಿದರೆ, ಆ ಉಲ್ಲೇಖದ ರಚನಾತ್ಮಕ ತರ್ಕವನ್ನು — ಕೇವಲ ಬಣ್ಣದ ಪ್ಯಾಲೆಟ್ ಅಲ್ಲ — ಯಾವ ತಂತ್ರವು ಉತ್ತಮವಾಗಿ ಪುನರಾವರ್ತಿಸುತ್ತದೆ ಎಂಬುದನ್ನು ಕಾರ್ಖಾನೆಯೊಂದಿಗೆ ದೃಢೀಕರಿಸಿ. ಕ್ರಿಂಪಲ್-ಶೈಲಿಯ ಉಲ್ಲೇಖವನ್ನು ಸ್ಪೈರಲ್ ಮಡಿಸುವ ವ್ಯವಸ್ಥೆಯ ಮೂಲಕ ಪುನರ್ನಿರ್ಮಿಸಲು ಸಾಧ್ಯವಿಲ್ಲ, ಮತ್ತು ಸ್ಪೈರಲ್ ಉಲ್ಲೇಖವು ಕ್ರಿಂಪಲ್ ಫಲಿತಾಂಶವನ್ನು ನೀಡುವುದಿಲ್ಲ.
  • ಶೇಡ್ ಬ್ಯಾಂಡ್ ಸಹನೆ — ಬಣ್ಣದ ಆಳ, ಬಣ್ಣದ ಸ್ಥಾನ ಮತ್ತು ರೆಸಿಸ್ಟ್ ಗಡಿಯ ವ್ಯಾಖ್ಯಾನದಲ್ಲಿ ಎಷ್ಟು ವ್ಯತ್ಯಾಸ ಸ್ವೀಕಾರಾರ್ಹ ಎಂಬುದನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ನಿರ್ಧರಿಸಿ. ಭೌತಿಕ ಶೇಡ್ ಬ್ಯಾಂಡ್ ಮಾದರಿಗಳನ್ನು ಬ್ರ್ಯಾಂಡ್ ಮತ್ತು ಕಾರ್ಖಾನೆ ಇಬ್ಬರೂ ಅನುಮೋದಿಸಿ ಇಟ್ಟುಕೊಳ್ಳಬೇಕು. ಈ ದಾಖಲೆಯೇ ಕಾರ್ಯಕ್ರಮದ ಪ್ರತಿ ಡೆಲಿವರಿಗೂ ನಿಮ್ಮ ಬೃಹತ್ ಸ್ವೀಕಾರ ಮಾನದಂಡವಾಗುತ್ತದೆ.
  • MOQ ಮತ್ತು ಆರ್ಡರ್ ರಚನೆ — ಕಸ್ಟಮ್ ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಉತ್ಪಾದನೆಯು ಪ್ರತಿ ಬಣ್ಣ ಸಂಯೋಜನೆಗೆ 200 kg ಕನಿಷ್ಠ ಆರ್ಡರ್ ಪ್ರಮಾಣವನ್ನು ಹೊಂದಿದೆ. ಬಹು-ಬಣ್ಣಯೋಜನೆಗಳ ಕಾರ್ಯಕ್ರಮಗಳಿಗೆ, ಪ್ರತಿ ಬಣ್ಣಯೋಜನೆಯೂ ಪ್ರತ್ಯೇಕ MOQ ಘಟಕವೆಂದು ಪರಿಗಣಿಸಲಾಗುತ್ತದೆ. ಹೊಸ ಮಾದರಿ ದಿಕ್ಕನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡುತ್ತಿರುವ ಬ್ರ್ಯಾಂಡ್ಗಳು ಸಂಪೂರ್ಣ ಕಾರ್ಯಕ್ರಮಕ್ಕೆ ಬದ್ಧರಾಗುವ ಮೊದಲು MOQ ನಲ್ಲಿ ಒಂದು ಬಣ್ಣಯೋಜನೆಯನ್ನು ನಡೆಸಲು ಬಯಸಬಹುದು, ಇದು ಮುಂದಿನ ಬಣ್ಣಯೋಜನೆಗಳಿಗೆ ಶೇಡ್ ಬ್ಯಾಂಡ್ ನಿರ್ಧಾರಗಳಿಗೆ ನೈಜ ಉತ್ಪಾದನಾ ಉಲ್ಲೇಖವನ್ನೂ ಒದಗಿಸುತ್ತದೆ.

OEKO-TEX® Standard 100 ಪ್ರಮಾಣೀಕೃತ ಆಯ್ಕೆಗಳು ಲಭ್ಯವಿವೆ. ಮಾದರಿ ತೆಗೆಯುವ ಸಮಯದಲ್ಲಿ ಪ್ರಮಾಣೀಕರಣದ ಅಗತ್ಯತೆಗಳನ್ನು ದಯವಿಟ್ಟು ದೃಢೀಕರಿಸಿ.

ವಿಶಾಲವಾದ ಫ್ಯಾಬ್ರಿಕ್ ಅಭಿವೃದ್ಧಿ ಪೈಪ್ಲೈನ್ನೊಂದಿಗೆ ಟೈ-ಡೈ ಅನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡುತ್ತಿರುವ ಬ್ರ್ಯಾಂಡ್ಗಳಿಗೆ, ನಮ್ಮ ಉತ್ಪಾದನಾ ಘಟಕ ನಮ್ಮ ಸಂಪೂರ್ಣ ಫ್ಯಾಬ್ರಿಕ್ ಶ್ರೇಣಿಯಾದ್ಯಂತ ಬ್ರೀಫ್ನಿಂದ ಅನುಮೋದಿತ ಮಾದರಿಯವರೆಗೆ ಪೂರ್ಣ-ಸೇವಾ ಕಸ್ಟಮ್ ಅಭಿವೃದ್ಧಿಯನ್ನು ನಿರ್ವಹಿಸುತ್ತದೆ.

ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು

ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಮಾದರಿಗಳನ್ನು ಬೃಹತ್ ಉತ್ಪಾದನೆಯಾದ್ಯಂತ ಸ್ಥಿರವಾಗಿ ಪುನರಾವರ್ತಿಸಬಹುದೇ?

ನಿಖರವಾದ ಪುನರಾವರ್ತನೆ ಸಾಧ್ಯವಿಲ್ಲ — ಟೈ-ಡೈ ಪ್ರಕ್ರಿಯೆಯು ಪ್ರತ್ಯೇಕ ತುಣುಕಿನ ಮಟ್ಟದಲ್ಲಿ ಸಹಜ ವ್ಯತ್ಯಾಸವನ್ನು ಹೊಂದಿರುತ್ತದೆ. ನಿರ್ವಹಿಸಬಹುದಾದದ್ದು ಮಾದರಿಯ ರಚನಾತ್ಮಕ ತರ್ಕ (ಮಡಿಸುವ ಪ್ರಕಾರ, ಕಟ್ಟುವ ವಿಧಾನ), ಬಣ್ಣದ ಶ್ರೇಣಿ (ಶೇಡ್ ಬ್ಯಾಂಡ್) ಮತ್ತು ಬಣ್ಣ ಸಂಪರ್ಕದ ನಿಯತಾಂಕಗಳು. ಮರುಆರ್ಡರ್ ಕಾರ್ಯಕ್ರಮಗಳನ್ನು ಇಡುವ ಬ್ರ್ಯಾಂಡ್ಗಳಿಗೆ, ಸ್ಪೈರಲ್, ಅಕಾರ್ಡಿಯನ್ ಮತ್ತು ಬುಲ್ಸ್ಐ ತಂತ್ರಗಳು ಅತ್ಯಂತ ನಿರ್ವಹಣೀಯ ವ್ಯತ್ಯಾಸವನ್ನು ನೀಡುತ್ತವೆ. ಅನುಮೋದಿತ PP ಮಾದರಿ ಮತ್ತು ಶೇಡ್ ಬ್ಯಾಂಡ್ ಶ್ರೇಣಿಯನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ದಾಖಲಿಸಿ; ಇದೇ ಬೃಹತ್ ಸ್ವೀಕಾರದ ಉಲ್ಲೇಖವಾಗುತ್ತದೆ, ಸ್ಥಿರವಾದ ಒಂದೇ ಮಾನದಂಡವಲ್ಲ.

ಕಸ್ಟಮ್ ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗೆ MOQ ಎಷ್ಟು, ಮತ್ತು ಮಾದರಿ ತೆಗೆಯುವಿಕೆ ಹೇಗೆ ನಡೆಯುತ್ತದೆ?

ಕಸ್ಟಮ್ ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗೆ ಕನಿಷ್ಠ ಆರ್ಡರ್ ಪ್ರಮಾಣ ಪ್ರತಿ ಬಣ್ಣ ಸಂಯೋಜನೆಗೆ 200 kg. ಪ್ರಕ್ರಿಯೆಯು ಬಣ್ಣದ ಆಳ ಮತ್ತು ಬಣ್ಣದ ಪರಸ್ಪರ ಕ್ರಿಯೆಯನ್ನು ದೃಢೀಕರಿಸಲು ಲ್ಯಾಬ್ ಡಿಪ್ನಿಂದ (3–7 ದಿನಗಳು) ಪ್ರಾರಂಭವಾಗಿ, ನಂತರ ಶೇಡ್ ಬ್ಯಾಂಡ್ ಮತ್ತು PP ಮಾದರಿ ಅನುಮೋದನೆ (15 ದಿನಗಳು), ನಂತರ ಬೃಹತ್ ಉತ್ಪಾದನೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ (25–45 ದಿನಗಳು). ಅಭಿವೃದ್ಧಿಗೆ ಬದ್ಧರಾಗುವ ಮೊದಲು A4-ಗಾತ್ರದ ಮಾದರಿಯನ್ನು ಕೋರಿಕೆಯ ಮೇರೆಗೆ ಒದಗಿಸಲಾಗುತ್ತದೆ — ಪೂರ್ಣ ಮಾದರಿ ತೆಗೆಯುವ ಪ್ರಕ್ರಿಯೆ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ನಾರಿನ ಆಧಾರ ಮತ್ತು ರಚನೆಯನ್ನು ದೃಢೀಕರಿಸಲು ಇದು ಉಪಯುಕ್ತ.

Runtang Textile ಯುರೋಪ್, ಉತ್ತರ ಅಮೆರಿಕ ಮತ್ತು ಆಸ್ಟ್ರೇಲಿಯಾದಾದ್ಯಂತ ಉಡುಪು ಬ್ರ್ಯಾಂಡ್ಗಳಿಗೆ ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಿಸುತ್ತದೆ. ನಿಮ್ಮ ಬೃಹತ್ ಬದ್ಧತೆಗೆ ಮೊದಲು ನಾರಿನ ಆಧಾರ, ಮಾದರಿ ದಿಕ್ಕು ಮತ್ತು ಶೇಡ್ ಬ್ಯಾಂಡ್ ದೃಢೀಕರಿಸಲು ಮಾದರಿಯನ್ನು ವಿನಂತಿಸಿ.

ಸಂಬಂಧಿತ ಲೇಖನಗಳು