2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ
2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ

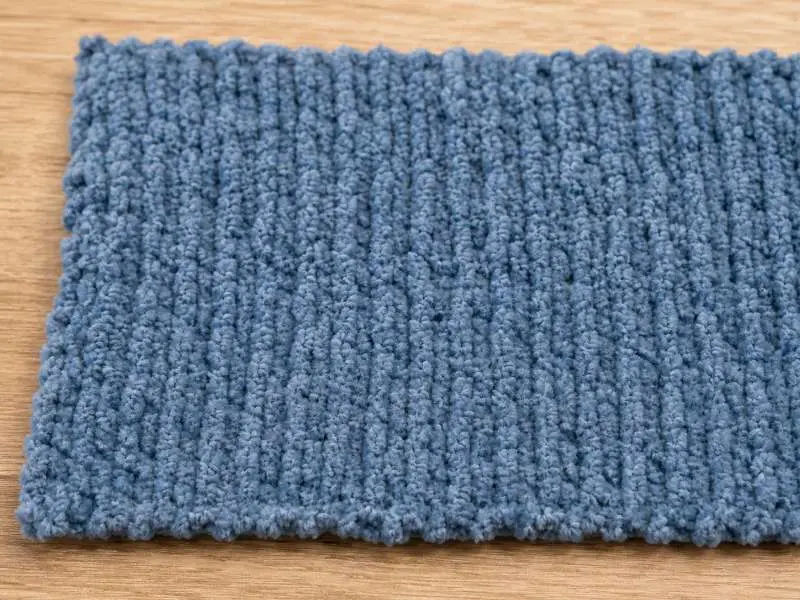
ಚೆನಿಲ್ಲೆ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಮಾದರಿ ತುಣುಕಿನ ಹಂತದಲ್ಲಿ ಅನುಮೋದಿತವಾಗಿ ಕಂಡರೂ ಘರ್ಷಣೆ, ತೊಳೆಯುವಿಕೆ ಅಥವಾ ಬೃಹತ್ ರೋಲ್ ವ್ಯತ್ಯಾಸದ ನಂತರ ವಿಫಲವಾಗಬಹುದು. ಉತ್ಪಾದನಾ ಆದೇಶವನ್ನು ದೃಢೀಕರಿಸುವ ಮೊದಲು, ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳು GSM, ನಾರಿನ ಸಂಯೋಜನೆ, ಪೈಲ್ ಉದುರುವಿಕೆ, ಪಿಲ್ಲಿಂಗ್ ಪ್ರತಿರೋಧ ಮತ್ತು ರೋಲ್ ಸ್ಥಾನದ ಸ್ಥಿರತೆಯನ್ನು ಪರಿಶೀಲಿಸಬೇಕು.
ಚೆನಿಲ್ಲೆ ಒಂದು ನಿರ್ದಿಷ್ಟ ಬಗೆಯ ನೂಲಿನಿಂದ ತಯಾರಾಗುತ್ತದೆ — ಪ್ರತ್ಯೇಕವಾಗಿ ನೇಯ್ಗೆ ಅಥವಾ ನಿಟ್ ರಚನೆಯಿಂದ ಅಲ್ಲ. ಚೆನಿಲ್ಲೆ ನೂಲು ತಯಾರಿಸಲು, ಪೈಲ್ ನಾರಿನ ಚಿಕ್ಕ ತುಣುಕುಗಳನ್ನು ("ಟಫ್ಟ್ಸ್") ಕೇಂದ್ರ ಕೋರ್ ನೂಲಿನ ಸುತ್ತ ಸುತ್ತಿ, ಅವುಗಳನ್ನು ರೇಡಿಯಲ್ ಆಗಿ ಹೊರಮುಖವಾಗಿ ಬಿಗಿಗೊಳಿಸಲಾಗುತ್ತದೆ. ನಂತರ ಈ ನೂಲನ್ನು ಮೂಲ ಬಟ್ಟೆಯಾಗಿ ನಿಟ್ ಮಾಡಿದಾಗ, ಸಣ್ಣ, ಹೊರಮುಖವಾಗಿ ಚಾಚಿರುವ ನಾರಿನ ಗುಚ್ಛಗಳಿಂದ ಆವೃತವಾದ ಮೇಲ್ಮೈ ಉಂಟಾಗುತ್ತದೆ, ಇದು ವಿಶಿಷ್ಟವಾದ ಮೃದು, ದಟ್ಟವಾದ ಪೈಲ್ ಕೈ ಅನುಭವವನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ.
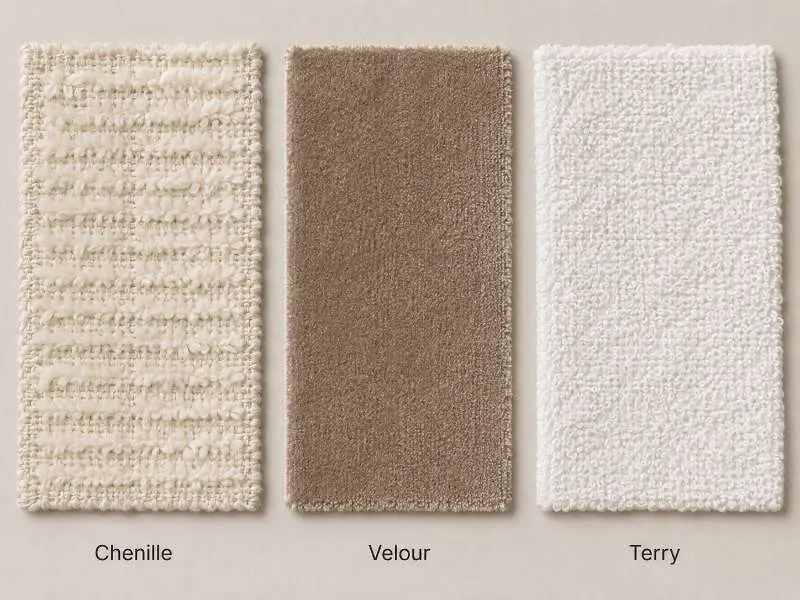
ಈ ರಚನೆಯು ವೆಲೂರ್ ಅಥವಾ ಟೆರಿ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳಲ್ಲಿ ಕಂಡುಬರುವ ಪೈಲ್ಗಿಂತ ರಚನಾತ್ಮಕವಾಗಿ ಭಿನ್ನವಾಗಿದೆ. ವೆಲೂರ್ ನಿಟ್ನಲ್ಲಿ, ಫಿನಿಶಿಂಗ್ ಸಮಯದಲ್ಲಿ ಮೂಲ ಬಟ್ಟೆಯ ಮುಂಭಾಗದ ಲೂಪ್ಗಳನ್ನು ಕತ್ತರಿಸುವ ಮೂಲಕ ಪೈಲ್ ರೂಪುಗೊಳ್ಳುತ್ತದೆ — ಪೈಲ್ ನಾರುಗಳು ನೇರವಾಗಿ ನಿಟ್ ಲೂಪ್ಗಳಲ್ಲಿಯೇ ಬಿಗಿಯಾಗಿ ಹಿಡಿಯಲ್ಪಟ್ಟಿರುತ್ತವೆ. ಟೆರಿ ನಿಟ್ನಲ್ಲಿ, ಪೈಲ್ ಎಂದರೆ ಲೂಪ್ ಸ್ವತಃ, ಕತ್ತರಿಸದೆ ನಿಂತಿರುತ್ತದೆ ಮತ್ತು ಮೂಲ ರಚನೆಯಲ್ಲಿ ಹಿಡಿಯಲ್ಪಟ್ಟಿರುತ್ತದೆ. ಇವೆರಡೂ ವಿಭಿನ್ನ ರೀತಿಗಳಲ್ಲಿ ಚೆನಿಲ್ಲೆ ಪೈಲ್ಗಿಂತ ಹೆಚ್ಚು ಯಾಂತ್ರಿಕವಾಗಿ ಮೂಲ ಬಟ್ಟೆಯೊಂದಿಗೆ ಸಂಯೋಜಿತವಾದ ಪೈಲ್ ಅನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ.
ಚೆನಿಲ್ಲೆಗೆ, ಪೈಲ್ ನಾರುಗಳು ತಮ್ಮ ಸ್ಥಾನವನ್ನು ಉಳಿಸಿಕೊಳ್ಳಲು ಕೋರ್ ನೂಲಿನ ಟ್ವಿಸ್ಟ್ ಒತ್ತಡವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತವೆ. ಉತ್ಪಾದನಾ ಪರಂಪರೆಯಾದ್ಯಂತ ನೂಲಿನ ಟ್ವಿಸ್ಟ್ ಸಾಕಷ್ಟು ಸ್ಥಿರವಾಗಿಲ್ಲದಿದ್ದರೆ, ಅಥವಾ ಫಿನಿಶಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯು ಪೈಲ್ ಅನ್ನು ಸಮರ್ಪಕವಾಗಿ ಸ್ಥಿರಗೊಳಿಸದಿದ್ದರೆ, ನಾರುಗಳು ಬಿಡುಗಡೆಯಾಗಬಹುದು — ಇದು ಪಿಲ್ಲಿಂಗ್ಗಿಂತ ಭಿನ್ನವಾದ ವಿದ್ಯಮಾನವಾಗಿದ್ದು, ಮೂರನೇ ವಿಭಾಗದಲ್ಲಿ ಪ್ರತ್ಯೇಕವಾಗಿ ಚರ್ಚಿಸಲಾಗಿದೆ. ಈ ರಚನಾತ್ಮಕ ವಾಸ್ತವವು ಚೆನಿಲ್ಲೆ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ತಪ್ಪಿಸುವ ಕಾರಣವಲ್ಲ, ಆದರೆ ವೆಲೂರ್ ಅಥವಾ ಟೆರಿಗೆ ಅಗತ್ಯವಿಲ್ಲದ ರೀತಿಯಲ್ಲಿ ಉದುರುವಿಕೆ ಮೌಲ್ಯಮಾಪನವು ಮಾದರಿ ಅನುಮೋದನಾ ಪ್ರಕ್ರಿಯೆಯ ಭಾಗವಾಗಿರಬೇಕು ಎಂಬುದಕ್ಕೆ ಇದೇ ಕಾರಣ.
| ವೈಶಿಷ್ಟ್ಯ | ಚೆನಿಲ್ಲೆ ನಿಟ್ | ವೆಲೂರ್ ನಿಟ್ | ಟೆರಿ ನಿಟ್ |
|---|---|---|---|
| ಪೈಲ್ ರಚನೆ | ಕೋರ್ ನೂಲಿನ ಸುತ್ತ ಸುತ್ತಿದ ಸಣ್ಣ ನೂಲಿನ ತುಣುಕುಗಳು | ನಿಟ್ ಮೂಲದ ಮೇಲೆ ಕತ್ತರಿಸಿದ ಲೂಪ್ ಪೈಲ್ | ನಿಟ್ ಮೂಲದ ಮೇಲೆ ಕತ್ತರಿಸದ ಲೂಪ್ ಪೈಲ್ |
| ಪೈಲ್ ಜೋಡಣೆ | ಕೋರ್ನೊಂದಿಗೆ ಯಾಂತ್ರಿಕವಾಗಿ ಬದ್ಧ — ಫಿನಿಶಿಂಗ್ ಸಾಕಷ್ಟಿಲ್ಲದಿದ್ದರೆ ಉದುರಬಹುದು | ಮೂಲ ಬಟ್ಟೆಯಲ್ಲಿ ಲೂಪ್ಗಳು ಬಿಗಿಯಾಗಿ ಹಿಡಿಯಲ್ಪಟ್ಟಿವೆ — ಸಾಮಾನ್ಯವಾಗಿ ಹೆಚ್ಚು ಸ್ಥಿರ | ಮೂಲದಲ್ಲಿ ಲೂಪ್ಗಳು ಸಂಯೋಜಿತ — ಲೂಪ್ ಎತ್ತರ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ನಿಯಂತ್ರಿಸಿದಾಗ ಸಾಮಾನ್ಯವಾಗಿ ಸ್ಥಿರ |
| ಸ್ಟ್ರೆಚ್ ವರ್ತನೆ | ಸೀಮಿತ — ಒತ್ತಡದಲ್ಲಿ ಪೈಲ್ ವಿಕೃತಗೊಳ್ಳಬಹುದು | ಮೂಲ ನಿಟ್ ಮತ್ತು ಎಲಾಸ್ಟೇನ್ ಅಂಶವನ್ನು ಅವಲಂಬಿಸಿ ಮಧ್ಯಮದಿಂದ ಉತ್ತಮ ಎರಡು-ಮುಖ ಸ್ಟ್ರೆಚ್ | ಸೀಮಿತ ಸ್ಟ್ರೆಚ್; ಲೂಪ್ ಸಮಗ್ರತೆಗೆ ಆದ್ಯತೆ |
| ಪಿಲ್ಲಿಂಗ್ ಪ್ರವೃತ್ತಿ | ನಾರಿನ ಮಿಶ್ರಣ ಮತ್ತು GSM ಅನ್ನು ಅವಲಂಬಿಸಿ ಮಧ್ಯಮದಿಂದ ಹೆಚ್ಚು | ಕಡಿಮೆಯಿಂದ ಮಧ್ಯಮ | ನೂಲು, ಲೂಪ್ ಎತ್ತರ ಮತ್ತು ಬಳಕೆಯ ಘರ್ಷಣೆಯನ್ನು ಅವಲಂಬಿಸಿ ಕಡಿಮೆಯಿಂದ ಮಧ್ಯಮ |
| ಉದುರುವಿಕೆ ಪ್ರವೃತ್ತಿ | ಹೆಚ್ಚು — ವಿಶೇಷವಾಗಿ ಆರಂಭಿಕ ತೊಳೆಯುವ ಚಕ್ರಗಳಲ್ಲಿ | ಕಡಿಮೆ | ಲೂಪ್ಗಳನ್ನು ಸರಿಯಾಗಿ ರೂಪಿಸಿ ಫಿನಿಶ್ ಮಾಡಿದಾಗ ಅತ್ಯಂತ ಕಡಿಮೆ |
| ಪ್ರಮುಖ ಉಡುಪು ಬಳಕೆ | ಸ್ವೆಟರ್ಗಳು, ಕಾರ್ಡಿಗನ್ಗಳು, ಆಕರ್ಷಕ ಹೊರಉಡುಪುಗಳು | ಲೌಂಜ್ವೇರ್, ಟ್ರ್ಯಾಕ್ಸೂಟ್ಗಳು, ವೆಲ್ವೆಟ್ ಪರಿಣಾಮದ ಮೇಲುಡುಪುಗಳು | ಸ್ವೆಟ್ಶರ್ಟ್ಗಳು, ರೋಬ್ಗಳು, ಸ್ನಾನದ ಉಡುಪುಗಳು |
| ಮುಖ್ಯ QC ಗಮನ ಮಾದರಿ ತೆಗೆಯುವಿಕೆಯ ಮೇಲೆ | ಪೈಲ್ ಬೀಳುವಿಕೆ, ಸವೆತ ನಿರೋಧ, ತೊಳೆಯುವ ಸ್ಥಿರತೆ | ನ್ಯಾಪ್ ದಿಕ್ಕು, ಪೈಲ್ ಏಕರೂಪತೆ, ಪಿಲ್ಲಿಂಗ್ | ಲೂಪ್ ಎತ್ತರ, ಕುಗ್ಗುವಿಕೆ, GSM ಸ್ಥಿರತೆ |
ಉಡುಪುಗಳಲ್ಲಿ ಬಳಸುವ ಚೆನಿಲ್ಲೆ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಸಾಮಾನ್ಯವಾಗಿ ವಿಶಾಲ ತೂಕದ ಶ್ರೇಣಿಯಲ್ಲಿ ಬರುತ್ತದೆ — ಹಗುರ ರಚನೆಗಳು ಸುಮಾರು 260–320 GSM ನಲ್ಲಿ ಇರಬಹುದು, ಆದರೆ ಹೊರ ಉಡುಪುಗಳು ಅಥವಾ ವಿಶಿಷ್ಟ ಸ್ವೆಟರ್ಗಳಿಗೆ ಉದ್ದೇಶಿಸಿದ ಭಾರೀ ಆಯ್ಕೆಗಳು ಪೈಲ್ ಎತ್ತರ ಮತ್ತು ನೂಲು ರಚನೆಯನ್ನು ಅವಲಂಬಿಸಿ 400–480 GSM ತಲುಪಬಹುದು. ಈ ಅಂಕಿಅಂಶಗಳನ್ನು ಸ್ಥಿರ ಮಿತಿಗಳಲ್ಲ, ದಿಕ್ಸೂಚಕ ಉಲ್ಲೇಖಗಳೆಂದು ಪರಿಗಣಿಸಬೇಕು; ನಿಜವಾದ ತೂಕವು ನಿರ್ದಿಷ್ಟ ನೂಲು ಎಣಿಕೆ, ನಿಟ್ ಗೇಜ್, ಪೈಲ್ ಸಾಂದ್ರತೆ ಮತ್ತು ಫಿನಿಶಿಂಗ್ನಿಂದ ಬದಲಾಗುತ್ತದೆ. ಮಾದರಿಗಳನ್ನು ಕೇಳುವಾಗ, ಯಾವಾಗಲೂ ಗುರಿ GSM ಅನ್ನು ಸ್ಪಷ್ಟಪಡಿಸಿ ಮತ್ತು ಮಿಲ್ ನಾಮಮಾತ್ರ ಮೌಲ್ಯವಲ್ಲ, ಬಟ್ಟೆಯ ಮೇಲೆ ಅಳೆದ GSM ಅನ್ನು ಒದಗಿಸಬೇಕೆಂದು ಕೇಳಿ.
ಬೃಹತ್ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಪೈಲ್ ಕಾರ್ಯಕ್ಷಮತೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ಅತಿದೊಡ್ಡ ಏಕ ಚರವೆಂದರೆ ನಾರು ಸಂಯೋಜನೆ. ಉಡುಪುಗಳಿಗೆ ಚೆನಿಲ್ಲೆ ನಿಟ್ನಲ್ಲಿ ಲಭ್ಯವಿರುವ ಮುಖ್ಯ ಆಯ್ಕೆಗಳು:
ಉಡುಪು ಅನ್ವಯಗಳಿಗೆ ನಾರು ಪ್ರಕಾರ ಮತ್ತು GSM ನಡುವಿನ ಪರಸ್ಪರ ಕ್ರಿಯೆ ಮುಖ್ಯ. ಪಾಲಿಯೆಸ್ಟರ್ ಮಿಶ್ರ ಚೆನಿಲ್ಲೆ ಆಯಾಮದ ಸ್ಥಿರತೆ ಮತ್ತು ಮರುಸ್ಥಿತಿಗತಿಯನ್ನು ಸುಧಾರಿಸಬಹುದು, ಆದರೆ ಪೈಲ್ ಬೀಳುವಿಕೆ ಇನ್ನೂ ಚೆನಿಲ್ಲೆ ನೂಲಿನ ತಿರುಚು, ಪೈಲ್ ಎತ್ತರ, ಹೆಣಿಗೆ ಒತ್ತಡ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ನಿಯಂತ್ರಣವನ್ನು ಅವಲಂಬಿಸಿದೆ. ನಿರ್ದಿಷ್ಟ ಉಡುಪು ವರ್ಗಕ್ಕೆ ಸಂಯೋಜನೆಯನ್ನು ಆಯ್ಕೆಮಾಡುವಾಗ, ಮಾದರಿಯ ಆರಂಭಿಕ ಕೈ ಅನುಭವವನ್ನು ಮಾತ್ರವಲ್ಲ, ಮೊದಲ ಐದು ತೊಳೆಯುವ ಚಕ್ರಗಳ ನಂತರ ಬಟ್ಟೆಯು ಹೇಗೆ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ ಎಂಬುದನ್ನೂ ಪರಿಗಣಿಸಿ. ಪ್ರಮಾಣಿತ ಮಾದರಿ ಪ್ಯಾಕ್ನ ಭಾಗವಾಗಿ ತೊಳೆದ ನಂತರದ ಮಾದರಿಗಳನ್ನು ತೊಳೆಯದ ಸ್ವ್ಯಾಚ್ಗಳ ಜೊತೆಗೆ ಮಿಲ್ ಒದಗಿಸಬೇಕೆಂದು ಕೇಳಿ.
ಈ ಎರಡು ವೈಫಲ್ಯ ವಿಧಾನಗಳನ್ನು ಆಗಾಗ್ಗೆ ಗೊಂದಲಗೊಳಿಸಲಾಗುತ್ತದೆ, ಆದರೆ ಅವುಗಳಿಗೆ ಬೇರೆ ಬೇರೆ ಕಾರಣಗಳು, ಬೇರೆ ಬೇರೆ ಪರೀಕ್ಷಾ ವಿಧಾನಗಳು ಮತ್ತು ಬೇರೆ ಬೇರೆ ಪರಿಹಾರ ಮಾರ್ಗಗಳಿವೆ. ಮಾದರಿ ತೆಗೆಯುವ ಹಂತದಲ್ಲಿ ಅವನ್ನು ಒಂದೇ ಎಂದು ಪರಿಗಣಿಸುವುದು ತಪ್ಪು ನಿರ್ಣಯಕ್ಕೆ ಕಾರಣವಾಗುತ್ತದೆ — ಬ್ರ್ಯಾಂಡ್ ತಮ್ಮದು ಪಿಲ್ಲಿಂಗ್ ಎಂದು ಭಾವಿಸಿದ ಸಮಸ್ಯೆಯನ್ನು ನಿವಾರಿಸಲು ಕಠಿಣ ಫಿನಿಶ್ ಕೇಳಬಹುದು, ಆದರೆ ನಿಜವಾದ ಸಮಸ್ಯೆ ಪೈಲ್ ಬೀಳುವಿಕೆಯಾಗಿದ್ದರೆ, ಆ ಪರಿಹಾರವು ಪರಿಸ್ಥಿತಿಯನ್ನು ಇನ್ನಷ್ಟು ಹದಗೆಡಿಸುತ್ತದೆ.
ಪೈಲ್ ಬೀಳುವಿಕೆ ಎಂದರೆ ಬಟ್ಟೆಯ ಮೇಲ್ಮೈಯಿಂದ ಸಡಿಲವಾದ ಪೈಲ್ ನಾರುಗಳು ಬಿಡುಗಡೆಯಾಗುವುದು. ಚೆನಿಲ್ಲೆ ನಿಟ್ನಲ್ಲಿ, ಪ್ರತ್ಯೇಕ ಪೈಲ್ ತುರುಬುಗಳು — ಅಥವಾ ಅವುಗಳ ತುಣುಕುಗಳು — ಮೂಲ ನೂಲಿನಿಂದ ಬೇರ್ಪಡುವಾಗ ಇದು ಸಂಭವಿಸುತ್ತದೆ. ಕಾರಣ ಸಾಮಾನ್ಯವಾಗಿ ಈ ಕೆಳಗಿನ ಒಂದು ಅಥವಾ ಹೆಚ್ಚು: ಘರ್ಷಣೆಯಲ್ಲಿ ಪೈಲ್ ಜಾರಿಬೀಳಲು ಅನುವು ಮಾಡುವ ಮೂಲ ನೂಲಿನಲ್ಲಿ ಸಾಕಷ್ಟಿಲ್ಲದ ತಿರುಚು, ಫಿನಿಶಿಂಗ್ ಸಮಯದಲ್ಲಿ ಸರಿಯಾಗಿ ಟ್ರಿಮ್ ಮಾಡದ ಅಥವಾ ಸೆಟ್ ಮಾಡದ ಪೈಲ್ ನಾರುಗಳು, ಅಥವಾ ಪ್ರತ್ಯೇಕ ತುರುಬುಗಳನ್ನು ಬಿಡುಗಡೆ ಮಾಡಲು ಯಾಂತ್ರಿಕ ಶಕ್ತಿಯನ್ನು ಹೆಚ್ಚಿಸುವ ಅತಿಯಾದ ಪೈಲ್ ಎತ್ತರ.
ಸಡಿಲವಾದ ನಾರುಗಳು ಬಿಡುಗಡೆಯಾಗುವುದರಿಂದ, ಮೊದಲ ಕೆಲವು ಧರಿಸುವ ಅಥವಾ ತೊಳೆಯುವ ಚಕ್ರಗಳಲ್ಲಿ ಉದುರುವಿಕೆ ಹೆಚ್ಚಾಗಿ ಕಂಡುಬರುತ್ತದೆ ಮತ್ತು ನಂತರ ಕಡಿಮೆಯಾಗಬಹುದು. ಆದರೆ, ಮೂರನೇ ತೊಳೆಯುವ ಚಕ್ರದ ನಂತರವೂ ಮುಂದುವರಿಯುವ ತೀವ್ರ ಉದುರುವಿಕೆ, ಮೇಲ್ಮೈ ಪೂರ್ಣಗೊಳಿಸುವಿಕೆಯ ಸಮಸ್ಯೆಯಲ್ಲ, ಬದಲಾಗಿ ನೂಲಿನ ರಚನೆಯಲ್ಲಿನ ರಚನಾತ್ಮಕ ಸಮಸ್ಯೆಯನ್ನು ಸೂಚಿಸುತ್ತದೆ ಮತ್ತು ಇದು ಕಾಲಾನಂತರದಲ್ಲಿ ತಾನಾಗಿಯೇ ಪರಿಹಾರವಾಗುವುದಿಲ್ಲ.
ಉದುರುವಿಕೆಗಾಗಿ, ತೊಳೆಯುವ ಮೊದಲು ಮತ್ತು ನಂತರ ಸಡಿಲವಾದ ನಾರಿನ ಅವಶೇಷವನ್ನು ಸಂಗ್ರಹಿಸಲು ಆಂತರಿಕ ಒಣ-ಘರ್ಷಣೆ ಪರೀಕ್ಷಾ ವಿಧಾನವನ್ನು ಬಳಸಿ. ಘರ್ಷಣೆ ನಿರೋಧಕತೆ, ಕ್ರಾಕಿಂಗ್ ಅಥವಾ ಆಯಾಮ ಸ್ಥಿರತೆ ಪರೀಕ್ಷೆಯು ಖರೀದಿದಾರರ ವಿಶೇಷಣದ ಭಾಗವಾಗಿದ್ದರೆ, AATCC Standard Test Methods and Procedures ನಿಂದ ಸೂಕ್ತವಾದ ವಿಧಾನವನ್ನು ಆಯ್ಕೆಮಾಡಿ ಮತ್ತು ಮಾದರಿ ತೆಗೆಯುವ ಮೊದಲು ಪರೀಕ್ಷಾ ಸ್ಥಿತಿಯನ್ನು ದೃಢೀಕರಿಸಿ.
ಪಿಲ್ಲಿಂಗ್ ಬೇರೆ ಕ್ರಿಯಾವಿಧಾನ. ಮೇಲ್ಮೈ ನಾರುಗಳು ಸಂಪೂರ್ಣವಾಗಿ ಬಿಡುಗಡೆಯಾಗದೆ, ಪುನರಾವರ್ತಿತ ಘರ್ಷಣೆಯ ಅಡಿಯಲ್ಲಿ ಒಂದಕ್ಕೊಂದು ಸಿಕ್ಕಿಕೊಂಡು ಬಟ್ಟೆಯ ಮೇಲ್ಮೈಯಲ್ಲಿ ಸಣ್ಣ, ಕಣ್ಣಿಗೆ ಕಾಣುವ ನಾರಿನ ಉಂಡೆಗಳನ್ನು ರೂಪಿಸಿದಾಗ ಪಿಲ್ಲಿಂಗ್ ಸಂಭವಿಸುತ್ತದೆ. ಚೆನಿಲ್ಲೆ ನಿಟ್ನಲ್ಲಿ, ಹೆಚ್ಚು ಘರ್ಷಣೆಯ ಪ್ರದೇಶಗಳಲ್ಲಿ — ಸ್ವೆಟರ್ಗಳ ಕಂಕುಳಿನ ಭಾಗ, ಕಾರ್ಡಿಗನ್ಗಳ ಮೊಣಕೈ ಭಾಗ ಮತ್ತು ಸೊಂಟದ ಪಟ್ಟಿ ಅಥವಾ ಬೆಲ್ಟ್ಗೆ ಉಡುಪು ತಾಗುವ ಅಂಚಿನ ಭಾಗಗಳಲ್ಲಿ — ಪಿಲ್ಲಿಂಗ್ ಹೆಚ್ಚಾಗಿ ಕಂಡುಬರುತ್ತದೆ.
ಪಿಲ್ಲಿಂಗ್ ಉಂಟಾಗುವ ಪ್ರವೃತ್ತಿಯನ್ನು ಪ್ರಧಾನವಾಗಿ ನಾರಿನ ಪ್ರಕಾರ (ಸಣ್ಣ ಸ್ಟೇಪಲ್ ನಾರುಗಳು ಉದ್ದದ ನಾರುಗಳಿಗಿಂತ ಹೆಚ್ಚು ಸುಲಭವಾಗಿ ಪಿಲ್ಲಿಂಗ್ ಆಗುತ್ತವೆ), ನಾರಿನ ಮಿಶ್ರಣ (ಪಾಲಿಯೆಸ್ಟರ್/ಹತ್ತಿ ಮಿಶ್ರಣಗಳು ಶುದ್ಧ ಹತ್ತಿಗಿಂತ ವಿಭಿನ್ನವಾಗಿ ಪಿಲ್ಲಿಂಗ್ ಆಗಬಹುದು) ಮತ್ತು ಪೈಲ್ ರಚನೆಯ ಬಿಗಿತವು ನಿರ್ಧರಿಸುತ್ತದೆ. ಸಡಿಲವಾದ ರಚನೆಯ ಪೈಲ್ ಮೇಲ್ಮೈ ನಾರುಗಳು ಸಿಕ್ಕಿಕೊಳ್ಳಲು ಹೆಚ್ಚು ಅವಕಾಶ ನೀಡುತ್ತದೆ; ಬಿಗಿಯಾದ, ಹೆಚ್ಚು ಏಕರೂಪದ ಪೈಲ್ ಪಿಲ್ಲಿಂಗ್ ಅನ್ನು ಚೆನ್ನಾಗಿ ತಡೆದುಕೊಳ್ಳುತ್ತದೆ.
ಪಿಲ್ಲಿಂಗ್ ಮೌಲ್ಯಮಾಪನಕ್ಕೆ ASTM D3512 ಅಥವಾ ISO 12945-2 ಬಳಸಬಹುದು, ಮತ್ತು ತೊಳೆಯುವ ಮೊದಲು ಅಥವಾ ನಂತರದ ಕಂಡೀಷನಿಂಗ್ ಅನ್ನು ಖರೀದಿದಾರರ ವಸ್ತು ವಿಶೇಷಣದಲ್ಲಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಲಾಗುತ್ತದೆ. ಮಾದರಿ ತೆಗೆಯುವ ಮೊದಲು ಉತ್ತೀರ್ಣ/ಅನುತ್ತೀರ್ಣ ರೇಟಿಂಗ್ ಅನ್ನು ನಿಗದಿಪಡಿಸಿ; ಅನೇಕ ಉಡುಪು ವಿಶೇಷಣಗಳು 3+ ರೇಟಿಂಗ್ ಅನ್ನು ಕಾರ್ಯನಿರ್ವಹಣಾ ಮಿತಿಯಾಗಿ ಬಳಸುತ್ತವೆ, ಆದರೆ ಅಂತಿಮ ಮಿತಿಯು ಬ್ರ್ಯಾಂಡ್ ಮಾನದಂಡವನ್ನು ಅನುಸರಿಸಬೇಕು. ಈ ಮಿತಿಗಳನ್ನು ನಿಮ್ಮ ಬ್ರ್ಯಾಂಡ್ನ ವಸ್ತು ವಿಶೇಷಣ ಪತ್ರಿಕೆಯಲ್ಲಿ ನಿಗದಿಪಡಿಸಿ ಮತ್ತು ಮಾದರಿ ತೆಗೆಯುವ ಮೊದಲು ಮಿಲ್ಗೆ ತಿಳಿಸಬೇಕು. ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಪ್ರಕಾರಗಳಲ್ಲಿ ಪಿಲ್ಲಿಂಗ್ ಅನ್ನು ಹೇಗೆ ಮೌಲ್ಯಮಾಪನ ಮಾಡಲಾಗುತ್ತದೆ ಎಂಬ ಹೆಚ್ಚಿನ ವಿವರಗಳಿಗಾಗಿ, ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳಲ್ಲಿ ಪಿಲ್ಲಿಂಗ್ ಕುರಿತ ಮಾರ್ಗದರ್ಶಿಯನ್ನು ನೋಡಿ.
ಉದುರುವಿಕೆಯಿಂದ ಮೇಲ್ಮೈಯಿಂದ ಬೇರ್ಪಡುವ ಸಡಿಲವಾದ ನಾರುಗಳು ಉತ್ಪತ್ತಿಯಾಗುತ್ತವೆ; ಪಿಲ್ಲಿಂಗ್ನಿಂದ ಮೇಲ್ಮೈಯಲ್ಲಿ ಅಂಟಿಕೊಂಡಿರುವ ನಾರಿನ ಉಂಡೆಗಳು ಉತ್ಪತ್ತಿಯಾಗುತ್ತವೆ. ಮಾದರಿಯ ಮೇಲೆ ಕೈಯಾಡಿಸಿದಾಗ ನಿಮ್ಮ ಅಂಗೈಯಲ್ಲಿ ಸಡಿಲವಾದ ನಾರುಗಳು ಕಂಡರೆ: ಉದುರುವಿಕೆ. ಘರ್ಷಣೆಯ ನಂತರ ಬಟ್ಟೆಯ ಮೇಲ್ಮೈಯಲ್ಲಿ ಸಣ್ಣ ಗಂಟುಗಳ ಕಂತೆಗಳು ಕಂಡರೆ, ಅದು ಪಿಲ್ಲಿಂಗ್. ಎರಡೂ ಒಂದೇ ಬಟ್ಟೆಯಲ್ಲಿ ಕಾಣಬಹುದು, ಆದರೆ ಅವನ್ನು ಪರಿಹರಿಸಲು ವಿಭಿನ್ನ ಕ್ರಮಗಳು ಬೇಕು — ಉದುರುವಿಕೆಗೆ ಪೈಲ್ ಕತ್ತರಿಸುವಿಕೆ ಮತ್ತು ನೂಲಿನ ಟ್ವಿಸ್ಟ್ ಆಪ್ಟಿಮೈಸೇಶನ್; ಪಿಲ್ಲಿಂಗ್ಗೆ ನಾರಿನ ಆಯ್ಕೆ ಮತ್ತು ರಚನೆಯ ಬಿಗಿತ.
ಕೆಳಗಿನ ಪರಿಶೀಲನಾ ಪಟ್ಟಿಯು ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಅನುಮತಿ ನೀಡುವ ಮೊದಲು ಉತ್ಪಾದನಾ ಮಾದರಿಗಳಲ್ಲಿ ಪೂರ್ಣಗೊಳಿಸಬೇಕಾದ ಕನಿಷ್ಠ ಪರಿಶೀಲನಾ ಅಂಶಗಳನ್ನು ಒಳಗೊಂಡಿದೆ. ಪ್ರತಿಯೊಂದು ನಿಯತಾಂಕವನ್ನು ಮಾನ್ಯತೆ ಪಡೆದ ಪರೀಕ್ಷಾ ಪ್ರಯೋಗಾಲಯದಿಂದ ಲಿಖಿತ ಪರೀಕ್ಷಾ ವರದಿಯಲ್ಲಿ, ಅಥವಾ ಕನಿಷ್ಠಪಕ್ಷ ವಿಧಾನವನ್ನು ತಿಳಿಸಿ ಮಿಲ್ನ ಆಂತರಿಕ QC ವಿಭಾಗದಿಂದ ದಾಖಲಿಸಬೇಕು. ಬ್ರ್ಯಾಂಡ್-ನಿರ್ದಿಷ್ಟ ಸಹನೆ ಮಿತಿಗಳು ಇನ್ನೂ ನಿಗದಿಯಾಗಿಲ್ಲದಿದ್ದರೆ, ಸೂಚಕ ಕೈಗಾರಿಕಾ ಮಿತಿಗಳನ್ನು ನಮೂದಿಸಲಾಗಿದೆ — ಇವನ್ನು ನಿಮ್ಮ QC ತಂಡದೊಂದಿಗೆ ಪರಿಶೀಲಿಸಿ ದೃಢೀಕರಿಸಬೇಕು.
| ಪರಿಶೀಲನಾ ಅಂಶ | ಏನನ್ನು ಪರಿಶೀಲಿಸಬೇಕು ಮತ್ತು ಹೇಗೆ |
|---|---|
| ಪೈಲ್ ಉದುರುವಿಕೆ | ತೊಳೆಯುವ ಮೊದಲು ಮತ್ತು ನಂತರ ಸಡಿಲವಾದ ನಾರಿನ ಅವಶೇಷವನ್ನು ಸಂಗ್ರಹಿಸಲು ಒಪ್ಪಿದ ಆಂತರಿಕ ಒಣ-ಘರ್ಷಣೆ ಪರೀಕ್ಷಾ ವಿಧಾನವನ್ನು ಬಳಸಿ. ಅವಶೇಷದ ಮಟ್ಟವನ್ನು ದಾಖಲಿಸಿ ಮತ್ತು ಖರೀದಿದಾರರ ಆಂತರಿಕ ಉದುರುವಿಕೆ ಮಿತಿಯೊಂದಿಗೆ ಹೋಲಿಸಿ. |
| ಪಿಲ್ಲಿಂಗ್ ರೇಟಿಂಗ್ | ASTM D3512 ಅಥವಾ ಸಮಾನವಾದ ಟಂಬಲ್/ರ್ಯಾಂಡಮ್ ಟಂಬಲ್ ವಿಧಾನವನ್ನು ಬಳಸಿ; ಅಂತಿಮ ಬಳಕೆಯನ್ನು ಅವಲಂಬಿಸಿ ಕನಿಷ್ಠ ರೇಟಿಂಗ್ ಗುರಿಯಾಗಿರಿಸಿ — ಸ್ವೆಟರ್ಗಳು ಲೌಂಜ್ವೇರ್ಗಿಂತ ಕಡಿಮೆ ಮಿತಿಯನ್ನು ಸ್ವೀಕರಿಸಬಹುದು. |
| ಪೈಲ್ ಎತ್ತರದ ಏಕರೂಪತೆ | ಅಗಲ ಮತ್ತು ಉದ್ದದ ಉದ್ದಕ್ಕೂ ದೃಶ್ಯ ಪರಿಶೀಲನೆ ಮಾಡಿ; ಅಸಮಾನ ಪೈಲ್ ಎತ್ತರವು ಸಿದ್ಧ ಉಡುಪುಗಳಲ್ಲಿ ಕಾಣುವ ಬಣ್ಣದ ವ್ಯತ್ಯಾಸವನ್ನು ಉಂಟುಮಾಡುತ್ತದೆ — ವಿಶೇಷವಾಗಿ ಏಕ-ಬಣ್ಣದ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಇದು ನಿರ್ಣಾಯಕ. |
| ಆಯಾಮದ ಸ್ಥಿರತೆ (ಕುಗ್ಗುವಿಕೆ) | AATCC TM135 ಅಥವಾ ISO 6330 ತೊಳೆಯುವ ಪರೀಕ್ಷೆಯನ್ನು ನಡೆಸಿ; ಉದ್ದದ ದಿಕ್ಕು ಮತ್ತು ಅಗಲದ ದಿಕ್ಕಿನಲ್ಲಿ ಕುಗ್ಗುವಿಕೆಯನ್ನು ಪ್ರತ್ಯೇಕವಾಗಿ ದಾಖಲಿಸಿ, ಅಥವಾ ಅಗತ್ಯವಿದ್ದಲ್ಲಿ ವೇಲ್ ಮತ್ತು ಕೋರ್ಸ್ ದಿಕ್ಕುಗಳಲ್ಲಿ ದಾಖಲಿಸಿ. ಪೈಲ್ ನೂಲು, ಮೂಲ ನೂಲು ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಒತ್ತಡ ಯಾವಾಗಲೂ ಸಮನಾಗಿ ಪ್ರತಿಕ್ರಿಯಿಸುವುದಿಲ್ಲವಾದ್ದರಿಂದ ಚೆನಿಲ್ ವಿಭಿನ್ನ ಕುಗ್ಗುವಿಕೆಯ ವರ್ತನೆಯನ್ನು ತೋರಿಸಬಹುದು. |
| ತೊಳೆಯುವಿಕೆಗೆ ಬಣ್ಣದ ದೃಢತೆ | ISO 105-C06 ಅಥವಾ AATCC 61; ಚೆನಿಲ್ ಪೈಲ್ ಮೂಲ ನೂಲಿಗಿಂತ ಭಿನ್ನವಾಗಿ ಬಣ್ಣವನ್ನು ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ — ಎರಡೂ ಘಟಕಗಳು ನಿಮ್ಮ ಬ್ರಾಂಡ್ನ ಕನಿಷ್ಠ ರೇಟಿಂಗ್ (ಸಾಮಾನ್ಯವಾಗಿ ಗ್ರೇಡ್ 4 ಅಥವಾ ಹೆಚ್ಚು) ಪೂರೈಸುತ್ತವೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಿ. |
| ಉಜ್ಜುವಿಕೆಗೆ ಬಣ್ಣದ ದೃಢತೆ | ಒಣ ಮತ್ತು ಒದ್ದೆ ಕ್ರಾಕಿಂಗ್ ಪರೀಕ್ಷೆ (AATCC 8 / ISO 105-X12); ಪೈಲ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳು ಸಮತಟ್ಟಾದ ನಿಟ್ಗಳಿಗಿಂತ ಹೆಚ್ಚು ಸುಲಭವಾಗಿ ಬಣ್ಣವನ್ನು ವರ್ಗಾಯಿಸಬಹುದು, ವಿಶೇಷವಾಗಿ ಗಾಢ ಛಾಯೆಗಳಲ್ಲಿ. |
| GSM ವ್ಯತ್ಯಯ | ರೋಲ್ನ ವಿವಿಧ ಭಾಗಗಳಿಂದ ಮೂರು ಫ್ಯಾಬ್ರಿಕ್ ಮಾದರಿಗಳನ್ನು ತೂಕ ಮಾಡಿ; ಅನುಮೋದಿತ ಮಾದರಿಯ GSM ನ ±5% ಒಳಗಿರುವ ರೋಲ್ಗಳನ್ನು ಮಾತ್ರ ಸ್ವೀಕರಿಸಿ. |
| ಬ್ಯಾಚ್ನಿಂದ ಬ್ಯಾಚ್ಗೆ ಸ್ಥಿರತೆ | ಹಲವು ಬೃಹತ್ ಬ್ಯಾಚ್ಗಳಲ್ಲಿ ಆರ್ಡರ್ ಮಾಡುತ್ತಿದ್ದರೆ, ಪ್ರತಿ ಡೈ ಲಾಟ್ನಿಂದ ಶೇಡ್ ಬ್ಯಾಂಡ್ಗಳನ್ನು ಕೇಳಿ ಮತ್ತು ಅನುಮೋದಿತ ಲ್ಯಾಬ್ ಡಿಪ್ನೊಂದಿಗೆ ಹೋಲಿಸಿ. ಫ್ಯಾಶನ್-ಬಣ್ಣದ ಆರ್ಡರ್ಗಳಿಗೆ ವಿವಿಧ ಬೆಳಕಿನ ಮೂಲಗಳ ಅಡಿಯಲ್ಲಿ ಮೆಟಾಮೆರಿಸಮ್ ಪರಿಶೀಲನೆಯನ್ನು ಶಿಫಾರಸು ಮಾಡಲಾಗುತ್ತದೆ. |
ಸಾಮಾನ್ಯ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಪರಿಶೀಲನಾ ಪಟ್ಟಿಗಳಲ್ಲಿ ಕಾಣದ, ಚೆನಿಲ್ ನಿಟ್ಗೆ ವಿಶಿಷ್ಟವಾದ ಒಂದು ಅಂಶ: ರೋಲ್-ತುದಿ ಸ್ಥಿರತೆ. ಪೈಲ್ ನೂಲಿನ ರಚನೆಯ ಸ್ವಭಾವದಿಂದಾಗಿ, ಉತ್ಪಾದನಾ ರೋಲ್ನ ಆರಂಭ ಮತ್ತು ಅಂತ್ಯದಲ್ಲಿನ ಪೈಲ್ ಎತ್ತರ ಮತ್ತು ಸಾಂದ್ರತೆ ಮಧ್ಯ ಭಾಗಕ್ಕಿಂತ ಸ್ವಲ್ಪ ಭಿನ್ನವಾಗಿರಬಹುದು — ವಿಶೇಷವಾಗಿ ನಿಟ್ಟಿಂಗ್ ಸಮಯದಲ್ಲಿ ಒತ್ತಡ ಬದಲಾದರೆ. ಮಿಲ್ ರೋಲ್ನ ಆರಂಭ, ಮಧ್ಯ ಮತ್ತು ಅಂತ್ಯದಿಂದ ಮಾದರಿ ತುಣುಕುಗಳನ್ನು ಕತ್ತರಿಸಿ, ಮೂರನ್ನೂ ಅನುಮೋದನಾ ಪ್ಯಾಕ್ನಲ್ಲಿ ಸೇರಿಸುವಂತೆ ಕೇಳಿ. ರೋಲ್ ಸ್ಥಾನಗಳಾದ್ಯಂತ ಪೈಲ್ ಎತ್ತರ ಅಥವಾ ಮೇಲ್ಮೈ ಸಾಂದ್ರತೆಯಲ್ಲಿ ಯಾವುದೇ ಗೋಚರ ವ್ಯತ್ಯಾಸವಿದ್ದರೆ ಬೃಹತ್ ಸ್ವೀಕಾರಕ್ಕೆ ಮೊದಲು ಗುರುತಿಸಬೇಕು.
ಮೊದಲ ಬಾರಿಗೆ ಚೆನಿಲ್ ನಿಟ್ ಖರೀದಿಸುವ ಬ್ರಾಂಡ್ಗಳಿಗೆ, ಅಂತಿಮ ಬೃಹತ್ ಅನುಮೋದನೆಗೆ ಮೊದಲು ಅನುಮೋದಿತ ಮಾದರಿ ಫ್ಯಾಬ್ರಿಕ್ನಲ್ಲಿ ಉಡುಪು-ಮಟ್ಟದ ಧರಿಸುವ ಪರೀಕ್ಷೆಯನ್ನು ನಡೆಸಲು ಸಹ ನಾವು ಶಿಫಾರಸು ಮಾಡುತ್ತೇವೆ — ಕೊಂಚ ಪ್ರಮಾಣದ ಪರೀಕ್ಷಾ ಉಡುಪುಗಳನ್ನು ಕತ್ತರಿಸಿ ಹೊಲಿದು, ಕನಿಷ್ಠ ಐದು ಧರಿಸುವ-ತೊಳೆಯುವ ಚಕ್ರಗಳಿಗೆ ಒಳಪಡಿಸಿ, ಪೈಲ್ ಸ್ಥಿತಿಯನ್ನು ದೃಶ್ಯವಾಗಿ ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ. ಫ್ಯಾಬ್ರಿಕ್-ಮಟ್ಟದ ಪರೀಕ್ಷಾ ಫಲಿತಾಂಶಗಳು ಮತ್ತು ಉಡುಪು-ಮಟ್ಟದ ಕಾರ್ಯಕ್ಷಮತೆ ಯಾವಾಗಲೂ ಹೊಂದಿಕೆಯಾಗುವುದಿಲ್ಲ, ವಿಶೇಷವಾಗಿ ಸಮತಟ್ಟಾದ ಫ್ಯಾಬ್ರಿಕ್ ಮಾದರಿ ಅನುಕರಿಸದ ಹೆಚ್ಚು ಘರ್ಷಣೆಯ ವಲಯಗಳಲ್ಲಿ.
ನಾವು ಹಲವು GSM ಮತ್ತು ನಾರಿನ ಆಯ್ಕೆಗಳಲ್ಲಿ ಚೆನಿಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಿಸುತ್ತೇವೆ. ಮಾದರಿ ಕೇಳಿ ಅಥವಾ ಬೆಲೆ ಪಡೆಯಿರಿ; ಅಗತ್ಯವಿದ್ದಾಗ ತೊಳೆದ ನಂತರದ ಹೋಲಿಕೆ ಮಾದರಿಗಳು ಮತ್ತು ಲ್ಯಾಬ್ ಪರೀಕ್ಷೆಯನ್ನು ಏರ್ಪಡಿಸಬಹುದು.
ಸ್ವೆಟರ್ಗಳು ಮತ್ತು ಭಾರವಾದ ಹೊರಉಡುಪುಗಳ ಬಳಕೆಗಳಿಗೆ, 350–450 GSM ಶ್ರೇಣಿಯ ರಚನೆಗಳು (ಪೈಲ್ ಎತ್ತರ ಮತ್ತು ನೂಲಿನ ಸಂಖ್ಯೆಯನ್ನು ಅವಲಂಬಿಸಿ) ನಿರೀಕ್ಷಿತ ತೂಕ ಮತ್ತು ದೇಹವನ್ನು ನೀಡುತ್ತವೆ. ಕಾರ್ಡಿಗನ್ಗಳು ಮತ್ತು ಹಗುರ ನಿಟ್ವೇರ್ಗಳಿಗೆ, 260–320 GSM ಶ್ರೇಣಿ ಹೆಚ್ಚು ಸೂಕ್ತವಾಗಿರಬಹುದು. ಇವು ದಿಶಾ-ನಿರ್ದೇಶಕ ಸಂಖ್ಯೆಗಳು — ನಿಜವಾದ GSM ನಿರ್ದಿಷ್ಟ ನೂಲಿನ ರಚನೆ ಮತ್ತು ಫಿನಿಶಿಂಗ್ನೊಂದಿಗೆ ಬದಲಾಗುತ್ತದೆ. ಮಾದರಿ ತೆಗೆದುಕೊಳ್ಳುವಾಗ ಯಾವಾಗಲೂ ನಿಮ್ಮ ಗುರಿ GSM ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ ಮತ್ತು ಮಿಲ್ ನಾಮಮಾತ್ರದ ಸಂಖ್ಯೆಯಲ್ಲ, ಉತ್ಪಾದನಾ ಮಾದರಿಯಲ್ಲಿ ಅಳೆದ GSM ಅನ್ನು ದೃಢೀಕರಿಸಬೇಕೆಂದು ಕೇಳಿ.
ಮೂರು ನಿಯಂತ್ರಣ ಅಂಶಗಳು ಹೆಚ್ಚು ಮುಖ್ಯ. ಮೊದಲನೆಯದಾಗಿ, ಚೆನಿಲ್ ನೂಲಿಗೆ ಕನಿಷ್ಠ ನೂಲು ತಿರುಚುವಿಕೆ (ಟ್ವಿಸ್ಟ್) ಅಗತ್ಯತೆಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ — ಬಿಗಿಯಾದ ಕೋರ್ ಟ್ವಿಸ್ಟ್ ಪೈಲ್ ನಾರುಗಳನ್ನು ಹೆಚ್ಚು ವಿಶ್ವಾಸಾರ್ಹವಾಗಿ ಹಿಡಿದಿಟ್ಟುಕೊಳ್ಳುತ್ತದೆ. ಎರಡನೆಯದಾಗಿ, ಮಿಲ್ ತನ್ನ ಪ್ರಮಾಣಿತ ಫಿನಿಶಿಂಗ್ ಪ್ರಕ್ರಿಯೆಗೆ (ಪೈಲ್ ಎತ್ತರಕ್ಕೆ ಬ್ರಷಿಂಗ್ ಮತ್ತು ಶಿಯರಿಂಗ್) ಈಗಾಗಲೇ ಒಳಪಟ್ಟ ಮಾದರಿಗಳನ್ನು ನೀಡಬೇಕೆಂದು ಕೇಳಿ, ಅರೆ-ಸಿದ್ಧ ಫ್ಯಾಬ್ರಿಕ್ ಅಲ್ಲ. ಮೂರನೆಯದಾಗಿ, ಅನುಮೋದನೆಗೆ ಮೊದಲು ಮಾದರಿಯಲ್ಲಿ ಮೂರು-ಚಕ್ರದ ತೊಳೆಯುವ ಪರೀಕ್ಷೆ ನಡೆಸಿ ಮತ್ತು 1ನೇ ತೊಳೆಯುವಿಕೆ ಹಾಗೂ 3ನೇ ತೊಳೆಯುವಿಕೆಯ ನಡುವಿನ ನಾರು ಬಿಡುಗಡೆಯನ್ನು ಹೋಲಿಸಿ; ಉದುರುವಿಕೆ ಗಣನೀಯವಾಗಿ ಕಡಿಮೆಯಾಗದಿದ್ದರೆ, ಸಮಸ್ಯೆ ನೂಲಿನ ರಚನೆಯಲ್ಲಿದೆ ಮತ್ತು ಅದನ್ನು ಒಪ್ಪಿಕೊಳ್ಳುವ ಬದಲು ಮಿಲ್ಗೆ ಏರಿಸಬೇಕು.
OEKO-TEX® Standard 100 ಪ್ರಮಾಣೀಕೃತ ಆಯ್ಕೆಗಳು ಲಭ್ಯವಿವೆ. ಮಾದರಿ ತೆಗೆದುಕೊಳ್ಳುವ ಸಮಯದಲ್ಲಿ ಪ್ರಮಾಣೀಕರಣ ಅಗತ್ಯತೆಗಳನ್ನು ದೃಢೀಕರಿಸಿ, ಅವುಗಳಲ್ಲಿ ನಾರಿನ ಸಂಯೋಜನೆ, ಬಣ್ಣ, ಫಿನಿಶಿಂಗ್ ಮಾರ್ಗ ಮತ್ತು ಪ್ರಮಾಣಪತ್ರದ ವ್ಯಾಪ್ತಿ ಸೇರಿವೆ. ವಿವಿಧ ಸಂಯೋಜನೆಗಳು, ಡೈ ಲಾಟ್ಗಳು ಅಥವಾ ಉತ್ಪಾದನಾ ಸೌಲಭ್ಯಗಳಾದ್ಯಂತ ಪ್ರಮಾಣೀಕರಣವು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ವರ್ಗಾವಣೆಯಾಗುವುದಿಲ್ಲ.
ನಾವು ವಿವಿಧ GSM ಮತ್ತು ನಾರಿನ ಆಯ್ಕೆಗಳಲ್ಲಿ ಚೆನಿಲ್ಲೆ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಿಸುತ್ತೇವೆ. ಮಾದರಿಯನ್ನು ವಿನಂತಿಸಿ ಅಥವಾ ಬೆಲೆ ಪಡೆಯಿರಿ; ಅಗತ್ಯವಿದ್ದಾಗ ತೊಳೆದ ನಂತರದ ಹೋಲಿಕೆ ಮಾದರಿಗಳು ಮತ್ತು ಲ್ಯಾಬ್ ಪರೀಕ್ಷೆಗಳನ್ನು ಏರ್ಪಡಿಸಬಹುದು.→ ಮಾದರಿಯನ್ನು ವಿನಂತಿಸಿ → ಬೆಲೆ ಪಡೆಯಿರಿ
 ತಯಾರಕರ ಒಳನೋಟಗಳು
ಉಡುಪು ಬ್ರ್ಯಾಂಡ್ಗಳಿಗಾಗಿ ಕಸ್ಟಮ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಅಭಿವೃದ್ಧಿ: ಬ್ರೀಫ್ನಿಂದ ಅನುಮೋದಿತ ಮಾದರಿಯವರೆಗೆ
ಹೆಚ್ಚು ಓದಿ ಫ್ಯಾಬ್ರಿಕ್
ಉದ್ಯಮ ಗುಣಮಟ್ಟದ ಉಡುಪುಗಳಿಗೆ ಜಾಗತಿಕ ಗುಣಮಟ್ಟವನ್ನು ಖಚಿತಪಡಿಸುವ ವೈವಿಧ್ಯಮಯ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕರು
ಹೆಚ್ಚು ಓದಿ ಸೋರ್ಸಿಂಗ್ ಗೈಡ್
ನಿಟ್ ಹೊರಉಡುಪುಗಳಿಗೆ ಲೈನಿಂಗ್ಗಾಗಿ ಅತ್ಯುತ್ತಮ ಫ್ಯಾಬ್ರಿಕ್: ಟ್ರೈಕಾಟ್, ಪವರ್ ಮೆಶ್ ಮತ್ತು ಸ್ಪೋರ್ಟ್ ಮೆಶ್
ಹೆಚ್ಚು ಓದಿ ತಾಂತ್ರಿಕ ಜ್ಞಾನ
ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳು ಮತ್ತು ನೇಯ್ದ ಬಟ್ಟೆಗಳು
ಹೆಚ್ಚು ಓದಿ ತಯಾರಕರ ಒಳನೋಟಗಳು
ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಬೃಹತ್ ಉತ್ಪಾದನೆ: ಪ್ರಕ್ರಿಯೆ ನಿಯಂತ್ರಣ ಮತ್ತು ಬ್ಯಾಚ್ ಪುನರಾವರ್ತನೀಯತೆ
ಹೆಚ್ಚು ಓದಿ