2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ
2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ

ಟೆಕ್ ಪ್ಯಾಕ್ನಲ್ಲಿ “ಮೃದುವಾದ ಸ್ಪರ್ಶ” ಎಂದು ಬರೆಯುವುದು ಫಿನಿಶಿಂಗ್ ವಿಶೇಷಣವಲ್ಲ. ಪ್ರಕ್ರಿಯೆಯನ್ನು ಹೆಸರಿಸದಿದ್ದರೆ, ಕಾರ್ಖಾನೆ ತನ್ನ ಡೀಫಾಲ್ಟ್ ಫಿನಿಶಿಂಗ್ ಅನ್ನು ಅನ್ವಯಿಸುತ್ತದೆ — ಮತ್ತು ಆ ಡೀಫಾಲ್ಟ್ ಬ್ರಾಂಡ್ನ ಉದ್ದೇಶಕ್ಕೆ ಅಪರೂಪವಾಗಿ ಹೊಂದುತ್ತದೆ. ಬ್ರಷಿಂಗ್, ಪೀಚಿಂಗ್, ಮರ್ಸರೈಸಿಂಗ್ ಮತ್ತು ವಾಷ್ ಟ್ರೀಟ್ಮೆಂಟ್ಗಳು ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ನಲ್ಲಿ ಪ್ರತ್ಯೇಕ ಫಲಿತಾಂಶಗಳನ್ನು ನೀಡುತ್ತವೆ, ಮತ್ತು ಪ್ರತಿಯೊಂದೂ ಬಲ್ಕ್ ಉತ್ಪಾದನೆಯಲ್ಲಿ ತನ್ನದೇ ಆದ ಅಪಾಯದ ಪ್ರೊಫೈಲ್ ಅನ್ನು ಹೊಂದಿದೆ. ಸರಿಯಾದ ಫಿನಿಶಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದು — ಮತ್ತು ಉತ್ಪಾದನಾ-ಪೂರ್ವ ಮಾದರಿಗಳಲ್ಲಿ ಅದನ್ನು ಪರಿಶೀಲಿಸುವುದು — ಮರು-ಆರ್ಡರ್ ಅಪಾಯವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು ಡೆಲಿವರಿ ಲಾಟ್ಗಳಾದ್ಯಂತ ಬಲ್ಕ್ ಬಣ್ಣ ಮತ್ತು ರಚನೆಯನ್ನು ಸ್ಥಿರವಾಗಿರಿಸುತ್ತದೆ.
ಫಿನಿಶಿಂಗ್ ಸಾಮಾನ್ಯವಾಗಿ ನಿಟ್ಟಿಂಗ್ ನಂತರ ಮತ್ತು ಡೈಯಿಂಗ್ ಅಥವಾ ಪೋಸ್ಟ್-ಟ್ರೀಟ್ಮೆಂಟ್ ಹಂತದ ಸುತ್ತ ನಡೆಯುತ್ತದೆ, ಆದರೆ ನಿಖರವಾದ ಕ್ರಮವು ಫೈಬರ್, ರಚನೆ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ವಿಧಾನವನ್ನು ಅವಲಂಬಿಸಿ ಬದಲಾಗುತ್ತದೆ. ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳಿಗೆ, ಫಿನಿಶಿಂಗ್ ಮೂರು ವರ್ಗಗಳಾಗಿ ವಿಭಜನೆಯಾಗುತ್ತದೆ: ಭೌತಿಕ ಮೇಲ್ಮೈಯನ್ನು ಬದಲಿಸಲು ರೋಲರ್ಗಳು ಅಥವಾ ಘರ್ಷಣೆ ಮೇಲ್ಮೈಗಳನ್ನು ಬಳಸುವ ಯಾಂತ್ರಿಕ ಫಿನಿಶಿಂಗ್; ಕೇಂದ್ರೀಕೃತ ಟ್ರೀಟ್ಮೆಂಟ್ಗಳ ಮೂಲಕ ಫೈಬರ್ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಮರುರಚಿಸುವ ರಾಸಾಯನಿಕ ಫಿನಿಶಿಂಗ್; ಮತ್ತು ನಿಯಂತ್ರಿತ ಕದಡುವಿಕೆಯ ಮೂಲಕ ರಚನೆ ಅಥವಾ ಬಣ್ಣದ ಪರಿಣಾಮಗಳನ್ನು ಸಾಧಿಸುವ ವಾಷ್ ಫಿನಿಶಿಂಗ್. ಫಿನಿಶಿಂಗ್ ವಿಧಾನವು ಫ್ಯಾಬ್ರಿಕ್ನ ಫೈಬರ್ ಅಂಶ, GSM ಶ್ರೇಣಿ ಮತ್ತು ರಚನೆಗೆ ಹೊಂದಿಕೊಳ್ಳಬೇಕು. 220 GSM ಹತ್ತಿ ಜರ್ಸಿಗೆ ಚೆನ್ನಾಗಿ ಹೊಂದುವ ಪ್ರಕ್ರಿಯೆಯು, ನೂಲಿನ ಸಂಯೋಜನೆ ಮತ್ತು ಟ್ರೀಟ್ಮೆಂಟ್ನ ತೀವ್ರತೆಯನ್ನು ಅವಲಂಬಿಸಿ, 140 GSM ರಚನೆಗೆ ಸೂಕ್ತವಾಗದಿರಬಹುದು.
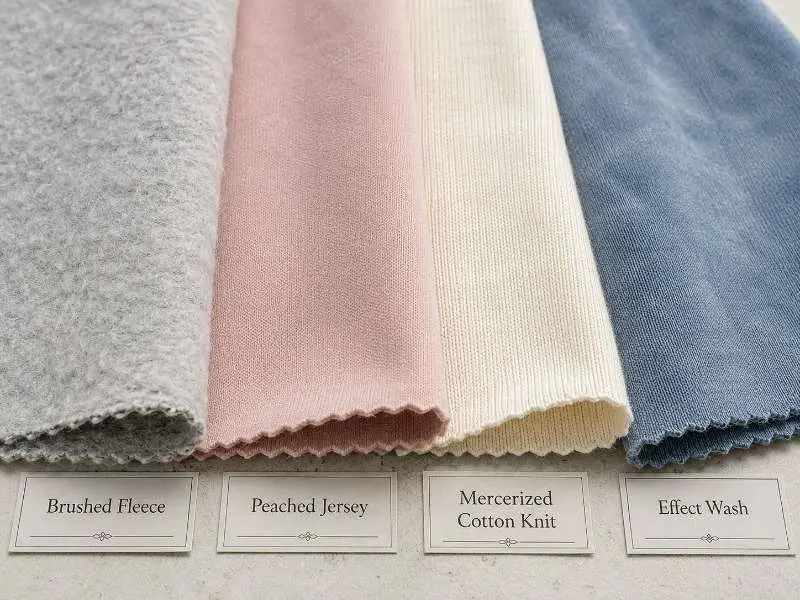
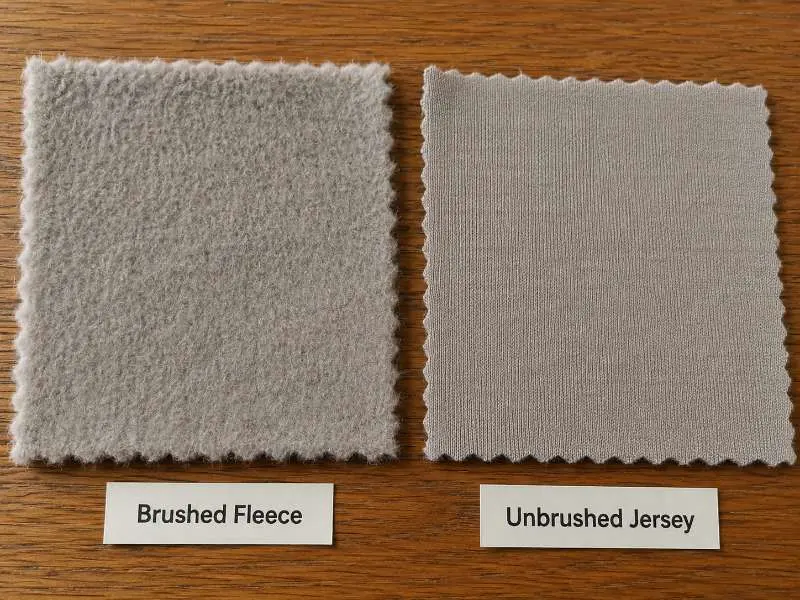
ಬ್ರಷಿಂಗ್ ಫ್ಯಾಬ್ರಿಕ್ ಮೇಲ್ಮೈಯನ್ನು ಮೃದುವಾದ ಬ್ರಿಸಲ್ ರೋಲರ್ಗಳ ವಿರುದ್ಧ ಹಾಯಿಸಿ ಫೈಬರ್ ತುದಿಗಳನ್ನು ಎತ್ತುತ್ತದೆ, ಇದು ಲೋಫ್ಟ್ ಮತ್ತು ಬೆಚ್ಚಗಿನ ಸ್ಪರ್ಶವನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ. ಇದನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ಫ್ಲೀಸ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗೆ — ಒಂದು-ಮುಖ ಮತ್ತು ಎರಡು-ಮುಖ ರಚನೆಗಳನ್ನು ಒಳಗೊಂಡಂತೆ — ಮತ್ತು ಫ್ರೆಂಚ್ ಟೆರಿಯ ಲೂಪ್ ಭಾಗಕ್ಕೆ ಅನ್ವಯಿಸಲಾಗುತ್ತದೆ, ಅಲ್ಲಿ ಬ್ರಷಿಂಗ್ ವಿಶಿಷ್ಟವಾದ ನಿರೋಧಕ ಒಳಭಾಗವನ್ನು ರೂಪಿಸುತ್ತದೆ. ಸೂಕ್ಷ್ಮ ಜರ್ಸಿಯಲ್ಲಿ, ಹಗುರವಾದ ಬ್ರಷಿಂಗ್ ಪಾಸ್ ಪೈಲ್ ಅನ್ನು ಗಣನೀಯವಾಗಿ ಬೆಳೆಸದೆ ಸ್ಪರ್ಶವನ್ನು ಮೃದುಗೊಳಿಸಬಹುದು. ಪ್ರಮುಖ ಬಲ್ಕ್ ಅಪಾಯವೆಂದರೆ ಮೇಲ್ಮೈ ಬಲದ ಕಡಿತ: ಬ್ರಷ್ ಮಾಡಿದ ಫ್ಯಾಬ್ರಿಕ್ಗಳು ಧರಿಸುವಾಗ ಪಿಲ್ಲಿಂಗ್ಗೆ ಹೆಚ್ಚು ಒಳಗಾಗುತ್ತವೆ, ಆದ್ದರಿಂದ ಆಂಟಿ-ಪಿಲ್ಲಿಂಗ್ ಫಿನಿಶಿಂಗ್ ಹಂತವನ್ನು ಸಹ ನಿರ್ದಿಷ್ಟಪಡಿಸಲಾಗುತ್ತದೆ. ಹೆಚ್ಚು ಬ್ರಷ್ ಮಾಡಿದ ರೋಲ್ಗಳ ನಡುವೆ ಲಾಟ್-ಟು-ಲಾಟ್ ಶೇಡ್ ವ್ಯತ್ಯಾಸವೂ ಸಂಭವಿಸಬಹುದು, ವಿಶೇಷವಾಗಿ ಬ್ರಷಿಂಗ್ ತೀವ್ರತೆಯು ಮೇಲ್ಮೈ ಪ್ರತಿಫಲನವನ್ನು ಬದಲಿಸಿದಾಗ. ಖರೀದಿದಾರರು ಉತ್ಪಾದನಾ-ಪೂರ್ವ ಮಾದರಿಯನ್ನು ಅನುಮೋದಿಸಬೇಕು ಮತ್ತು ಬಲ್ಕ್ ಉತ್ಪಾದನೆಗೆ ಮೊದಲು ಸ್ವೀಕಾರಾರ್ಹ ಸ್ಪರ್ಶ ಮತ್ತು ಪಿಲ್ಲಿಂಗ್ ಮಿತಿಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು.
ಪೀಚಿಂಗ್ ಫ್ಯಾಬ್ರಿಕ್ ಮೇಲ್ಮೈಯನ್ನು ಘರ್ಷಿಸಲು ಎಮೆರಿ ಲೇಪಿತ ರೋಲರ್ಗಳನ್ನು ಬಳಸುತ್ತದೆ, ಇದು ಬ್ರಷಿಂಗ್ಗಿಂತ ಚಿಕ್ಕದಾದ, ದಟ್ಟವಾದ ವಿನ್ಯಾಸವನ್ನು ಉತ್ಪಾದಿಸುತ್ತದೆ — ಫಲಿತಾಂಶವು ಬ್ರಷ್ ಮಾಡಿದ ಫ್ಲೀಸ್ನ ಲೋಫ್ಟಿ ಮೃದುತ್ವಕ್ಕಿಂತ ಸ್ಯೂಡ್ಗೆ ಹತ್ತಿರವಾಗಿರುತ್ತದೆ. ಇದನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ಸೂಕ್ಷ್ಮ ಜರ್ಸಿ ಮತ್ತು ಇಂಟರ್ಲಾಕ್ ರಚನೆಗಳಿಗೆ ಅನ್ವಯಿಸಲಾಗುತ್ತದೆ, ಅಲ್ಲಿ ಫ್ಯಾಬ್ರಿಕ್ ಯಾಂತ್ರಿಕ ಪಾಸ್ ಅನ್ನು ತಡೆದುಕೊಳ್ಳಲು ಸಾಕಷ್ಟು ದೇಹವನ್ನು ಹೊಂದಿರುತ್ತದೆ. ಒಂದು ಉಲ್ಲೇಖ ಬಿಂದುವಾಗಿ, ಸುಮಾರು 130–150 GSM ಗಿಂತ ಕಡಿಮೆ ಇರುವ ರಚನೆಗಳು, ಫೈಬರ್ ಅಂಶ ಮತ್ತು ನೂಲಿನ ಟ್ವಿಸ್ಟ್ ಅನ್ನು ಅವಲಂಬಿಸಿ, ಮೇಲ್ಮೈ ಅಡ್ಡಿಯ ಹೆಚ್ಚಿನ ಅಪಾಯವನ್ನು ಹೊಂದಿರಬಹುದು. ಪೀಚಿಂಗ್ ಬ್ರಷಿಂಗ್ಗಿಂತ ಫ್ಯಾಬ್ರಿಕ್ ಅಗಲದಾದ್ಯಂತ ಹೆಚ್ಚು ಸ್ಥಿರವಾದ ಮೇಲ್ಮೈ ಏಕರೂಪತೆಯನ್ನು ಉತ್ಪಾದಿಸಬಹುದು, ಆದರೂ ಕೊಳವೆಯಾಕಾರದ ಫ್ಯಾಬ್ರಿಕ್ಗಳಲ್ಲಿ ಅಂಚಿನಿಂದ ಅಂಚಿಗೆ ವ್ಯತ್ಯಾಸ ಸಾಧ್ಯವಿದೆ. ಹೆಚ್ಚಿನ ತೀವ್ರತೆಯ ಪೀಚಿಂಗ್ ನೂಲಿನ ಹತ್ತಿ ರಚನೆಗಳಲ್ಲಿ ಪಿಲ್ಲಿಂಗ್ ಅನ್ನು ಪ್ರಚೋದಿಸಬಹುದು ಮತ್ತು ಅದನ್ನು ಮುಕ್ತ ಪ್ರಕ್ರಿಯೆ ವಿವರಣೆಯಾಗಿ ಬಿಡದೆ ತೀವ್ರತೆಯ ಮಟ್ಟದೊಂದಿಗೆ ನಿರ್ದಿಷ್ಟಪಡಿಸಬೇಕು.
ಕೆಳಗಿನ ಕೋಷ್ಟಕವು ಪ್ರಮುಖ ಸೋರ್ಸಿಂಗ್ ಆಯಾಮಗಳಲ್ಲಿ ಬ್ರಷಿಂಗ್ ಮತ್ತು ಪೀಚಿಂಗ್ ಅನ್ನು ಹೋಲಿಸುತ್ತದೆ.
| ವೈಶಿಷ್ಟ್ಯ | ಬ್ರಷಿಂಗ್ | ಪೀಚಿಂಗ್ |
|---|---|---|
| ಮೇಲ್ಮೈ ಪರಿಣಾಮ | ಎತ್ತಿದ, ಲೋಫ್ಟಿ ಫೈಬರ್ ವಿನ್ಯಾಸ | ಚಿಕ್ಕ, ದಟ್ಟವಾದ ಸ್ಯೂಡ್-ತರಹದ ಮೇಲ್ಮೈ |
| ಸಾಮಾನ್ಯ ಬಳಕೆ | ಫ್ಲೀಸ್, ಫ್ರೆಂಚ್ ಟೆರಿ, ಜರ್ಸಿ | ಜರ್ಸಿ, ಇಂಟರ್ಲಾಕ್ |
| GSM ಮಾರ್ಗದರ್ಶನ | ಹೊಂದಿಕೊಳ್ಳುವ (ರಚನೆಯನ್ನು ಅವಲಂಬಿಸಿ) | ಜರ್ಸಿ, ಇಂಟರ್ಲಾಕ್; ಕಡಿಮೆ GSM ಅನ್ನು ಎಚ್ಚರಿಕೆಯಿಂದ ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ |
| ಮುಖ್ಯ ಬಲ್ಕ್ ಅಪಾಯ | ಪಿಲ್ಲಿಂಗ್; ಲಾಟ್-ಟು-ಲಾಟ್ ಶೇಡ್ ವ್ಯತ್ಯಾಸ | ಹೆಚ್ಚಿನ ತೀವ್ರತೆಯಲ್ಲಿ ಪಿಲ್ಲಿಂಗ್ |
| ಟೆಕ್ ಪ್ಯಾಕ್ ಟಿಪ್ಪಣಿ | ಪ್ರಕ್ರಿಯೆಯನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ + ಆಂಟಿ-ಪಿಲ್ಲಿಂಗ್ ಹಂತವನ್ನು ಸೇರಿಸಿ | ಫ್ಲೀಸ್, ಫ್ರೆಂಚ್ ಟೆರಿ, ಜರ್ಸಿ |
ಮರ್ಸರೈಸಿಂಗ್ ಕಾಟನ್ ನಾರನ್ನು ಒತ್ತಡದಲ್ಲಿ ಸಾಂದ್ರ ಆಲ್ಕಲೈನ್ ದ್ರಾವಣದಿಂದ ಸಂಸ್ಕರಿಸುತ್ತದೆ. ಈ ಪ್ರಕ್ರಿಯೆಯು ನಾರಿನ ಅಡ್ಡಕೊಯ್ತವನ್ನು ಮರುರಚಿಸುತ್ತದೆ ಮತ್ತು ಮೂರು ಅಳೆಯಬಹುದಾದ ಫಲಿತಾಂಶಗಳನ್ನು ನೀಡುತ್ತದೆ: ರೇಶ್ಮೆಯಂತಹ ಮೇಲ್ಮೈ ಹೊಳಪು, ಸುಧಾರಿತ ಬಣ್ಣ ಹೀರಿಕೆ ಮತ್ತು ಪುನರಾವರ್ತಿತ ತೊಳೆಯುವಿಕೆಯ ನಂತರ ಉತ್ತಮ ಆಯಾಮದ ಸ್ಥಿರತೆ. ಮರ್ಸರೈಸ್ಡ್ ಕಾಟನ್ ನಿಟ್ ಬಟ್ಟೆ ಆರ್ಡರ್ ಮಾಡುವ ಉಡುಪು ಬ್ರಾಂಡ್ಗಳಿಗೆ, ಇದು ಆಳವಾದ ಏಕ-ಬಣ್ಣದ ಫಲಿತಾಂಶಗಳನ್ನು ಮತ್ತು ಹೆಚ್ಚು ಊಹಿಸಬಹುದಾದ ಬಲ್ಕ್ ಅನುಮೋದನೆಯನ್ನು ಬೆಂಬಲಿಸಬಹುದು; ಆದರೂ ಅಂತಿಮ ಛಾಯೆಯ ಸ್ಥಿರತೆ ಬಣ್ಣ ಮಾಡುವ ನಿಯಂತ್ರಣ ಮತ್ತು ಲಾಟ್ ಅನುಮೋದನೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಈ ಪ್ರಕ್ರಿಯೆಯು ಜರ್ಸಿ, ಪಿಕೆ ಮತ್ತು ಇಂಟರ್ಲಾಕ್ ಸೇರಿದಂತೆ ಕಾಟನ್-ಪ್ರಧಾನ ನಿಟ್ ರಚನೆಗಳಿಗೆ ಅನ್ವಯಿಸುತ್ತದೆ; ಶುದ್ಧ ಸಿಂಥೆಟಿಕ್ ರಚನೆಗಳಿಗೆ ಇದು ಸೂಕ್ತವಲ್ಲ. ಸಂಸ್ಕರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳು ನಿರ್ದಿಷ್ಟ ರಚನೆಯನ್ನು ಅವಲಂಬಿಸಿ ಬದಲಾಗಬಹುದು, ಆದ್ದರಿಂದ ಖರೀದಿದಾರರು ಬಲ್ಕ್ಗೆ ಒಪ್ಪಿಗೆ ನೀಡುವ ಮೊದಲು ಬಣ್ಣ ಮತ್ತು ಆಯಾಮದ ಪರಿಶೀಲನೆಗಾಗಿ ಪೂರ್ವ-ಉತ್ಪಾದನಾ ಸ್ವ್ಯಾಚ್ ಅನ್ನು ವಿನಂತಿಸಬೇಕು.
ವಾಷ್ ಫಿನಿಶಿಂಗ್ನಲ್ಲಿ ನಿಯಂತ್ರಿತ ಜೈವಿಕ ಕ್ರಿಯೆಯ ಮೂಲಕ ಮೇಲ್ಮೈ ನಾರುಗಳನ್ನು ವಿಭಜಿಸಿ ಸ್ಪರ್ಶವನ್ನು ಮೃದುಗೊಳಿಸುವ ಎಂಜೈಮ್ ವಾಷ್; ಹಳೆಯದಾದ, ಅಸಮ ಮೇಲ್ಮೈ ರಚನೆಯನ್ನು ಸೃಷ್ಟಿಸುವ ಸ್ಟೋನ್ ವಾಷ್; ಮತ್ತು ನಿಟ್ ಬಟ್ಟೆಯ ಮೇಲೆ ಆಸಿಡ್ ವಾಷ್ನಂತಹ ವಿಶಿಷ್ಟ ಬಣ್ಣದ ವ್ಯತ್ಯಾಸ ಮಾದರಿಗಳನ್ನು ಉತ್ಪಾದಿಸುವ ಎಫೆಕ್ಟ್ ವಾಷ್ಗಳು ಸೇರಿವೆ. ಎಲ್ಲಾ ಫಿನಿಶಿಂಗ್ ವರ್ಗಗಳಲ್ಲಿ, ವಾಷ್ ಲಾಟ್-ಟು-ಲಾಟ್ ವ್ಯತ್ಯಾಸಕ್ಕೆ ಅತ್ಯಂತ ಒಳಗಾಗುತ್ತದೆ: ನೀರಿನ ರಸಾಯನಶಾಸ್ತ್ರ, ಲೋಡ್ ಪ್ರಮಾಣ, ಕದಡುವಿಕೆಯ ತೀವ್ರತೆ ಮತ್ತು ಚಕ್ರದ ಸಮಯ ಎಲ್ಲವೂ ಅಂತಿಮ ಫಲಿತಾಂಶವನ್ನು ಪ್ರಭಾವಿಸುತ್ತವೆ. ಪ್ರಮಾಣಪತ್ರ-ಸಂವೇದನಶೀಲ ಆರ್ಡರ್ಗಳಿಗೆ, OEKO-TEX® Standard 100 ಪ್ರಮಾಣೀಕೃತ ಆಯ್ಕೆಗಳು ಲಭ್ಯವಿದೆ. ದಯವಿಟ್ಟು ಮಾದರಿ ತೆಗೆಯುವ ಸಮಯದಲ್ಲಿ ಪ್ರಮಾಣಪತ್ರದ ಅಗತ್ಯತೆಗಳನ್ನು ದೃಢೀಕರಿಸಿ, ವಿಶೇಷವಾಗಿ ವಾಷ್ ಎಫೆಕ್ಟ್ಗಳು, ಬಣ್ಣದ ಪಾಕವಿಧಾನಗಳು ಅಥವಾ ವಿಶೇಷ ಫಿನಿಶ್ಗಳು ಒಳಗೊಂಡಿರುವಾಗ.
ಮಾದರಿ ಪರಿಶೀಲನೆ ಇಲ್ಲದ ಫಿನಿಶಿಂಗ್ ಸ್ಪೆಕ್ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಗೊಂದಲವನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ. ಒಂದೇ ಪ್ರಕ್ರಿಯೆಯ ಹೆಸರು ಬಟ್ಟೆಯ ಆಧಾರವನ್ನು ಅವಲಂಬಿಸಿ ವಿವಿಧ ತೀವ್ರತೆ, ಅನುಕ್ರಮ ಮತ್ತು ಫಲಿತಾಂಶಗಳನ್ನು ಒಳಗೊಳ್ಳುತ್ತದೆ. ಟೆಕ್ ಪ್ಯಾಕ್ನಲ್ಲಿ ಅಗತ್ಯವನ್ನು ಬರೆಯುವ ಮೊದಲು ಪ್ರತಿ ನಿಯತಾಂಕವನ್ನು ದೃಢೀಕರಿಸುವುದು ಬಲ್ಕ್ ಉತ್ಪಾದನೆ ಪ್ರಾರಂಭವಾದ ನಂತರದ ಮುಂದುವರಿಕೆ-ಹಿಂದಕ್ಕೆ ಪ್ರಶ್ನೆಗಳನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ. ಕೆಳಗಿನ ಕೋಷ್ಟಕವು ಪ್ರತಿ ಫಿನಿಶಿಂಗ್ ಪ್ರಕಾರಕ್ಕೆ ಏನನ್ನು ಪರಿಶೀಲಿಸಬೇಕೆಂದು ಸಂಕ್ಷೇಪಿಸುತ್ತದೆ.
| ಫಿನಿಶಿಂಗ್ | ಸ್ಪರ್ಶದ ಫಲಿತಾಂಶ | ಸೂಕ್ತವಾದ ಬಟ್ಟೆಯ ಆಧಾರ | ಪ್ರಮುಖ ಬಲ್ಕ್ ಅಪಾಯ | ಟೆಕ್ ಪ್ಯಾಕ್ ಟಿಪ್ಪಣಿ |
|---|---|---|---|---|
| ಬ್ರಷಿಂಗ್ | ಉಬ್ಬಿದ, ಬೆಚ್ಚಗಿನ ಮೇಲ್ಮೈ | ಫ್ಲೀಸ್, ಫ್ರೆಂಚ್ ಟೆರಿ, ಜರ್ಸಿ | ಪಿಲ್ಲಿಂಗ್; ಲಾಟ್ ಛಾಯೆಯ ವ್ಯತ್ಯಾಸ | ಪ್ರಕ್ರಿಯೆಯನ್ನು ಹೆಸರಿಸಿ; ಆಂಟಿ-ಪಿಲ್ಲಿಂಗ್ ಸ್ಪೆಕ್ ಸೇರಿಸಿ |
| ಪೀಚಿಂಗ್ | ದಟ್ಟವಾದ, ಸ್ಯೂಡ್ನಂತಹ | ಜರ್ಸಿ, ಇಂಟರ್ಲಾಕ್ (>130–150 GSM) | ಹೆಚ್ಚಿನ ತೀವ್ರತೆಯಲ್ಲಿ ಪಿಲ್ಲಿಂಗ್ | ತೀವ್ರತೆಯ ಮಟ್ಟವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿ |
| ಮರ್ಸರೈಸಿಂಗ್ | ಹೊಳಪಿನ, ನಯವಾದ | ಕಾಟನ್ ನಿಟ್ (ಜರ್ಸಿ, ಪಿಕೆ, ಇಂಟರ್ಲಾಕ್) | ಆಯಾಮದ ಬದಲಾವಣೆ ಸಾಧ್ಯ | ಮರ್ಸರೈಸಿಂಗ್ಗೆ ಮೊದಲು/ನಂತರದ ಸ್ವ್ಯಾಚ್ ವಿನಂತಿಸಿ |
| ವಾಷ್ (ಎಂಜೈಮ್/ಎಫೆಕ್ಟ್) | ಮೃದುಗೊಳಿಸಿದ ಅಥವಾ ಹಳೆಯದಾದ ಮೇಲ್ಮೈ | ಕಾಟನ್ ಮತ್ತು ಕಾಟನ್-ಬ್ಲೆಂಡ್ ನಿಟ್ | ಹೆಚ್ಚಿನ ಲಾಟ್-ಟು-ಲಾಟ್ ವ್ಯತ್ಯಾಸ | ಛಾಯೆಯ ಬ್ಯಾಂಡ್ ನಿಗದಿಪಡಿಸಿ; ಮಾದರಿ-ಆಧಾರಿತ ಅನುಮೋದನೆ |
ಬ್ರಶಿಂಗ್ನಲ್ಲಿ ಬ್ರಿಸ್ಟಲ್ ರೋಲರ್ಗಳನ್ನು ಬಳಸಿ ನಾರಿನ ತುದಿಗಳನ್ನು ಎತ್ತಲಾಗುತ್ತದೆ, ಇದರಿಂದ ರೋಮಾಂಚನ ಮತ್ತು ಬೆಚ್ಚನೆಯ ಸ್ಪರ್ಶ ಉಂಟಾಗುತ್ತದೆ; ಇದು ಫ್ಲೀಸ್ ಮತ್ತು ಕೆಲವು ಫ್ರೆಂಚ್ ಟೆರಿ ರಚನೆಗಳಿಗೆ ಸಾಮಾನ್ಯವಾಗಿದೆ. ಪೀಚಿಂಗ್ನಲ್ಲಿ ಅಪಘರ್ಷಕ ಎಮರಿ ರೋಲರ್ಗಳನ್ನು ಬಳಸಿ ಚಿಕ್ಕದಾದ, ದಟ್ಟವಾದ ಸ್ಯೂಡ್-ತರಹದ ಮೇಲ್ಮೈ ಸೃಷ್ಟಿಸಲಾಗುತ್ತದೆ; ಇದು ಜರ್ಸಿ ಮತ್ತು ಇಂಟರ್ಲಾಕ್ನಲ್ಲಿ ಹೆಚ್ಚು ಸಾಮಾನ್ಯ. ಹೆಚ್ಚಿನ ತೀವ್ರತೆಯಲ್ಲಿ ಎರಡೂ ಪ್ರಕ್ರಿಯೆಗಳಿಗೂ ಪಿಲ್ಲಿಂಗ್ ಅಪಾಯವಿದೆ. ಯಾವುದೇ ಪ್ರಕ್ರಿಯೆಗೂ ಜೊತೆಗೆ ಆಂಟಿ-ಪಿಲ್ಲಿಂಗ್ ಹಂತವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದು ಸೂಕ್ತ, ಮತ್ತು ಸ್ಪರ್ಶದ ಫಲಿತಾಂಶವನ್ನು ಪ್ರಕ್ರಿಯೆಯ ಹೆಸರಿನಿಂದ ಊಹಿಸದೆ ಉತ್ಪಾದನಾ-ಪೂರ್ವ ಮಾದರಿಯಲ್ಲಿ ದೃಢೀಕರಿಸಬೇಕು.
ಸಂಸ್ಕರಣೆಯ ಸಮಯದಲ್ಲಿ ಅನ್ವಯಿಸುವ ಒತ್ತಡ ಮತ್ತು ನಿರ್ದಿಷ್ಟ ರಚನೆಯನ್ನು ಅವಲಂಬಿಸಿ ಮರ್ಸರೈಸಿಂಗ್ ಫ್ಯಾಬ್ರಿಕ್ ತೂಕ ಮತ್ತು ಅಗಲದಲ್ಲಿ ಸಾಧಾರಣ ಬದಲಾವಣೆಯನ್ನು ಉಂಟುಮಾಡಬಹುದು. ಖರೀದಿದಾರರು ಮರ್ಸರೈಸಿಂಗ್ನ ಪೂರ್ವ ಮತ್ತು ನಂತರದ ಸ್ವ್ಯಾಚ್ ಅನ್ನು ಕೋರಿ, ಬೃಹತ್ ಉತ್ಪಾದನೆಯನ್ನು ಅನುಮೋದಿಸುವ ಮೊದಲು ಸಿದ್ಧ GSM ಮತ್ತು ಫ್ಯಾಬ್ರಿಕ್ ಅಗಲವು ಮೂಲ ವಿವರಣೆಗೆ ಹೊಂದಿಕೆಯಾಗುತ್ತದೆಯೇ ಎಂದು ದೃಢೀಕರಿಸಬೇಕು.
ವಾಷ್ ಎಫೆಕ್ಟ್ಗಳನ್ನು — ವಿಶೇಷವಾಗಿ ಎಂಜೈಮ್ ವಾಷ್ ಮತ್ತು ಎಫೆಕ್ಟ್ ವಾಷ್ಗಳನ್ನು — ಅನುಮೋದಿತ ಉಲ್ಲೇಖವಿಲ್ಲದೆ ಬ್ಯಾಚ್ಗಳಾದ್ಯಂತ ಸ್ಥಿರವಾಗಿ ಪುನರಾವರ್ತಿಸುವುದು ಕಷ್ಟ. ಟೆಕ್ ಪ್ಯಾಕ್ನಲ್ಲಿ ಕೇವಲ “ಎಂಜೈಮ್ ವಾಷ್” ಎಂದು ಬರೆಯುವುದು ತೀವ್ರತೆಯನ್ನು ಅನಿರ್ದಿಷ್ಟವಾಗಿ ಬಿಡುತ್ತದೆ. ಬೃಹತ್ ಉತ್ಪಾದನೆಯಲ್ಲಿ ದೃಶ್ಯ ಸ್ಥಿರತೆ ಅಗತ್ಯವಿರುವ ಯಾವುದೇ ವಾಷ್ ಎಫೆಕ್ಟ್ಗೆ ಉತ್ಪಾದನಾ-ಪೂರ್ವ ಮಾದರಿಯಲ್ಲಿ ಶೇಡ್ ಬ್ಯಾಂಡ್ ಅನುಮೋದನೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದು ಪ್ರಮಾಣಿತ ವಿಧಾನವಾಗಿದೆ.
ಸರಿಯಾದ ಫಿನಿಶಿಂಗ್ ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದು ನಿಮ್ಮ ನಿಜವಾದ ಫ್ಯಾಬ್ರಿಕ್ ರಚನೆಯಲ್ಲಿ ಫಲಿತಾಂಶವನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡುವುದರಿಂದ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ. ಬ್ರಷ್ಡ್, ಪೀಚ್ಡ್ ಅಥವಾ ಮರ್ಸರೈಸ್ಡ್ ಫಲಿತಾಂಶಗಳನ್ನು ಹೋಲಿಸಲು ನಮ್ಮ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಶ್ರೇಣಿಯಿಂದ ಮಾದರಿಯನ್ನು ಕೋರಿ — ಅಥವಾ ನಿಮ್ಮ ಬೃಹತ್ ಆರ್ಡರ್ಗಾಗಿ ಫಿನಿಶಿಂಗ್ ಆಯ್ಕೆಗಳನ್ನು ಚರ್ಚಿಸಲು ನಮ್ಮನ್ನು ಸಂಪರ್ಕಿಸಿ.
 ಫ್ಯಾಬ್ರಿಕ್
ಮೆಶ್ ಫ್ಯಾಬ್ರಿಕ್: ಉಸಿರಾಟದ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಕಾರ್ಯಕ್ಷಮತೆಯ ಕೀಲಿ
ಹೆಚ್ಚು ಓದಿ ತಾಂತ್ರಿಕ ಜ್ಞಾನ
ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ vs. ನೇಯ್ದ ಬಟ್ಟೆಗಳು: ಸಮಗ್ರ ಹೋಲಿಕೆ
ಹೆಚ್ಚು ಓದಿ ತಾಂತ್ರಿಕ ಜ್ಞಾನ
ಪಾಲಿಯೆಸ್ಟರ್ ಫ್ಯಾಬ್ರಿಕ್ ಮತ್ತು Oeko-Tex ಮಾನದಂಡ: ಸುರಕ್ಷತೆ ಮತ್ತು ಸುಸ್ಥಿರತೆಗೆ ಬದ್ಧತೆ
ಹೆಚ್ಚು ಓದಿ ಫ್ಯಾಬ್ರಿಕ್
ಎಲ್ಲಾ ಋತುಗಳಿಗೂ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳು: ಸರಿಯಾದ ತೂಕ ಮತ್ತು ವಸ್ತುವನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದು
ಹೆಚ್ಚು ಓದಿ ಉದ್ಯಮ ಒಳನೋಟಗಳು
ಡಬಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಮತ್ತು ಸಿಂಗಲ್ ಜರ್ಸಿ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ನಡುವಿನ ವ್ಯತ್ಯಾಸ
ಹೆಚ್ಚು ಓದಿ