2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ
2009 ರಿಂದ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ತಯಾರಕ · ಚೀನಾ

ಮೊದಲ ತೊಳೆಯುವಿಕೆಯ ನಂತರ ಸಡಿಲವಾಗಿ ನೇತಾಡುವ, ಅಥವಾ ಬೃಹತ್ ಉತ್ಪಾದನೆಯ ಮಧ್ಯದಲ್ಲಿ ರಿಕವರಿ ಪರೀಕ್ಷೆಗಳಲ್ಲಿ ವಿಫಲವಾಗುವ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್, ಪುನರಾವರ್ತಿತ ಆರ್ಡರ್ ವೆಚ್ಚಗಳು ಮತ್ತು ಸಾಗಣೆ ವಿಳಂಬಗಳನ್ನು ತ್ವರಿತವಾಗಿ ಹೆಚ್ಚಿಸುತ್ತದೆ. ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ನಿರ್ಧರಿಸುವ ಅಂಶಗಳಾದ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅನುಪಾತ, ನಿಟ್ ರಚನೆ ಮತ್ತು ಸ್ಟ್ರೆಚ್ ದಿಕ್ಕನ್ನು ಮಾದರಿ ತಯಾರಿಕೆಯ ಹಂತದಲ್ಲೇ ಹೆಚ್ಚಾಗಿ ತಪ್ಪಾಗಿ ಅರ್ಥೈಸಿಕೊಳ್ಳಲಾಗುತ್ತದೆ. ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಒಪ್ಪಿಗೆ ನೀಡುವ ಮೊದಲು ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳು ಏನನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು ಎಂಬುದನ್ನು ಈ ಮಾರ್ಗದರ್ಶಿ ವಿವರಿಸುತ್ತದೆ.
ಎಲ್ಲಾ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳು ಒಂದೇ ರೀತಿಯಲ್ಲಿ ಸ್ಟ್ರೆಚ್ ಆಗುವುದಿಲ್ಲ, ಮತ್ತು ಎಲ್ಲಾ ರಿಕವರಿಯೂ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ನಿಂದ ಬರುವುದಿಲ್ಲ. ನಿಟ್ ರಚನೆಯಲ್ಲಿ, ಸ್ಟ್ರೆಚ್ ಎರಡು ವಿಭಿನ್ನ ಮೂಲಗಳಿಂದ ಉಂಟಾಗುತ್ತದೆ: ಲೂಪ್ ಆದ ನೂಲಿನ ರಚನೆಯ ಯಾಂತ್ರಿಕ ಸ್ಥಿತಿಸ್ಥಾಪಕತೆ, ಮತ್ತು ನೂಲಿನೊಂದಿಗೆ ಬೆರೆಸಿದ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ನ (ಎಲಾಸ್ಟೇನ್ ಅಥವಾ Lycra ಎಂದೂ ಕರೆಯುತ್ತಾರೆ) ಸ್ಥಿತಿಸ್ಥಾಪಕ ಕೊಡುಗೆ. ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಇಲ್ಲದ ಸಾಮಾನ್ಯ ಜರ್ಸಿ ಫ್ಯಾಬ್ರಿಕ್ ಕೂಡ ಸ್ಟ್ರೆಚ್ ಆಗಬಹುದು, ಏಕೆಂದರೆ ಲೂಪ್ ರಚನೆಯು ಒತ್ತಡದಲ್ಲಿ ಚಲನೆಗೆ ಅವಕಾಶ ನೀಡುತ್ತದೆ. ಆದರೆ, ಸ್ಥಿತಿಸ್ಥಾಪಕ ನೂಲಿನ ಅಂಶವಿಲ್ಲದಿದ್ದರೆ, ಪುನರಾವರ್ತಿತ ಧಾರಣೆ, ತೊಳೆಯುವಿಕೆ ಅಥವಾ ದೀರ್ಘಕಾಲದ ಒತ್ತಡದ ನಂತರ ರಿಕವರಿ ಕಡಿಮೆ ಪೂರ್ಣವಾಗಿರಬಹುದು.
ಈ ಕಾರಣದಿಂದಲೇ ಎಲಾಂಗೇಶನ್ ಶೇಕಡಾವಾರು ಮತ್ತು ರಿಕವರಿ ಶೇಕಡಾವಾರು ಎರಡು ಪ್ರತ್ಯೇಕ ವಿಶೇಷಣಗಳಾಗಿವೆ, ಮತ್ತು ಎರಡನ್ನೂ ಸ್ವತಂತ್ರವಾಗಿ ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು. ಎಲಾಂಗೇಶನ್ ಎಂದರೆ ಒತ್ತಡದಲ್ಲಿ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ ಎಷ್ಟು ದೂರ ವಿಸ್ತರಿಸಬಹುದು ಎಂಬುದನ್ನು ತಿಳಿಸುತ್ತದೆ. ರಿಕವರಿ ಎಂದರೆ ಒತ್ತಡ ಬಿಡುಗಡೆಯಾದ ನಂತರ ಫ್ಯಾಬ್ರಿಕ್ ಆ ವಿಸ್ತರಣೆಯ ಎಷ್ಟು ಭಾಗವನ್ನು ಮರಳಿ ನೀಡುತ್ತದೆ ಎಂಬುದನ್ನು ತಿಳಿಸುತ್ತದೆ. ಒಂದು ಫ್ಯಾಬ್ರಿಕ್ ಎಲಾಂಗೇಶನ್ನಲ್ಲಿ ಹೆಚ್ಚಿನ ಅಂಕ ಪಡೆಯಬಹುದು ಆದರೂ ರಿಕವರಿಯಲ್ಲಿ ವಿಫಲವಾಗಬಹುದು; ಸಿದ್ಧ ಉಡುಪುಗಳಲ್ಲಿ ಸಡಿಲವಾಗಿ ನೇತಾಡುವಿಕೆ ಉಂಟಾಗುವ ಸಾಧ್ಯತೆ ಹೆಚ್ಚಿರುವ ಸನ್ನಿವೇಶ ಅದೇ ಆಗಿದೆ.
ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳಿಗೆ, ಪ್ರಾಯೋಗಿಕ ಅರ್ಥ ಸ್ಪಷ್ಟವಾಗಿದೆ: ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಶೇಕಡಾವಾರನ್ನು ಪಟ್ಟಿ ಮಾಡುವ ಫೈಬರ್ ಅಂಶದ ಲೇಬಲ್ಗಳು ಮಿಶ್ರಣದ ಅನುಪಾತವನ್ನು ವಿವರಿಸುತ್ತವೆ, ಕಾರ್ಯಕ್ಷಮತೆಯ ಫಲಿತಾಂಶವನ್ನಲ್ಲ. 5% ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಜರ್ಸಿ ಮತ್ತು 5% ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಇಂಟರ್ಲಾಕ್ ಎರಡೂ ಸ್ಟ್ರೆಚ್ ದಿಕ್ಕು ಮತ್ತು ರಿಕವರಿ ದರದಲ್ಲಿ ವಿಭಿನ್ನವಾಗಿ ವರ್ತಿಸುತ್ತವೆ, ಏಕೆಂದರೆ ಸ್ಥಿತಿಸ್ಥಾಪಕ ಅಂಶವನ್ನು ಹೇಗೆ ಒತ್ತಡಕ್ಕೆ ಒಳಪಡಿಸಿ ಬಿಡುಗಡೆ ಮಾಡಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ಫೈಬರ್ ಮಾತ್ರವಲ್ಲ, ರಚನೆಯೇ ನಿರ್ಧರಿಸುತ್ತದೆ.
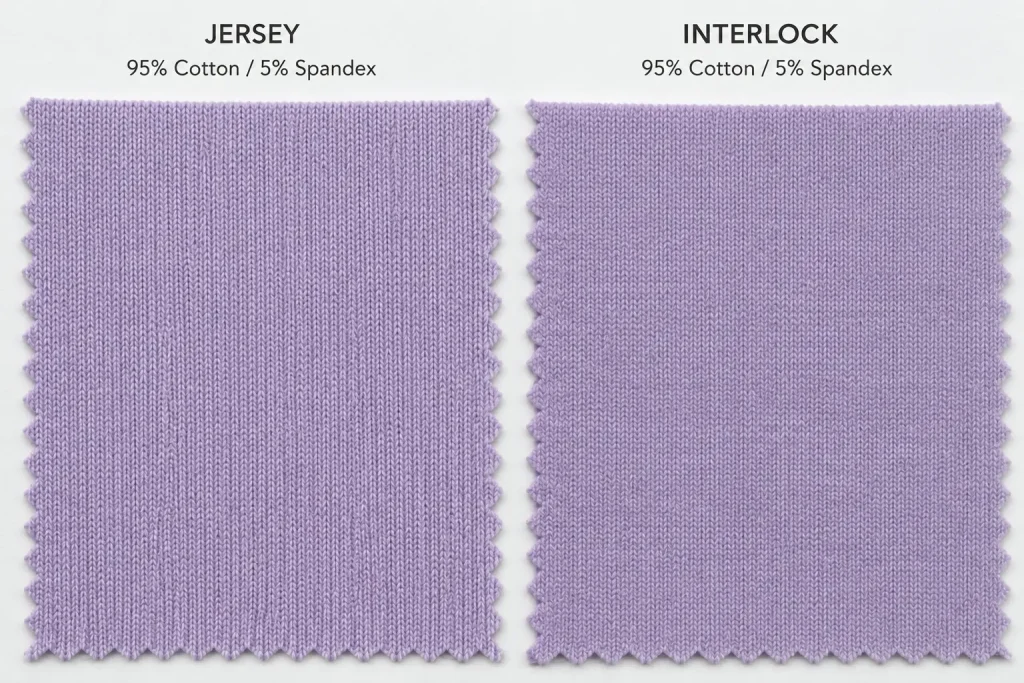
ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ ಸೋರ್ಸಿಂಗ್ನಲ್ಲಿ ಸಾಮಾನ್ಯವಾಗಿ ಬಳಸುವ ನಾಲ್ಕು ನಿಟ್ ರಚನೆಗಳಲ್ಲಿ ಪ್ರತಿಯೊಂದೂ ವಿಭಿನ್ನ ಸ್ಟ್ರೆಚ್ ನಡವಳಿಕೆಯನ್ನು ಹೊಂದಿದ್ದು, ಅದು ಪ್ಯಾಟರ್ನ್ ಗ್ರೇಡಿಂಗ್, ಉಡುಪಿನ ಫಿಟ್ ಮತ್ತು ಬೃಹತ್ ಉತ್ಪಾದನೆಯ ಸ್ಥಿರತೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ಜರ್ಸಿ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ನ ಅತ್ಯಂತ ಹಗುರ ಮತ್ತು ಸಾಮಾನ್ಯ ಆಧಾರವಾಗಿದೆ. ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಇಲ್ಲದ ಸಿಂಗಲ್ ಜರ್ಸಿ ರಚನೆಯಲ್ಲಿ, ಸ್ಟ್ರೆಚ್ ಮುಖ್ಯವಾಗಿ ಫ್ಯಾಬ್ರಿಕ್ನ ಅಗಲದ ಉದ್ದಕ್ಕೂ ಇರುತ್ತದೆ — ಇದನ್ನು 2-ವೇ ಸ್ಟ್ರೆಚ್ ಎನ್ನುತ್ತಾರೆ. ರಚನೆಯಲ್ಲಿ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅನ್ನು ಎಂಜಿನಿಯರಿಂಗ್ ಮಾಡಿದಾಗ, ಜರ್ಸಿಯನ್ನು 4-ವೇ ಸ್ಟ್ರೆಚ್ಗಾಗಿ ಅಭಿವೃದ್ಧಿಪಡಿಸಬಹುದು, ಆದರೆ ಫಲಿತಾಂಶವು ಇನ್ನೂ ನೂಲಿನ ಆಯ್ಕೆ, ಹೊಲಿಗೆ ಸಾಂದ್ರತೆ, ಫಿನಿಶಿಂಗ್ ಒತ್ತಡ ಮತ್ತು ಗುರಿ ರಿಕವರಿ ಅಗತ್ಯದ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ.
ಸಿಲೂಯೆಟ್ ಉಳಿಯುವುದು ಮುಖ್ಯವಾದ ರಚನಾತ್ಮಕ ಉಡುಪುಗಳಿಗೆ — ಬ್ಲೇಜರ್ಗಳು, ಫಿಟೆಡ್ ಪ್ಯಾಂಟ್ಗಳು, ಪಾಂಟೆ-ಶೈಲಿಯ ಉಡುಪುಗಳು — ಇಂಟರ್ಲಾಕ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಹೆಚ್ಚು ಊಹಿಸಬಹುದಾದ ಬೃಹತ್ ಉತ್ಪಾದನಾ ನಡವಳಿಕೆಯನ್ನು ನೀಡುತ್ತದೆ. ಇಂಟರ್ಲಾಕ್ ಒಂದು ಡಬಲ್-ನಿಟ್ ರಚನೆಯಾಗಿದ್ದು, ಇದರಲ್ಲಿ ಎರಡು ಸೂಜಿ ಗುಂಪುಗಳು ಎರಡೂ ಮುಖಗಳಲ್ಲಿ ಒಂದೇ ರೀತಿ ಕಾಣುವ ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ಉತ್ಪಾದಿಸುತ್ತವೆ. ಈ ಎರಡು ಪದರದ ರಚನೆಯು ಸ್ಟ್ರೆಚ್ ಪ್ರಮಾಣವನ್ನು ಸೀಮಿತಗೊಳಿಸುತ್ತದೆ ಆದರೆ ಆಯಾಮದ ಸ್ಥಿರತೆಯನ್ನು ಗಮನಾರ್ಹವಾಗಿ ಸುಧಾರಿಸುತ್ತದೆ. ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ನೊಂದಿಗಿನ ಇಂಟರ್ಲಾಕ್ ಉತ್ಪಾದನಾ ಸರಣಿಯಾದ್ಯಂತ ಆಕಾರವನ್ನು ಉಳಿಸಿಕೊಳ್ಳುವ ಮಧ್ಯಮ 2-ವೇ ಅಥವಾ 4-ವೇ ಸ್ಟ್ರೆಚ್ ಅನ್ನು ನೀಡುತ್ತದೆ.
ಹೆಚ್ಚಿನ ಸ್ಥಿತಿಸ್ಥಾಪಕತೆ ಅಗತ್ಯವಿರುವ ಅನ್ವಯಗಳಿಗೆ — ಸೊಂಟದ ಪಟ್ಟಿಗಳು, ಕಫ್ಗಳು, ಕುತ್ತಿಗೆಯ ಅಂಚುಗಳು ಮತ್ತು ಫಿಟೆಡ್ ಕ್ಯಾಜುವಲ್ವೇರ್ — ರಿಬ್ ನಿಟ್ ಸೂಕ್ತವಾದ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ ರಚನೆಯಾಗಿದೆ. ಪರ್ಯಾಯ ನಿಟ್-ಪರ್ಲ್ ಕಾಲಮ್ ರಚನೆಯು ಸ್ಪಷ್ಟವಾದ ಅಡ್ಡ ಸ್ಟ್ರೆಚ್ ಅನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ — ಸಮಾನ GSM ಮತ್ತು ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶದಲ್ಲಿ ಜರ್ಸಿಗಿಂತ ಗಮನಾರ್ಹವಾಗಿ ಹೆಚ್ಚು. ರಿಬ್ನಲ್ಲಿ ಎಲಾಂಗೇಶನ್-ರಿಕವರಿ ಅನುಪಾತವು ಸಾಮಾನ್ಯವಾಗಿ ಅನುಕೂಲಕರವಾಗಿರುತ್ತದೆ, ಈ ಕಾರಣದಿಂದಲೇ ರಿಬ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಫ್ಯಾಬ್ರಿಕ್ ಧರಿಸುವವರ ಸಿಲೂಯೆಟ್ಗೆ ಹೊಂದಿಕೊಳ್ಳಬೇಕು ಮತ್ತು ಪುನಃ ಪುನಃ ಆಕಾರಕ್ಕೆ ಮರಳಬೇಕು ಎಂಬ ಶರೀರ-ಅರಿವಿನ ಶೈಲಿಗಳಿಗೆ ಹೆಚ್ಚಾಗಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಲಾಗುತ್ತದೆ.
ಕಾರ್ಯಕ್ಷಮತೆ-ಆಧಾರಿತ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ವಯಗಳಿಗೆ — ಆಕ್ಟಿವ್ವೇರ್, ಬಾಡಿವೇರ್, ಕಂಪ್ರೆಷನ್-ಸಮೀಪದ ಉಡುಪುಗಳು — ಸ್ಕೂಬಾ ನಿಟೆಡ್ ಫ್ಯಾಬ್ರಿಕ್ ದೃಢವಾದ ರಿಕವರಿಯೊಂದಿಗೆ ರಚನಾತ್ಮಕ 4-ಮಾರ್ಗ ಸ್ಟ್ರೆಚ್ ಅನ್ನು ಒದಗಿಸುತ್ತದೆ. ಸ್ಕೂಬಾ ನಿಟೆಡ್ ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ಪಾಲಿಯೆಸ್ಟರ್-ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಥವಾ ಇತರ ಎಲಾಸ್ಟೇನ್ ಮಿಶ್ರಣಗಳನ್ನು ಬಳಸಿ ಸಾಂದ್ರವಾದ ಡಬಲ್-ನಿಟ್ ರಚನೆಯಾಗಿ ಅಭಿವೃದ್ಧಿಪಡಿಸಲಾಗುತ್ತದೆ. ಹಗುರವಾದ ಸಿಂಗಲ್ ನಿಟ್ಗಳಿಗೆ ಹೋಲಿಸಿದರೆ, ಇದು ಸಾಮಾನ್ಯವಾಗಿ ದೃಢವಾದ ರಿಕವರಿ ಮತ್ತು ಕಟ್-ಅಂಡ್-ಸ್ಯೂ ಉತ್ಪಾದನೆಯ ಸಮಯದಲ್ಲಿ ಉತ್ತಮ ಅಂಚಿನ ಸ್ಥಿರತೆಯನ್ನು ಒದಗಿಸುತ್ತದೆ.
ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಶೇಕಡಾವಾರು ಎಂಬುದು ಖರೀದಿದಾರರು ಮೊದಲು ಕೇಳುವ ವಿಶೇಷಣವಾಗಿದೆ, ಮತ್ತು ಅತ್ಯಂತ ಸುಲಭವಾಗಿ ತಪ್ಪಾಗಿ ಅರ್ಥೈಸಿಕೊಳ್ಳುವಂಥದ್ದೂ ಆಗಿದೆ. ಮಾದರಿ ತುಣುಕಿನ ಕಾರ್ಡ್ನಲ್ಲಿ ಪಟ್ಟಿ ಮಾಡಲಾದ ನಾರಿನ ಅಂಶದ ಸಂಖ್ಯೆಯು ಮಿಶ್ರಣದಲ್ಲಿನ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಪ್ರಮಾಣವನ್ನು ವಿವರಿಸುತ್ತದೆ — ಅದು ನೇರವಾಗಿ ಸ್ಟ್ರೆಚ್ ಶೇಕಡಾವಾರು ಅಥವಾ ರಿಕವರಿ ರೇಟಿಂಗ್ ಆಗಿ ಪರಿವರ್ತನೆಯಾಗುವುದಿಲ್ಲ. ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶವು ಮುಖ್ಯವಾಗಿ ರಿಕವರಿ ಬಲವನ್ನು ನಿಯಂತ್ರಿಸುತ್ತದೆ: ಫ್ಯಾಬ್ರಿಕ್ ಎಳೆದ ನಂತರ ಎಷ್ಟು ಬಲವಾಗಿ ಹಿಂತಿರುಗುತ್ತದೆ, ಮತ್ತು ಪುನರಾವರ್ತಿತ ಚಕ್ರಗಳಲ್ಲಿ ಆ ಹಿಂತಿರುಗುವಿಕೆಯನ್ನು ಎಷ್ಟು ಸ್ಥಿರವಾಗಿ ಕಾಯ್ದುಕೊಳ್ಳುತ್ತದೆ.
ಕಡಿಮೆ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶದ ಮಟ್ಟಗಳಲ್ಲಿ — ದೈನಂದಿನ ಕ್ಯಾಷುವಲ್ವೇರ್ ಮತ್ತು ಸಾಮಾನ್ಯ ನಿಟ್ ಮೇಲುಡುಪುಗಳಿಗೆ ವಿಶಿಷ್ಟವಾದದ್ದು — ಸಾಮಾನ್ಯ ಧಾರಣೆಯಲ್ಲಿ ಆಕಾರವನ್ನು ಕಾಯ್ದುಕೊಳ್ಳಲು ಫ್ಯಾಬ್ರಿಕ್ಗೆ ಸಾಕಷ್ಟು ರಿಕವರಿ ಇರುತ್ತದೆ, ಆದರೆ ಪುನರಾವರ್ತಿತ ಒಗೆಯುವಿಕೆಯ ನಂತರ ಆಯಾಮದ ಸಡಿಲಿಕೆಯನ್ನು ತೋರಿಸಬಹುದು. ಸ್ಟ್ರೆಚ್ ಒಂದು ರಚನಾತ್ಮಕ ಅಗತ್ಯಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಆರಾಮದ ಲಕ್ಷಣವಾಗಿರುವ ಉಡುಪುಗಳಿಗೆ ಈ ಶ್ರೇಣಿ ಸೂಕ್ತವಾಗಿದೆ.
ಮಧ್ಯಮ ಅಂಶದ ಮಟ್ಟಗಳಲ್ಲಿ, ಫ್ಯಾಬ್ರಿಕ್ ದೇಹದ ಬಾಹ್ಯರೇಖೆಗಳಿಗೆ ಹೆಚ್ಚು ಸಕ್ರಿಯವಾಗಿ ಹೊಂದಿಕೊಳ್ಳಲು ಪ್ರಾರಂಭಿಸುತ್ತದೆ ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಚಲನೆಯ ನಂತರ ಹೆಚ್ಚು ಸ್ಥಿರವಾಗಿ ರಿಕವರಿ ಹೊಂದುತ್ತದೆ. ಬಿಗಿಯಾದ ನಿಟ್ವೇರ್, ಕ್ಯಾಷುವಲ್ ಬಳಕೆಗೆ ಲೆಗ್ಗಿಂಗ್ಸ್, ಮತ್ತು ಹಲವು ಬಾರಿ ಧರಿಸುವಾಗ ಫಿಟ್ ಉಳಿಸಿಕೊಳ್ಳುವುದು ಮುಖ್ಯವಾಗಿರುವ ದೇಹ-ಸಮನ್ವಿತ ಮೇಲುಡುಪುಗಳಿಗೆ ಇದು ಸೂಕ್ತ ಶ್ರೇಣಿಯಾಗಿದೆ.
ಹೆಚ್ಚಿನ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶದಲ್ಲಿ — ಕಂಪ್ರೆಷನ್ ಉಡುಪುಗಳು, ಕಾರ್ಯಕ್ಷಮತೆಯ ಆಕ್ಟಿವ್ವೇರ್ ಮತ್ತು ತಾಂತ್ರಿಕ ಬಾಡಿವೇರ್ನಲ್ಲಿ ಬಳಸಲಾಗುತ್ತದೆ — ರಿಕವರಿ ಬಲವು ಗಮನಾರ್ಹವಾಗಿ ಹೆಚ್ಚಾಗುತ್ತದೆ. ಧರಿಸಿದಾಗ ಫ್ಯಾಬ್ರಿಕ್ ದೇಹದ ಮೇಲೆ ಅಳೆಯಬಹುದಾದ ಒತ್ತಡವನ್ನು ಬೀರುತ್ತದೆ, ಇದು ಕಂಪ್ರೆಷನ್ ಉತ್ಪನ್ನಗಳ ಕ್ರಿಯಾತ್ಮಕ ಅಗತ್ಯವಾಗಿದೆ. ಈ ಶ್ರೇಣಿಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಹೆಚ್ಚಿನ ಉತ್ಪಾದನಾ ಕಾಳಜಿ ಬೇಕಾಗುತ್ತದೆ, ಏಕೆಂದರೆ ಫ್ಯಾಬ್ರಿಕ್ ಒತ್ತಡವು ನೂಲು ನಿರ್ವಹಣೆ, ಹೊಲಿಗೆ ಸ್ಥಿರತೆ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಕ್ರಮಗಳನ್ನು ಪ್ರಭಾವಿಸುತ್ತದೆ.
ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳಿಗೆ ಒಂದು ಪ್ರಮುಖ ಎಚ್ಚರಿಕೆ: ಕ್ರಿಯಾತ್ಮಕ ಮಿತಿಯನ್ನು ಮೀರಿ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶವನ್ನು ಹೆಚ್ಚಿಸುವುದು ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ರೇಖೀಯವಾಗಿ ಸುಧಾರಿಸುವುದನ್ನು ಮುಂದುವರಿಸುವುದಿಲ್ಲ. ಒಂದು ನಿರ್ದಿಷ್ಟ ಹಂತದ ನಂತರ, ಹೆಚ್ಚಿನ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶವು ಫ್ಯಾಬ್ರಿಕ್ ವೆಚ್ಚವನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ ಮತ್ತು ರಿಕವರಿಯಲ್ಲಿ ಪ್ರಮಾಣಾನುಗುಣ ಲಾಭವನ್ನು ನೀಡದೆ ಗಾಳಿ ಪ್ರವೇಶವನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು. ಸೂಕ್ತವಾದ ಅನುಪಾತವು ರಚನೆ, ಮೂಲ ನಾರು ಮತ್ತು ಉಡುಪಿನ ಅಂತಿಮ-ಬಳಕೆಯ ಅಗತ್ಯಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ — ಸಾರ್ವತ್ರಿಕ ನಿಯಮದ ಮೇಲೆ ಅಲ್ಲ.
ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶ ಮತ್ತು ಸ್ಟ್ರೆಚ್ ವರ್ತನೆಯ ನಡುವಿನ ಸಂಬಂಧವು ಮೂಲ ನಾರಿನ ಪ್ರಕಾರವೂ ಗಮನಾರ್ಹವಾಗಿ ಬದಲಾಗುತ್ತದೆ. ಸಮಾನ ಅನುಪಾತಗಳಲ್ಲಿ ಹತ್ತಿ-ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಮಿಶ್ರಣಗಳು ಪಾಲಿಯೆಸ್ಟರ್-ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಥವಾ ನೈಲಾನ್-ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ಗಿಂತ ವಿಭಿನ್ನವಾಗಿ ವರ್ತಿಸುತ್ತವೆ, ಏಕೆಂದರೆ ಮೂಲ ನಾರಿನ ಸ್ವಂತ ಸ್ಟ್ರೆಚ್ ಗುಣಲಕ್ಷಣಗಳು ಸ್ಥಿತಿಸ್ಥಾಪಕ ಅಂಶದೊಂದಿಗೆ ಸಂವಹನ ನಡೆಸುತ್ತವೆ. ಸ್ಟ್ರೆಚ್ ಮತ್ತು ರಿಕವರಿಯಲ್ಲಿ ಹತ್ತಿ ಮತ್ತು ಹತ್ತಿ-ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಹೇಗೆ ಹೋಲಿಕೆಯಾಗುತ್ತವೆ ಎಂಬ ವಿವರವಾದ ವಿಶ್ಲೇಷಣೆಗಾಗಿ, ಹತ್ತಿ vs ಹತ್ತಿ-ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಜರ್ಸಿ: ಸ್ಟ್ರೆಚ್, ರಿಕವರಿ ಮತ್ತು ವೆಚ್ಚದ ಹೋಲಿಕೆಗಳು ನೋಡಿ.
ಸ್ಟ್ರೆಚ್ ದಿಕ್ಕುತನವು ಪ್ಯಾಟರ್ನ್ ಗ್ರೇಡಿಂಗ್ ಮತ್ತು ಅಂತಿಮ-ಬಳಕೆಯ ಕಾರ್ಯಕ್ಷಮತೆ ಎರಡನ್ನೂ ಪ್ರಭಾವಿಸುವ ವಿಶೇಷಣವಾಗಿದೆ, ಆದರೆ ಇದನ್ನು ಆರಂಭಿಕ ಸ್ಯಾಂಪ್ಲಿಂಗ್ ವಿನಂತಿಗಳಲ್ಲಿ ಹೆಚ್ಚಾಗಿ ಕಡೆಗಣಿಸಲಾಗುತ್ತದೆ. ಬೃಹತ್ ಪ್ರಮಾಣದಲ್ಲಿ ಈ ವ್ಯತ್ಯಾಸವು ಮುಖ್ಯವಾಗುತ್ತದೆ: 4-ಮಾರ್ಗ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ಗಾಗಿ ಪ್ಯಾಟರ್ನ್ ಮಾಡಿದ ಉಡುಪನ್ನು 2-ಮಾರ್ಗ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ನಲ್ಲಿ ಉತ್ಪಾದಿಸಿದರೆ, ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅನುಪಾತವು ಒಂದೇ ಆಗಿದ್ದರೂ ಫಿಟ್ ಅಸಮಂಜಸವಾಗಿರುತ್ತದೆ.
2-ವೇ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ ಒಂದೇ ಅಕ್ಷದ ಉದ್ದಕ್ಕೂ ವಿಸ್ತರಿಸುತ್ತದೆ — ಬಹುತೇಕ ಯಾವಾಗಲೂ ಅಗಲದ (ಅಡ್ಡ ದಾರದ) ದಿಕ್ಕಿನಲ್ಲಿ. ಎರಡೂ ದಿಕ್ಕುಗಳಲ್ಲಿ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಸೇರಿಸದ ಬಹುತೇಕ ವೆಫ್ಟ್-ನಿಟ್ ರಚನೆಗಳ ಸಹಜ ವರ್ತನೆ ಇದು. ಪ್ರಮುಖ ಚಲನೆಯ ಬೇಡಿಕೆ ಪಾರ್ಶ್ವದಲ್ಲಿರುವ ಉಡುಪುಗಳಿಗೆ 2-ವೇ ಸ್ಟ್ರೆಚ್ ಸಾಕು: ಬಿಗಿಯಾದ ಮೇಲುಡುಪುಗಳು, ನೇರ ಕಾಲಿನ ಪ್ಯಾಂಟ್ಗಳು, ಮತ್ತು ಧರಿಸುವಾಗ ಲಂಬ ಒತ್ತಡ ಕಡಿಮೆ ಇರುವ ಉಡುಪುಗಳು. ಇದು ಆಯಾಮದ ದೃಷ್ಟಿಯಿಂದ ಹೆಚ್ಚು ಸ್ಥಿರವಾದ ಸಂರಚನೆಯೂ ಆಗಿದೆ, ಏಕೆಂದರೆ ಒಗೆದ ನಂತರ ಉಡುಪುಗಳ ದೇಹದ ಉದ್ದ ಹೆಚ್ಚಾಗುವಂತೆ ಮಾಡುವ ಉದ್ದದ ದಿಕ್ಕಿನ ವಿಕೃತಿಯನ್ನು ಫ್ಯಾಬ್ರಿಕ್ ವಿರೋಧಿಸುತ್ತದೆ.
4-ವೇ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ ಅಗಲ ಮತ್ತು ಉದ್ದ ಎರಡೂ ದಿಕ್ಕುಗಳಲ್ಲಿ ವಿಸ್ತರಿಸುತ್ತದೆ. ಇದಕ್ಕೆ ಬಹು ದಿಕ್ಕಿನ ಸ್ಥಿತಿಸ್ಥಾಪಕತೆಗಾಗಿ ವಿಶೇಷವಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಿದ ರಚನೆ — ಉದಾಹರಣೆಗೆ ನಿಟ್ಟಿಂಗ್ ಹಂತದಲ್ಲಿ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಸೇರಿಸಿದ ಸರ್ಕ್ಯುಲರ್-ನಿಟ್ ಜರ್ಸಿ ಅಥವಾ ಇಂಟರ್ಲಾಕ್ — ಅಥವಾ ಉದ್ದದ ದಿಕ್ಕಿನಲ್ಲಿ ಸಹಜವಾದ ಸ್ಥಿತಿಸ್ಥಾಪಕತೆ ಇರುವ ಮೂಲ ರಚನೆ ಬೇಕು. ಆಕ್ಟಿವ್ವೇರ್, ಯೋಗ ಮತ್ತು ಪಿಲಾಟಿಸ್ ಉಡುಪುಗಳು, ಈಜುಡುಗೆ ಮೂಲ ಫ್ಯಾಬ್ರಿಕ್ಗಳು, ಮತ್ತು ಒಂದೇ ಸಮಯದಲ್ಲಿ ಹಲವು ದೇಹದ ಸಮತಲಗಳಲ್ಲಿ ಕ್ರಿಯಾಶೀಲ ಚಲನೆಗೆ ಅನುವು ಮಾಡಿಕೊಡಬೇಕಾದ ಯಾವುದೇ ಉಡುಪಿಗೆ 4-ವೇ ಸ್ಟ್ರೆಚ್ ಪ್ರಮಾಣಿತ ವಿಶೇಷಣವಾಗಿದೆ.
ಬೃಹತ್ ಉತ್ಪಾದನೆಯ ದೃಷ್ಟಿಕೋನದಿಂದ, 4-ವೇ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ಗೆ ಕತ್ತರಿಸುವ ಮತ್ತು ಹೊಲಿಯುವ ಸಮಯದಲ್ಲಿ ಹೆಚ್ಚು ನಿಖರವಾದ ಒತ್ತಡ ನಿರ್ವಹಣೆ ಬೇಕು. ಎರಡು ದಿಕ್ಕುಗಳಲ್ಲಿ ವಿಸ್ತರಿಸುವ ಫ್ಯಾಬ್ರಿಕ್, ಕತ್ತರಿಸುವ ಮೊದಲು ತಪ್ಪಾಗಿ ಹಾಸಿದರೆ ಮಾದರಿ ತುಣುಕುಗಳ ವಿಕೃತಿಗೆ ಹೆಚ್ಚು ಒಳಗಾಗುತ್ತದೆ, ಮತ್ತು ಸೀಮ್ ಸ್ಥಿರತೆಗೆ ಫ್ಯಾಬ್ರಿಕ್ನೊಂದಿಗೆ ವಿಸ್ತರಿಸುವ ಹೊಲಿಗೆ ಪ್ರಕಾರಗಳು ಬೇಕು, ಸ್ಥಿರ ಸ್ಥಾನದಲ್ಲಿ ಲಾಕ್ ಆಗುವ ಹೊಲಿಗೆಗಳಲ್ಲ.
ನೂಲಿನ ಸಂಖ್ಯೆ, ನಾರಿನ ಅಂಶ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಪರಿಸ್ಥಿತಿಗಳು ಹೋಲಿಸಬಹುದಾದಾಗ, ಯಂತ್ರದ ಗೇಜ್ ಲೂಪ್ ಸಾಂದ್ರತೆ, ಸ್ಟ್ರೆಚ್ ಮಿತಿ ಮತ್ತು ರಿಕವರಿ ವರ್ತನೆಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರಬಹುದು. ಸೂಕ್ಷ್ಮ ಗೇಜ್ ಸಾಮಾನ್ಯವಾಗಿ ಹೆಚ್ಚು ಸಾಂದ್ರವಾದ ಮೇಲ್ಮೈ ಉಂಟುಮಾಡುತ್ತದೆ, ಆದರೆ ಒರಟು ಗೇಜ್ ಹೆಚ್ಚು ಕಾಣುವ ಲೂಪ್ ಚಲನೆಗೆ ಅವಕಾಶ ನೀಡಬಹುದು. ಖರೀದಿದಾರರು ಗೇಜ್ ಅನ್ನು ಒಂದು ರಚನಾ ಚರ ಎಂದು ಪರಿಗಣಿಸಬೇಕು, ಸ್ಟ್ರೆಚ್ ಕಾರ್ಯಕ್ಷಮತೆಯ ಸ್ವತಂತ್ರ ಮುನ್ಸೂಚಕವಲ್ಲ. ಯಂತ್ರದ ವಿಶೇಷಣಗಳು ಫ್ಯಾಬ್ರಿಕ್ ರಚನೆಗೆ ಹೇಗೆ ಅನ್ವಯವಾಗುತ್ತವೆ ಎಂಬುದರ ಕುರಿತು ಹೆಚ್ಚಿನ ಮಾಹಿತಿಗಾಗಿ, ನಿಟ್ಟಿಂಗ್ ಯಂತ್ರದ ಗೇಜ್ ಮತ್ತು ನಿಟ್ ರಚನೆಯ ಮೇಲೆ ಅದರ ಪರಿಣಾಮವನ್ನು ನೋಡಿ.
ಬೃಹತ್ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಫ್ಯಾಬ್ರಿಕ್ ಸ್ಟ್ರೆಚ್ ಮತ್ತು ರಿಕವರಿ ವೈಫಲ್ಯಗಳು ಅಪರೂಪವಾಗಿ ಒಂದೇ ಚರದ ಫಲಿತಾಂಶವಾಗಿರುತ್ತವೆ. ಅವು ಸಾಮಾನ್ಯವಾಗಿ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶ, ನೂಲಿನ ಗುಣಮಟ್ಟ, ರಚನಾ ಒತ್ತಡ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಪರಿಸ್ಥಿತಿಗಳ ನಡುವಿನ ಪರಸ್ಪರ ಕ್ರಿಯೆಯಿಂದ ಉದ್ಭವಿಸುತ್ತವೆ — ಇವುಗಳಲ್ಲಿ ಯಾವುದೂ ನಾರಿನ ಮಿಶ್ರಣದ ಲೇಬಲ್ನಲ್ಲಿ ಸಂಪೂರ್ಣವಾಗಿ ಸೆರೆಹಿಡಿಯಲ್ಪಟ್ಟಿಲ್ಲ. ಸೋರ್ಸಿಂಗ್ ತಂಡಗಳಿಗೆ, ಸೂಕ್ತವಾದ ಪ್ರತಿಕ್ರಿಯೆ ಎಂದರೆ ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಅನುಮತಿ ನೀಡುವ ಮೊದಲು ಮಾದರಿ ಹಂತದಲ್ಲಿ ನಿರ್ದಿಷ್ಟ ಕಾರ್ಯಕ್ಷಮತಾ ವಿಶೇಷಣಗಳ ಗುಂಪನ್ನು ಖಚಿತಪಡಿಸುವುದು.
ವಿಸ್ತರಣಾ ಶೇಕಡಾವಾರು ಪ್ರಮುಖ ಸ್ಟ್ರೆಚ್ ವಿಶೇಷಣವಾಗಿದೆ. ಇದನ್ನು ಉದ್ದದ ದಿಕ್ಕು ಮತ್ತು ಅಗಲದ ದಿಕ್ಕಿಗೆ ಪ್ರತ್ಯೇಕವಾಗಿ ಅಳೆಯಬೇಕು ಮತ್ತು ವರದಿ ಮಾಡಬೇಕು. 4-ವೇ ಸ್ಟ್ರೆಚ್ ಎಂದು ವಿವರಿಸಲಾದ ಫ್ಯಾಬ್ರಿಕ್ ಎರಡೂ ಅಕ್ಷಗಳಲ್ಲಿ ಅರ್ಥಪೂರ್ಣ ವಿಸ್ತರಣೆಯನ್ನು ತೋರಿಸಬೇಕು; ಉದ್ದದ ದಿಕ್ಕಿನ ಮೌಲ್ಯವು ನಗಣ್ಯವಾಗಿದ್ದರೆ, ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ಹೇಗೆ ವಿವರಿಸಿದರೂ ಅದು ಕಾರ್ಯನಿರ್ವಹಣೆಯ ದೃಷ್ಟಿಯಿಂದ 2-ವೇ ಆಗಿರುತ್ತದೆ.
ರಿಕವರಿ ಶೇಕಡಾವಾರು ಒಂದೇ ವಿಸ್ತರಣೆಯಿಂದ ಮಾತ್ರವಲ್ಲ, ನಿರ್ದಿಷ್ಟ ಸಂಖ್ಯೆಯ ಸ್ಟ್ರೆಚ್-ಮತ್ತು-ಬಿಡುಗಡೆ ಚಕ್ರಗಳ ನಂತರ ಅಳೆಯಬೇಕು. ಒಂದು ಸ್ಟ್ರೆಚ್ ಘಟನೆಯಿಂದ ಸಂಪೂರ್ಣವಾಗಿ ರಿಕವರಿ ಆಗುವ ಫ್ಯಾಬ್ರಿಕ್, ಹತ್ತು ಅಥವಾ ಇಪ್ಪತ್ತು ಚಕ್ರಗಳ ನಂತರ ಕ್ಷೀಣಿಸಬಹುದು, ಇದು ಸಾಮಾನ್ಯ ವಾರದ ಧರಿಸುವಿಕೆಯಲ್ಲಿ ಉಡುಪು ಅನುಭವಿಸುವ ಸ್ಥಿತಿಗೆ ಹತ್ತಿರವಾಗಿದೆ. ಸಂಬಂಧಿತ ಪರೀಕ್ಷಾ ವಿಧಾನ ASTM lD2594 (ಕಡಿಮೆ ಶಕ್ತಿ ಇರುವ ನಿಟೆಡ್ ಫ್ಯಾಬ್ರಿಕ್ಗಳ ಸ್ಟ್ರೆಚ್ ಗುಣಲಕ್ಷಣಗಳ ಪ್ರಮಾಣಿತ ಪರೀಕ್ಷಾ ವಿಧಾನ), ಇದು ಚಕ್ರೀಕರಣದ ನಂತರ ಉಳಿದಿರುವ ವಿಸ್ತರಣೆಯನ್ನು ಅಳೆಯಲು ಪ್ರಮಾಣೀಕೃತ ಕಾರ್ಯವಿಧಾನವನ್ನು ಒದಗಿಸುತ್ತದೆ. ಪೂರೈಕೆದಾರರ ಡೇಟಾವನ್ನು ಸ್ವೀಕರಿಸುವಾಗ ಯಾವ ಪರೀಕ್ಷಾ ವಿಧಾನ ಬಳಸಲಾಗಿದೆ ಎಂಬುದನ್ನು ಖರೀದಿದಾರರು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು, ಏಕೆಂದರೆ ವಿಭಿನ್ನ ವಿಧಾನಗಳು ಹೋಲಿಸಲಾಗದ ಫಲಿತಾಂಶಗಳನ್ನು ನೀಡುತ್ತವೆ.
ತೊಳೆಯುವಿಕೆಯ ಆಯಾಮ ಸ್ಥಿರತೆ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ ಅನುಮೋದನೆಗೆ ಮೂರನೇ ಪ್ರಮುಖ ಮಾನದಂಡವಾಗಿದೆ. ತೊಳೆಯುವ ಚಕ್ರಗಳು ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ನಾರುಗಳನ್ನು ಸಡಿಲಗೊಳಿಸಬಹುದು, ವಿಶೇಷವಾಗಿ ಫಿನಿಶಿಂಗ್ ಸಮಯದಲ್ಲಿ ಹೆಚ್ಚಿನ ತಾಪಮಾನದ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಬಳಸಿದರೆ. ಉದ್ದದ ಆಯಾಮವು ಹೆಚ್ಚು ಸೂಕ್ಷ್ಮವಾಗಿರುತ್ತದೆ: ಗ್ರೇಜ್ ಬಟ್ಟೆಯ ಮೇಲೆ ಸ್ವೀಕಾರಾರ್ಹ ಸ್ಟ್ರೆಚ್ ಮತ್ತು ರಿಕವರಿ ತೋರಿಸುವ ಫ್ಯಾಬ್ರಿಕ್ಗಳು ತೊಳೆದ ನಂತರ ಅಳೆಯಬಹುದಾದ ಉದ್ದದ ಕುಗ್ಗುವಿಕೆಯನ್ನು ಇನ್ನೂ ತೋರಿಸಬಹುದು, ಇದು ಗ್ರಾಹಕರ ಮೊದಲ ತೊಳೆಯುವಿಕೆಯ ನಂತರ ಮುಗಿದ ಉದ್ದದಲ್ಲಿ ಚಿಕ್ಕದಾಗುವ ಉಡುಪುಗಳಿಗೆ ಕಾರಣವಾಗುತ್ತದೆ. ಬೇರೆ ರನ್ ಅಥವಾ ಫಿನಿಶ್ ಲಾಟ್ನಿಂದ ಅಲ್ಲ, ಅದೇ ಫ್ಯಾಬ್ರಿಕ್ ಬ್ಯಾಚ್ನಿಂದ ತೊಳೆಯುವಿಕೆಯ ಸ್ಥಿರತೆಯ ಡೇಟಾವನ್ನು ದೃಢೀಕರಿಸಿ.
ಬೃಹತ್ ಉತ್ಪಾದನೆಗೆ ಮುನ್ನದ ಅನುಮೋದನೆಗೆ ಪ್ರಾಯೋಗಿಕ ಚೌಕಟ್ಟು:
ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅನ್ನು ಬೇರ್ ನೂಲು, ಕವರ್ಡ್ ನೂಲು ಅಥವಾ ಕೋರ್-ಸ್ಪನ್ ಆಗಿ ಸೇರಿಸಲಾಗಿದೆಯೇ ಎಂಬುದನ್ನು ದೃಢೀಕರಿಸುವುದೂ ಯೋಗ್ಯವಾಗಿದೆ, ಏಕೆಂದರೆ ನೂಲಿನ ರೂಪವು ಒತ್ತಡ ನಿಯಂತ್ರಣ, ಫಿನಿಶಿಂಗ್ ವರ್ತನೆ ಮತ್ತು ರಿಕವರಿ ಸ್ಥಿರತೆಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರಬಹುದು. ಹೆಚ್ಚಿನ ತಾಪಮಾನದ ಬಣ್ಣ ಹಾಕುವಿಕೆ ಅಥವಾ ಫಿನಿಶಿಂಗ್ ಒಳಗೊಂಡಿದ್ದರೆ, ಸಂಸ್ಕರಣೆಯ ನಂತರ ರಿಕವರಿಯನ್ನು ಹೇಗೆ ಪರಿಶೀಲಿಸಲಾಗುತ್ತದೆ ಎಂದು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ. ಈ ವಿವರಗಳನ್ನು ಬೃಹತ್ ಅನುಮೋದನೆಯ ನಂತರವಲ್ಲ, ಮಾದರಿ ಹಂತದಲ್ಲೇ ಎತ್ತುವುದು ಸೂಕ್ತ.
ಎರಡೂ ದಿಕ್ಕುಗಳಲ್ಲಿ (ಉದ್ದ ಮತ್ತು ಅಗಲ ದಿಕ್ಕುಗಳು) ವಿಸ್ತರಣೆ ಶೇಕಡಾವಾರು, ಬಹು-ಚಕ್ರ ಪರೀಕ್ಷೆಯ ನಂತರ ರಿಕವರಿ ಶೇಕಡಾವಾರು ಮತ್ತು ತೊಳೆಯುವಿಕೆಯ ಆಯಾಮ ಸ್ಥಿರತೆಯ ಡೇಟಾವನ್ನು ವಿನಂತಿಸಿ. ಬಳಸಿದ ಪರೀಕ್ಷಾ ವಿಧಾನವನ್ನು ದೃಢೀಕರಿಸಿ — ಕಡಿಮೆ-ಶಕ್ತಿಯ ಸ್ಟ್ರೆಚ್ ನಿಟ್ಗಳಿಗೆ ASTM D2594 ಸಾಮಾನ್ಯ ಉಲ್ಲೇಖವಾಗಿದೆ. ಪರೀಕ್ಷಿಸಿದ ಮಾದರಿ ತುಣುಕನ್ನು ಬೃಹತ್ ಉತ್ಪಾದನೆಯಲ್ಲಿ ಬಳಸಲಾಗುವ ಅದೇ ಯಂತ್ರ ಸೆಟ್ಟಿಂಗ್ಗಳು ಮತ್ತು ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಲಾಟ್ ಅಡಿಯಲ್ಲಿ ತಯಾರಿಸಲಾಗಿದೆಯೇ ಎಂಬುದನ್ನೂ ದೃಢೀಕರಿಸಿ.
ನೇರವಾಗಿ ಅಲ್ಲ. ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಮುಖ್ಯವಾಗಿ ರಿಕವರಿ ಬಲವನ್ನು ಹೆಚ್ಚಿಸುತ್ತದೆ — ವಿಸ್ತರಿಸಿದ ನಂತರ ಫ್ಯಾಬ್ರಿಕ್ ಎಷ್ಟು ಬಲವಾಗಿ ಹಿಂತಿರುಗುತ್ತದೆ ಎಂಬುದು. ಸ್ಟ್ರೆಚ್ನ ಪ್ರಮಾಣವನ್ನು ಹೆಚ್ಚಾಗಿ ನಿಟ್ ರಚನೆ ಮತ್ತು ನಿರ್ಮಾಣದ ಒತ್ತಡ ನಿರ್ಧರಿಸುತ್ತದೆ. ಒಂದೇ ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅನುಪಾತವಿರುವ ಎರಡು ಫ್ಯಾಬ್ರಿಕ್ಗಳು ಅವುಗಳ ಮೂಲ ರಚನೆಗಳು ಭಿನ್ನವಾಗಿದ್ದರೆ ಬಹಳ ಭಿನ್ನವಾದ ವಿಸ್ತರಣೆ ಶೇಕಡಾವಾರುಗಳನ್ನು ಉತ್ಪಾದಿಸಬಹುದು. ಸ್ಪ್ಯಾಂಡೆಕ್ಸ್ ಅಂಶವೊಂದೇ ಅಲ್ಲ, ವಿಸ್ತರಣೆ ಮತ್ತು ರಿಕವರಿ ಎರಡನ್ನೂ ಪ್ರತ್ಯೇಕ ನಿಯತಾಂಕಗಳಾಗಿ ನಿರ್ದಿಷ್ಟಪಡಿಸಿ.
ರಿಬ್ ನಿಟ್ ಸೊಂಟಪಟ್ಟಿಗಳು, ಕಫ್ಗಳು, ಫಿಟೆಡ್ ಕ್ಯಾಷುವಲ್ವೇರ್ ಮತ್ತು ಬಲವಾದ ಅಗಲದ ರಿಕವರಿ ಅಗತ್ಯವಿರುವ ಹತ್ತಿರದ-ಫಿಟ್ ಉಡುಪುಗಳಿಗೆ ಸರಿಹೊಂದಬಹುದು. ವೈದ್ಯಕೀಯ ಅಥವಾ ಕಾರ್ಯಕ್ಷಮತೆಯ ಕಂಪ್ರೆಷನ್ ಉತ್ಪನ್ನಗಳಿಗೆ, ರಿಬ್ ರಚನೆಯೊಂದೇ ಸಾಕಾಗುವುದಿಲ್ಲ. ಖರೀದಿದಾರರು ಬೃಹತ್ ಉತ್ಪಾದನೆಯನ್ನು ಅನುಮೋದಿಸುವ ಮೊದಲು ಸಂಬಂಧಿತ ಮಾರುಕಟ್ಟೆ ಮಾನದಂಡಕ್ಕೆ ಹೋಲಿಸಿ ಒತ್ತಡದ ಅಗತ್ಯಗಳು, ವಿಸ್ತರಣೆ, ರಿಕವರಿ ಮತ್ತು ನಿರಂತರ ಕಂಪ್ರೆಷನ್ ಡೇಟಾವನ್ನು ದೃಢೀಕರಿಸಬೇಕು.
Runtang Textile ಯುರೋಪ್, ಉತ್ತರ ಅಮೆರಿಕ ಮತ್ತು ಆಸ್ಟ್ರೇಲಿಯಾದ ಉಡುಪು ಬ್ರಾಂಡ್ಗಳಿಗಾಗಿ ರಿಬ್ ನಿಟ್, ಇಂಟರ್ಲಾಕ್ ಮತ್ತು ಸ್ಕೂಬಾ ನಿಟೆಡ್ ಫ್ಯಾಬ್ರಿಕ್ ರಚನೆಗಳಲ್ಲಿ ಸ್ಟ್ರೆಚ್ ಫ್ಯಾಬ್ರಿಕ್ ಅನ್ನು ತಯಾರಿಸುತ್ತದೆ. ಬೃಹತ್ ಅನುಮೋದನೆಗೆ ಮುನ್ನ ಮಾದರಿಯನ್ನು ವಿನಂತಿಸಿ ಅಥವಾ ಕೋಟ್ ಪಡೆಯಿರಿ.
 ಫ್ಯಾಬ್ರಿಕ್
ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಬಳಕೆಗಳು: ಬಟ್ಟೆಗಿಂತಲೂ ಹೆಚ್ಚು
ಹೆಚ್ಚು ಓದಿ ಸುಸ್ಥಿರತೆ
ಮೋಡಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ vs ಲಿಯೋಸೆಲ್: ಉಡುಪು ಬ್ರಾಂಡ್ಗಳಿಗೆ ಸೆಲ್ಯುಲೋಸಿಕ್ ಫೈಬರ್ ಸೋರ್ಸಿಂಗ್
ಹೆಚ್ಚು ಓದಿ ಫ್ಯಾಬ್ರಿಕ್ ಮಾರ್ಗದರ್ಶಿ
ಬೃಹತ್ ಆರ್ಡರ್ಗಳಿಗಾಗಿ ವ್ಯಾಫಲ್ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್: GSM, ಸೆಲ್ ರಚನೆ ಮತ್ತು ಕುಗ್ಗುವಿಕೆ ನಿಯಂತ್ರಣ
ಹೆಚ್ಚು ಓದಿ ತಾಂತ್ರಿಕ ಜ್ಞಾನ
ಹೆವಿವೇಟ್ ಫ್ರೆಂಚ್ ಟೆರಿ ಸಮವಸ್ತ್ರಗಳೊಂದಿಗೆ ನಿಮ್ಮ ಶೈಲಿ ಮತ್ತು ಆರಾಮವನ್ನು ಹೆಚ್ಚಿಸಿಕೊಳ್ಳಿ
ಹೆಚ್ಚು ಓದಿ ತಯಾರಕರ ಒಳನೋಟಗಳು
ಟೈ-ಡೈ ನಿಟ್ ಫ್ಯಾಬ್ರಿಕ್ ಬೃಹತ್ ಉತ್ಪಾದನೆ: ಪ್ರಕ್ರಿಯೆ ನಿಯಂತ್ರಣ ಮತ್ತು ಬ್ಯಾಚ್ ಪುನರಾವರ್ತನೀಯತೆ
ಹೆಚ್ಚು ಓದಿ