Strickstoff-Hersteller seit 2009 · China
Strickstoff-Hersteller seit 2009 · China

Ein Stretchstoff, der nach der ersten Wäsche ausbeult oder bei Prüfungen der Rückformung mitten in der Serienproduktion durchfällt, verursacht schnell steigende Nachbestellungskosten und Lieferverzögerungen. Die entscheidenden Variablen – Spandex-Anteil, Strickstruktur und Dehnungsrichtung – werden bereits in der Bemusterungsphase oft falsch eingeschätzt. Dieser Leitfaden erläutert, was Beschaffungsteams vor der Freigabe für die Serie prüfen müssen.
Nicht jeder Stretchstoff dehnt sich gleich, und nicht die gesamte Rückformung kommt vom Spandex. In der Strickkonstruktion entsteht die Dehnung aus zwei unterschiedlichen Quellen: der mechanischen Flexibilität der Maschenstruktur selbst und dem elastischen Beitrag von Spandex (auch Elastan oder Lycra genannt), das dem Garn beigemischt ist. Ein einfacher Jersey ohne Spandex kann sich dennoch dehnen, weil die Maschenstruktur Bewegung unter Spannung erlaubt. Ohne eine elastische Garnkomponente kann die Rückformung jedoch nach mehrmaligem Tragen, Waschen oder längerer Belastung unvollständig sein.
Deshalb sind Dehnungsprozentsatz und Rückformungsprozentsatz zwei getrennte Spezifikationen, die unabhängig voneinander bestätigt werden müssen. Die Dehnung gibt an, wie weit sich der Stretchstoff unter Belastung ausdehnen kann. Die Rückformung gibt an, wie viel dieser Ausdehnung das Gewebe nach dem Entspannen zurückgibt. Ein Stoff kann bei der Dehnung hohe Werte erzielen und bei der Rückformung trotzdem versagen – genau das Szenario, das am wahrscheinlichsten zu Ausbeulungen bei fertigen Kleidungsstücken führt.
Für Beschaffungsteams ist die praktische Konsequenz einfach: Angaben zum Spandex-Anteil auf dem Etikett beschreiben das Mischungsverhältnis, nicht das Leistungsergebnis. Ein Jersey mit 5 % Spandex und ein Interlock mit 5 % Spandex verhalten sich in Dehnungsrichtung und Rückformungsrate unterschiedlich, weil die Konstruktion – nicht nur die Faser – bestimmt, wie die elastische Komponente belastet und entlastet wird.
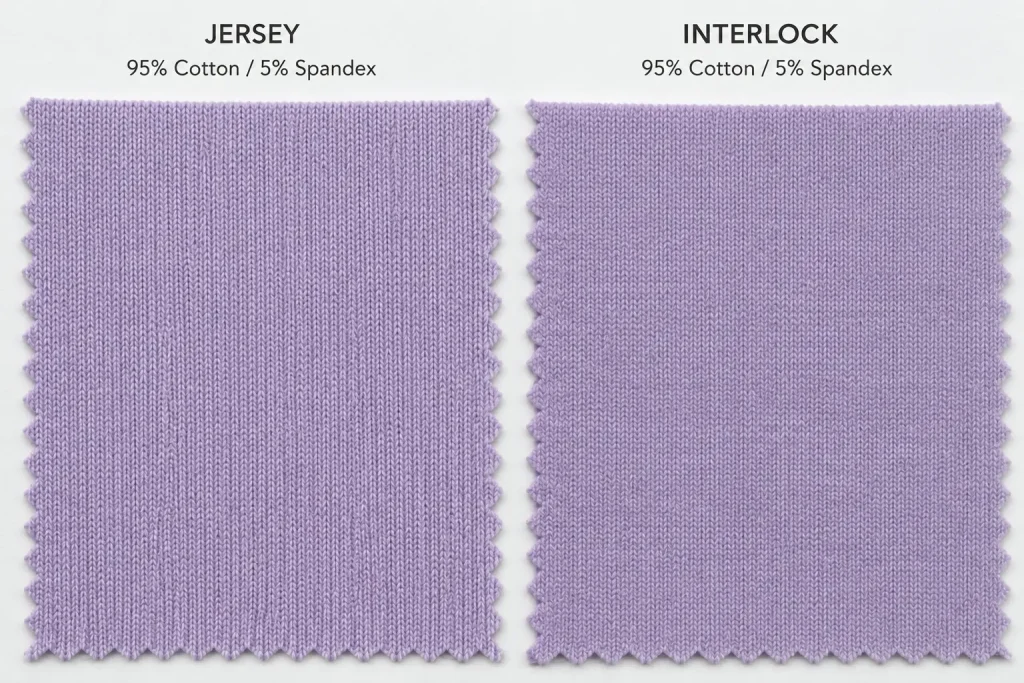
Die vier Strickstrukturen, die bei der Beschaffung von Stretchstoffen am häufigsten verwendet werden, haben jeweils ein eigenes Dehnungsverhalten, das sich auf Schnittabstufung, Passform und Serienkonsistenz auswirkt.
Jersey ist die leichteste und am weitesten verbreitete Basis für Stretchstoffe. Bei einer einfachen Jersey-Konstruktion ohne Spandex verläuft die Dehnung hauptsächlich quer zur Stoffbreite – das ist 2-Wege-Stretch. Wenn Spandex in die Konstruktion eingearbeitet wird, kann Jersey für 4-Wege-Stretch entwickelt werden, aber das Ergebnis hängt dennoch von der Garnauswahl, der Maschendichte, der Spannung beim Ausrüsten und der angestrebten Rückformungsanforderung ab.
Für strukturierte Bekleidung, bei der die Silhouettenerhaltung wichtig ist – Blazer, figurbetonte Hosen, Ponte-Stile – bietet Interlock-Strick ein berechenbareres Verhalten in der Serie. Interlock ist eine Doppelstrick-Konstruktion, bei der zwei Nadelreihen einen Stoff erzeugen, der auf beiden Seiten identisch aussieht. Diese doppellagige Konstruktion begrenzt die Dehnung, verbessert aber die Dimensionsstabilität erheblich. Interlock mit Spandex bietet moderaten 2-Wege- oder 4-Wege-Stretch, der die Form über Produktionsläufe hinweg beibehält.
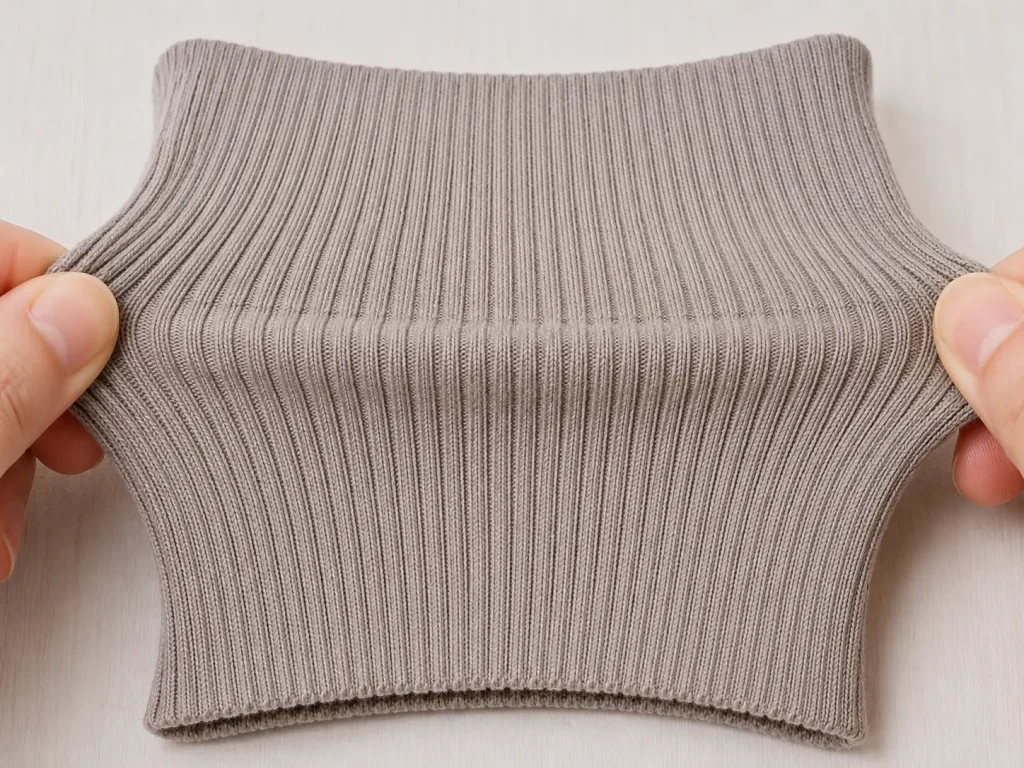
Rippstrick ist die bevorzugte Stretchstoff-Struktur für Anwendungen mit hoher Elastizität: Bund, Bündchen, Ausschnitte und figurbetonte Freizeitkleidung. Die abwechselnde Rechts-links-Maschenstruktur erzeugt eine ausgeprägte horizontale Dehnung – deutlich mehr als Jersey bei gleichem GSM und Spandex-Anteil. Das Verhältnis von Dehnung zu Rückformung ist bei Ripp tendenziell günstig, weshalb Rippstrick häufig für körpernahe Styles spezifiziert wird, bei denen sich der Stoff der Silhouette des Trägers anpassen und wiederholt in seine Form zurückkehren muss.
Für leistungsorientierte Stretch-Stoffanwendungen – Aktivbekleidung, Bodywear, kompressionsähnliche Kleidungsstücke – bietet Scuba-Strickstoff strukturierten 4-Wege-Stretch mit fester Rückstellung. Scuba-Strickstoff wird oft als dichte Doppelstrick-Konstruktion aus Polyester-Spandex oder anderen Elastan-Mischungen entwickelt. Im Vergleich zu leichteren Single-Jerseys bietet er im Allgemeinen eine festere Rückstellung und bessere Kantenstabilität bei der Zuschnitt- und Konfektionsproduktion.
Der Spandex-Prozentsatz ist die Spezifikation, die Einkäufer zuerst anfordern, und diejenige, die am häufigsten missverstanden wird. Die auf einer Musterkarte angegebene Faserzusammensetzung beschreibt den Anteil von Spandex in der Mischung – sie lässt sich nicht direkt in einen Dehnungsprozentsatz oder eine Rückstellbewertung übersetzen. Der Spandex-Gehalt bestimmt in erster Linie die Rückstellkraft: wie stark der Stoff nach dem Dehnen zurückzieht und wie konstant er dieses Zurückziehen über wiederholte Zyklen beibehält.
Bei niedrigeren Spandex-Gehalten – typisch für Alltags-Freizeitkleidung und einfache Strick-Tops – hat der Stoff genug Rückstellung, um seine Form bei normalem Tragen zu halten, kann aber nach wiederholtem Waschen eine gewisse Dimensionsentspannung zeigen. Dieser Bereich ist für Kleidungsstücke geeignet, bei denen Stretch ein Komfortmerkmal und keine strukturelle Anforderung ist.
Bei moderaten Gehalten beginnt der Stoff, sich aktiver an die Körperkonturen anzupassen und erholt sich nach dynamischer Bewegung gleichmäßiger. Dies ist der geeignete Bereich für figurbetonte Strickwaren, Leggings für den Freizeitgebrauch und körperbetonte Tops, bei denen die Passformerhaltung über mehrere Tragezyklen hinweg wichtig ist.
Bei höheren Spandex-Gehalten – verwendet in Kompressionskleidung, Performance-Aktivbekleidung und technischer Bodywear – steigt die Rückstellkraft deutlich. Der Stoff übt beim Tragen messbaren Druck auf den Körper aus, was die funktionale Anforderung für Kompressionsprodukte ist. Dieser Bereich erfordert in der Regel höhere Sorgfalt in der Produktion, da die Stoffspannung die Garnverarbeitung, die Nahtkonsistenz und die Veredelungsverfahren beeinflusst.
Ein wichtiger Hinweis für Beschaffungsteams: Eine Erhöhung des Spandex-Gehalts über einen funktionalen Schwellenwert hinaus verbessert die Leistung nicht linear weiter. Ab einem bestimmten Punkt erhöht ein höherer Spandex-Gehalt die Stoffkosten und kann die Luftdurchlässigkeit verringern, ohne proportionale Verbesserungen bei der Rückstellung zu liefern. Das geeignete Verhältnis hängt von der Konstruktion, der Basisfaser und den Endanforderungen des Kleidungsstücks ab – nicht von einer universellen Faustregel.
Die Beziehung zwischen Spandex-Gehalt und Dehnverhalten variiert auch deutlich je nach Basisfaser. Baumwoll-Spandex-Mischungen verhalten sich bei gleichen Verhältnissen anders als Polyester-Spandex oder Nylon-Spandex, da die eigenen Dehneigenschaften der Basisfaser mit der elastischen Komponente interagieren. Für eine detaillierte Aufschlüsselung, wie Baumwolle im Vergleich zu Baumwoll-Spandex bei Dehnung und Rückstellung abschneidet, siehe Baumwolle vs. Baumwoll-Spandex-Jersey: Abwägungen zwischen Dehnung, Rückstellung und Kosten.
Die Dehnungsrichtung ist eine Spezifikation, die sowohl die Schnittmustergradierung als auch die Endgebrauchsleistung beeinflusst, wird aber bei ersten Musteranfragen oft übersehen. Der Unterschied ist im Großmaßstab entscheidend: Ein Kleidungsstück, das für 4-Wege-Stretch-Stoff geschnitten ist, sitzt uneinheitlich, wenn es aus einem 2-Wege-Stretch-Stoff hergestellt wird, unabhängig davon, ob das Spandex-Verhältnis identisch ist.
2-Wege-Stretchstoff dehnt sich entlang einer Achse – fast immer in der Breite (Querrichtung). Dies ist das natürliche Verhalten der meisten Gestricke ohne in beide Richtungen eingearbeitetes Elasthan. 2-Wege-Stretch reicht für Kleidungsstücke aus, bei denen die Hauptbewegungsanforderung lateral ist: figurbetonte Oberteile, Hosen mit geradem Bein und Kleidungsstücke mit minimaler vertikaler Spannung beim Tragen. Es ist auch die formstabilere Konfiguration, da der Stoff einer Längsverformung widersteht, die sonst dazu führen würde, dass Kleidungsstücke nach dem Waschen in der Länge ausleiern.
4-Wege-Stretchstoff dehnt sich sowohl in der Breite als auch in der Länge. Dies erfordert entweder eine Konstruktion, die speziell für multidirektionale Elastizität ausgelegt ist – wie Rundstrick-Jersey oder Interlock mit bereits beim Stricken eingearbeitetem Elasthan – oder eine Grundstruktur mit inhärenter Längsflexibilität. 4-Wege-Stretch ist die Standardspezifikation für Activewear, Yoga- und Pilatesbekleidung, Badebekleidungsstoffe und jedes Kleidungsstück, das dynamische Bewegungen in mehreren Körperebenen gleichzeitig aufnehmen muss.
Aus Sicht der Serienproduktion erfordert 4-Wege-Stretchstoff ein präziseres Spannungsmanagement beim Zuschneiden und Nähen. Stoff, der in zwei Richtungen dehnbar ist, neigt eher zu Verzug der Schnittteile, wenn er vor dem Zuschnitt falsch aufgelegt wird, und die Nahtstabilität erfordert Sticharten, die sich mit dem Stoff dehnen, anstatt in einer festen Position zu verriegeln.
Wenn Garnfeinheit, Fasergehalt und Ausrüstungsbedingungen vergleichbar sind, kann die Maschinenfeinheit die Maschendichte, die Dehngrenze und das Rückstellverhalten beeinflussen. Eine feinere Teilung erzeugt oft eine kompaktere Oberfläche, während eine gröbere Teilung mehr sichtbare Maschenbewegung zulassen kann. Einkäufer sollten die Feinheit als eine Konstruktionsvariable betrachten und nicht als alleinigen Prädiktor für die Dehnleistung. Weitere Informationen dazu, wie sich die Maschinenspezifikation auf die Stoffstruktur auswirkt, finden Sie im Abschnitt Strickmaschinenfeinheit und deren Auswirkung auf die Strickstruktur.
Stretch- und Rückstellfehler in der Serie sind selten das Ergebnis einer einzelnen Variablen. Sie entstehen typischerweise aus dem Zusammenspiel von Elasthananteil, Garnqualität, Konstruktionsspannung und Ausrüstungsbedingungen – nichts davon wird durch ein Faseretikett vollständig erfasst. Für Beschaffungsteams besteht die angemessene Reaktion darin, bereits in der Musterphase, bevor die Serienproduktion freigegeben wird, bestimmte Leistungsspezifikationen zu bestätigen.
Dehnungsprozentsatz ist die primäre Stretch-Spezifikation. Er sollte getrennt für Längs- und Querrichtung gemessen und ausgewiesen werden. Ein als 4-Wege-Stretch bezeichneter Stoff sollte in beiden Achsen eine nennenswerte Dehnung aufweisen; ist der Längswert vernachlässigbar, ist der Stoff funktional 2-Wege-Stretch, unabhängig davon, wie er beschrieben wird.
Rückstellprozentsatz sollte nach einer definierten Anzahl von Dehnungs- und Entlastungszyklen gemessen werden, nicht nur nach einer einmaligen Dehnung. Ein Stoff, der sich nach einem einzelnen Dehnungsereignis vollständig zurückbildet, kann nach zehn oder zwanzig Zyklen bereits degradieren, was eher dem entspricht, was das Kleidungsstück während einer typischen Tragewoche erfährt. Das relevante Prüfverfahren ist ASTM D2594 (Standard Test Method for Stretch Properties of Knitted Fabrics Having Low Power), das ein standardisiertes Verfahren zur Messung der Restdehnung nach zyklischer Belastung bietet. Einkäufer sollten bestätigen, welches Prüfverfahren verwendet wurde, wenn sie Lieferantendaten erhalten, da unterschiedliche Verfahren nicht vergleichbare Ergebnisse liefern.
Waschdimensionsstabilität ist der dritte entscheidende Parameter für die Freigabe von Stretchstoffen. Waschzyklen können dazu führen, dass sich Elastanfasern entspannen, insbesondere wenn bei der Ausrüstung hohe Temperaturen eingesetzt werden. Die Längsrichtung ist am anfälligsten: Stoffe, die im Rohzustand akzeptable Dehnung und Rücksprung zeigen, können nach dem Waschen immer noch messbare Längsschrumpfung aufweisen, was dazu führt, dass Kleidungsstücke nach der ersten Wäsche beim Verbraucher in der fertigen Länge zu kurz ausfallen. Bestätigen Sie die Waschstabilitätsdaten aus derselben Stoffcharge, nicht aus einem anderen Lauf oder einer anderen Ausrüstungslos.
Ein praktischer Rahmen für die Freigabe vor der Serienproduktion:
Es lohnt sich auch zu bestätigen, ob das Elastan als blankes Garn, umsponnenes Garn oder Core-Spun-Garn eingearbeitet ist, da die Garnform Zugkontrolle, Ausrüstungsverhalten und Rücksprungskonsistenz beeinflussen kann. Falls Hochtemperaturfärbung oder -ausrüstung beteiligt ist, fragen Sie den Lieferanten, wie der Rücksprung nach der Verarbeitung verifiziert wird. Diese Details sollten bereits in der Bemusterungsphase angesprochen werden, nicht erst nach der Serienfreigabe.
Fordern Sie den Dehnungsprozentsatz in beide Richtungen (Längs- und Querrichtung), den Rücksprungprozentsatz nach Mehrfachzyklenprüfung und Waschdimensionsstabilitätsdaten an. Bestätigen Sie die verwendete Prüfmethode — ASTM D2594 ist eine gängige Referenz für Stretchmaschenware mit geringer Dehnkraft. Bestätigen Sie außerdem, ob das geprüfte Muster unter denselben Maschineneinstellungen und mit derselben Elastanpartie hergestellt wurde, die auch in der Serienproduktion verwendet werden.
Nicht direkt. Elastan erhöht in erster Linie die Rücksprungkraft — wie stark der Stoff nach dem Dehnen zurückzieht. Die Dehnmenge wird weitgehend von der Strickstruktur und der Konstruktionsspannung bestimmt. Zwei Stoffe mit identischem Elastananteil können sehr unterschiedliche Dehnungsprozentsätze aufweisen, wenn sich ihre Grundkonstruktionen unterscheiden. Geben Sie Dehnung und Rücksprung als getrennte Parameter an, nicht nur den Elastananteil.
Rippenstrick eignet sich für Bündchen, Manschetten, körpernahe Freizeitkleidung und eng anliegende Kleidung, die eine starke Querregeneration benötigt. Für medizinische oder leistungsbezogene Kompressionsprodukte reicht die Rippenstruktur allein nicht aus. Käufer sollten Druckanforderungen, Dehnung, Rücksprung und Daten zur anhaltenden Kompression anhand des relevanten Marktstandards bestätigen, bevor sie die Serienproduktion freigeben.
Runtang Tex produziert Stretchstoffe in Rippenstrick, Interlock und Scuba-Maschenstrukturen für Bekleidungsmarken in Europa, Nordamerika und Australien. Fordern Sie vor der Serienfreigabe ein Muster oder ein Angebot an.
 Beschaffungsleitfaden
Stoff für Yoga- und Pilates-Bekleidung: Rückformung, Weichheit und Dehnungsverhalten in der Serie
MEHR LESEN Technisches Know-how
Maschenware Spiralkrausen und Einlaufen: Prüfverfahren und Kontrolle in der Serienproduktion
MEHR LESEN Stoff
Tricot-Gestrick: Das leichte und strapazierfähige Material verstehen
MEHR LESEN Stoffleitfaden
Chenille-Strickstoff für Bekleidung: Weichheit, Pilling-Risiko und Bulkbemusterung
MEHR LESEN Stoffleitfaden
Denier Nylon für Activewear-Strickwaren: 30D / 40D / 70D Spezifikationsauswahl
MEHR LESEN