2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન
2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

પહેલી ધોવા પછી ઢીલું પડી જતું અથવા બલ્ક ઉત્પાદનની વચ્ચે રિકવરી ચકાસણીમાં નિષ્ફળ જતું સ્ટ્રેચ કાપડ ફરી ઓર્ડરનો ખર્ચ અને શિપમેન્ટમાં વિલંબ ઊભા કરે છે, જે ઝડપથી વધતા જાય છે. પ્રદર્શન નક્કી કરતા ચલો — સ્પાન્ડેક્સનું પ્રમાણ, ગૂંથણની રચના અને સ્ટ્રેચની દિશા — ઘણી વાર સેમ્પલિંગના તબક્કે ખોટી રીતે સમજવામાં આવે છે. આ માર્ગદર્શિકા આવરી લે છે કે સોર્સિંગ ટીમોએ બલ્ક માટે પ્રતિબદ્ધ થવા પહેલાં શું ખાતરી કરવી જોઈએ.
બધું સ્ટ્રેચ કાપડ એક જ રીતે સ્ટ્રેચ થતું નથી, અને બધી રિકવરી સ્પાન્ડેક્સમાંથી આવતી નથી. ગૂંથણની રચનામાં, સ્ટ્રેચ બે અલગ સ્રોતોમાંથી ઉદ્ભવે છે: લૂપમાં ગૂંથેલા યાર્નની રચનાની પોતાની યાંત્રિક લવચીકતા, અને યાર્નમાં ભેળવેલા સ્પાન્ડેક્સ (જેને ઇલાસ્ટેન અથવા Lycra પણ કહેવાય છે)નું સ્થિતિસ્થાપક યોગદાન. સ્પાન્ડેક્સ વગરનું સાદું જર્સી કાપડ પણ સ્ટ્રેચ થઈ શકે છે, કારણ કે લૂપમાં ગૂંથેલી રચના તાણ હેઠળ હલનચલનની મંજૂરી આપે છે. જો કે, સ્થિતિસ્થાપક યાર્નના ઘટક વગર, વારંવાર પહેરવા, ધોવા કે લાંબા સમયના ભાર પછી રિકવરી ઓછી સંપૂર્ણ હોઈ શકે છે.
તેથી જ લંબાવાની ટકાવારી અને રિકવરીની ટકાવારી બે અલગ સ્પેક્સ છે, અને બંનેને સ્વતંત્ર રીતે ખાતરી કરવી પડે છે. લંબાવાની ટકાવારી જણાવે છે કે સ્ટ્રેચ કાપડ ભાર હેઠળ કેટલું લંબાઈ શકે છે. રિકવરી જણાવે છે કે તાણ છોડ્યા પછી કાપડ એ લંબાવાનો કેટલો ભાગ પાછો આપે છે. કાપડ લંબાવાની ટકાવારીમાં ઊંચું સ્કોર કરી શકે છે અને તેમ છતાં રિકવરીમાં નિષ્ફળ જઈ શકે છે, અને એ જ પરિસ્થિતિ તૈયાર કપડાંમાં ઢીલું પડવાની સૌથી વધુ શક્યતા ઊભી કરે છે.
સોર્સિંગ ટીમો માટે વ્યવહારુ અર્થ સીધો છે: સ્પાન્ડેક્સની ટકાવારી દર્શાવતા ફાઇબર કન્ટેન્ટ લેબલ બ્લેન્ડના પ્રમાણનું વર્ણન કરે છે, પ્રદર્શનના પરિણામનું નહીં. 5% સ્પાન્ડેક્સવાળું જર્સી અને 5% સ્પાન્ડેક્સવાળું ઇન્ટરલૉક સ્ટ્રેચની દિશા અને રિકવરી દર બંનેમાં અલગ રીતે વર્તશે, કારણ કે રચના — માત્ર ફાઇબર નહીં — નક્કી કરે છે કે સ્થિતિસ્થાપક ઘટક કેવી રીતે ભારિત અને મુક્ત થાય છે.
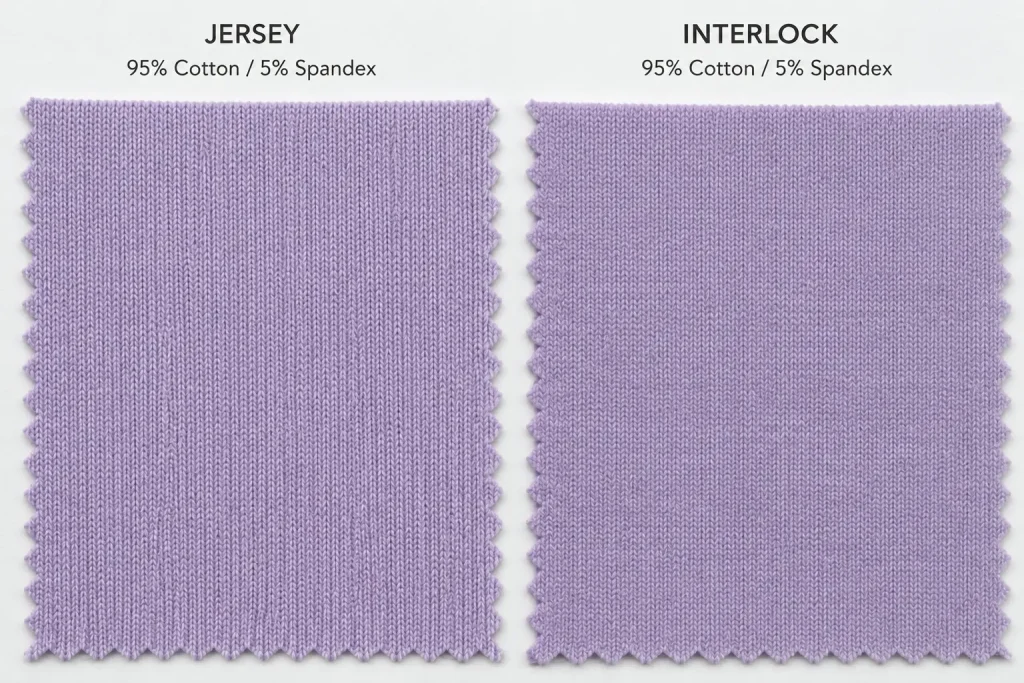
સ્ટ્રેચ કાપડના સોર્સિંગમાં સૌથી વધુ વપરાતી ચાર ગૂંથણ રચનાઓમાંથી દરેકનું સ્ટ્રેચ વર્તન અલગ છે, જે પેટર્ન ગ્રેડિંગ, કપડાંની ફિટ અને બલ્કની એકરૂપતાને અસર કરે છે.
જર્સી સ્ટ્રેચ કાપડ માટેનો સૌથી હલકો અને સૌથી સામાન્ય આધાર છે. સ્પાન્ડેક્સ વગરની સિંગલ જર્સી રચનામાં, સ્ટ્રેચ મુખ્યત્વે કાપડની પહોળાઈ તરફ ચાલે છે — આ 2-વે સ્ટ્રેચ છે. જ્યારે સ્પાન્ડેક્સને રચનામાં સમાવવામાં આવે છે, ત્યારે જર્સીને 4-વે સ્ટ્રેચ માટે વિકસાવી શકાય છે, પરંતુ પરિણામ યાર્નની પસંદગી, સ્ટિચની ઘનતા, ફિનિશિંગ ટેન્શન અને લક્ષ્ય રિકવરીની જરૂરિયાત પર પણ આધાર રાખે છે.
રચનાબદ્ધ કપડાં માટે જ્યાં સિલુએટ જાળવવો મહત્ત્વનો છે — બ્લેઝર, ફિટેડ ટ્રાઉઝર, પોન્ટે-શૈલીના કપડાં — ત્યાં ઇન્ટરલૉક નીટ કાપડ વધુ અનુમાનિત બલ્ક વર્તન આપે છે. ઇન્ટરલૉક એ ડબલ-નીટ રચના છે જેમાં બે સેટ સોયા એવું કાપડ બનાવે છે જે બંને બાજુએ એકસરખું દેખાય છે. આ ડબલ-લેયર રચના સ્ટ્રેચનું પ્રમાણ મર્યાદિત કરે છે પરંતુ પરિમાણીય સ્થિરતાને નોંધપાત્ર રીતે સુધારે છે. સ્પાન્ડેક્સવાળું ઇન્ટરલૉક મધ્યમ 2-વે અથવા 4-વે સ્ટ્રેચ આપે છે જે ઉત્પાદન બેચ દરમિયાન આકાર જાળવી રાખે છે.
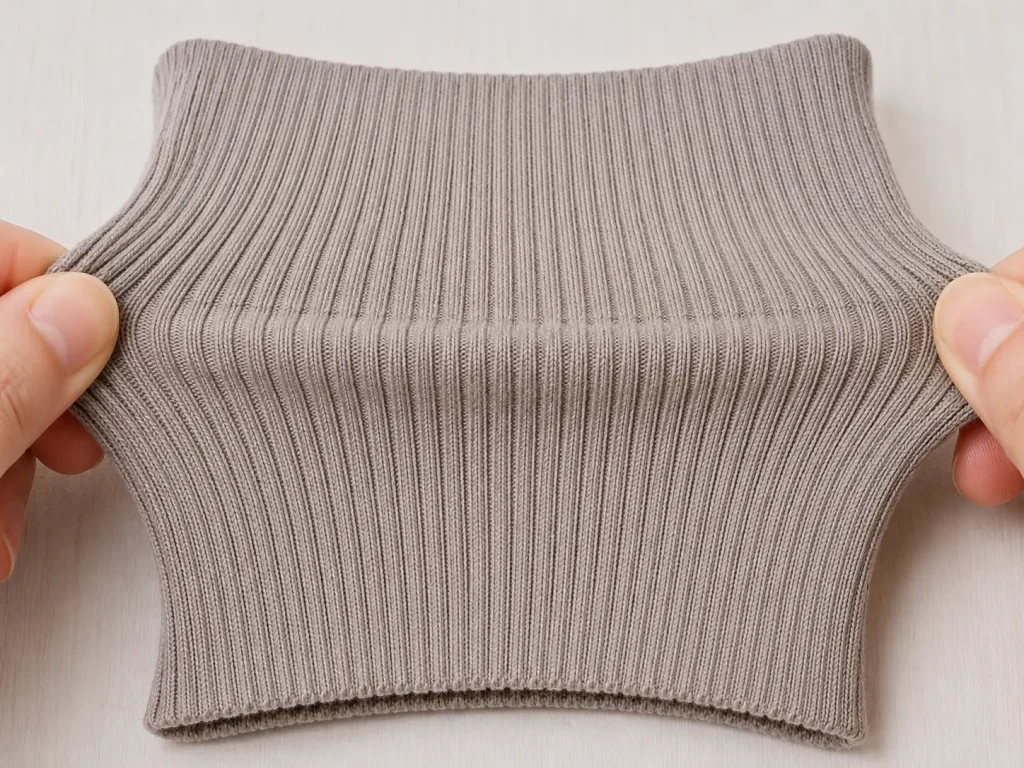
રિબ નીટ એ ઉચ્ચ સ્થિતિસ્થાપકતાવાળા ઉપયોગો માટેનું મુખ્ય સ્ટ્રેચ કાપડ છે: કમરપટ્ટા, કફ, ગળાની કિનારી અને ફિટેડ કેઝ્યુઅલવેર. વૈકલ્પિક નીટ-પર્લ કોલમ રચના સ્પષ્ટ આડું સ્ટ્રેચ ઊભું કરે છે — સમાન GSM અને સ્પાન્ડેક્સ પ્રમાણમાં જર્સી કરતાં નોંધપાત્ર રીતે વધુ. રિબમાં લંબાવાનો-રિકવરીનો ગુણોત્તર અનુકૂળ રહેતો હોય છે, તેથી જ રિબ નીટ કાપડ ઘણી વાર એવી શૈલીઓ માટે નિર્દિષ્ટ કરવામાં આવે છે જે શરીરના આકારને અનુસરે અને જ્યાં કાપડને પહેરનારના સિલુએટને અનુરૂપ થવું પડે અને વારંવાર આકારમાં પાછું આવવું પડે.
પર્ફોર્મન્સ-લક્ષી સ્ટ્રેચ ફેબ્રિક ઉપયોગો માટે — એક્ટિવવેર, બોડીવેર, કમ્પ્રેશન-સંબંધિત કપડાં — સ્કુબા ગૂંથેલું કાપડ મજબૂત રિકવરી સાથે સ્ટ્રક્ચર્ડ 4-વે સ્ટ્રેચ પ્રદાન કરે છે. સ્કુબા ગૂંથેલું કાપડ ઘણી વાર પોલિએસ્ટર-સ્પાન્ડેક્સ અથવા અન્ય ઇલાસ્ટેન બ્લેન્ડનો ઉપયોગ કરીને ગાઢ ડબલ-નીટ સ્ટ્રક્ચર તરીકે વિકસાવવામાં આવે છે. હલકા સિંગલ નીટની સરખામણીમાં, તે સામાન્ય રીતે વધુ મજબૂત રિકવરી અને કટ-એન્ડ-સ્યુ ઉત્પાદન દરમિયાન સારી કિનારી સ્થિરતા પ્રદાન કરે છે.
સ્પાન્ડેક્સની ટકાવારી એ સ્પેસિફિકેશન છે જે ખરીદનારાઓ સૌથી પહેલા માંગે છે, અને જે સૌથી વધુ ખોટી રીતે સમજવામાં આવે છે. સ્વેચ કાર્ડ પર દર્શાવેલ ફાઇબર કન્ટેન્ટનો આંકડો બ્લેન્ડમાં સ્પાન્ડેક્સના પ્રમાણનું વર્ણન કરે છે — તે સીધો સ્ટ્રેચ ટકાવારી કે રિકવરી રેટિંગમાં પરિવર્તિત થતો નથી. સ્પાન્ડેક્સનું પ્રમાણ મુખ્યત્વે રિકવરી ફોર્સ નિયંત્રિત કરે છે: કાપડ ખેંચાયા પછી કેટલી મજબૂતાઈથી પાછું ખેંચાય છે, અને વારંવારના ચક્રો દરમિયાન તે પાછું ખેંચવાની ક્રિયા કેટલી સુસંગત રીતે જાળવી રાખે છે.
નીચા સ્પાન્ડેક્સ પ્રમાણના સ્તરે — રોજિંદા કેઝ્યુઅલવેર અને સામાન્ય ગૂંથેલા ટોપ્સ માટે લાક્ષણિક — કાપડમાં સામાન્ય પહેરવામાં આકાર જાળવી રાખવા પૂરતી રિકવરી હોય છે, પરંતુ વારંવાર ધોવાથી પછી પરિમાણીય ઢીલાશ દેખાઈ શકે છે. આ શ્રેણી એવા કપડાં માટે યોગ્ય છે જ્યાં સ્ટ્રેચ રચનાત્મક જરૂરિયાતને બદલે આરામનું લક્ષણ હોય.
મધ્યમ પ્રમાણના સ્તરે, કાપડ શરીરના આકારને વધુ સક્રિય રીતે અનુરૂપ થવા લાગે છે અને ગતિશીલ હલનચલન પછી વધુ સુસંગત રીતે પાછું આવે છે. આ શ્રેણી ફિટેડ નીટવેર, રોજિંદા ઉપયોગની લેગિંગ્સ અને બોડી-કોન્શિયસ ટોપ્સ માટે યોગ્ય છે જ્યાં ઘણી વાર પહેર્યા પછી પણ ફિટ જળવાઈ રહે તે મહત્વનું છે.
વધુ સ્પાન્ડેક્સ પ્રમાણમાં — કમ્પ્રેશન કપડાં, પર્ફોર્મન્સ એક્ટિવવેર અને ટેકનિકલ બોડીવેરમાં વપરાતું — રિકવરી ફોર્સ નોંધપાત્ર રીતે વધે છે. પહેર્યા પછી કાપડ શરીર પર માપી શકાય તેવું દબાણ લાવે છે, જે કમ્પ્રેશન ઉત્પાદનોની કાર્યાત્મક જરૂરિયાત છે. આ શ્રેણીમાં સામાન્ય રીતે વધુ ઉત્પાદન કાળજી જરૂરી હોય છે, કારણ કે કાપડનો તણાવ યાર્ન હેન્ડલિંગ, સ્ટિચિંગની સુસંગતતા અને ફિનિશિંગ પ્રક્રિયાઓને અસર કરે છે.
સોર્સિંગ ટીમો માટે એક મહત્વપૂર્ણ ચેતવણી: કાર્યાત્મક મર્યાદાથી આગળ સ્પાન્ડેક્સનું પ્રમાણ વધારવાથી પ્રદર્શન રેખીય રીતે સુધરતું રહેતું નથી. અમુક બિંદુ પછી, વધુ સ્પાન્ડેક્સ પ્રમાણ કાપડની કિંમત વધારે છે અને રિકવરીમાં પ્રમાણસર લાભ આપ્યા વિના હવા પારગમ્યતા ઘટાડી શકે છે. યોગ્ય પ્રમાણ બાંધકામ, બેઝ ફાઇબર અને કપડાંની અંતિમ-ઉપયોગ જરૂરિયાતો પર આધાર રાખે છે — કોઈ સાર્વત્રિક નિયમ પર નહીં.
સ્પાન્ડેક્સ પ્રમાણ અને સ્ટ્રેચ વર્તન વચ્ચેનો સંબંધ બેઝ ફાઇબર પ્રમાણે પણ નોંધપાત્ર રીતે બદલાય છે. સમાન પ્રમાણમાં કોટન-સ્પાન્ડેક્સ બ્લેન્ડ પોલિએસ્ટર-સ્પાન્ડેક્સ કે નાયલોન-સ્પાન્ડેક્સ કરતાં અલગ રીતે વર્તે છે, કારણ કે બેઝ ફાઇબરની પોતાની સ્ટ્રેચ લાક્ષણિકતાઓ ઇલાસ્ટિક ઘટક સાથે ક્રિયાપ્રતિક્રિયા કરે છે. સ્ટ્રેચ અને રિકવરીમાં કોટનની સરખામણી કોટન-સ્પાન્ડેક્સ સાથે કેવી રીતે થાય છે તેની વિગતવાર સમજ માટે, જુઓ કોટન vs કોટન-સ્પાન્ડેક્સ જર્સી: સ્ટ્રેચ, રિકવરી અને ખર્ચના સમાધાન.
સ્ટ્રેચની દિશા એ સ્પેસિફિકેશન છે જે પેટર્ન ગ્રેડિંગ અને અંતિમ-ઉપયોગ પ્રદર્શન બંનેને અસર કરે છે, પરંતુ પ્રારંભિક સેમ્પલિંગ વિનંતીઓમાં તે ઘણી વાર અવગણવામાં આવે છે. બલ્ક સ્તરે આ તફાવત મહત્વનો છે: 4-વે સ્ટ્રેચ ફેબ્રિક માટે પેટર્ન કરેલું કપડું જો 2-વે સ્ટ્રેચ ફેબ્રિકમાં બનાવવામાં આવે તો અસંગત ફિટ થશે, પછી ભલે સ્પાન્ડેક્સનું પ્રમાણ સમાન હોય.
2-way સ્ટ્રેચ ફેબ્રિક એક ધરી પર ખેંચાય છે — લગભગ હંમેશા પહોળાઈ (ક્રોસવાઇઝ ગ્રેન) પર. બંને દિશામાં સ્પાન્ડેક્સ ઉમેર્યા વિના મોટાભાગના વેફ્ટ-નીટ બંધારણનું આ સ્વાભાવિક વર્તન છે. જે કપડાંમાં મુખ્ય હલનચલનની માંગ બાજુની હોય — ફિટેડ ટોપ્સ, સીધા પગવાળી ટ્રાઉઝર અને પહેરવા દરમિયાન લંબાઈની દિશામાં ન્યૂનતમ તણાવ ધરાવતાં કપડાં — તેમના માટે 2-way સ્ટ્રેચ પૂરતું છે. તે વધુ પરિમાણીય રીતે સ્થિર રચના પણ છે, કારણ કે ફેબ્રિક લંબાઈની દિશામાં વિકૃતિનો પ્રતિકાર કરે છે, જે અન્યથા ધોવા પછી કપડાંની લંબાઈ વધવાનું કારણ બની શકે.
4-way સ્ટ્રેચ ફેબ્રિક પહોળાઈ અને લંબાઈ બંને દિશામાં ખેંચાય છે. આ માટે કાં તો બહુદિશીય સ્થિતિસ્થાપકતા માટે ખાસ ડિઝાઇન કરેલું બંધારણ જરૂરી છે — જેમ કે નીટિંગના તબક્કે સ્પાન્ડેક્સ ઉમેરેલું સર્ક્યુલર-નીટ જર્સી અથવા ઇન્ટરલોક — અથવા લંબાઈની દિશામાં સ્વાભાવિક લવચીકતા ધરાવતું આધાર બંધારણ. એક્ટિવવેર, યોગા અને પાઇલેટ્સ વેર, સ્વિમવેર બેઝ અને શરીરના અનેક સમતલોમાં એકસાથે ગતિશીલ હલનચલનને અનુકૂળ થવું પડે તેવાં કોઈપણ કપડાં માટે 4-way સ્ટ્રેચ પ્રમાણભૂત સ્પેસિફિકેશન છે.
બલ્ક ઉત્પાદનના દૃષ્ટિકોણથી, 4-way સ્ટ્રેચ ફેબ્રિકને કટિંગ અને સિલાઈ દરમિયાન વધુ ચોકસાઇપૂર્વક ટેન્શન મેનેજમેન્ટની જરૂર પડે છે. બે દિશામાં ખેંચાતું ફેબ્રિક કટિંગ પહેલાં ખોટી રીતે પાથરવામાં આવે તો પેટર્ન પીસના વિકૃત થવાની શક્યતા વધુ હોય છે, અને સીમની સ્થિરતા માટે એવા ટાંકાના પ્રકાર જરૂરી છે જે ફેબ્રિક સાથે લંબાય, નહીં કે નિશ્ચિત સ્થિતિમાં લોક થઈ જાય.
જ્યારે યાર્ન કાઉન્ટ, ફાઇબર કન્ટેન્ટ અને ફિનિશિંગની પરિસ્થિતિઓ સરખાવી શકાય તેવી હોય, ત્યારે મશીન ગેજ લૂપ ડેન્સિટી, સ્ટ્રેચની મર્યાદા અને રિકવરી વર્તનને પ્રભાવિત કરી શકે છે. વધુ ઝીણું ગેજ ઘણીવાર વધુ ગીચ સપાટી ઉત્પન્ન કરે છે, જ્યારે વધુ જાડું ગેજ લૂપની વધુ દૃશ્યમાન હલચલને મંજૂરી આપી શકે છે. ખરીદનારાઓએ ગેજને બંધારણનું એક ચલ ગણવું જોઈએ, સ્ટ્રેચ પરફોર્મન્સનું સ્વતંત્ર પૂર્વાનુમાન નહીં. મશીન સ્પેસિફિકેશન ફેબ્રિક બંધારણમાં કેવી રીતે રૂપાંતરિત થાય તે વિશે વધુ જાણવા માટે, નીટિંગ મશીન ગેજ અને નીટ બંધારણ પર તેની અસર જુઓ.
બલ્કમાં ફેબ્રિકના સ્ટ્રેચ અને રિકવરીની નિષ્ફળતા ભાગ્યે જ એક જ ચલનું પરિણામ હોય છે. તે સામાન્ય રીતે સ્પાન્ડેક્સ કન્ટેન્ટ, યાર્નની ગુણવત્તા, બંધારણના ટેન્શન અને ફિનિશિંગની પરિસ્થિતિઓ વચ્ચેના પરસ્પર સંબંધમાંથી ઉદ્ભવે છે — જેમાંથી કંઈ પણ ફાઇબર બ્લેન્ડ લેબલમાં સંપૂર્ણ રીતે દર્શાવાયું નથી. સોર્સિંગ ટીમો માટે યોગ્ય પ્રતિસાદ એ છે કે બલ્ક ઉત્પાદનને મંજૂરી આપતા પહેલાં, સેમ્પલિંગના તબક્કે ચોક્કસ પ્રદર્શન સ્પેસિફિકેશનના સમૂહની પુષ્ટિ કરવી.
ઇલોંગેશન ટકાવારી પ્રાથમિક સ્ટ્રેચ સ્પેસિફિકેશન છે. તેને લંબાઈની અને પહોળાઈની દિશા માટે અલગ અલગ માપીને જાણ કરવી જોઈએ. 4-way સ્ટ્રેચ તરીકે વર્ણવાયેલા ફેબ્રિકે બંને ધરી પર અર્થપૂર્ણ ઇલોંગેશન દર્શાવવું જોઈએ; જો લંબાઈની દિશાનું મૂલ્ય નજીવું હોય, તો ફેબ્રિક કાર્યાત્મક રીતે 2-way છે, તેને કેવી રીતે વર્ણવવામાં આવ્યું છે તે ધ્યાનમાં લીધા વિના.
રિકવરી ટકાવારી એક જ વિસ્તરણ પરથી નહીં, પરંતુ નિશ્ચિત સંખ્યાના સ્ટ્રેચ-એન્ડ-રિલીઝ ચક્રો પછી માપવી જોઈએ. એક સ્ટ્રેચ ઘટનામાંથી સંપૂર્ણ રિકવર થતું ફેબ્રિક દસ કે વીસ ચક્રો પછી પણ ઘટી શકે છે, જે સામાન્ય પહેરવાના અઠવાડિયા દરમિયાન કપડાંને જે અનુભવ થશે તેની વધુ નજીક છે. સંબંધિત ટેસ્ટ પદ્ધતિ ASTM lD2594 (ઓછી શક્તિ ધરાવતાં ગૂંથેલાં કાપડના સ્ટ્રેચ ગુણધર્મો માટેની પ્રમાણભૂત ટેસ્ટ પદ્ધતિ) છે, જે ચક્ર પછીના અવશેષ વિસ્તરણને માપવા માટે પ્રમાણભૂત પ્રક્રિયા પ્રદાન કરે છે. સપ્લાયરનો ડેટા મળતી વખતે ખરીદનારાઓએ પુષ્ટિ કરવી જોઈએ કે કઈ ટેસ્ટ પદ્ધતિ વપરાઈ હતી, કારણ કે જુદી જુદી પદ્ધતિઓ સરખાવી ન શકાય તેવા પરિણામો આપે છે.
ધોવાની પરિમાણીય સ્થિરતા સ્ટ્રેચ ફેબ્રિક મંજૂરી માટે ત્રીજું નિર્ણાયક માપદંડ છે. ધોવાના ચક્રો સ્પાન્ડેક્સના તંતુઓને ઢીલા પાડી શકે છે, ખાસ કરીને જો ફિનિશિંગ દરમિયાન ઊંચા તાપમાનની શરતોનો ઉપયોગ થાય તો. લંબાઈનું પરિમાણ સૌથી વધુ સંવેદનશીલ છે: જે કાપડ ગ્રેજ ફેબ્રિક પર સ્વીકાર્ય સ્ટ્રેચ અને રિકવરી દર્શાવે છે તે પણ ધોવા પછી માપી શકાય તેવું લંબાઈનું સંકોચન દર્શાવી શકે છે, જેનો અર્થ એ છે કે ગ્રાહકની પ્રથમ ધોવા પછી તૈયાર કપડાંની અંતિમ લંબાઈ ટૂંકી થઈ જાય છે. ધોવાની સ્થિરતાનો ડેટા એ જ ફેબ્રિક બેચમાંથી મેળવો, બીજા રન કે ફિનિશ લોટમાંથી નહીં.
બલ્ક પહેલાંની મંજૂરી માટે વ્યવહારુ માળખું:
એ પણ ચકાસવા યોગ્ય છે કે સ્પાન્ડેક્સ બેર યાર્ન, કવર્ડ યાર્ન કે કોર-સ્પન તરીકે ઉમેરવામાં આવ્યું છે કે નહીં, કારણ કે યાર્નનું સ્વરૂપ ટેન્શન નિયંત્રણ, ફિનિશિંગ વર્તન અને રિકવરીની સુસંગતતાને પ્રભાવિત કરી શકે છે. જો ઊંચા તાપમાનની ડાઈંગ કે ફિનિશિંગ સામેલ હોય, તો સપ્લાયરને પૂછો કે પ્રોસેસિંગ પછી રિકવરી કેવી રીતે ચકાસવામાં આવે છે. આ વિગતો સેમ્પલિંગ તબક્કે ઉઠાવવી યોગ્ય છે, બલ્ક મંજૂરી પછી નહીં.
બંને દિશામાં (લંબાઈ અને પહોળાઈ દિશાઓમાં) લંબાવવાની ટકાવારી, બહુ-ચક્ર પરીક્ષણ પછી રિકવરીની ટકાવારી અને ધોવાની પરિમાણીય સ્થિરતાનો ડેટા માંગો. ઉપયોગમાં લેવાયેલ ટેસ્ટ પદ્ધતિની ખાતરી કરો — ASTM D2594 નીચી શક્તિવાળા સ્ટ્રેચ નીટ માટે સામાન્ય સંદર્ભ છે. એ પણ ખાતરી કરો કે પરીક્ષણ કરેલ સ્વેચ એ જ મશીન સેટિંગ્સ અને સ્પાન્ડેક્સ લોટ હેઠળ બનાવવામાં આવ્યો હતો જે બલ્ક ઉત્પાદનમાં ઉપયોગમાં લેવાશે.
સીધો નહીં. સ્પાન્ડેક્સ મુખ્યત્વે રિકવરી ફોર્સ વધારે છે — સ્ટ્રેચ કર્યા પછી કાપડ કેટલી મજબૂતી સાથે પાછું ખેંચાય છે. સ્ટ્રેચનો જથ્થો મોટાભાગે નીટ સ્ટ્રક્ચર અને બાંધકામના ટેન્શન દ્વારા નક્કી થાય છે. સમાન સ્પાન્ડેક્સ ગુણોત્તરવાળા બે કાપડ ખૂબ જ અલગ લંબાવવાની ટકાવારી ઉત્પન્ન કરી શકે છે જો તેમના બેઝ બાંધકામ અલગ હોય. લંબાવવાની ટકાવારી અને રિકવરી બંનેને અલગ પરિમાણો તરીકે નિર્દિષ્ટ કરો, ફક્ત સ્પાન્ડેક્સનું પ્રમાણ નહીં.
રિબ નીટ કમરપટ્ટા, કફ, ફિટેડ કેઝ્યુઅલવેર અને નજીકના ફિટવાળા પરિધાન માટે કામ કરી શકે છે જેને મજબૂત પહોળાઈની રિકવરીની જરૂર હોય. તબીબી કે પર્ફોર્મન્સ કમ્પ્રેશન ઉત્પાદનો માટે, ફક્ત રિબ સ્ટ્રક્ચર પૂરતું નથી. ખરીદનારાઓએ બલ્ક ઉત્પાદન મંજૂર કરતા પહેલાં સંબંધિત બજાર ધોરણ સામે દબાણની જરૂરિયાતો, લંબાવવાની ટકાવારી, રિકવરી અને ટકાઉ કમ્પ્રેશન ડેટાની ખાતરી કરવી જોઈએ.
Runtang Textile યુરોપ, ઉત્તર અમેરિકા અને ઓસ્ટ્રેલિયાના પરિધાન બ્રાન્ડ્સ માટે રિબ નીટ, ઇન્ટરલોક અને સ્કૂબા ગૂંથેલા કાપડના સ્ટ્રક્ચરમાં સ્ટ્રેચ ફેબ્રિકનું ઉત્પાદન કરે છે. બલ્ક મંજૂરી પહેલાં નમૂનાની વિનંતી કરો અથવા ભાવ મેળવો.
 સોર્સિંગ માર્ગદર્શિકા
એક્ટિવવેર ગૂંથેલા કાપડની પસંદગી: ફાઇબર ચાર્ટ્સ શું ચૂકી જાય છે અને બલ્ક પહેલાં સોર્સિંગ ટીમોને શું જોઈએ છે
વધુ વાંચો કાપડની સરખામણી
ફ્રેન્ચ ટેરી vs ફ્લીસ: સેમ્પલ મંગાવતા પહેલાં આ વાંચો
વધુ વાંચો ફેબ્રિક
ટ્રિકોટ નીટ: આ હલકું અને ટકાઉ મટીરિયલ સમજો
વધુ વાંચો સોર્સિંગ માર્ગદર્શિકા
ડ્રેસ માટેના સ્ટ્રક્ચર્ડ કાપડ જે ખરેખર બલ્ક ઉત્પાદનમાં ટકી રહે છે: પોન્ટે, સ્કુબા અને ઓટોમન
વધુ વાંચો ઉત્પાદક આંતરદૃષ્ટિ
ગૂંથેલા પરિધાન માટે જેક્વાર્ડ પેટર્ન ડેવલપમેન્ટ: રિપીટ, યાર્ન પસંદગી અને સેમ્પલિંગની વાસ્તવિકતાઓ
વધુ વાંચો