2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન
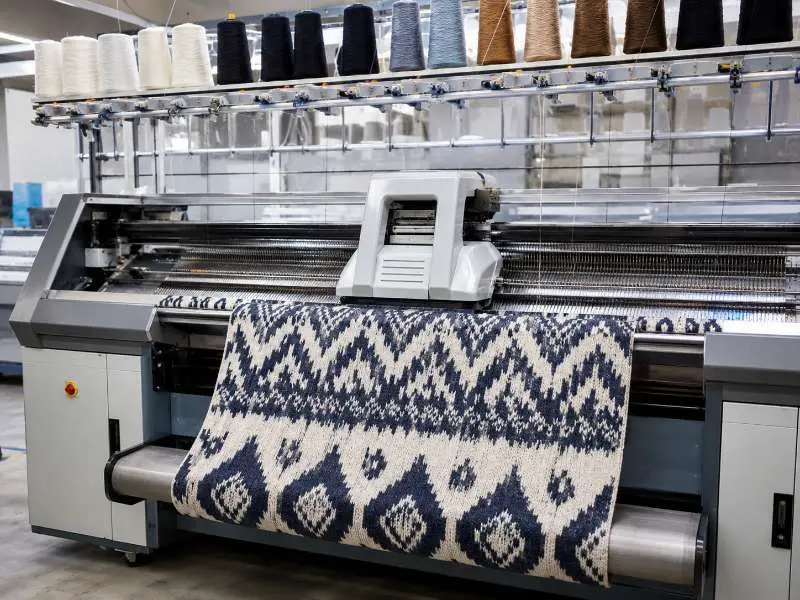
2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

સોર્સિંગના મુખ્ય મુદ્દા
ગૂંથેલા જેક્વાર્ડ બ્રીફ અને વણાયેલા જેક્વાર્ડ બ્રીફ એકબીજાના બદલે વાપરી શકાય નહીં: લૂપ સંરચના સ્ટ્રેચ આપે છે પરંતુ બારીક રિપીટની ચોકસાઈ મર્યાદિત કરે છે — વણાયેલાથી ગૂંથેલા તરફ જતા બ્રાન્ડ્સે ડેવલપમેન્ટ શરૂ કરતાં પહેલાં રિપીટની અપેક્ષાઓ સમાવવી પડે છે.
સ્ક્રીન પર ચોક્કસ દેખાતું જેક્વાર્ડ પેટર્ન પણ ટાળી શકાય તેવા સેમ્પલિંગ રાઉન્ડ લાવી શકે છે, જ્યારે રિપીટનું માપ, યાર્નની દિશા અને રંગોની સંખ્યા ખુલ્લી રાખવામાં આવે. આ ફક્ત ડિઝાઇનની પસંદગીઓ નથી. આ ઉત્પાદનના ઇનપુટ છે જે ડેવલપમેન્ટ શરૂ થાય તે પહેલાં નિશ્ચિત કરવા જોઈએ.
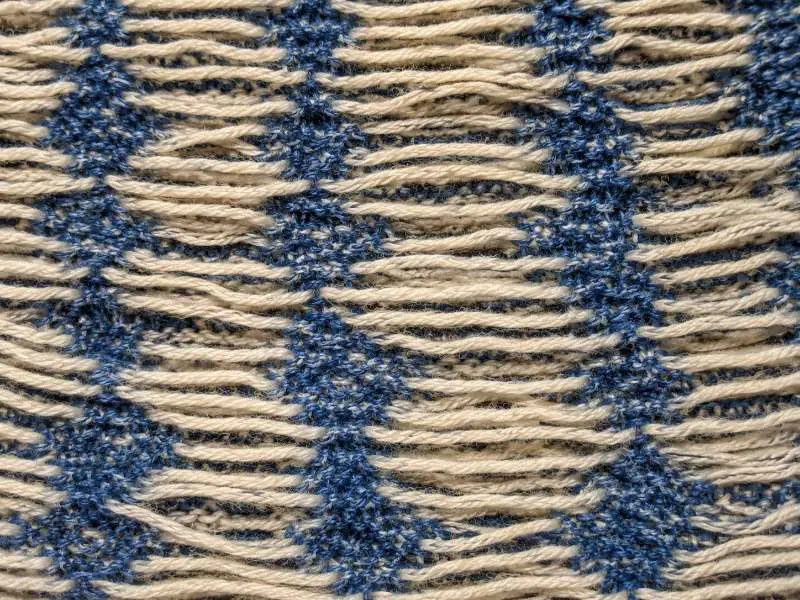
જેક્વાર્ડ પેટર્નમાં રિપીટ યુનિટ — સૌથી નાનું ડિઝાઇન મોડ્યુલ જે કાપડ પર ટાઇલ થાય છે — દૃશ્ય લય કરતાં ઘણું વધારે નક્કી કરે છે. ગૂંથેલા જેક્વાર્ડમાં, દરેક રિપીટ સીમા એ બિંદુ છે જ્યાં મશીને ફ્લોટ યાર્ન સંભાળવા પડે છે: મોટિફ વિસ્તારો વચ્ચે કાપડની પાછળથી પસાર થતા ન ગૂંથાયેલા દોરા. લાંબા ફ્લોટ કટ-એન્ડ-સ્યુ દરમિયાન ફસાઈ જવાનું જોખમ વધારે છે અને તૈયાર કાપડના હાથના સ્પર્શને અસર કરી શકે છે. ટૂંકા રિપીટ જે ગીચ રીતે ટાઇલ થાય છે તે વધુ ચુસ્ત સોય ક્રમ માંગે છે અને પ્રતિ પંક્તિ વ્યવહારુ રીતે કેટલા રંગો વાપરી શકાય તે મર્યાદિત કરી શકે છે.
બ્રાન્ડ્સ માટે, વ્યવહારુ અર્થ આ છે: મોટા રિપીટવાળી જેક્વાર્ડ પેટર્ન — ધારો કે, પરિધાનના એક ભાગ પર ફેલાવા માટે બનાવેલો પહોળો ઇન્ટાર્સિયા-શૈલીનો મોટિફ — નાની, ગીચ ભૌમિતિક ટાઇલ કરતાં પ્રતિ પંક્તિ વધુ સોયનો સમાવેશ માંગે છે. જ્યારે રિપીટ ઉપયોગી કાપડની પહોળાઈ કે પરિધાન પેનલ લેઆઉટ સાથે સારી રીતે મેળ ખાતું નથી, ત્યારે તે પ્રોગ્રામિંગ સમીક્ષાનો સમય, મશીન સેટઅપની જટિલતા અને મટીરિયલ પ્લાનિંગનું દબાણ વધારી શકે છે. આ કોઈ મનસ્વી ફેક્ટરી નિર્ણયો નથી. તે ડિઝાઇન ફાઇલમાં ઉલ્લેખિત રિપીટ પરિમાણોમાંથી સીધા જ ઉત્પન્ન થાય છે.
અહીં સોર્સિંગ ચેકપોઇન્ટ ટેકનિકલ નથી: તે સંગઠનાત્મક છે. રિપીટ પરિમાણો — ટાઇલની આડી પહોળાઈ અને ઊભી ઊંચાઈ — બ્રીફમાં નિશ્ચિત કરવા જોઈએ, પ્રથમ સ્ટ્રાઇક-ઓફ દરમિયાન શોધવા નહીં. જો તમારી ડિઝાઇન ટીમ સેન્ટીમીટરમાં કામ કરે છે અને તમારી ફેક્ટરી ગેજ દીઠ ટાંકામાં પ્રોગ્રામ કરે છે, તો આ રૂપાંતરણનું અંતર પ્રથમ સુધારણા ચક્રનું સામાન્ય કારણ છે. દૃશ્ય ફાઇલ અને એક જ એકમ પદ્ધતિમાં લેખિત રિપીટ સ્પષ્ટીકરણ બંને આપવાથી ગૂંથેલા જેક્વાર્ડ ડેવલપમેન્ટમાં પ્રારંભિક તબક્કાના સૌથી વારંવાર થતા વિલંબમાંથી એક દૂર થાય છે.
જેક્વાર્ડ પેટર્નની સ્પષ્ટતા એના પર આધાર રાખે છે કે પસંદ કરેલું યાર્ન મશીન ગેજ, રિપીટના માપ અને રંગ લેઆઉટ સાથે કેટલું સારું મેળ ખાય છે. બારીક યાર્ન વધુ સ્વચ્છ મોટિફ કિનારીઓને ટેકો આપી શકે છે કારણ કે દરેક ગૂંથેલા લૂપનું દૃશ્ય વજન ઓછું હોય છે, જ્યારે ભારે યાર્ન ઘણી વાર રંગ વિસ્તારો વચ્ચે નરમ સીમા બનાવે છે. નાના લખાણ, બારીક ભૌમિતિક મોટિફ કે ચુસ્ત રિપીટ અંતર માટે, સ્ટ્રાઇક-ઓફ પહેલાં યાર્નની દિશા તપાસવી જોઈએ.
મુખ્ય યાર્નની પસંદગી જેટલી મહત્વની છે તેટલી જ રંગ સુસંગતતા પણ મહત્વની છે. 3-રંગી અથવા 4-રંગી જેક્વાર્ડ પેટર્નમાં, યાર્ન્સ સુસંગત કાઉન્ટ અને ટ્વિસ્ટ રેન્જમાં રહેવા જોઈએ જેથી મોટિફની કિનારીઓ પર ટેન્શન દેખીતી રીતે બદલાય નહીં. ફ્લોટની વર્તણૂક પણ પસંદ કરેલા ફાઇબર અને ફિનિશિંગ રૂટ સામે તપાસવી જોઈએ, કારણ કે ફિનિશિંગ પછી રિવર્સ-સાઇડ ટેન્શન બદલાઈ શકે છે. જે બ્રાન્ડ્સ જેક્વાર્ડ નીટ ફેબ્રિક વિકલ્પોની સરખામણી કરી રહી છે તેમણે પહેલા સેમ્પલ પહેલાં યાર્નની પસંદગીની પુષ્ટિ કરવી જોઈએ, મોટિફ પહેલેથી જ વિકૃત દેખાયા પછી તેને સુધારવી નહીં.
નીટ જેક્વાર્ડનો વિકાસ એક અનુમાનિત તબક્કાના ક્રમને અનુસરે છે, અને દરેક તબક્કે થતી ધીમાઈ પણ અનુમાનિત છે, જો તમે જાણો કે નિર્ણયના મુદ્દા ક્યાં આવેલા છે.
પ્રક્રિયા ડિજિટલ ડિઝાઇન ફાઇલને મશીનના કંટ્રોલ સિસ્ટમમાં પ્રોગ્રામ કરવાથી શરૂ થાય છે. ફેક્ટરી દૃશ્ય પેટર્નને ગેજ અને રંગ રૂપરેખાંકન માટે વિશિષ્ટ નીડલ-એક્શન ક્રમમાં રૂપાંતરિત કરે છે. તેથી જ જેક્વાર્ડ પેટર્ન માટે વર્ચ્યુઅલ સેમ્પલિંગ ભૌતિક સેમ્પલિંગ શરૂ થાય તે પહેલાં પેટર્નની રચના, યાર્નની વર્તણૂક અને મશીન પ્રોગ્રામિંગ સ્પષ્ટ કરવામાં મદદ કરી શકે છે. પ્રથમ ભૌતિક આઉટપુટ સામાન્ય રીતે સ્ટ્રાઇક-ઓફ અથવા ટ્રાયલ પેનલ હોય છે, જે મશીન રૂટ અને સેમ્પલ સ્કોપ પર આધાર રાખે છે. આ પ્રથમ ભૌતિક સંદર્ભ બિંદુ છે જ્યાં દૃશ્ય મંજૂરી થઈ શકે છે.
સ્ટ્રાઇક-ઓફ મંજૂરીને બદલે સુધારણા વિનંતી શરૂ કરે તેના સૌથી સામાન્ય કારણો ત્રણ શ્રેણીઓમાં આવે છે:
સ્ટ્રાઇક-ઓફ મંજૂરી પછી, વિકાસ ઉત્પાદન સેમ્પલ તરફ આગળ વધે છે — ઉત્પાદન મશીન પર ઉત્પાદન ટેન્શન પર બનાવાયેલું પૂરી-પહોળાઈનું પેનલ. અહીં જ હાથનો સ્પર્શ, ઢળકતી પડવાની રીત અને ફિનિશ્ડ વજન યોગ્ય રીતે મૂલ્યાંકન કરવામાં આવે છે, કારણ કે ટૂંકા સ્ટ્રાઇક-ઓફ સેમ્પલ ફિનિશિંગ પછી પૂરી-પહોળાઈના કાપડની વર્તણૂક હંમેશા પ્રતિબિંબિત કરતા નથી. આ તબક્કે મંજૂરી વિકાસને બલ્ક ઉત્પાદન માટે મંજૂર કરે છે. પેટર્નની જટિલતા અને કલરવેની સંખ્યાને આધારે, આ ક્રમમાં જુદો જુદો સમય લાગી શકે છે; 2 રંગો અને નાના ભૌમિતિક રિપીટવાળા પ્રોગ્રામ સામાન્ય રીતે 5 રંગો અને મોટા-પાયાના મોટિફવાળા પ્રોગ્રામ કરતાં વધુ ઝડપથી આગળ વધે છે. સમાન વિકાસ પરિદૃશ્યોમાં ડબલ નીટ ફેબ્રિક બાંધકામ માળખાકીય સ્થિરતાને કેવી રીતે અસર કરે છે તેના સંદર્ભ માટે, ઉત્પાદન પૃષ્ઠ ઉપયોગી સંદર્ભ છે.
સોર્સિંગ ટીમો માટે વ્યવહારુ ટેકઅવે: દરેક સુધારણા રાઉન્ડ સમય ઉમેરે છે. જો બ્રીફ વિકાસ શરૂ થાય તે પહેલાં રિપીટ પરિમાણો, યાર્ન સ્પષ્ટીકરણો અને રંગની સંખ્યા નક્કી કરે, તો ફાઇલ સબમિશનથી બલ્ક મંજૂરી સુધીનો માર્ગ તે નિર્ણયો ફેક્ટરીના અર્થઘટન માટે ખુલ્લા રહે તે કરતાં નોંધપાત્ર રીતે ટૂંકો હોય છે.
જે બ્રાન્ડ્સ વૂવન જેક્વાર્ડ પેટર્નને નીટ ડેવલપમેન્ટમાં લઈ જાય છે, તેઓ ઘણીવાર એજ ધારની તીવ્રતા ધરાવે છે, પરંતુ બંધારણ અલગ રીતે કાર્ય કરે છે. વૂવન જેક્વાર્ડ વાર્પ અને વેફ્ટના આંતરવણાટ દ્વારા પેટર્ન ધરાવે છે, જ્યારે નીટ જેક્વાર્ડ પસંદ કરેલી સોય અને લૂપ રચના દ્વારા મોટિફ બનાવે છે. લૂપમાં સ્ટ્રેચ અને બાજુની હિલચાલ હોવાથી, બારીક રેખાઓ, નાના ટેક્સ્ટ અને તીવ્ર વિકર્ણ ધાર નીટ સ્વરૂપમાં નરમ દેખાઈ શકે છે.
સોર્સિંગ ચેકપોઇન્ટ એ છે કે સેમ્પલિંગ પહેલાં મોટિફની સમીક્ષા કરવી. આડી અને ઊભી ભૌમિતિક પેટર્ન સામાન્ય રીતે નીટ જેક્વાર્ડમાં વધુ સ્વચ્છ રીતે રૂપાંતરિત થાય છે. બારીક સ્ક્રિપ્ટ, ફોટોગ્રાફિક ગ્રેડિયન્ટ અને ખૂબ નાની વિગતોને સરળ બનાવવાની, રિપીટ ગોઠવવાની અથવા અલગ ઉત્પાદન માર્ગની જરૂર પડી શકે છે. બ્રીફ સેમ્પલિંગમાં કેવી રીતે આગળ વધે છે તેની વિસ્તૃત સમજ માટે, કસ્ટમ નીટ ફેબ્રિક ડેવલપમેન્ટ પ્રક્રિયા જુઓ.
સંપૂર્ણ જેક્વાર્ડ પેટર્ન બ્રીફે પ્રોગ્રામિંગ શરૂ થાય તે પહેલાં મુખ્ય ઉત્પાદન પ્રશ્નોના જવાબ આપવા જોઈએ. તેને ટૂંકું રાખો, પરંતુ ઇનપુટ્સ સ્પષ્ટ કરો:
આ વિગતો ફેક્ટરીના ડેવલપમેન્ટ કાર્યને મર્યાદિત કરતી નથી. તે પ્રોગ્રામિંગ દરમિયાન અર્થઘટન ઘટાડે છે અને પ્રથમ સ્ટ્રાઇક-ઓફ ખરીદનારના ડિઝાઇન ઇરાદા સાથે વધુ નજીકથી મેળ ખાય તેમાં મદદ કરે છે.
નીટ જેક્વાર્ડ ડિઝાઇનમાં દરેક વધારાનો યાર્ન રંગ નવો ફ્લોટ મેનેજમેન્ટ સ્તર ઉમેરે છે જે મશીનને તે રંગ દેખાય તેવી દરેક હરોળમાં સંભાળવો પડે છે. 2-રંગની જેક્વાર્ડ પેટર્ન 5-રંગની તુલનામાં પ્રોગ્રામ અને કેલિબ્રેટ કરવી નોંધપાત્ર રીતે સરળ છે, અને સ્ટ્રાઇક-ઓફ ઓછા રાઉન્ડમાં મંજૂર થવાની શક્યતા વધુ છે. સંકુચિત ડેવલપમેન્ટ ટાઇમલાઇન ધરાવતી બ્રાન્ડ્સે રંગ ગણતરીને ડિઝાઇન નિર્ણયોમાં વહેલા ધ્યાનમાં લેવી જોઈએ — ઉદાહરણ તરીકે, 5 રંગોથી 3 સુધી ઘટાડવાથી પ્રોગ્રામિંગ અને કેલિબ્રેશન તબક્કો નોંધપાત્ર રીતે ટૂંકાવી શકે છે. સંબંધ રેખીય નથી, પરંતુ દિશા સુસંગત છે: ઓછા રંગો, ઓછા ચલો, ઝડપી મંજૂરી.
જેક્વાર્ડ પેટર્ન સર્ક્યુલર અને ફ્લેટ નીટિંગ મશીન બંને પર ચલાવી શકાય છે, અને પસંદગી સામાન્ય રીતે જેક્વાર્ડ જરૂરિયાતને બદલે અંતિમ-ઉપયોગના બંધારણ દ્વારા નક્કી થાય છે. સર્ક્યુલર નીટ જેક્વાર્ડ જર્સી-આધારિત પ્રોગ્રામ માટે યોગ્ય છે — કટ-એન્ડ-સ્યુન કપડાં જ્યાં ટ્યુબ ખોલીને સપાટ પાથરવામાં આવે છે. ફ્લેટ નીટ જેક્વાર્ડ સ્વેટર જેવા ફુલ-ફેશન્ડ નીટવેરમાં વધુ સામાન્ય છે, જ્યાં પેનલ આકારમાં ગૂંથવામાં આવે છે. બંને મશીન પ્રકારો વચ્ચે ડિઝાઇન ફાઇલની આવશ્યકતાઓ અલગ હોય છે, તેથી બ્રીફમાં કયો ઉત્પાદન માર્ગ ઇચ્છિત છે તે ઉલ્લેખ કરવો જોઈએ. એક મશીન પ્રકાર પર કામ કરતી ડિઝાઇનને બીજા પર ચલાવતા પહેલાં ગોઠવણની જરૂર પડી શકે છે.
Runtang Textile સ્ટ્રક્ચર્ડ નીટવેર અને પેટર્નવાળી જર્સી મેળવતી એપેરલ બ્રાન્ડ્સ માટે જેક્વાર્ડ ગૂંથેલું કાપડ ઉત્પાદિત કરે છે. જો તમારી પાસે ડિઝાઇન ફાઇલ અથવા પ્રારંભિક તબક્કાની બ્રીફ હોય, તો ડેવલપમેન્ટ સમીક્ષા શરૂ કરવા સેમ્પલની વિનંતી કરો અથવા ભાવ મેળવો.
 ફેબ્રિક
ફેશનથી આગળ: ટ્રાઇકોટ કાપડનો બહુકાર્યી જાદુ
વધુ વાંચો ઉત્પાદક આંતરદૃષ્ટિ
તમારી ફેબ્રિક સ્પેસિફિકેશન શીટ કેમ વારંવાર આગળ-પાછળ થવાનો ખર્ચ કરાવે છે
વધુ વાંચો ફેબ્રિક
કાપડ સળગાવવાની કસોટી દ્વારા કાપડને સમજવું
વધુ વાંચો ફેબ્રિક
ગૂંથેલા કાપડના ઉપયોગો: ફક્ત કપડાંથી આગળ
વધુ વાંચો સસ્ટેનેબિલિટી
ગૂંથેલા કાપડ માટે લો-ઇમ્પેક્ટ ડાય: તેનો અર્થ શું છે, તે શું આવરે છે, અને ઓર્ડર આપતા પહેલાં તેને કેવી રીતે ચકાસવું
વધુ વાંચો