2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન
2009 થી નીટ ફેબ્રિક ઉત્પાદક · ચીન

એક ગૂંથેલું કાપડ સેમ્પલિંગ વખતે દૃશ્ય નિરીક્ષણમાં પાસ થઈ શકે છે, પરંતુ વારંવાર પહેરવા કે ધોવા પછી પણ પિલિંગ દર્શાવી શકે છે. ફ્લીસ નીટ કાપડ, બ્રશ્ડ જર્સી કે પાઇલ બંધારણો ખરીદતા એપેરલ બ્રાન્ડ્સ માટે, ફેબ્રિક પિલિંગને શિપમેન્ટ પછની ફરિયાદ નહીં, પરંતુ બલ્ક પહેલાંની QC બાબત તરીકે ગણવી જોઈએ. વધુ સુરક્ષિત અભિગમ એ છે કે ઉત્પાદન મંજૂર કરતાં પહેલાં ફાઇબર બ્લેન્ડ, બંધારણ, ફિનિશિંગ અને પરીક્ષણ પદ્ધતિની પુષ્ટિ કરવી.
ગૂંથેલા કાપડ વણાયેલા કાપડ કરતાં વધુ સહેલાઈથી પિલ થાય છે, કારણ કે તેમનું લૂપ-આધારિત બંધારણ ફાઇબરના છેડાને સપાટી પર ખુલ્લા છોડે છે. જ્યારે આ છેડા ટૂંકા, નબળા કે ઢીલા રીતે જોડાયેલા હોય છે, ત્યારે પહેરવા કે ધોવા દરમિયાનનું ઘર્ષણ તેમને ગૂંચવીને પિલ બનાવે છે. વણાયેલા કાપડમાં, આંતરવણાયેલું બંધારણ ફાઇબરને જગ્યાએ જકડી રાખે છે; ગૂંથેલા કાપડમાં, ખાસ કરીને સિંગલ જર્સી અને બ્રશ્ડ બંધારણોમાં, તે જ ઘર્ષણ પાસે વધુ સામગ્રી હોય છે.
પિલિંગ સામાન્ય રીતે 1–5 ના દૃશ્ય ગ્રેડિંગ સ્કેલ પર મૂલ્યાંકન કરવામાં આવે છે, જ્યાં ઊંચો ગ્રેડ ઓછું દૃશ્ય સપાટી પરિવર્તન દર્શાવે છે. ઘણા એપેરલ ખરીદનારાઓ વ્યવહારુ બલ્ક-મંજૂરી લક્ષ્ય તરીકે ગ્રેડ 4 અથવા તેથી વધુ વાપરે છે, પરંતુ સ્વીકૃત ગ્રેડ પરીક્ષણ પદ્ધતિ, ચક્ર ગણતરી, ફેબ્રિક પ્રકાર અને અંતિમ ઉપયોગ સાથે મળીને વ્યાખ્યાયિત કરવો જોઈએ. કેટલાક ખર્ચ-સંવેદનશીલ પ્રોગ્રામ્સ માટે નીચો ગ્રેડ સ્વીકાર્ય હોઈ શકે છે, પરંતુ તેને ટેક પેકમાં અવ્યાખ્યાયિત છોડવો જોઈએ નહીં.
ફાઇબરની પસંદગી ફેબ્રિક પિલિંગ પાછળના મુખ્ય પરિબળોમાંનું એક છે, પરંતુ તેનું મૂલ્યાંકન યાર્ન બંધારણ, નીટ ડેન્સિટી, બ્રશિંગ ઊંડાઈ અને ફિનિશિંગ સાથે મળીને કરવું જોઈએ. ગૂંથેલા કાપડ ખરીદતી બ્રાન્ડ્સે સામાન્ય બ્લેન્ડ શ્રેણીઓ વચ્ચેની દિશાત્મક ભિન્નતા સમજવી જોઈએ:
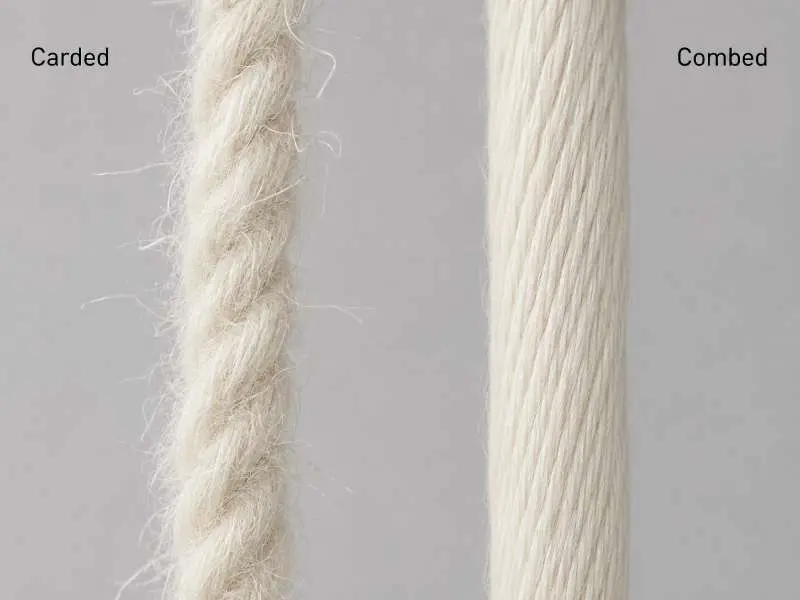
કોમ્બ્ડ કોટન સામે કાર્ડેડ કોટન: કોમ્બિંગ સ્પિનિંગ પહેલાં ટૂંકા ફાઇબર દૂર કરે છે, જેનાથી લાંબા અને વધુ સમાન રીતે ગોઠવાયેલા સ્ટેપલ સાથેનું યાર્ન બને છે. કાર્ડેડ કોટન વધુ ટૂંકા ફાઇબર જાળવી રાખે છે, જે ઘર્ષણ હેઠળ વધુ ઝડપથી સપાટી પર આવે છે. જ્યાં પિલિંગ ચિંતાનો વિષય હોય તેવા નીટ ઉપયોગો માટે, કોમ્બ્ડ કોટન અથવા રિંગ-સ્પન યાર્ન નિર્દિષ્ટ કરવું ટૂંકા ફાઇબરના સંપર્કને ઘટાડવાનો એક બંધારણીય રસ્તો હોઈ શકે છે, પરંતુ બલ્ક મંજૂરી પહેલાં તેને ઘર્ષણ કે પિલિંગ પરીક્ષણ દ્વારા ચકાસવું જોઈએ.
સતત ફિલામેન્ટ પોલિએસ્ટર સામે ટૂંકા-સ્ટેપલ બ્લેન્ડ: સતત ફિલામેન્ટ પોલિએસ્ટર સહેલાઈથી પિલ બનાવતું નથી કારણ કે ઢીલા થવા માટે ફાઇબરના છેડા હોતા નથી. ટૂંકા-સ્ટેપલ સિન્થેટિક ફાઇબર — જે આર્થિક પોલાર ફ્લીસ કાપડ બંધારણોમાં સામાન્ય છે — યાર્ન ટ્વિસ્ટ અને બ્રશિંગ ઊંડાઈના આધારે ઘર્ષણ હેઠળ પિલ બનવા તરફ વધુ વલણ ધરાવે છે. એન્ટી-પિલિંગ ફિનિશિંગ કાર્યક્ષમતા વધારી શકે છે, પરંતુ ફાઇબરની લંબાઈ એ મૂળભૂત પરિબળ છે.
કોટન-પોલિએસ્ટર બ્લેન્ડ: પોલિએસ્ટર ઘટક એક વાર બનેલા પિલને મજબૂત બનાવે છે, જેથી તે કુદરતી રીતે ઘસાઈને જતા અટકે છે. આને કારણે 100% કોટન બંધારણોની તુલનામાં સમય જતાં પિલનું સંચય વધુ દૃશ્યમાન થાય છે. બ્લેન્ડ રેશિયો અને યાર્ન ગુણવત્તા બંને અસર કરે છે કે આ કેટલી ઝડપથી થાય છે — તેનું મૂલ્યાંકન સેમ્પલિંગ તબક્કે કરવું જોઈએ, ફક્ત ફાઇબર રચનાથી ધારી ન લેવું જોઈએ.
ફાઇબર ઉપરાંત, નીટિંગ અને ફિનિશિંગ દરમિયાન લેવાયેલા બંધારણના નિર્ણયો પિલિંગના જોખમને અસર કરી શકે છે. સ્ટિચ ડેન્સિટી, યાર્ન કાઉન્ટ, સપાટી બ્રશિંગ અને ફિનિશિંગ માર્ગ — આ બધા ફેબ્રિકની સપાટી પર કેટલું ઢીલું ફાઇબર ખુલ્લું રહે છે તેને પ્રભાવિત કરે છે. T-શર્ટ્સ કે બેઝ લેયર્સમાં વપરાતા જર્સી નીટ કાપડ માટે, વધુ ચુસ્ત બંધારણ સપાટીના ફઝિંગને ઘટાડવામાં મદદ કરી શકે છે, પરંતુ બલ્ક મંજૂરી પહેલાં પરિણામ હજી પણ પિલિંગ કે ઘર્ષણ પરીક્ષણ દ્વારા ચકાસવું જોઈએ.
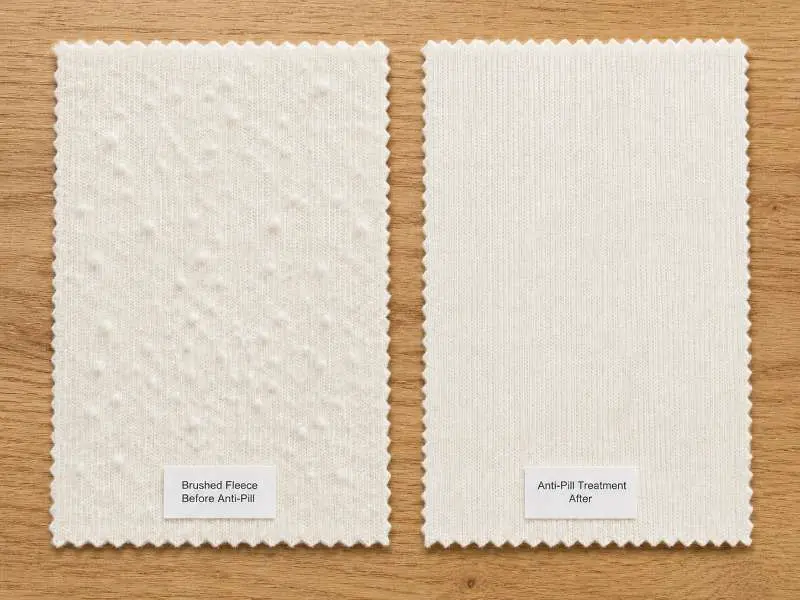
બ્રશ કરેલી અને ઉભા કરેલા થ્રેડવાળી રચનાઓ — જેમાં ફ્રેન્ચ ટેરી, ફ્લીસ અને વેલોરનો સમાવેશ થાય છે — બંધારણીય રીતે વધુ જોખમ ધરાવે છે, કારણ કે બ્રશિંગ જાણી જોઈને ફાઇબરના છેડાને સપાટી પર ઉપાડે છે. એન્ટી-પિલિંગ ફિનિશિંગ (એન્ઝાઇમ વોશિંગ અથવા શિયરિંગ) આ જોખમ ઘટાડી શકે છે, પરંતુ તેની અસરકારકતા બ્રશિંગની ઊંડાઈ અને લાગુ કરવામાં આવેલી ફિનિશિંગ પદ્ધતિ પર આધાર રાખે છે. બ્રાન્ડ્સે સેમ્પલિંગ દરમિયાન ફિનિશિંગ પ્રકારની પુષ્ટિ મંગાવવી જોઈએ, તેને પ્રમાણભૂત હોવાનું માની ન લેવું જોઈએ.
ડબલ-નીટ રચનાઓ, જેમાં ઇન્ટરલોક અને પોન્ટે રોમાનો સમાવેશ થાય છે, પિલિંગ પર સિંગલ-ફેસ કાપડ કરતાં વધુ સારું પ્રદર્શન કરે છે, કારણ કે બંને સપાટીઓ બંધારણીય રીતે બંધાયેલી હોય છે. એક જ અંતિમ ઉપયોગ માટે કાપડના વિકલ્પોની સરખામણી કરતી વખતે આ નોંધવા જેવું છે.
ટેક પેકમાં પિલિંગ ગ્રેડ નિર્દિષ્ટ કરવો એ તૈયાર કાપડના રોલની દૃશ્ય તપાસ પર આધાર રાખવા કરતાં વધુ ભરોસાપાત્ર છે. ગૂંથેલા પરિધાન માટે સામાન્ય રીતે બે પરીક્ષણ પદ્ધતિઓનો સંદર્ભ આપવામાં આવે છે:
માર્ટિનડેલ પદ્ધતિ (ISO 12945-2 / ASTM D4970): નિયંત્રિત દબાણ હેઠળ માર્ટિનડેલ ટેસ્ટરનો ઉપયોગ કરીને નમૂનાને ઘસવામાં આવે છે. આ પદ્ધતિ સામાન્ય રીતે ફ્લેટ અને ડબલ-નીટ કાપડ માટે વપરાય છે, જ્યાં પુનરાવર્તનશીલ લેબ પરિસ્થિતિઓ હેઠળ સપાટીનું ઘર્ષણ મૂલ્યાંકન કરી શકાય છે. ખરીદનારને ટેક પેકમાં પરીક્ષણ પદ્ધતિ, અવધિ અથવા ચક્રની સંખ્યા અને લઘુત્તમ સ્વીકાર્ય ગ્રેડ નિર્દિષ્ટ કરવો જોઈએ. ઘણા ગૂંથેલા પરિધાન કાર્યક્રમો માટે, ગ્રેડ 4 અથવા તેનાથી વધુ વ્યવહારુ લક્ષ્ય છે, પરંતુ ચોક્કસ થ્રેશોલ્ડ કાપડના પ્રકાર, ઓર્ડર સ્તર અને ખરીદનારની આવશ્યકતાઓ દ્વારા પુષ્ટિ કરવી જોઈએ.
રેન્ડમ ટંબલ પદ્ધતિ (ASTM D3512): પિલિંગ અને તેને સંબંધિત સપાટીના ફેરફારનું મૂલ્યાંકન કરવા માટે સ્વેચને કોર્ક-લાઇન્ડ ચેમ્બરની અંદર ટંબલ કરવામાં આવે છે. આ પદ્ધતિ સામાન્ય રીતે ગૂંથેલા અને વણેલા પરિધાન કાપડને લાગુ પડે છે અને જ્યારે ખરીદનાર બહુ-દિશીય સપાટીના ઘર્ષણનું અનુકરણ કરવા માંગે ત્યારે ઉપયોગી થઈ શકે છે.
ફ્લીસ ગૂંથેલું કાપડ, બ્રશ કરેલું ફ્લીસ અથવા પાઇલ-સપાટીવાળા કાપડ ખરીદતી બ્રાન્ડ્સ સેમ્પલિંગ સમીક્ષાના ભાગ રૂપે ASTM D3512 રેન્ડમ ટંબલ પરીક્ષણની વિનંતી કરી શકે છે, ખાસ કરીને જ્યારે બહુ-દિશીય સપાટીનું ઘર્ષણ ચિંતાનો વિષય હોય. પરિણામનો ઉપયોગ કાપડના પ્રકાર, ફિનિશિંગ માર્ગ, ધોવાની સ્થિતિ અને ખરીદનાર-વિશિષ્ટ સ્વીકૃતિ માપદંડો સાથે મળીને થવો જોઈએ. શેનીલ કાપડ જેવા પાઇલ કાપડ માટે, સેમ્પલિંગ દરમિયાન પિલિંગ અને ખરવાનું જોખમ અલગથી ચિહ્નિત કરવું જોઈએ, કારણ કે યાર્નનું બંધારણ અને સપાટીનો પાઇલ લાંબા ગાળાના દેખાવને અસર કરી શકે છે.
જો ધોવા પછીનો દેખાવ ખરીદનારની આવશ્યકતાનો ભાગ હોય, તો પિલિંગ મૂલ્યાંકન પહેલાં કાપડને સંમત કેર પ્રોટોકોલ હેઠળ ધોઈ શકાય છે. AATCC TM124 ઘરેલુ ધોવા પછીની સપાટીની સરળતાના દેખાવ સાથે સંબંધિત છે, તેથી તેને પિલિંગ પરીક્ષણ પદ્ધતિ તરીકે રજૂ કરવી જોઈએ નહીં.
Runtang Tex સેમ્પલિંગ માટે, પિલિંગની આવશ્યકતાઓને ફાઇબર કમ્પોઝિશન, ફિનિશિંગ માર્ગ અને બલ્ક ઓર્ડર ધોરણ સાથે મળીને પુષ્ટિ કરવી જોઈએ, ખાસ કરીને ફ્લીસ, જર્સી અને પાઇલ-સપાટીવાળા ગૂંથેલા કાપડ માટે, જ્યાં પોલર ફ્લીસ એન્ટી-પિલિંગ ફિનિશિંગ જેવી પ્રક્રિયાઓ સપાટીની ટકાઉપણું સુધારવામાં અને વારંવાર ઉપયોગ અને ધોવા પછી કાપડનો દેખાવ જાળવી રાખવામાં મહત્વની ભૂમિકા ભજવે છે.
ફ્લીસ, બ્રશ કરેલા અથવા પાઇલ ગૂંથેલા કાપડ માટે, બ્રાન્ડ્સ કાપડની સપાટી અને ખરીદનારની આવશ્યકતાઓના આધારે ASTM D3512 રેન્ડમ ટંબલ પરીક્ષણ અથવા ASTM D4970 માર્ટિનડેલ પરીક્ષણની વિનંતી કરી શકે છે. પદ્ધતિ, પરીક્ષણની અવધિ અને લઘુત્તમ ગ્રેડ સેમ્પલિંગ પહેલાં ટેક પેકમાં લખવા જોઈએ.
શિયરિંગ, એન્ઝાઇમ ટ્રીટમેન્ટ અથવા સપાટીનું ફિનિશિંગ જેવી એન્ટી-પિલિંગ પ્રક્રિયાઓ સામાન્ય રીતે કાપડના ફિનિશિંગ તબક્કામાં, કટિંગ અથવા શિપમેન્ટ પહેલાં કરવામાં આવે છે. તેમને ડિલિવરી પછીનું સમાધાન ગણવું જોઈએ નહીં. બ્રાન્ડ્સે સેમ્પલિંગ દરમિયાન ફિનિશિંગ માર્ગની પુષ્ટિ કરવી જોઈએ અને ફક્ત ગ્રેજ ફેબ્રિક અથવા અધૂરા કાપડ પર નહીં, પરંતુ તૈયાર કાપડની ગુણવત્તા પર પરીક્ષણ પરિણામોની વિનંતી કરવી જોઈએ.
Runtang Textile યુરોપ, ઉત્તર અમેરિકા અને ઓસ્ટ્રેલિયાના એપેરલ બ્રાન્ડ્સ માટે ફ્લીસ, જર્સી અને પાઇલ ગૂંથેલા કાપડનું ઉત્પાદન કરે છે. જો તમારા આગામી કલેક્શન માટે કાપડનું પિલિંગ ગુણવત્તાની ચિંતાનો વિષય હોય, તો પિલિંગ ટેસ્ટ રિપોર્ટ સાથે નમૂનાની વિનંતી કરો, અથવા બલ્ક મંજૂરી પહેલાં બનાવટ અને ફિનિશિંગના વિકલ્પોની ચર્ચા કરવા ભાવ મેળવો .
 ફેબ્રિક
પિકે નીટ ફેબ્રિક: શ્વાસ લેવા યોગ્ય અને સ્ટાઇલિશ સ્પોર્ટ્સવેર માટે સંપૂર્ણ પસંદગી
વધુ વાંચો ઉત્પાદક આંતરદૃષ્ટિ
ટાઈ-ડાઈ ગૂંથેલા કાપડનું બલ્ક ઉત્પાદન: પ્રોસેસ કંટ્રોલ અને બેચ રિપીટેબિલિટી
વધુ વાંચો ફેબ્રિક
ઇન્ટરલોક કાપડની સંપૂર્ણ માર્ગદર્શિકા: ગુણધર્મો, ઉપયોગો અને ફાયદા
વધુ વાંચો ફેબ્રિક
જર્સી નીટ ફેબ્રિક: કપડાં બનાવવા માટેનું સિંગલ નીટ ફેબ્રિક
વધુ વાંચો ફેબ્રિક
રિબ કાપડ: તમારા વસ્ત્રોમાં ટેક્સચર અને પરિમાણ ઉમેરે છે
વધુ વાંચો