Fabricant de tricot depuis 2009 · Chine
Fabricant de tricot depuis 2009 · Chine

Points clés pour l'approvisionnement
Le tricot circulaire et le tricot rectiligne ne sont pas des termes interchangeables pour « tissu tricoté ». Ils décrivent deux systèmes de production distincts avec des logiques de production, des dimensions de tissu et des structures de coûts différentes. Les équipes d'approvisionnement qui confondent les deux rencontrent souvent des inadéquations de spécifications ou des retards d'échantillonnage qui auraient pu être évités avant le premier bon de commande.
Les machines à tricoter circulaires fonctionnent sur un cylindre rotatif d'aiguilles, produisant le tissu en spirale continue. Le résultat est un tube sans couture, qui peut être utilisé sous forme tubulaire ou fendu à plat selon l'utilisation finale. Ce processus en boucle continue est optimisé pour la vitesse : les machines peuvent fonctionner avec une interruption minimale pendant de longues périodes de production.
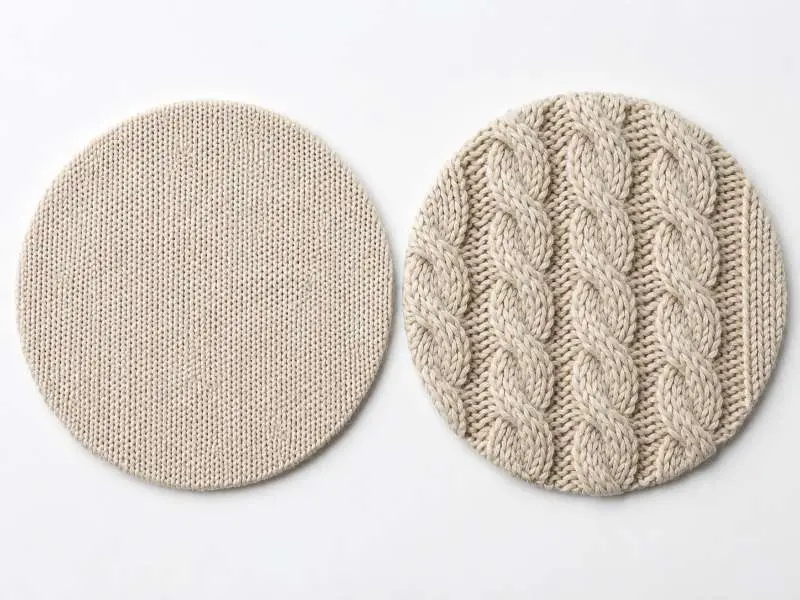
Les types de tissus les plus couramment produits sur les machines circulaires comprennent le jersey simple, l'interlock, le côte et le piqué. Ce sont les bases structurelles des programmes de vêtements décontractés, de sous-vêtements, de vêtements de sport et de superposition. Comme le nombre d'aiguilles et le diamètre de la machine restent fixes pendant une production, le rendement est très constant sur de grandes longueurs — une exigence clé pour les programmes de couleurs en gros où les variations de teinte doivent être contrôlées.
Pour les équipes d'approvisionnement, le modèle de tricot circulaire convient le mieux aux SKU en gros volume et répétables. Les longues séries de production réduisent les coûts de configuration par kilogramme, et la production continue signifie que les délais peuvent être plus courts lorsque la capacité est engagée. Le compromis est la flexibilité de conception : les machines circulaires sont optimisées pour des structures de points cohérentes, pas pour le type de façonnage tridimensionnel ou de complexité de motifs qui nécessite un contrôle aiguille par aiguille.
Un point pratique à considérer lors de la spécification du tissu en tricot circulaire est le comportement des bords. Comme le tissu est formé en tube, les bords coupés peuvent avoir tendance à s'enrouler selon la teneur en fibres et le poids du tissu. C'est une variable standard dans les opérations de coupe-couture, et doit être prise en compte dans les calculs de marge de coupe lors de l'examen des spécifications du tissu.
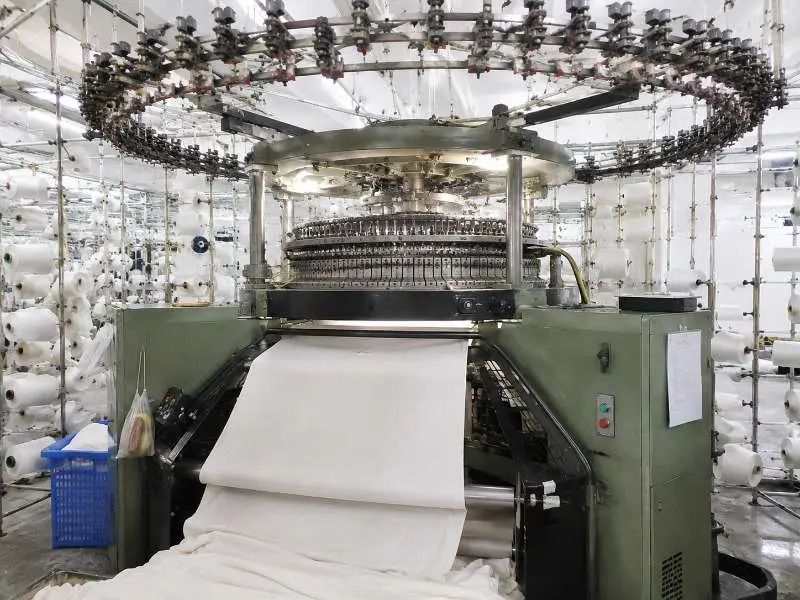
Les machines à tricoter rectilignes déplacent un chariot d'avant en arrière sur une fonture horizontale, construisant le tissu rangée par rangée en une nappe plate. Comme chaque aiguille peut être contrôlée individuellement pendant le passage, la machine peut augmenter ou diminuer le nombre de mailles par rangée, transférer des boucles entre les positions d'aiguilles et passer d'une structure de point à l'autre dans un même panneau.
Ce contrôle au niveau de l'aiguille rend le tricotage rectiligne mieux adapté aux panneaux façonnés, aux reliefs de torsades, au placement d'intarsia et aux pièces de tricot structurées où le nombre de mailles change dans le panneau. Le tricotage circulaire peut toujours prendre en charge les structures à répétition et certains développements de motifs, mais il est généralement moins efficace lorsque le cahier des charges exige un façonnage au niveau du panneau ou une définition de torsade en relief.
Le processus de tricotage rectiligne est plus lent par conception. Ce qu'il sacrifie en vitesse, il le compense en spécificité de construction. Pour les équipes d'approvisionnement développant des styles structurés ou axés sur le design, ce n'est pas un inconvénient — c'est l'outil approprié pour la demande. L'échantillonnage sur des machines rectilignes tend également à impliquer des longueurs minimales d'échantillon plus courtes, ce qui peut rendre l'itération du design plus gérable pendant les cycles de développement. Pour les structures tricotées rectilignes complexes, la revue numérique d'échantillons peut aussi réduire les écarts de communication avant l'échantillonnage physique ; le système d'échantillonnage virtuel de SHIMA SEIKI montre comment les données de tricotage rectiligne peuvent connecter la revue de design avec la planification de la production machine.
Le produit tricoté rectiligne se présente sous forme de panneau plat pré-dimensionné. Il n'y a pas d'étape de manipulation tubulaire, et l'enroulement des bords est moins un facteur. La largeur, cependant, est déterminée par le nombre d'aiguilles actives et la largeur utile de la machine, ce qui signifie que spécifier les dimensions du panneau nécessite une information précise sur le nombre d'aiguilles au moment du cahier des charges.
Lorsque vous comparez tricotage circulaire vs rectiligne à travers un cahier des charges, les différences qui importent le plus ne sont pas esthétiques — elles sont opérationnelles. Voici un résumé des variables de production clés qui affectent la planification des commandes, les coûts et les échanges avec les fournisseurs.
| Dimension | Tricotage circulaire | Tricotage rectiligne |
|---|---|---|
| Méthode de production | Tricotage tubulaire continu | Panneaux plats en va-et-vient |
| Types de tissus typiques | Jersey, interlock, côtes, piqué | Tricot torsadé, côtes structurées, panneaux jacquard |
| Vitesse de production | Élevée — adaptée aux séries en volume | Plus faible — la complexité du design est prioritaire |
| Largeur du tissu produit | Tubulaire (ouvert ou utilisé tel quel) | Largeur plate prédéterminée |
| Complexité des points | Structures régulières à base de répétitions | Variable — tricotage façonné, intarsia, transfert |
| Tendance aux pertes de coupe | L'enroulement des bords nécessite une marge | Moins de distorsion des bords sur produit rectiligne |
| Comportement MOQ | Plus efficace lorsque le volume justifie la configuration machine | Le MOQ projet dépend de la complexité du panneau, du fil et de l'itinéraire de développement |
| Type de commande optimal | Basiques, programmes de base, SKU en gros volume | Styles structurés, développement d'échantillons, mode |
Comportement de la quantité minimale de commande (MOQ) : La production en tricot circulaire devient généralement plus rentable lorsque le temps de réglage est réparti sur des longueurs ou des kilogrammes plus importants. Le MOQ en tricot rectiligne est plus spécifique au projet, car la complexité des panneaux, le choix du fil et le temps de programmation peuvent modifier le coût de développement. Pour les commandes de Runtang, les tissus en stock commencent à partir d'un rouleau (~23 kg) par couleur, les couleurs unies personnalisées commencent à partir de 200 kg par couleur, et le développement personnalisé général commence à partir de 1 000 kg ; veuillez confirmer le MOQ applicable lors de l'échantillonnage, car les projets de tricot torsadé et de panneaux façonnés peuvent suivre des exigences différentes.
La jauge comme variable de liaison : Les deux types de machines utilisent la jauge (aiguilles par pouce) comme paramètre central de spécification, mais les plages de jauge diffèrent entre elles. Comprendre le choix de la jauge — et son impact sur le toucher, la densité de maille et la vitesse de production — est un prérequis pour rédiger des cahiers des charges techniques précis pour l'un ou l'autre type de machine. Une explication plus détaillée de la jauge selon les types de machines est couverte dans Jauge de machine à tricoter : comment elle détermine le toucher, la densité de points et la vitesse de production.
Marge de perte à la coupe : Le tricot circulaire, en particulier le jersey simple, peut présenter une tendance à s'enrouler sur les bords coupés en raison de l'équilibre de tension de la structure des boucles. C'est une caractéristique normale qui doit être incluse dans les calculs d'efficacité de coupe. Les panneaux tricotés à plat sont moins sujets à ce phénomène, bien que des marges de lisière s'appliquent toujours selon la construction.
La manière la plus efficace d'éviter les inadéquations de type de machine est d'intégrer cette distinction dans votre cahier des charges dès le départ. Les fournisseurs qui travaillent au niveau de l'usine raisonnent en configurations de machines, non en catégories génériques — un cahier des charges qui spécifie la structure du tissu et l'application finale donne un signal suffisamment clair pour confirmer la pertinence de la machine avant le début de l'échantillonnage.
Voici trois indicateurs pratiques qui aident à identifier le système de production auquel correspond votre besoin :
La force de production principale de Runtang réside dans les structures en tricot circulaire, notamment le jersey simple, l'interlock, le côte et le piqué dans de multiples compositions de fibres. Pour le tissu à câbles et autres structures de type tricot rectiligne, la voie de développement doit être confirmée au stade du cahier des charges, y compris le type de machine, les dimensions des panneaux, le choix du fil et si la production est gérée en interne ou par l'intermédiaire d'une installation partenaire coordonnée. Clarifier cela dès le début évite la dérive des spécifications entre l'échantillonnage et la production en gros.
Lors de l'évaluation des capacités d'un fournisseur pour une gamme à machines mixtes, confirmez si le fournisseur exploite les deux types de machines en interne ou coordonne le développement en tricot rectiligne via une installation partenaire. Cela affecte à la fois les délais d'échantillonnage et le degré de contrôle qualité direct au stade de la production en gros.
Le tricotage circulaire est le système de production adapté aux basiques en gros volumes. Sa production en continu, sa structure de maille régulière et l'amortissement efficace des réglages sur de longues séries en font le choix standard pour les programmes jersey, interlock, côte et piqué. La production en tricot rectiligne est plus lente et mieux adaptée aux styles à forte intensité de design où la complexité de construction est l'exigence principale du cahier des charges, et non l'efficacité volumique.
Oui, mais confirmez l'étendue de la production directe du fournisseur par rapport à la coordination externe pour chaque type de machine. Certaines usines de tissus exploitent en interne des équipements de tricotage circulaire et rectiligne ; d'autres se spécialisent dans un système et gèrent l'autre via des installations partenaires. S'approvisionner auprès d'un seul interlocuteur est pratique pour la gestion de la gamme, mais il est utile de savoir où chaque type de tissu est réellement produit avant de s'engager sur des volumes.
Runtang Tex produit des tissus en tricot circulaire jersey, interlock, côte et autres mailles pour les marques de vêtements en Europe, en Amérique du Nord et en Australie. Pour des besoins en tricot torsadé ou de style rectiligne, contactez-nous pour confirmer le parcours de développement et demander des échantillons.
 Guide des tissus
Tissu tricoté velours : sens du poil, spécifications de coupe et constance de la couleur en production
LIRE PLUS Tissu
Applications des tissus tricotés : au-delà du simple vêtement
LIRE PLUS Tissu
Comprendre la qualité et les normes des tissus tricotés
LIRE PLUS Savoir-faire technique
Élevez votre style et votre confort avec des uniformes en molleton français épais
LIRE PLUS Guide d'approvisionnement
Approvisionnement en tricot pour vêtements d'intérieur : toucher, récupération et opacité avant la production en série
LIRE PLUS