Fabricant de tricot depuis 2009 · Chine
Fabricant de tricot depuis 2009 · Chine

Points clés pour l'approvisionnement
La quantité minimale de commande (MOQ) est le levier que les acheteurs peuvent actionner directement : consolider les coloris, simplifier les spécifications ou choisir des compositions en stock réduit le coût unitaire effectif sans toucher à la spécification du produit. Par exemple, deux devis peuvent arriver pour « un tricot de coton 180 GSM ». L'un est à 4,20 $/kg, l'autre à 6,80 $/kg. Les spécifications semblent identiques sur le papier. L'écart n'est pas une erreur — il reflète quatre variables que la plupart des appels d'offres ne capturent pas : la composition du fil, le type de construction, le traitement de finition et le niveau de MOQ. Voici comment chacun fait bouger le chiffre, et lesquels votre équipe sourcing peut réellement influencer.
La spécification des fibres — avant tout tricotage, teinture ou finition — établit le plancher de prix pour chaque commande. Le coton reste la fibre naturelle la plus largement approvisionnée pour les constructions en tricot, mais la gamme au sein du « coton » est large : coton peigné en anneau standard, options à longues fibres, certifié biologique, et coton mélangé avec du polyester ou de l'élasthanne se situent chacun à des niveaux de prix différents. Le polyester offre souvent aux acheteurs une base de matière première inférieure à celle de nombreuses options en fibres naturelles, tandis que le nylon doit être tarifé séparément car sa position de coût varie plus fortement selon le grade, la spécification du fil et les conditions du marché.
Le polyester recyclé, certifié selon le Global Recycled Standard (GRS), peut entraîner une prime par rapport au polyester vierge selon les conditions du marché et les exigences de traçabilité de la chaîne de certification — bien que la marge varie selon la taille de la commande et la région d'approvisionnement. Pour les marques ayant des mandats d'approvisionnement ESG, le coût de certification est généralement auditable et prévisible une fois la chaîne d'approvisionnement établie. Pour un contexte faisant autorité sur ce que la certification GRS exige des participants à la chaîne d'approvisionnement, la documentation Textile Exchange’s Recycled Claim & Global Recycled Standard est la référence principale.
Les compositions mélangées ajoutent une couche de coordination : les fils multi-fibres nécessitent des protocoles de teinture adaptés et peuvent impliquer des délais d'échantillonnage plus longs pour confirmer la cohérence de la solidité des couleurs dans le mélange. Pour les acheteurs travaillant avec un plafond de coût serré, passer d'une spécification en coton pur à un mélange coton-polyester est souvent le levier le plus accessible — cela réduit le coût des matières premières tout en maintenant les caractéristiques de performance pertinentes pour la plupart des utilisations finales en tricot. Un tissu jersey en mélange coton-polyester, par exemple, peut être facturé nettement moins cher qu'une construction tout coton à GSM équivalent, sans aucun changement de la structure de base du tissu.
Le type de fibre fixe le plancher ; la construction détermine à quelle distance au-dessus de ce plancher le coût final se situe. Les structures plus complexes nécessitent des temps de réglage machine plus longs, une consommation de fil par mètre carré plus élevée, un contrôle de tension plus précis pendant le tricotage et un risque accru de rejet au contrôle qualité — tout cela se reflète dans le prix au kilo indiqué.
Une construction en jersey simple, réalisée sur une seule fonture avec une formation de mailles plus simple, est généralement la structure tricotée la plus efficace en termes de production, de sorte que le coût par kilogramme à GSM comparable se situe souvent en dessous des alternatives plus complexes. Passer à un tricot double face signifie que deux fontures travaillent simultanément, doublant approximativement la complexité de l'entrelacement et augmentant le temps de cycle de tricotage par mètre. Le résultat est un tissu plus dense, dimensionnellement stable avec un envers fini — des propriétés structurelles réellement utiles pour des applications tailleur ou performance, mais qui méritent d'être confirmées comme étant dictées par le cahier des charges plutôt que supposées.
À l'extrémité supérieure de la complexité de construction, le tricot jacquard implique une sélection d'aiguilles programmée pour chaque rangée, permettant des motifs de couleur ou de texture intégrés directement dans la structure du tissu. La mise en place comprend la programmation du motif, les changements de cantres de fils et les essais avant que le tissu de production ne réponde aux spécifications. Le coût unitaire d'une construction jacquard peut être nettement supérieur à celui d'une alternative en tricot uni au même GSM — et ce coût est largement fixe, ce qui signifie qu'il s'amortit plus efficacement à des volumes de commande plus élevés. Pour les marques qui développent des motifs de tissu exclusifs, l'investissement de développement est réel mais non récurrent une fois le programme de conception verrouillé.
Le GSM interagit avec la construction plutôt que d'agir comme un facteur de coût indépendant. Deux tissus à 280 GSM peuvent avoir des coûts de production sensiblement différents selon que ce poids est obtenu par un jersey simple dense ou un double face à jauge plus légère. Lors de l'évaluation des devis, demander une ventilation des coûts séparant le coût des matières premières du coût de tricotage révélera où se situe réellement la sensibilité au prix — et quel élément du cahier des charges exerce une pression sur la marge.
Construction du tricot : comment la complexité fait évoluer le coût
| Construction | Frais de mise en place | Direction du coût par rapport au jersey simple | Applications courantes |
|---|---|---|---|
| Jersey simple | Faible — une seule fonture, production en continu | Référence | T-shirts, sous-vêtements, hauts décontractés |
| Double face | Modéré — deux fontures, cycle plus lent | Plus élevé — plus de consommation de fil et de temps machine | Vêtements structurés, vêtements de performance, ponte |
| Tricot jacquard | Élevé — programmation du motif + changements de cantres | Le plus élevé — coût de mise en place fixe par motif | Tissus à motifs intégrés, collections premium |
| Tricot à torsades/texturé | Élevé — séquence d'aiguilles complexe par rangée | Plus élevé — cycle plus long, rendement horaire plus faible | Tricots, vêtements d'extérieur structurés, hauts de mode |
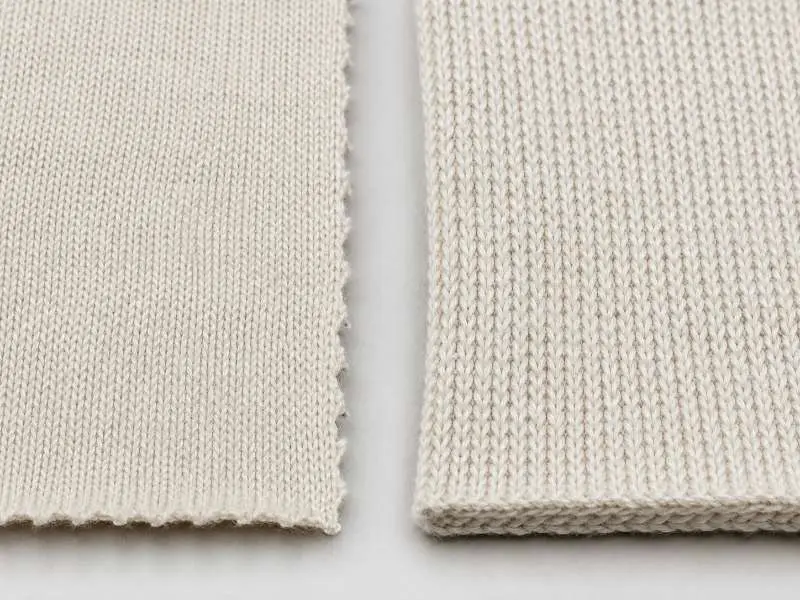
Deux tissus peuvent sortir de la machine à tricoter comme des écrus presque identiques et arriver aux spécifications finales à des prix sensiblement différents. La différence réside dans la finition, et les coûts de finition s'additionnent. Chaque étape du procédé après le tricotage est une ligne de coût distincte : préparation du bain de teinture, correction de la couleur, fixation, rinçage, thermofixation et tout traitement de surface appliqué avant l'inspection finale.
La référence est la teinture réactive pour les couleurs unies : préparation du bain de teinture, correspondance des couleurs à un échantillon de laboratoire approuvé, fixation, lavage et séchage. C'est le procédé standard pour la plupart des commandes de tricots en couleurs personnalisées. Les finitions fonctionnelles — traitement anti-boulochage, application d'évacuation de l'humidité, revêtement antimicrobien — sont chacune facturées comme des étapes de procédé supplémentaires. Les acheteurs qui comparent les devis entre les usines doivent confirmer que la spécification de finition citée est identique ; « teint et fini » peut représenter des structures de coûts sensiblement différentes selon les traitements inclus dans le prix de base par rapport à ceux cités en supplément.
Tricot de coton mercerisé illustre clairement le principe du coût de finition. La mercerisation consiste à traiter le tricot écru sous tension avec une solution chimique pour améliorer le lustre de surface, la stabilité dimensionnelle et l'affinité tinctoriale. Ce procédé ajoute un coût mesurable par rapport à un tricot de coton à finition standard, selon la construction. Pour les marques visant un positionnement produit premium ou exigeant un brillant spécifique, cela change la perception du tissu en magasin — mais la décision de spécifier la mercerisation doit être validée en fonction de si l'exigence de brillance est une véritable spécification produit ou une hypothèse esthétique à reconsidérer au stade du développement.
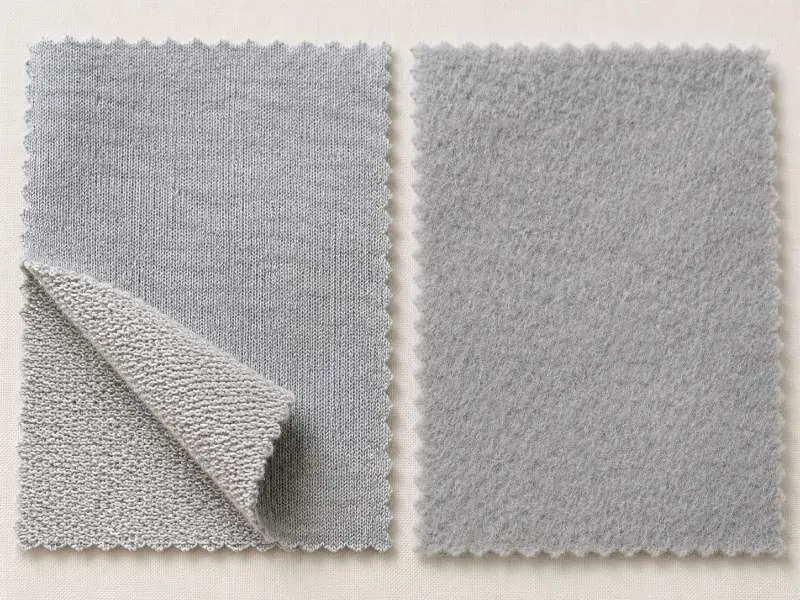
Les constructions grattées — polaire, velours et tissus traités en surface similaires — ajoutent une étape de procédé mécanique qui soulève les fibres de surface pour créer le poil final. Le grattage a généralement lieu pendant la phase de finition après la teinture, selon la construction et le chemin de procédé ; le temps de procédé supplémentaire, le risque de variation de poids et les exigences de séchage post-traitement peuvent se traduire par des coûts additionnels. Les acheteurs qui s'approvisionnent en tissus grattés doivent demander des spécifications indiquant clairement si les poids cités sont avant ou après grattage, car cela affecte à la fois la précision de la comparaison des coûts et la cohérence du produit final entre les lots de production.
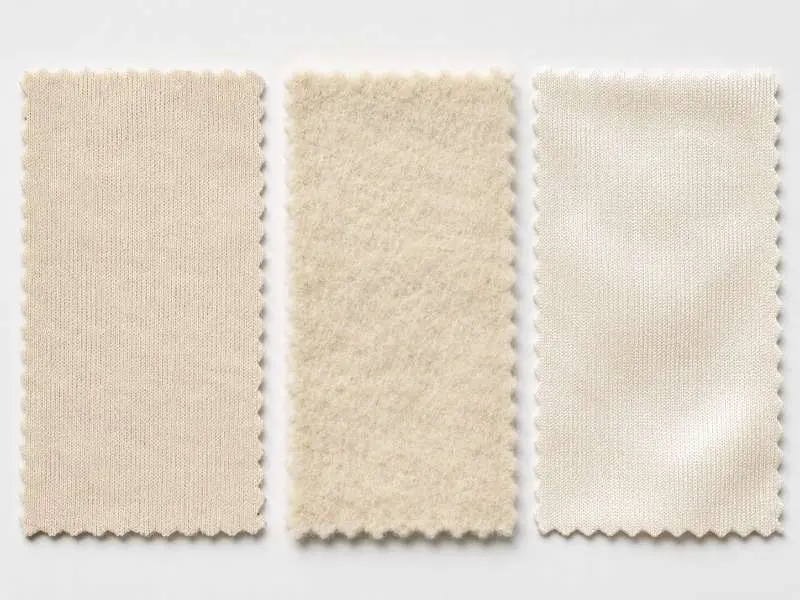
La teinture réactive standard en une seule couleur unie constitue la base des coûts. Tout ce qui introduit une complexité de procédé au niveau du lot au-dessus de cette base — que ce soit par la technique de teinture, la variation de couleur ou l'effet de surface — se traduit par un changement de palier des coûts, et non par une augmentation marginale.
Le développement de couleurs personnalisées nécessite une phase de nuançage en laboratoire : l'usine produit de petits essais de teinture pour approbation de l'acheteur avant de s'engager dans la production en vrac. Chaque cycle de correction ajoute du délai et, dans certains cas, un coût supplémentaire pour l'ajustement de la formulation de teinture. Les teintes foncées et les couleurs très saturées exigent généralement des concentrations de colorants plus élevées, ce qui affecte à la fois le coût des matières et le traitement de lavage. Les acheteurs travaillant avec des calendriers de lancement serrés doivent intégrer l'approbation du nuançage dans leur calendrier d'approvisionnement plutôt que de le traiter comme une variable. Plusieurs couleurs dans une même collection multiplient à la fois les cycles de nuançage et l'exigence de quantité minimale de commande par couleur.
Le tissu tie-dye obtient sa variation de couleur intentionnelle par des méthodes de teinture par réserve ou contrôlées appliquées au stade du tissu. Chaque rouleau peut varier dans une tolérance approuvée de teinte et d'effet, donc les acheteurs ne doivent pas l'évaluer selon la même norme de reproductibilité que la teinture réactive en couleur unie. Le tissu délavé minéral nécessite également un temps de traitement supplémentaire pour créer son caractère de surface. Ces effets sont davantage tarifés en fonction du contrôle du procédé, de l'approbation des échantillons et de la manutention de production que de la seule matière première. Pour les marques qui s'approvisionnent en ces effets, le coût devient prévisible une fois que l'échantillon approuvé, la plage de tolérance et le procédé en vrac sont verrouillés.
Le type de fibre, la construction et la finition sont largement fixés par la spécification du produit — les changer signifie changer le produit final. La quantité minimale de commande est différente. C'est une variable de coût que les équipes d'approvisionnement peuvent gérer activement sans toucher à la fiche technique.
Chaque cycle de production comporte des coûts fixes : réglage des machines, préparation du bain de teinture, approvisionnement en lots de fils et inspection qualité. Ces coûts fixes sont répartis sur les kilogrammes de la commande — une petite série signifie une part de coût fixe plus élevée par unité. Chez Runtang Tex, la structure des quantités minimales de commande (MOQ) reflète directement cela : les tissus en stock sont disponibles à partir de 23 kg, les commandes personnalisées en coloris uni commencent à 200 kg par couleur et le développement personnalisé général démarre à 1 000 kg. Chaque niveau représente un ratio différent entre coût de production fixe et volume commandé.
Pour les marques souhaitant maîtriser les coûts sans modifier leurs spécifications produit, les leviers disponibles sont : consolider les coloris pour atteindre les MOQ par couleur plus efficacement ; choisir des compositions en stock plutôt que de commander des mélanges de fibres personnalisés ; et aligner les délais de développement pour minimiser les cycles de correction des échantillons de laboratoire. Notre gamme complète de tissus tricotés comprend des articles en stock disponibles à partir de 23 kg — utiles pour l'approvisionnement en phase de développement ou les tests de marché avant de s'engager sur des volumes de production personnalisés. Les spécifications et les conditions de MOQ sont indiquées par catégorie.
Les niveaux de MOQ de Runtang Tex en un coup d'œil
| Type de commande | Quantité minimale de commande | Idéal pour |
|---|---|---|
| Tissus en stock (compositions et couleurs disponibles) | 23 kg | Échantillonnage de développement, tests de marché, validation en petite série |
| Coloris uni personnalisé | 200 kg par couleur | Programmes de couleurs de marque, coloris saisonniers, commandes en volume répétées |
| Développement personnalisé général | 1 000 kg | Mélanges de fibres personnalisés, constructions non stockées et développement de nouveaux styles |
Les commandes en coloris uni personnalisé commencent à 200 kg par couleur. Le développement personnalisé général — y compris les compositions ou constructions non standards non disponibles en stock — démarre à 1 000 kg. Les tissus en stock dans les compositions et couleurs disponibles peuvent être commandés à partir de 23 kg, ce qui les rend utiles pour l'approvisionnement en phase de développement ou les tests en petite série avant de s'engager sur des volumes de production personnalisés. Pour les commandes portant sur plusieurs couleurs, chaque couleur est comptée séparément par rapport à la MOQ par couleur.
Les deux ont un impact, mais de manière différente. Le choix des fibres détermine le coût des matières premières par kilogramme d'entrée — une variable directe et mesurable. La construction détermine les frais généraux de production : temps machine, complexité de réglage, taux de rebut et compatibilité avec les finitions. Pour les tissus tricotés de poids standard en fibres courantes, les matières premières représentent généralement la part la plus importante du prix indiqué. Pour les constructions techniquement complexes telles que le jacquard ou le double tricot, les frais généraux de production augmentent en proportion du coût total, et ces frais sont largement fixes, donc ils deviennent plus significatifs à des volumes de commande faibles.
La certification ne modifie pas toujours directement le processus de tricotage ou de finition, mais les intrants certifiés, la documentation de chaîne de traçabilité, les registres de transactions, les audits et la qualification des fournisseurs peuvent affecter le prix indiqué. Le polyester recyclé certifié selon le Global Recycled Standard (GRS) peut être tarifé différemment du polyester vierge selon les exigences de traçabilité et l'offre actuelle. Le coton certifié biologique peut également comporter une prime de matière première par rapport au coton conventionnel. Pour les acheteurs avec des mandats d'approvisionnement ESG, la clé est de confirmer si le devis inclut du fil certifié, un support documentaire et un contrôle de la chaîne d'approvisionnement prêt à être revendiqué dès la phase de développement.
Runtang Tex fabrique des tissus tricotés dans plus de 20 constructions depuis notre site de production à Foshan, avec une production annuelle de 20 millions de yards. Les certifications disponibles incluent Global Recycled Standard (GRS) et OEKO-TEX® Standard 100. Partagez votre spécification cible et votre volume de commande pour obtenir un devis, ou demandez un échantillon pour commencer le développement.
 Comparaison des tissus
French Terry vs Fleece : avant d'échantillonner, lisez ceci
LIRE PLUS Tissu
Tissu éponge : le guide ultime de ce tissu absorbant et polyvalent
LIRE PLUS Savoir-faire technique
Tissu maille évacuant l'humidité : choix de la fibre, structure et compromis de finition
LIRE PLUS Aperçus fabricant
Développement du tricot à torsades : ce que le gauge et la logique de répétition signifient pour votre production en série
LIRE PLUS Guide d'approvisionnement
Tricot pour sous-vêtements : ce que les équipes sourcing doivent savoir sur la douceur, l'extensibilité et la sécurité au contact de la peau
LIRE PLUS