Strickstoff-Hersteller seit 2009 · China
Strickstoff-Hersteller seit 2009 · China

Wichtige Erkenntnisse für die Beschaffung
Rundstrick und Flachstrick sind keine austauschbaren Begriffe für „Gestrick". Sie beschreiben zwei unterschiedliche Produktionssysteme mit unterschiedlicher Ausgabelogik, Stoffabmessungen und Kostenstrukturen. Beschaffungsteams, die die beiden verwechseln, stoßen oft auf Spezifikationsabweichungen oder Verzögerungen bei der Bemusterung, die vor der ersten Bestellung hätten vermieden werden können.
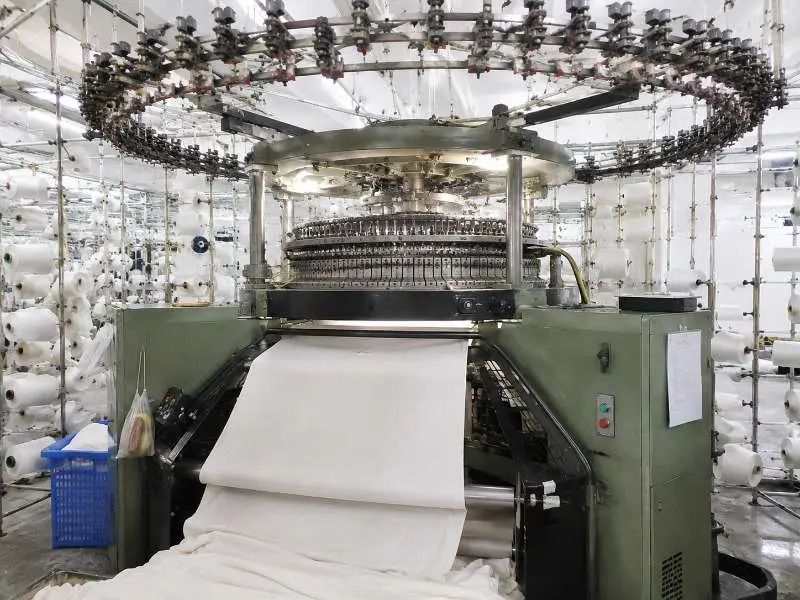
Rundstrickmaschinen arbeiten auf einem rotierenden Nadelzylinder und produzieren den Stoff in einer kontinuierlichen Spirale. Das Ergebnis ist ein nahtloser Schlauch, der je nach Verwendungszweck schlauchförmig verwendet oder zu einer flachen Breite aufgeschnitten werden kann. Dieser kontinuierliche Prozess ist auf Geschwindigkeit optimiert: Maschinen können mit minimalen Unterbrechungen über lange Produktionsschichten laufen.
Die am häufigsten auf Rundstrickmaschinen hergestellten Stoffarten sind Single-Jersey, Interlock, Ripp und Piqué. Diese bilden die strukturelle Grundlage für Casualwear, Unterwäsche, Activewear und Lagenlook-Programme. Da Nadelanzahl und Maschinendurchmesser während eines Laufs fest bleiben, ist die Ausgabe über große Meterzahlen hinweg sehr konsistent – eine wichtige Anforderung für Farbprogramme in großen Mengen, bei denen Farbabweichungen kontrolliert werden müssen.
Für Beschaffungsteams eignet sich das Rundstrickmodell am besten für SKUs mit hohem Volumen und Wiederholcharakter. Lange Produktionsläufe reduzieren die Rüstkosten pro Kilogramm, und die kontinuierliche Ausgabe bedeutet, dass Lieferzeiten bei gebundener Kapazität kürzer sein können. Der Kompromiss ist die Designflexibilität: Rundstrickmaschinen sind für konsistente Maschenstrukturen optimiert, nicht für die Art von dreidimensionaler Formgebung oder Musterkomplexität, die eine Steuerung jeder einzelnen Nadel erfordert.
Eine praktische Überlegung bei der Spezifikation von Rundstrickstoffen ist das Kantenverhalten. Da der Stoff als Schlauch gebildet wird, können die Schnittkanten je nach Fasergehalt und Stoffgewicht zum Rollen neigen. Dies ist eine Standardvariable in der Konfektion und sollte bei der Berechnung des Schnittzuschlags berücksichtigt werden.
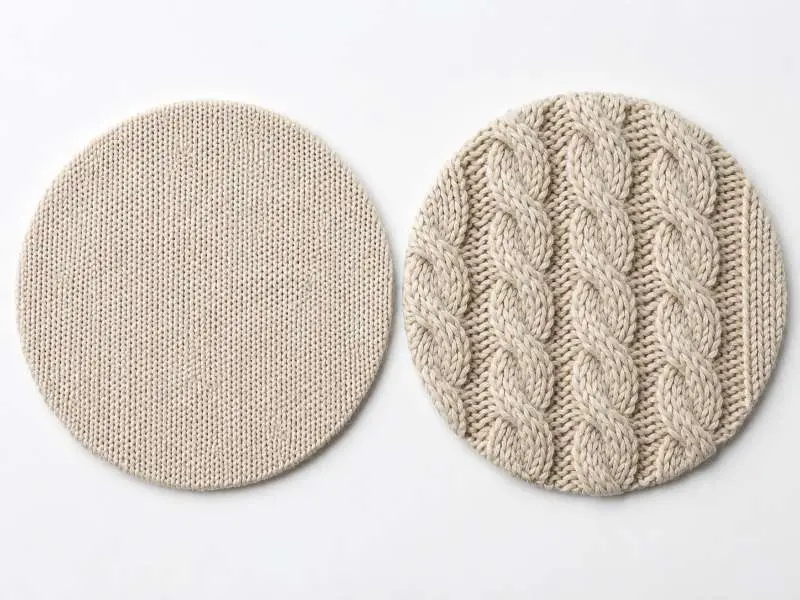
Flachstrickmaschinen bewegen einen Schlitten hin und her über ein horizontales Nadelbett und bauen den Stoff Reihe für Reihe in einer flachen Bahn auf. Da jede Nadel während des Durchgangs einzeln gesteuert werden kann, kann die Maschine die Maschenzahl pro Reihe erhöhen oder verringern, Maschen zwischen Nadelpositionen übertragen und innerhalb eines einzelnen Teils zwischen Maschenstrukturen wechseln.
Diese Steuerung auf Nadelebene macht das Flachstricken besser geeignet für geformte Teile, Kabelreliefs, Intarsienplatzierungen und strukturierte Strickteile, bei denen sich die Maschenzahl innerhalb des Teils ändert. Rundstricken kann zwar wiederholungsbasierte Strukturen und einige Musterentwicklungen unterstützen, ist aber in der Regel weniger effizient, wenn die Anforderung eine Formgebung auf Teilebene oder eine erhabene Kabeldefinition verlangt.
Der Flachstrickprozess ist konstruktionsbedingt langsamer. Was er an Geschwindigkeit einbüßt, gewinnt er an konstruktiver Spezifität. Für Beschaffungsteams, die strukturierte oder designorientierte Styles entwickeln, ist dies kein Nachteil – es ist das richtige Werkzeug für die Anforderung. Das Bemustern auf Flachstrickmaschinen ist zudem häufig mit kürzeren Mindestmusterlängen verbunden, was die Design-Iteration während der Entwicklungszyklen erleichtern kann. Bei komplexen Flachstrickstrukturen kann die digitale Musterprüfung zudem Kommunikationslücken vor der physischen Bemusterung verringern; SHIMA SEIKIs virtuelles Sampling-System zeigt, wie Flachstrickdaten die Designprüfung mit der Maschinenproduktionsplanung verbinden können.
Flachgestrickte Ware kommt als vordimensioniertes flaches Panel. Es gibt keinen schlauchförmigen Verarbeitungsschritt, und Kantenrollen ist weniger ein Faktor. Die Breite wird jedoch durch die Anzahl der aktiven Nadeln und die Arbeitsbreite der Maschine bestimmt, was bedeutet, dass die Angabe der Panelabmessungen genaue Informationen zur Nadelanzahl bereits in der Briefingphase erfordert.
Wenn Sie Rundstrick und Flachstrick in einem Beschaffungsbrief vergleichen, sind die wichtigsten Unterschiede nicht ästhetischer, sondern operativer Natur. Nachfolgend finden Sie eine Zusammenfassung der wichtigsten Produktionsvariablen, die Auftragsplanung, Kalkulation und Lieferantengespräche beeinflussen.
| Dimension | Rundstrick | Flachstrick |
|---|---|---|
| Produktionsverfahren | Kontinuierliches Rundstricken | Hin- und Herbewegung, flache Panels |
| Typische Stoffarten | Jersey, Interlock, Rippe, Piqué | Zopfstrick, strukturierte Rippe, Jacquard-Panels |
| Produktionsgeschwindigkeit | Hoch – geeignet für Großserien | Niedriger – Designkomplexität hat Priorität |
| Stoffbreiten-Output | Schlauchförmig (geöffnet oder als Schlauch verwendet) | Vorgegebene flache Breite |
| Maschenkomplexität | Konsistente, wiederholungsbasierte Strukturen | Variabel – Formstricken, Intarsien, Umhängen |
| Neigung zu Schnittabfall | Kantenrollen erfordert Zugabe | Geringere Kantenverzerrung bei flachem Output |
| MOQ-Verhalten | Effizienter, wenn die Menge die Maschineneinrichtung rechtfertigt | Projekt-MOQ hängt von Panel-Komplexität, Garn und Entwicklungsweg ab |
| Bester Auftragstyp | Basics, Kernprogramme, SKUs mit hohem Volumen | Strukturierte Styles, Musterentwicklung, Mode |
MOQ-Verhalten: Die Rundstrickproduktion wird in der Regel kosteneffizienter, wenn die Rüstzeit auf längere Meter- oder Kilogrammläufe verteilt wird. Der MOQ beim Flachstricken ist stärker projektspezifisch, da Panelkomplexität, Garnauswahl und Programmierzeit die Entwicklungskosten verändern können. Bei Runtang-Bestellungen beginnen Lagerstoffe ab 1 Rolle (~23 kg) pro Farbe, kundenspezifische Unifarben ab 200 kg pro Farbe und allgemeine kundenspezifische Entwicklungen ab 1.000 kg; bestätigen Sie den geltenden MOQ während der Bemusterung, da für Zopfmuster- und Formteilprojekte abweichende Anforderungen gelten können.
Feinheit als verbindende Variable: Beide Maschinentypen verwenden die Feinheit (Nadeln pro Zoll) als zentralen Spezifikationsparameter, aber die Feinheitsbereiche unterscheiden sich. Das Verständnis der Feinheitsauswahl – und wie sie Griff, Maschendichte und Produktionsgeschwindigkeit beeinflusst – ist Voraussetzung für präzise technische Briefings für beide Maschinentypen. Eine ausführlichere Erklärung der Feinheit über Maschinentypen hinweg finden Sie in Strickmaschinen-Feinheit: Wie sie Griff, Maschenfestigkeit und Produktionsgeschwindigkeit bestimmt.
Zuschnittabfall-Zugabe: Rundstrickware, insbesondere Single-Jersey, kann an Schnittkanten aufgrund des Spannungsgleichgewichts der Maschenstruktur eine Rollneigung aufweisen. Dies ist eine normale Eigenschaft und sollte bei der Berechnung der Zuschneideeffizienz berücksichtigt werden. Flachstrickpanels neigen weniger zu diesem Verhalten, obwohl je nach Konstruktion weiterhin Webkantenzugaben gelten.
Der effizienteste Weg, Fehlzuordnungen beim Maschinentyp zu vermeiden, besteht darin, die Unterscheidung von Anfang an in Ihr Stoffbriefing einzubauen. Lieferanten auf Fabrikebene denken in Maschinenkonfigurationen, nicht in allgemeinen Kategorien – ein Briefing, das die Stoffstruktur und den Endanwendungszweck angibt, liefert ein klares Signal, um die Maschineneignung vor Beginn der Bemusterung zu bestätigen.
Hier sind drei praktische Indikatoren, die helfen zu erkennen, welchem Produktionssystem Ihre Anforderung entspricht:
Runtangs Kernkompetenz in der Produktion liegt bei Rundstrickkonstruktionen, darunter Single-Jersey, Interlock, Rippe und Piqué in verschiedenen Faserzusammensetzungen. Für Zopfstrickstoffe und andere flachstrickartige Strukturen sollte der Entwicklungsweg bereits in der Briefingphase bestätigt werden, einschließlich Maschinentyp, Panelmaßen, Garnauswahl und ob die Produktion intern oder über eine koordinierte Partnereinrichtung erfolgt. Eine frühzeitige Klärung verhindert Spezifikationsabweichungen zwischen Bemusterung und Serienproduktion.
Wenn Sie die Lieferantenfähigkeit für eine Kollektion mit gemischten Maschinentypen prüfen, bestätigen Sie, ob der Lieferant beide Maschinentypen intern betreibt oder die Flachstrickentwicklung über eine Partnereinrichtung koordiniert. Dies beeinflusst sowohl die Bemusterungszeiten als auch den Grad der direkten Qualitätskontrolle in der Serienproduktion.
Rundstrick ist das Produktionssystem, das auf Massenartikel mit hohem Volumen ausgerichtet ist. Seine kontinuierliche Leistung, gleichbleibende Maschenstruktur und effiziente Rüstzeitverteilung über lange Läufe machen ihn zur Standardwahl für Jersey-, Interlock-, Ripp- und Piqué-Programme. Flachstrickproduktion ist langsamer und besser geeignet für designintensive Stile, bei denen die Konstruktionskomplexität die primäre Anforderung ist, nicht die Volumeneffizienz.
Ja, aber bestätigen Sie den direkten Produktionsumfang des Lieferanten im Vergleich zur externen Koordination für jeden Maschinentyp. Einige Stofffabriken betreiben sowohl Rundstrick- als auch Flachstrickmaschinen im eigenen Haus; andere spezialisieren sich auf ein System und verwalten das andere über Partnereinrichtungen. Der Bezug beider Stoffarten von einem einzigen Ansprechpartner ist praktisch für das Sortimentsmanagement, aber es lohnt sich zu verstehen, wo jeder Stofftyp tatsächlich produziert wird, bevor Sie sich für eine Großbestellung entscheiden.
Runtang Tex produziert Rundstrick-Jersey, Interlock, Ripp und verwandte Gewirke für Bekleidungsmarken in Europa, Nordamerika und Australien. Für Anforderungen an Zopfstrick oder Flachstrick-ähnliche Ausführungen kontaktieren Sie uns, um den Entwicklungsweg zu bestätigen und Muster anzufordern.
 Brancheneinblicke
Double-Knit-Stoff vs. Single-Jersey-Strickstoff
MEHR LESEN Stoff
Stoffe entschlüsseln: Der Brenntest
MEHR LESEN Stoff
Waffelstrick: Eine einzigartige Textur für lässige und stilvolle Outfits
MEHR LESEN Stoff
Mesh-Stoff: Der Schlüssel zu Atmungsaktivität und Leistung
MEHR LESEN Hersteller-Einblicke
Wie die Garnnummer bei Strickstoffen Griff, GSM und Genauigkeit der Spezifikation beeinflusst
MEHR LESEN