2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন
2009 সাল থেকে নিট ফেব্রিক প্রস্তুতকারক · চীন

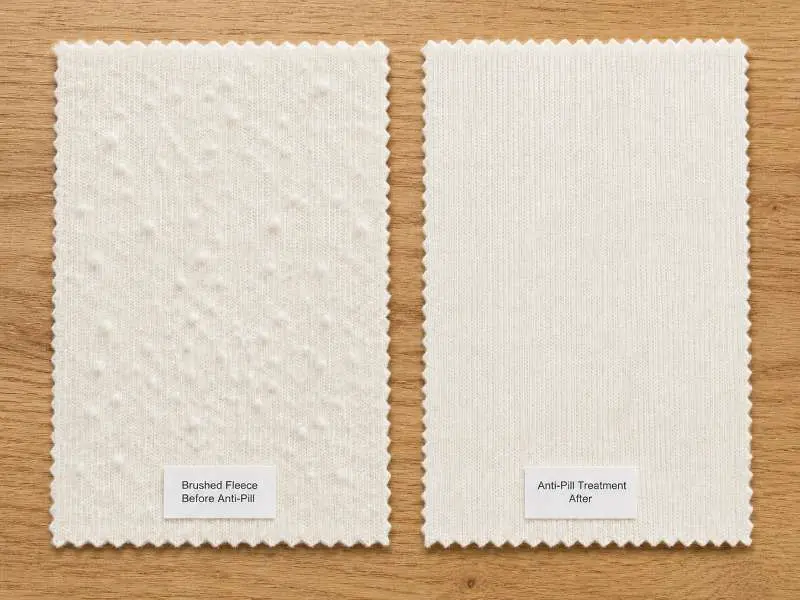
একটি নিট ফেব্রিক স্যাম্পলিংয়ে চাক্ষুষ পরিদর্শনে পাস করতে পারে, কিন্তু বারবার পরিধান বা লন্ড্রির পরেও পিলিং দেখাতে পারে। যেসব অ্যাপ্যারেল ব্র্যান্ড ফ্লিস নিট ফেব্রিক, ব্রাশড জার্সি বা পাইল কনস্ট্রাকশন সোর্স করে, তাদের জন্য ফেব্রিক পিলিংকে শিপমেন্ট-পরবর্তী অভিযোগ নয়, বরং বাল্ক প্রোডাকশনের আগের QC আইটেম হিসেবে বিবেচনা করা উচিত। নিরাপদ পদ্ধতি হলো প্রোডাকশন অনুমোদনের আগে ফাইবার ব্লেন্ড, কনস্ট্রাকশন, ফিনিশিং এবং টেস্ট মেথড নিশ্চিত করা।
নিট ফেব্রিক ওভেনের তুলনায় সহজেই পিল করে, কারণ এর লুপ-ভিত্তিক গঠন ফাইবারের প্রান্তগুলোকে পৃষ্ঠে উন্মুক্ত রাখে। যখন এই প্রান্তগুলো ছোট, দুর্বল বা আলগাভাবে আটকানো থাকে, তখন পরিধান বা ধোয়ার সময় ঘর্ষণে এগুলো জট পাকিয়ে পিল তৈরি করে। ওভেনে আন্তঃবোনা গঠন ফাইবারকে জায়গায় আটকে রাখে; নিটে, বিশেষ করে সিঙ্গেল জার্সি ও ব্রাশড কনস্ট্রাকশনে, একই ঘর্ষণের জন্য আরও উপাদান থাকে।
পিলিং সাধারণত ১–৫ দৃশ্যমান গ্রেডিং স্কেলে মূল্যায়ন করা হয়, যেখানে উচ্চতর গ্রেড পৃষ্ঠের কম দৃশ্যমান পরিবর্তন নির্দেশ করে। অনেক পোশাক ক্রেতা বাল্ক অনুমোদনের ব্যবহারিক লক্ষ্য হিসেবে গ্রেড ৪ বা তার বেশি ব্যবহার করেন, তবে গৃহীত গ্রেড পরীক্ষার পদ্ধতি, সাইকেল সংখ্যা, কাপড়ের ধরন এবং চূড়ান্ত ব্যবহারের সাথে একসাথে নির্ধারণ করা উচিত। কিছু খরচ-সংবেদনশীল প্রোগ্রামের জন্য নিম্নতর গ্রেড গ্রহণযোগ্য হতে পারে, তবে তা টেক প্যাকে অনির্ধারিত রাখা উচিত নয়।
ফাইবারের পছন্দ ফেব্রিক পিলিংয়ের পেছনের অন্যতম প্রধান ভেরিয়েবল, তবে এটি ইয়ার্ন স্ট্রাকচার, নিট ডেনসিটি, ব্রাশিংয়ের গভীরতা এবং ফিনিশিংয়ের সঙ্গে একসঙ্গে মূল্যায়ন করা উচিত। নিট ফেব্রিক সোর্স করা ব্র্যান্ডগুলোর সাধারণ ব্লেন্ড শ্রেণিগুলোর মধ্যে দিকগত পার্থক্য বোঝা উচিত:
কম্বড কটন বনাম কার্ডেড কটন: কম্বিং স্পিনিংয়ের আগে ছোট ফাইবার সরিয়ে দেয়, ফলে এমন একটি ইয়ার্ন তৈরি হয় যার স্ট্যাপলগুলো দীর্ঘ ও বেশি সমানভাবে সারিবদ্ধ। কার্ডেড কটনে বেশি ছোট ফাইবার থাকে, যা ঘর্ষণে দ্রুত পৃষ্ঠে উঠে আসে। যে নিট প্রয়োগে পিলিং উদ্বেগের বিষয়, সেখানে কম্বড কটন বা রিং-স্পান ইয়ার্ন নির্দিষ্ট করা ছোট-ফাইবার উন্মুক্ততা কমানোর একটি গঠনগত উপায় হতে পারে, তবে বাল্ক অনুমোদনের আগে এটি অবশ্যই ঘর্ষণ বা পিলিং টেস্টের মাধ্যমে যাচাই করা উচিত।
কন্টিনিউয়াস-ফিলামেন্ট পলিয়েস্টার বনাম শর্ট-স্ট্যাপল ব্লেন্ড: কন্টিনিউয়াস-ফিলামেন্ট পলিয়েস্টার সহজে পিল তৈরি করে না, কারণ আলগা হওয়ার মতো কোনো ফাইবার প্রান্ত থাকে না। শর্ট-স্ট্যাপল সিন্থেটিক ফাইবার — যা সাশ্রয়ী পোলার ফ্লিস ফেব্রিক কনস্ট্রাকশনে সাধারণ — ইয়ার্ন টুইস্ট ও ব্রাশিংয়ের গভীরতার উপর নির্ভর করে ঘর্ষণে পিল গঠনের প্রবণতা বেশি। অ্যান্টি-পিলিং ফিনিশিং কর্মক্ষমতা বাড়াতে পারে, তবে ফাইবারের দৈর্ঘ্যই মৌলিক ভেরিয়েবল।
কটন-পলিয়েস্টার ব্লেন্ড: পলিয়েস্টার উপাদান পিল তৈরি হওয়ার পর তা শক্তিশালী করে, ফলে স্বাভাবিকভাবে ক্ষয়ে যাওয়া থেকে বিরত থাকে। এর ফলে ১০০% কটন কনস্ট্রাকশনের তুলনায় সময়ের সাথে পিল জমা বেশি দৃশ্যমান হয়। ব্লেন্ড অনুপাত এবং সুতার গুণমান উভয়ই এটি কত দ্রুত ঘটে তা প্রভাবিত করে — এটি স্যাম্পলিং পর্যায়ে মূল্যায়ন করা উচিত, শুধুমাত্র ফাইবার গঠন থেকে অনুমান করা উচিত নয়।
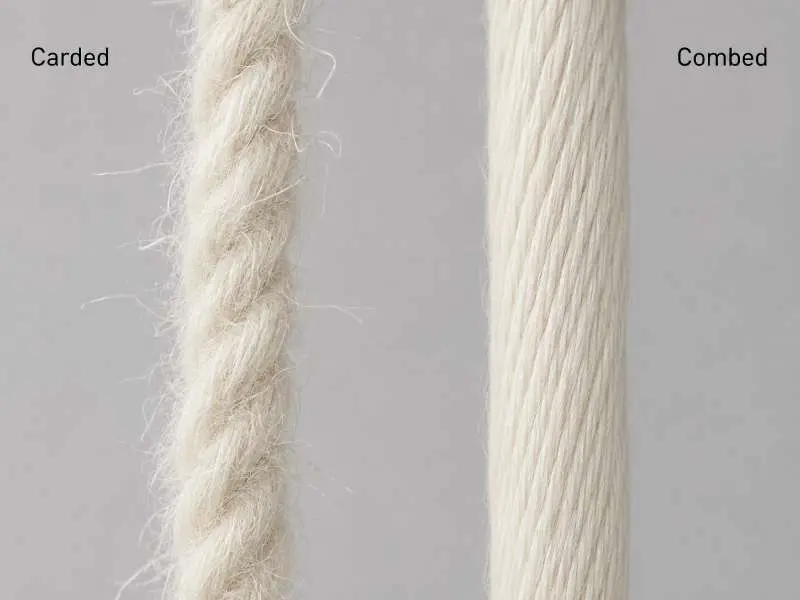
ফাইবারের বাইরেও নিটিং ও ফিনিশিংয়ের সময় নেওয়া কনস্ট্রাকশন সিদ্ধান্ত পিলিংয়ের ঝুঁকিকে প্রভাবিত করতে পারে। স্টিচ ডেনসিটি, ইয়ার্ন কাউন্ট, পৃষ্ঠের ব্রাশিং এবং ফিনিশিং রুট সবই প্রভাব ফেলে ফেব্রিকের পৃষ্ঠে কতটা আলগা ফাইবার উন্মুক্ত থাকে। টি-শার্ট বা বেস লেয়ারে ব্যবহৃত জার্সি নিট ফেব্রিক-এর জন্য বেশি ঘন কনস্ট্রাকশন পৃষ্ঠের ফাজিং কমাতে সাহায্য করতে পারে, তবে বাল্ক অনুমোদনের আগে ফলাফল অবশ্যই পিলিং বা ঘর্ষণ টেস্টের মাধ্যমে যাচাই করা উচিত।
ব্রাশড ও রেইজড কনস্ট্রাকশন — ফ্রেঞ্চ টেরি, ফ্লিস এবং ভেলোরসহ — কাঠামোগতভাবে বেশি ঝুঁকিপূর্ণ, কারণ ব্রাশিং ইচ্ছাকৃতভাবে ফাইবারের প্রান্তগুলোকে পৃষ্ঠে তুলে আনে। অ্যান্টি-পিলিং ফিনিশিং (এনজাইম ওয়াশিং বা শিয়ারিং) এই ঝুঁকি কমাতে পারে, তবে এর কার্যকারিতা ব্রাশিংয়ের গভীরতা এবং প্রয়োগকৃত ফিনিশিং পদ্ধতির উপর নির্ভর করে। ব্র্যান্ডগুলোর উচিত স্যাম্পলিংয়ের সময় ফিনিশিংয়ের ধরন নিশ্চিত করতে চাওয়া, এটি মানসম্মত বলে ধরে নেওয়া নয়।
ডাবল-নিট কনস্ট্রাকশন, যার মধ্যে ইন্টারলক এবং পন্টে রোমা রয়েছে, পিলিংয়ে সাধারণত সিঙ্গেল-ফেস ফেব্রিকের চেয়ে ভালো পারফর্ম করে, কারণ উভয় পৃষ্ঠই কাঠামোগতভাবে বাঁধা থাকে। একই চূড়ান্ত ব্যবহারের প্রয়োগের জন্য ফেব্রিকের বিকল্প তুলনা করার সময় এটি বিবেচনায় রাখা উচিত।
টেক প্যাকে পিলিং গ্রেড নির্দিষ্ট করা ফিনিশড ফেব্রিক রোলের চাক্ষুষ পরিদর্শনের উপর নির্ভর করার চেয়ে বেশি নির্ভরযোগ্য। নিট পোশাকের জন্য দুটি টেস্ট পদ্ধতি সবচেয়ে বেশি উল্লেখ করা হয়:
মার্টিনডেল পদ্ধতি (ISO 12945-2 / ASTM D4970): নিয়ন্ত্রিত চাপে মার্টিনডেল টেস্টার ব্যবহার করে নমুনাকে ঘষা হয়। এই পদ্ধতি সাধারণত ফ্ল্যাট এবং ডাবল-নিট ফেব্রিকের জন্য ব্যবহৃত হয়, যেখানে পুনরাবৃত্তিযোগ্য ল্যাব পরিস্থিতিতে পৃষ্ঠের ঘর্ষণ মূল্যায়ন করা যায়। ক্রেতার উচিত টেক প্যাকে টেস্ট পদ্ধতি, সময়কাল বা সাইকেল সংখ্যা এবং ন্যূনতম গ্রহণযোগ্য গ্রেড নির্ধারণ করা। অনেক নিট পোশাক প্রোগ্রামের জন্য গ্রেড 4 বা তার বেশি একটি বাস্তবসম্মত লক্ষ্য, তবে সঠিক থ্রেশহোল্ড ফেব্রিকের ধরন, অর্ডারের স্তর এবং ক্রেতার প্রয়োজনীয়তা দ্বারা নিশ্চিত করা উচিত।
র্যান্ডম টাম্বল পদ্ধতি (ASTM D3512): পিলিং এবং সংশ্লিষ্ট পৃষ্ঠের পরিবর্তন মূল্যায়নের জন্য কর্ক-লাইনযুক্ত চেম্বারের ভিতরে সোয়াচগুলো টাম্বল করা হয়। এই পদ্ধতি সাধারণত ওভেন এবং নিটেড পোশাকের ফেব্রিকে প্রযোজ্য এবং যখন ক্রেতারা বহুমুখী পৃষ্ঠের ঘর্ষণ অনুকরণ করতে চান তখন এটি কার্যকর হতে পারে।
যেসব ব্র্যান্ড ফ্লিস নিট ফেব্রিক, ব্রাশড ফ্লিস বা পাইল-পৃষ্ঠের ফেব্রিক সোর্স করে, তারা স্যাম্পলিং পর্যালোচনার অংশ হিসেবে ASTM D3512 র্যান্ডম টাম্বল টেস্টিংয়ের অনুরোধ করতে পারেন, বিশেষত যখন বহুমুখী পৃষ্ঠের ঘর্ষণ উদ্বেগের বিষয় হয়। ফলাফল ফেব্রিকের ধরন, ফিনিশিং রুট, ওয়াশ অবস্থা এবং ক্রেতা-নির্দিষ্ট গ্রহণযোগ্যতার মানদণ্ডের সাথে একসাথে ব্যবহার করা উচিত। শেনিল ফেব্রিকের মতো পাইল ফেব্রিকের জন্য, পিলিং এবং খসে পড়ার ঝুঁকি স্যাম্পলিংয়ের সময় আলাদাভাবে চিহ্নিত করা উচিত, কারণ সুতার গঠন এবং পৃষ্ঠের পাইল দীর্ঘমেয়াদি চেহারাকে প্রভাবিত করতে পারে।
যদি ওয়াশের পরের চেহারা ক্রেতার প্রয়োজনীয়তার অংশ হয়, তাহলে পিলিং মূল্যায়নের আগে সম্মত কেয়ার প্রোটোকলের অধীনে ফেব্রিক লন্ড্রি করা যেতে পারে। AATCC TM124 বাড়িতে লন্ড্রির পর মসৃণতার চেহারার সাথে সম্পর্কিত, তাই এটি পিলিং টেস্ট পদ্ধতি হিসেবে উপস্থাপন করা উচিত নয়।
Runtang Tex-এর স্যাম্পলিংয়ের জন্য, পিলিংয়ের প্রয়োজনীয়তা ফাইবারের গঠন, ফিনিশিং রুট এবং বাল্ক অর্ডার স্ট্যান্ডার্ডের সাথে একসাথে নিশ্চিত করা উচিত, বিশেষত ফ্লিস, জার্সি এবং পাইল-পৃষ্ঠের নিট ফেব্রিকের ক্ষেত্রে, যেখানে পোলার ফ্লিস অ্যান্টি-পিলিং ফিনিশিংয়ের মতো প্রক্রিয়াগুলো পৃষ্ঠের টেকসইতা উন্নত করতে এবং বারবার ব্যবহার ও ধোয়ার পর ফেব্রিকের চেহারা বজায় রাখতে গুরুত্বপূর্ণ ভূমিকা পালন করে।
ফ্লিস, ব্রাশড বা পাইল নিট ফেব্রিকের জন্য, ব্র্যান্ডগুলো ফেব্রিকের পৃষ্ঠ এবং ক্রেতার প্রয়োজনীয়তার উপর নির্ভর করে ASTM D3512 র্যান্ডম টাম্বল টেস্টিং বা ASTM D4970 মার্টিনডেল টেস্টিংয়ের অনুরোধ করতে পারেন। পদ্ধতি, টেস্টের সময়কাল এবং ন্যূনতম গ্রেড স্যাম্পলিংয়ের আগে টেক প্যাকে লিখিত থাকা উচিত।
শিয়ারিং, এনজাইম ট্রিটমেন্ট বা পৃষ্ঠ ফিনিশিংয়ের মতো অ্যান্টি-পিলিং ট্রিটমেন্ট সাধারণত ফেব্রিক ফিনিশিং পর্যায়ে, কাটিং বা শিপমেন্টের আগে সম্পন্ন করা হয়। এগুলোকে ডেলিভারির পরের সমাধান হিসেবে বিবেচনা করা উচিত নয়। ব্র্যান্ডগুলোর উচিত স্যাম্পলিংয়ের সময় ফিনিশিং রুট নিশ্চিত করা এবং শুধুমাত্র গ্রে ফেব্রিক বা আনফিনিশড ফেব্রিকের উপর নয়, বরং ফিনিশড ফেব্রিক কোয়ালিটির উপর টেস্ট ফলাফলের অনুরোধ করা।
Runtang Textile ইউরোপ, উত্তর আমেরিকা এবং অস্ট্রেলিয়ার অ্যাপারেল ব্র্যান্ডগুলোর জন্য ফ্লিস, জার্সি এবং পাইল নিট ফেব্রিক উৎপাদন করে। আপনার পরবর্তী কালেকশনের জন্য ফেব্রিকের পিলিং যদি একটি মানগত উদ্বেগের বিষয় হয়, তাহলে পিলিং টেস্ট রিপোর্টসহ একটি স্যাম্পল অনুরোধ করুন, অথবা বাল্ক অনুমোদনের আগে কনস্ট্রাকশন ও ফিনিশিং অপশন নিয়ে আলোচনা করতে কোটেশন নিন ।
 ফ্যাব্রিক
ফেব্রিক বার্ন টেস্টের মাধ্যমে কাপড় চেনা
আরও পড়ুন প্রস্তুতকারকের অন্তর্দৃষ্টি
কাস্টম ডাইং ফেব্রিক রিঅর্ডারে কেন ব্যর্থ হয় — এবং নিট ক্রেতাদের কী ঠিক করা উচিত
আরও পড়ুন ফ্যাব্রিক
সব ঋতুর জন্য নিট ফেব্রিক: সঠিক ওজন ও উপাদান নির্বাচন
আরও পড়ুন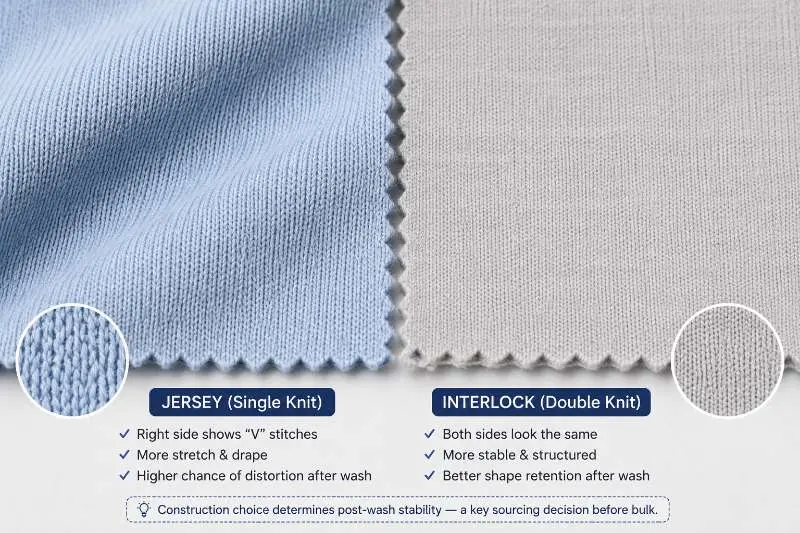 সোর্সিং গাইড
বাল্ক প্রোডাকশনের পর আপনার স্লিপওয়্যার ফেব্রিক কেন বারবার ব্যর্থ হয়
আরও পড়ুন ফেব্রিক গাইড
নিটওয়্যারের জন্য পার্ল নিট ফেব্রিক: উভমুখী টেক্সচার, স্ট্রেচ ও উৎপাদনজনিত ঝুঁকি
আরও পড়ুন